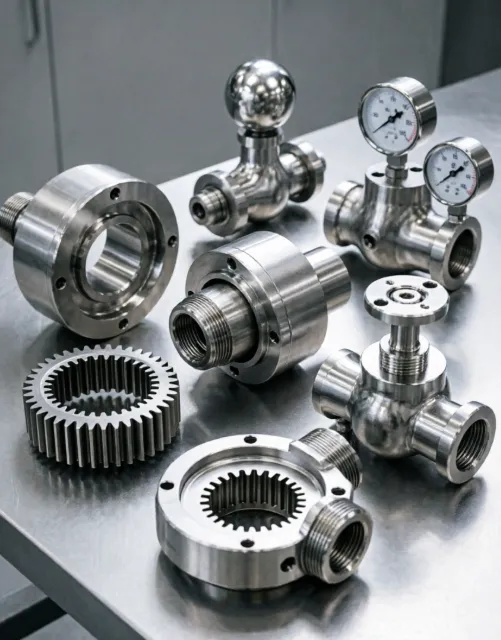
从本质上讲,金属铸造是将熔融合金转化为工程部件的艺术和科学,是一门连接古代工艺与现代冶金学的学科。对于工业买家和工程师来说,了解这些 金属铸造基础 是指定可靠、经济高效的关键 铸铁零件。作为领先的 中国高品质铸铁零件制造商,我们将数十年的铸造专业知识与全面的 定制金属铸造 能力。无论您是否需要高精度 重力铸铁件, 复杂 外壳成型铸铁件,或高延展性 球墨铸铁机械零件,我们的 金属铸造厂 提供具有卓越性价比的 OEM 解决方案。来自 农机配件 到 铁路列车备件,我们作为您的战略合作伙伴。 (对于上下文,同时 DIY金属铸造 作为一种爱好而存在,工业应用需要专业铸造厂的严谨。)
1.什么是金属铸造?定义和核心原则
1.1 定义过程:从模式到 铸铁件
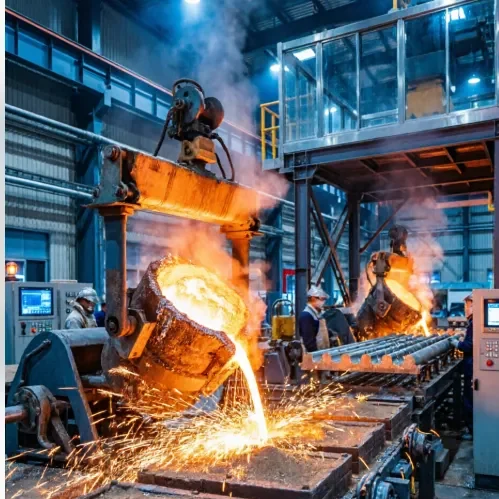
金属铸造是一种制造工艺,其中将熔融金属倒入模具型腔中,复制所需零件的几何形状,使其凝固成成品或接近成品的部件。基本铸造周期由几个关键步骤组成:制模、成型、熔化、浇注、凝固、冷却和精加工。该模型通常由木材、金属或塑料制成,在模具中形成型腔。对于复杂的内部几何形状,插入型芯以形成通道,如泵和阀门铸件中的通道。模具准备好后,所选合金(例如灰铁或球墨铸铁)将在熔炉(冲天炉、电感应炉或电弧炉)中熔化,并在仔细控制的温度下浇注。当金属冷却时开始凝固,在模具内从液体转变为固体。完全凝固后,将铸件摇出、清洁、根据需要进行热处理,并机加工至最终公差。
为什么铸铁零件在机械中占主导地位: 由于三个固有的优势,铸铁仍然是无数工业应用的首选材料:减振性、耐磨性和可加工性。灰铸铁具有片状石墨结构,能够很好地吸收振动能量,使其成为必须安静、精确运行的机床底座、发动机缸体和建筑机械零件的理想选择。石墨还充当内置润滑剂,增强制动鼓和硬件夹具等滑动应用的耐磨性。此外,铸铁的机械加工性能允许高速切削,同时最大限度地减少刀具磨损,从而降低总体生产成本。这些特性解释了为什么铸铁零件继续被指定用于重型卡车、农业设备和铁路列车备件。
1.2 的 金属铸造基础:流体流动、凝固、收缩
了解铸造背后的基本物理原理对于生产良好、无缺陷的部件至关重要。
熔融金属的流动性 指的是其在冷冻前填充薄切片和复杂细节的能力。流动性很大程度上取决于合金成分和浇注温度。灰铸铁具有高碳当量和近共晶成分,具有出色的流动性——它可以流过薄至 3 毫米的壁。球墨铸铁虽然由于经过镁处理而流动性较小,但当使用正确设计的浇注系统时,仍然可以填充复杂的几何形状。这对于生产具有薄肋的农业机械零件或具有复杂制动通道的铁路列车备件至关重要。
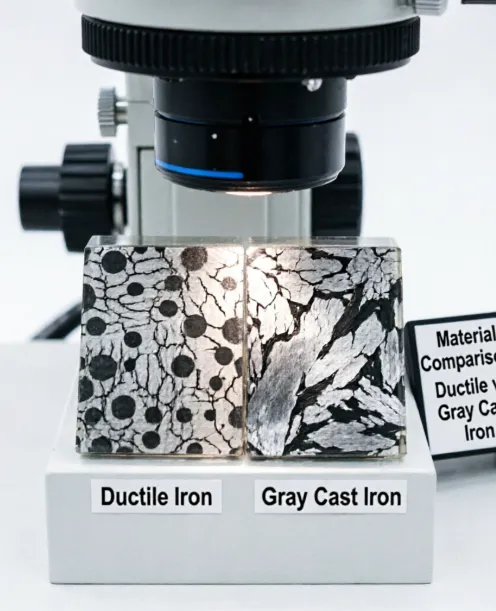
凝固机制 确定最终的微观结构和机械性能。当熔融金属冷却时,晶体(晶核)形成并生长。在灰铸铁中,石墨在共晶凝固过程中以片状沉淀,赋予灰铸铁机械零件特有的断裂外观和阻尼能力。在球墨铸铁中,石墨由于镁或铈孕育而形成球形结节,这种球状形态消除了应力集中,并提供了球墨铸铁机械零件所需的伸长率和韧性。凝固模式也会影响收缩行为:灰铸铁在石墨形成过程中会轻微膨胀(石墨化膨胀),这有助于减少宏观收缩,而球墨铸铁会经历更大的液固收缩,需要有效补缩。
收缩余量和冒口设计: 所有金属在冷却和凝固时都会收缩。为了防止泵和阀门铸件或液压歧管中出现内部空腔(孔隙),铸造工程师设计了冒口(冒口),即补偿体积收缩的熔融金属储液器。冒口必须保持液态,直到铸件完全凝固。对于复杂的金属铸造几何形状,软件模拟可预测热点并优化冒口放置,确保阀体的压力密封性以及重型卡车和汽车零部件的结构完整性。
1.3 对比 DIY金属铸造 & 历史背景
后院铸造与工业金属铸造质量控制有何不同: DIY 金属铸造在业余爱好者和艺术家中很受欢迎,通常使用简单的方法,例如在小型后院铸造厂中使用消失模或绿砂铸造。虽然它可以生产功能性艺术品或原型,但缺乏工业金属铸造厂严格的质量控制。专业铸造厂对每种熔体采用光谱分析、机械测试(拉伸、硬度、冲击)、无损检查(超声波、磁粉)以及坐标测量机尺寸检查。对于关键应用(铁路列车备件、工程机械零件或安全关键型汽车零部件),这种控制水平是不容协商的。专业铸造厂提供的冶金一致性、可追溯性和工程支持无法在 DIY 环境中复制。
简要演变:从艺术到精密工程: 铸造是最古老的制造艺术之一,其历史可以追溯到公元前 4000 年。古代文明铸造了青铜工具和武器。工业革命带来了机械化和铸铁在桥梁、发动机和机械中的广泛使用。如今,铸造已发展成为一门高精度工程学科,集计算机模拟、自动化造型线和先进冶金技术于一体。现代工程机械零件和农业机械零件的生产公差在一个世纪前是难以想象的。这种演变强调了与将传统与技术相结合的熟练金属铸造厂合作的重要性。
2. 工业铸铁部件的型芯铸造工艺
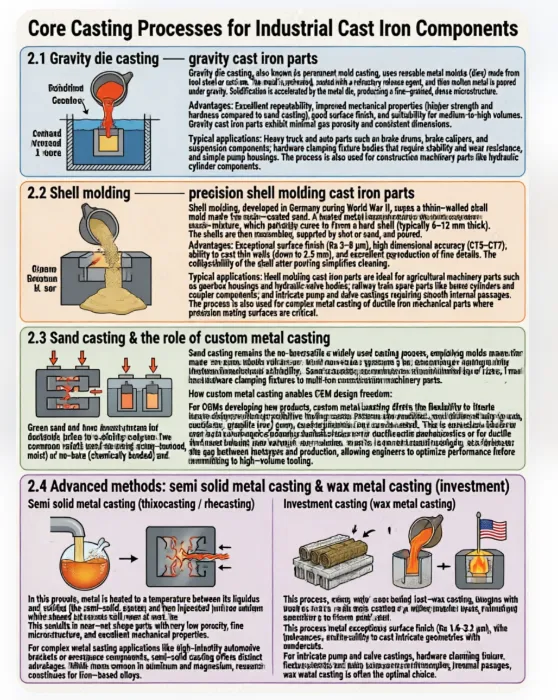
2.1 重力铸造— 重力铸铁件
重力压铸,也称为永久模铸造,使用由工具钢或铸铁制成的可重复使用的金属模具(模具)。将模具预热,涂上耐火脱模剂,然后在重力作用下浇注熔融金属。金属模具加速凝固,产生细粒、致密的微观结构。
优点: 出色的重复性、改进的机械性能(与砂型铸造相比更高的强度和硬度)、良好的表面光洁度以及适合中到大批量生产。重力铸铁零件具有最小的气孔率和一致的尺寸。
典型应用: 制动鼓、制动钳、悬架部件等重卡及汽车零部件;要求稳定性和耐磨性的五金夹治具本体;和简单的泵壳。该工艺还用于液压缸组件等工程机械零件。
2.2 壳体成型——精度 外壳成型铸铁件
壳型成型是二战期间在德国发展起来的,采用由树脂覆膜砂制成的薄壁壳型。加热的金属模型上覆盖着砂树脂混合物,该混合物部分固化形成硬壳(通常为 6-12 毫米厚)。然后将壳组装起来,用弹丸或沙子支撑,然后浇注。
优点: 卓越的表面光洁度(Ra 3–8 µm)、高尺寸精度(CT5–CT7)、铸造薄壁(低至 2.5 mm)的能力以及精细细节的出色再现。浇注后外壳的可折叠性简化了清洁工作。
典型应用: 壳体成型铸铁件非常适合变速箱壳体、液压阀体等农业机械零件;制动缸、车钩部件等铁路列车备件;以及需要光滑内部通道的复杂泵和阀门铸件。该工艺还用于球墨铸铁机械零件的复杂金属铸造,其中精密配合表面至关重要。
2.3 砂型铸造及其作用 定制金属铸造
砂型铸造仍然是最通用且使用最广泛的铸造工艺,采用由粘结硅砂制成的模具。两种常见的变体是湿砂(粘土粘合,潮湿)和自硬砂(化学粘合)。
适用于中低产量的潮模砂和自硬系统: 湿砂铸造对于原型和小批量生产来说是经济的,而自硬系统可以生产尺寸稳定性更好的较大铸件。砂型铸造可适应无限的尺寸范围,从小型五金夹具到多吨的工程机械零件。
定制金属铸造如何实现 OEM 设计自由: 对于开发新产品的原始设备制造商来说,定制金属铸造提供了迭代设计的灵活性,而无需高昂的模具成本。可以修改模型,并且可以测试不同的合金(灰铁、球墨铸铁、蠕墨铸铁)。这对于需要特定阻尼特性的灰铸铁机械零件或必须满足不同强度要求的球墨铸铁机械零件尤其有价值。定制金属铸造弥合了原型和生产之间的差距,使工程师能够在投入大批量模具之前优化性能。
2.4 高级方法: 半固态金属铸造 & 蜡金属铸造 (投资)
半固态金属铸造(触变铸造/流变铸造): 在此过程中,金属被加热到液相线和固相线(半固态)之间的温度,然后在高压下注入模具。半固体浆料表现出触变行为——剪切时流动,但静止时保持静止。这使得近净形状零件具有非常低的孔隙率、精细的微观结构和优异的机械性能。对于复杂的金属铸造应用,如高完整性汽车支架或航空航天部件,半固态铸造具有明显的优势。虽然在铝和镁中更为常见,但对铁基合金的研究仍在继续。
熔模铸造(蜡金属铸造): 熔模铸造,也称为失蜡铸造,首先在蜡模上涂上多层陶瓷浆料以形成外壳。然后蜡熔化(消失),陶瓷壳被烧制,留下精确的模腔。倒入熔化的金属,凝固后,将外壳破碎。该工艺可实现卓越的表面光洁度(Ra 1.6–3.2 µm)、严格的公差以及铸造带有底切的复杂几何形状的能力。对于复杂的泵和阀门铸件、五金夹具细节以及具有复杂内部通道的铁路列车备件,蜡金属铸造通常是最佳选择。
3. 铸铁材料:灰色、延展性和机械性能
3.1 灰铸铁机械零件 — 结构与应用
灰铸铁因片状石墨造成的灰色断口而得名。石墨片充当应力集中器,限制拉伸强度和延展性,但提供出色的阻尼能力和导热性。
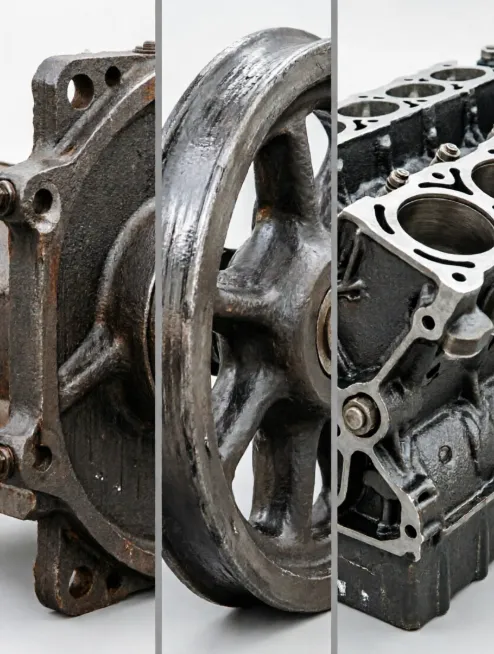
鳞片石墨:阻尼、导热: 相互连接的石墨片可有效抑制振动,使灰铸铁成为机床底座、发动机缸体以及齿轮箱和框架等工程机械零件的首选材料。石墨还能将热量从热点传导出去,这就是为什么灰铁被用于重型卡车和汽车零部件的制动鼓和盘式制动器的原因。
典型应用: 灰铸铁机械零件广泛应用于中等压力的泵阀铸件、要求尺寸稳定性的工程机械零件以及优先考虑成本和阻尼的一般工业机械。
3.2 球墨铸铁机械零件 / 球墨铸铁件 — 强度和韧性
球墨铸铁,也称为球墨铸铁或球墨铸铁,发明于 20 世纪 40 年代。通过向铁水中添加镁或铈,石墨以球形结节而不是片状沉淀。这种形态消除了应力集中,赋予了显着的延展性和韧性。
球状石墨:高伸长率、耐冲击: 根据等级的不同,球墨铸铁机械零件可以延长 5-18%,使其适合动态和冲击负载应用。车钩、悬挂部件和制动吊架等铁路列车备件依赖于球墨铸铁吸收冲击而不断裂的能力。犁铧、变速箱壳体和提升臂等农业机械零件受益于强度和耐磨性的结合。
等级和选择: 常见的球墨铸铁牌号包括 60-40-18(铁素体,高延展性)、80-55-06(珠光体/铁素体,平衡性能)和 100-70-03(珠光体,高强度)。对于重型卡车和汽车零部件,如桥壳、弹簧吊架和发动机支架,通常指定等级为 80-55-06 或 65-45-12。选择取决于所需的强度、延展性和抗疲劳性组合。
3.3 特种铸铁系列
蠕墨铸铁 (CGI): CGI 的石墨形态介于片状和球状(蠕虫状或压实状)之间。它比灰铸铁具有更高的强度和刚度,比球墨铸铁具有更好的导热性和阻尼。 CGI 用于要求苛刻的应用,例如柴油发动机缸体、高性能车辆的制动盘以及经受热循环的泵和阀门铸件。
用于极端磨损的合金铁: 添加镍、铬、钼和铜以增强淬透性、耐腐蚀性或高温强度。镍硬质合金(马氏体白铁)用于泥浆泵和采矿设备。高硅球墨铸铁 (SiMo) 用于排气歧管和涡轮增压器外壳。
热处理效果: 退火(铁素体化)可提高延展性,正火可提高强度,等温淬火可生产具有优异强度重量比的等温淬火球墨铸铁 (ADI),非常适合需要极高耐磨性的齿轮、农业机械零件和五金夹具。
4. 工业应用:从铁路到重型机械
4.1 铁路列车备件 铸件
铁路部件必须承受数十年的循环载荷、冲击和环境暴露。作为铸件生产的普通铁路列车备件包括:
-
刹车组件: 制动缸、制动吊架和制动蹄支架。这些需要可靠的球墨铸铁机械零件,并保证伸长率和疲劳强度。
-
耦合器外壳和轭: 传递牵引力和抛光力的安全关键部件。球墨铸铁件(牌号 80-55-06 或 100-70-03)确保韧性和抗脆性断裂。
-
悬挂部件: 弹簧座、平衡梁和轴箱外壳。复杂的金属铸造技术可产生现代转向架设计所需的复杂形状。
4.2 重卡及汽车零部件 & 工程机械零部件
商用车和建筑设备行业需要坚固、可靠的铸件,能够承受极端负载和磨蚀环境。
4.3 农机配件 & 五金夹具
农业依赖于耐用、耐磨的铸件,可以在污垢、潮湿和变化的负载下运行。
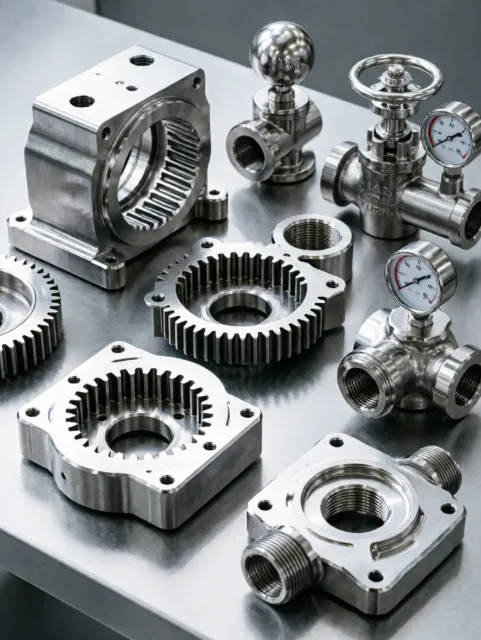
4.4 泵阀铸件 — 耐压性和耐腐蚀性
流体处理组件必须耐压、耐腐蚀且尺寸准确。
5. 为什么与中国优质铸铁零件制造商合作?
5.1 中国基于 高品质 制造商 & 工厂 优点
由于技术专长、现代化基础设施和成本效益的结合,中国已成为全球金属铸造中心。中国优质铸铁零件制造商通常提供:
-
垂直整合设施: 内部制模、熔化、成型、热处理、机械加工和质量保证。这减少了交货时间并确保单一来源问责制。
-
认证: ISO 9001、IATF 16949(汽车)和铁路专用认证 (IRIS) 体现了对质量体系的承诺。
-
高性价比: 通过规模经济、高效制造和强大的供应链实现有竞争力的价格,同时又不影响高质量。 “高性价比”一词意味着最佳价值:投资的最佳质量。
5.2 代加工 & 定制金属铸造 能力
可靠的 OEM 金属铸造供应商提供全面的工程支持:
-
从原型到批量生产: 定制金属铸造服务使客户能够充满信心地开发新产品。快速原型制作(3D 打印模型或快速砂型铸造)可加速设计验证。一旦设计完成,就会创建用于重力、壳模或熔模铸造的生产工具。
-
工程支持: 仿真软件(凝固建模、应力分析)可预测缺陷并优化浇口/冒口设计。冶金咨询可确保正确的合金选择——无论是需要高延伸率的球墨铸铁机械零件还是需要阻尼的灰铸铁机械零件。
-
独特的能力: 对于球墨铸铁机械零件,制造商通过仔细孕育控制球化率(通常 >85% 球化率)。对于壳模铸铁零件,精确的模型设备可确保重复性。
5.3 可靠 供应商 & 产品 投资组合
值得信赖的中国铸铁零件工厂提供广泛的产品组合:
-
全系列: 重力铸铁件、壳型铸铁件、复杂金属铸件、农机配件、泵阀铸件、铁路列车零部件、重型汽车及汽车零部件、五金夹具等。
-
质量控制: 通过光谱分析每种熔体。机械测试(拉伸、硬度、冲击)验证性能。无损检测(超声波、磁粉、染料渗透剂)可检测内部和表面缺陷。使用坐标测量机进行尺寸检查可确保符合图纸。
-
可追溯性: 铸件经过标记并保存记录,提供从原材料到成品的完整可追溯性,这对于安全关键的铁路和汽车应用至关重要。
通过与一家提供 OEM 金属铸件供应商服务的中国高品质铸铁零件制造商合作,客户可以获得世界一流的冶金技术、工艺灵活性和经济高效的生产。无论您需要用于建筑设备的大批量重力铸铁零件还是用于农业机械的精密外壳成型铸铁零件,合适的合作伙伴都能确保每个铸铁零件都符合最高的质量和性能标准。
6.球墨铸铁与灰铸铁:冶金和机械深入探讨
在现代制造中,选择 球墨铸铁件 和 灰铸铁机械零件 不仅决定机械性能,还决定经济效益。作为一个 高性价比OEM工厂 与深度融合 定制金属铸造,我们不断优化材料选择和工艺路线以交付 球墨铸铁机械零件 能够承受和疲劳,同时 灰铸铁机械零件 具有优异的阻尼和导热性。本部分提供了这两个铁系列和两种主要铸造方法(壳模铸造和重力铸造)的有数据支持的比较,指导工程师获得最佳规格。
6.1 微观结构和碳形态
灰铸铁机械零件 它们的名字来源于珠光体/铁素体基体中的片状石墨引起的断裂外观。这些石墨片充当应力集中剂,限制拉伸强度和伸长率,但提供出色的减振性和可加工性。相比之下, 球墨铸铁件 (也称为球墨铸铁或球墨铸铁)在球形球墨铸铁中含有石墨,通过镁/铈处理获得。这种微观结构具有与钢相当的卓越延展性(因此得名)和强度水平。对于任何 铸铁件 要求抗冲击,例如 铁路列车备件 或 重型卡车及汽车零部件,球墨铸铁是默认选择。
6.2 力学性能比较(典型值)
| 财产 | 灰铸铁(30/35 级) | 球墨铸铁 (65-45-12 / 80-55-06) |
| 拉伸强度(兆帕) | 200 – 350 | 450 – 800+ |
| 屈服强度(MPa) | —(没有明确定义的产量) | 320 – 550 |
| 伸长率(%) | < 1%(脆性) | 5 – 18% |
| 硬度(HB) | 180 – 250 | 150 – 300(取决于矩阵) |
| 冲击韧性(夏比,J) | 2 – 4 | 10 – 30+ |
| 导热系数(W/m·K) | 45 – 55 | 30 – 40 |
| 阻尼能力 | 优秀(高) | 好但低于灰铁 |
| 典型碳当量 (%) | 3.8 – 4.2(亚共晶) | 4.2 – 4.6(带球化剂) |
数据来自 ASTM A48 / A536 和我们的铸造试验 高性价比OEM工厂。对于 球墨铸铁机械零件 我们的铁素体牌号经常实现高达 18% 的延伸率,同时 灰铸铁机械零件 保持最佳状态 泵和阀门铸件 要求抗热疲劳。
6.3 应用领域和选择标准
- 灰铸铁机械零件 — 非常适合 工程机械零部件 (机器底座、滑轨)、 五金夹具, 泵和阀门铸件 中等压力,以及任何振动阻尼或成本至关重要的组件。
- 球墨铸铁机械零件 — 指定用于 农机配件 (齿轮、支架)、 铁路列车备件 (悬挂部件), 重型卡车及汽车零部件 (轴壳、弹簧吊架)和高压 阀门铸件。强度和延展性的结合也使其适用于 复杂金属铸造 几何形状。
7.壳模成型与重力铸造:工艺和经济
7.1 流程基础知识
重力铸铁件 通过在重力作用下将熔融金属倒入永久模具(通常是钢或铸铁)中来生产。模具可以涂有耐火材料,并且可以使用型芯作为内部空腔。该方法可产生细晶粒结构、良好的机械性能和高重复性。广泛应用于大中型系列 铸铁零件 喜欢 重型卡车及汽车零部件.
壳体成型铸铁件 使用薄的树脂粘合砂壳(通常为 6-12 毫米),该砂壳是通过加热涂有砂树脂混合物的模型而形成的。组装半壳并浇注金属。该工艺可提供卓越的尺寸精度和表面光洁度,通常无需机械加工。它特别受到青睐 农机配件, 五金夹具,以及错综复杂的 泵和阀门铸件.
7.2 技术与成本比较
| 参数 | 重力铸造 | 外壳成型 |
| 模具材质 | 永久钢/铸铁模具 | 树脂覆膜砂壳(一次性) |
| 表面粗糙度(Ra,μm) | 6 – 15 | 3 – 8(铸态光滑度) |
| 尺寸公差 (ISO) | CT7 – CT9 | CT5 – CT7 |
| 典型壁厚(最小) | 3 – 4 毫米 | 2 – 3 mm(可以使用复杂的芯) |
| 生产率 | 高(自动) | 中-高(外壳固化周期) |
| 工装投资 | 高(金属模具) | 中号(金属图案+外壳装备) |
| 典型系列 | 产量大(>5000 件/年) | 中型到大型(500–10000+ 件) |
| 合金适用性 | 灰铸铁/球墨铸铁、铝、铜合金 | 所有铸铁、钢(低热冲击) |
作为一个 高性价比OEM工厂,我们战略性地结合了这两种方法:重力铸造以获得坚固的 工程机械零部件 和大容量 重型卡车零部件、外壳成型,适用于精度要求高的场合 铁路列车备件 和 球墨铸铁机械零件 具有复杂的取芯。
对于一个欧洲人来说 农机配件 OEM,我们最近开发了一系列 球墨铸铁机械零件 — 变速箱外壳和提升臂支架 — 使用 外壳成型铸铁件 技术。铸态表面光洁度允许直接粉末涂层,并且加工后的尺寸一致性降低了 35%。该项目举例说明了如何 高性价比OEM工厂 能力,结合材料专业知识(球墨铸铁件 等级 600-3),提供卓越的价值。同样的方法适用于 泵和阀门铸件 要求压力密封性和复杂的流道。
7.3 工艺选择指南:重力成型与壳成型
- 在以下情况下选择重力铸铁零件: 您需要高生产率、简单的外部几何形状,并且该组件可以承受中等的拔模角度。非常适合 五金夹具、制动鼓和飞轮。
- 在以下情况下选择壳模铸铁件: 精度、表面光洁度和复杂的核心至关重要。非常适合 铁路列车备件 (制动器外壳), 重型卡车及汽车零部件 带螺栓接口和薄壁 球墨铸铁机械零件.
7.4 为什么高性价比的OEM工厂会选择这两种材料和工艺?
在我们的 高性价比OEM工厂,我们生产数百万 铸铁零件 每年。的组合 灰铸铁机械零件 (对于阻尼关键 工程机械零部件)和 球墨铸铁机械零件 (对于高压力 农机配件)使我们能够为不同的行业提供服务: 泵和阀门铸件 到 铁路列车备件。通过掌握两者 外壳成型铸铁件 和 重力铸铁件,我们提供量身定制的解决方案 定制金属铸造 灵活性。无论您需要 复杂金属铸造 原型或批量生产,我们的 金属铸造厂 确保每个 铸铁件 满足您的具体规格。结果: 球墨铸铁机械零件 具有一致的球化率,并且 灰铸铁机械零件 具有完美的石墨片——全部由 高性价比OEM工厂 经济学。
除了基本性能之外,凝固行为 球墨铸铁件 收缩率比灰铸铁高,需要足够的补缩(冒口)。对于 灰铸铁机械零件,共晶凝固导致良好的流动性,易于填充薄切片。在 外壳成型铸铁件,从薄壳中快速提取热量可以细化微观结构,与传统砂型铸造相比,机械性能通常提高 10-15%。与此同时, 重力铸铁件 受益于永久模具的冷却效果,产生更致密的表面层 - 有利于 五金夹具 磨损表面。现代 定制金属铸造 还集成了模拟软件来预测收缩、微观结构和残余应力,确保为每个产品提供一次性正确的模具 铸铁件。作为一个 高性价比OEM工厂,我们投资这些数字工具,以提供有竞争力的交货时间和零缺陷交付 球墨铸铁机械零件, 农机配件, 和 泵和阀门铸件.
材料科学和工艺工程之间的协同作用是可靠的标志 金属铸造厂。无论您需要 复杂金属铸造 对于一个 铁路列车备件 或者一个简单的 铸铁件 对于施工设备,我们的团队提供技术咨询,从 金属铸造基础 到最终检验。而同时 DIY金属铸造 仍然是爱好者的追求,工业级 定制金属铸造 要求我们坚持精度和质量体系。联系我们的 高性价比OEM工厂 讨论你的下一个 球墨铸铁机械零件 或 灰铸铁机械零件 项目——我们提供卓越、成本效益和准时交付。
8.先进制造工艺——重力铸造、壳型铸造、半固态铸造和蜡铸
重力铸铁件 壳体成型铸铁件 半固态金属铸造 蜡金属铸造 复杂金属铸造 高性价比OEM铸造
8.1 重力铸造与壳模成型——深入比较
⚙️重力铸铁件
优点: 致密的显微组织,优异的机械性能(特别是疲劳强度),较高的表面硬度,大中型系列的重复性优异。永久模具加速冷却,细化晶粒结构。非常适合 重型卡车及汽车零部件 如制动鼓、支架等 工程机械零部件 需要力量。
缺点: 模具投资较高(钢模具),内部复杂性有限(需要型芯),最小壁厚约 4 毫米,对于小批量生产来说不经济。设计修改的成本很高。
典型应用: 五金夹具 尸体, 泵和阀门铸件 具有简单的几何形状, 农机配件 中等数量。
🏭 壳模铸铁件
优点: 出色的表面光洁度 (Ra 3–8 µm)、高尺寸精度 (CT5–CT7)、薄壁能力(低至 2.5 毫米)以及生产复杂零件的能力 复杂金属铸造 几何形状。最小的加工余量可降低成本。非常适合 铁路列车备件 (制动器外壳)和精度 球墨铸铁机械零件.
缺点: 树脂覆膜砂增加了每个零件的材料成本,模具刚性低于金属模具,并且型壳固化周期增加了时间。最适合中到大量(500–10,000+)。
典型应用: 泵阀铸件 有着复杂的段落, 农机配件 (变速箱),以及 重型卡车及汽车零部件 要求精细的细节。
8.2 补充工艺:半固态和蜡金属铸造
半固态金属铸造 (触变铸造/流变铸造)在高剪切下加工糊状区域(约 40-60% 固体)的金属,产生非树枝状细晶结构。虽然在铝中更常见,但它的出现是为了实现高完整性 复杂金属铸造 在铁基合金中,减少收缩孔隙率并实现近净形状。与此同时, 蜡金属铸造 (熔模铸造)仍然是超复杂几何形状的首选方法。它采用蜡模和陶瓷外壳,可提供卓越的细节和表面光洁度(Ra 1.6–3.2 µm)。我们的铸造厂雇用 蜡金属铸造 对于小型、复杂的 泵和阀门铸件, 铁路列车备件 (锁定部件)和需要零拔模的不锈钢零件。两种方法都符合我们的 高性价比OEM铸造 理念:正确的流程应对正确的零件复杂性。
8.3 行业应用——从农业到铁路
农机配件 工程机械配件 铁路列车备件 重卡及汽车零部件 泵阀铸件 五金夹具
🌾农机配件
联合收割机、拖拉机部件: 变速箱壳体、提升臂、动力输出轴零件。要求耐磨性和冲击强度 – 球墨铸铁机械零件 (牌号 65-45-12 或 80-55-06)被广泛使用。 壳体成型铸铁件 为液压组件提供精确配合。
🏗️工程机械配件
挖掘机、起重机配重: 底座、滑轮、液压歧管。 灰铸铁机械零件 (30/35 级)为易振动结构提供出色的阻尼。 重力铸铁件 确保底盘部件表面致密、耐磨。
🚆 铁路列车备件
转向架、制动系统、车钩外壳: 安全关键 铸铁零件 必须承受高循环负载。 球墨铸铁机械零件 (牌号 80-55-06)提供所需的韧性和疲劳寿命。 复杂金属铸造 技术处理复杂的制动阀几何形状。
🚛 重型卡车和汽车零部件
发动机缸体、气缸盖、悬架支架、桥壳: 球墨铸铁件 (牌号 65-45-12、100-70-03)具有高强度重量比。 壳体成型铸铁件 达到配合表面所需的严格公差,减少后加工。
💧 泵阀铸件
阀体、叶轮、泵壳: 耐压性和耐腐蚀性至关重要。 灰铸铁机械零件 (经过适当的浸渍)或 球墨铸铁机械零件 适用于高压应用。 蜡金属铸造 产生近净内部通道。
🔧 五金夹具
精密夹具、夹具底座、夹紧元件: 需要稳定性和耐磨性。 重力铸铁件 提供密集、稳定的平台; 外壳成型铸铁件 确保可互换夹具的可重复尺寸。
By mapping each industry’s requirements to the correct material and process, our 中国铸铁零件厂 确保每个 铸铁件 – 是否 农业机械零件 或一个 铁路列车备件 – 达到绩效目标。 工程机械配件 受益于灰铸铁的阻尼,同时 重型卡车及汽车零部件 rely on the ductility of nodular iron.对于 泵和阀门铸件,我们结合 复杂金属铸造 with strict pressure testing.并且 五金夹具 要求稳定性 重力铸铁件 或精度 外壳成型铸铁件.
9. 从中国采购 – Quality & Cost Performance
中国铸铁零件厂 OEM金属铸件供应商 高性价比 高品质
高品质与高性价比的平衡 是可靠的标志 OEM金属铸件供应商。我们的 中国铸铁零件厂 operates with ISO 9001 and IATF 16949 certifications, integrating simulation, metallurgical labs, and precision CNC finishing.我们提供 定制金属铸造 跨越所有描述的流程——从 重力铸铁件 到 外壳成型铸铁件 和 蜡金属铸造。 The phrase “高性价比” 意味着我们优化模具设计、材料利用率和工艺流程,以交付 铸铁零件 满足或超过 ASTM/EN 标准,无需不必要的成本。
Precision Control for Hardware Clamping Fixture & Complex Parts
五金夹具 production demands exceptional flatness, parallelism, and repeatability.使用 外壳成型铸铁件 we achieve tolerances of ±0.2 mm on critical dimensions, often eliminating machining.对于 复杂金属铸造 与多核阀体一样,我们采用 3D 打印来快速制作原型, 半固态金属铸造 experiments to reduce porosity.我们的 OEM金属铸件供应商 从可制造性设计 (DFM) 到最终认证,我们的团队都会与您合作。
| 主要选择标准 | 我们的 中国铸铁零件厂 优势 |
| 材质一致性 | 适用于每种熔体的内部光谱仪; 球墨铸铁机械零件 nodularity >85%. |
| 工艺灵活性 | 重力铸铁件, 外壳成型铸铁件, 蜡金属铸造 在一个屋檐下。 |
| 成本效率 | 高性价比OEM铸造 通过精益制造和本地采购。 |
| Lead time & communication | 专门的英语项目经理;快速采样 农机配件 和 铁路列车备件. |