Í iðnaði sem er mjög slitsterkt, mistekst rangt burðarefni sjaldan hljóðlega. Það birtist sem óvænt niður í miðbæ, tíð skipti á hlutum, hækkandi viðhaldskostnaði og jafnvel tjóni á aðliggjandi íhlutum. Margir hönnunarverkfræðingar og innkaupateymi nálgast enn þessa ákvörðun með einfaldri þumalputtareglu: Veldu erfiðasta efnið sem til er. Þetta leiðir oft til dýrra mistaka. Álbræðsla með mjög mikilli yfirborðshörku getur samt brotnað við væga högg, mýkst við viðvarandi háan hita eða gripist alveg þegar smurningin bilar.
Þessi grein mun leiða þig í gegnum raunveruleg frammistöðumörk kóbalt- og nikkelblendigarnanna, sýna þér hvernig á að forðast „erfiðara er alltaf betra“ gildruna og gefa þér hagnýta skref-fyrir-skref aðferð til að velja rétta efnið byggt á raunverulegum bilunarhamum þínum.
Slitafköst eru aldrei einvídd eiginleiki. Vel heppnað val kemur í veg fyrir slitþol, háhitastöðugleika, tæringarþol, höggseigju og vinnsluhæfni. Þessi leiðarvísir sundurliðar raunverulegan mun á kóbalt- og nikkelblendibuskingum, útskýrir hvar hvert efni skilar áreiðanlegasta endingartímanum og veitir hagnýta ákvörðunarleið sem byggir á raunverulegum bilunarhamum frekar en einangruðum hörkutölum.
Kjarnabreyturnar í vali á runna: hörku ein og sér er ekki nóg
Fyrir flesta verkfræðinga er fyrsta forskriftin sem þeir athuga á gagnablaði HRC hörku. Þó harka skipti máli, þá er það aðeins eitt stykki af miklu stærri púsluspili. Margir álíhlutir og álhlutar sem standa sig vel í stýrðum prófunum á rannsóknarstofu mistakast ótímabært á þessu sviði vegna þess að valferlið hunsaði allt sett af rekstrarskilyrðum.
Fimm breytur ákvarða raunverulegan endingartíma hvers kyns álbræðslu:
- Tegund slits: Slípiefni frá fínum ögnum í kerfinu, límslit á milli rennandi málmflata eða slitslit við litla sveifluhreyfingu
- Rekstrarhitasvið: Herbergishiti, samfelld 300°C þjónusta, eða hlé yfir 600°C
- Ætandi umhverfi: Hreint þurrt loft, vatn, sjór, þynntar sýrur eða árásargjarn efni
- Áhrif hleðsla: Stöðugt kyrrstöðuálag, endurtekin létt högg eða mikið hringlaga högg
- Smurskilyrði: Full samfelld olíufilma, áfylling á fitu með hléum, næstum þurr gangur eða algjört tap á smurningu við hámarkshita
Efni með 60 HRC hörku mun standa sig frábærlega í hreinu, vel smurðu, slípiefnislítið högg. En þessi sami hár hörku hluti getur brotnað eftir eitt óvænt vélrænt högg, eða gall þegar í stað þegar smurning mistakast við 500°C. Markmiðið með góðu vali er ekki að hámarka allar mögulegar eignir. Það er til að passa sterkustu frammistöðueiginleika efnisins við líklegasta bilunarhaminn í nákvæmlega umsókn þinni.
Kóbaltblendir (Stellite / T800): Eiginleikar og notkunarmörk
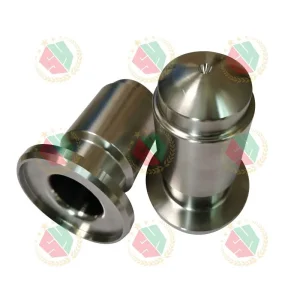
Kóbalt-undirstaða Stellite bushing og T800 bushing sleeves eru meðal traustustu sérstakra málmbræðslulausna sem eru byggðar fyrir mikið slit og hitastig. Þetta eru ekki almennir ódýrir hlutar. Þeir eru hannaðir fyrir aðstæður þar sem venjulegt stál, brons og jafnvel margar ryðfríu stálbussingar geta ekki skilað viðunandi endingartíma.
Mikil hörku og slitþol
Framúrskarandi slitþol kóbaltblendibuskinga kemur frá vandlega hönnuðum örbyggingu þeirra. Harðar karbíð agnir og stöðugir Laves fasar - millimálmfasar sem myndast náttúrulega í kóbaltríkum samsetningum - dreifast jafnt yfir sterka kóbaltfylki, sem skapar yfirborð sem þolir að harðar slípiefni komist í gegn. Í stað þess að grafa djúpar rifur í efnið renna mengunarefni yfir yfirborðið án þess að fjarlægja mikið magn af grunnmálmi.
Þessi örbygging gerir þau mun fyrirgefnari en yfirborðshert stál í kerfum sem ekki er hægt að loka fullkomlega. Jafnvel þegar fínn sandur, kolefnisagnir eða vinnslurusl komast inn í renniviðmótið, heldur málmblöndunartungan víddarstöðugleika sínum mun lengur en mörg samkeppnisefni.
Rauð hörku við hækkuðu hitastig
Einn af vanmetnustu kostum efna sem eru byggðir á kóbalt er geta þeirra til að halda stöðugri hörku við hitastig þar sem flest stál og jafnvel mörg verkfærastál byrja að mýkjast. Dæmigert kóbaltblendi getur haldið burðarhörku sinni vel yfir 500°C, og í sumum flokkum jafnvel við 800°C.
Þessi eign þýðir beinlínis óvenjulega mótstöðu gegn galli. Þegar tveir óhúðaðir málmfletir renna á móti hvor öðrum án nægilegrar smurningar getur staðbundinn núningshiti samstundis mýkt hefðbundin efni og valdið skelfilegum málm-í-málmi flog. Kóbaltblendibussingar standast þá staðbundnu mýkingu, sem gerir þær ákaflega áreiðanlegar í úrgangshliðum fyrir túrbóhleðslutæki, EGR kerfi, háhita lokastöngla og á öðrum stöðum þar sem smurefni geta kolsýrt eða horfið við tímabundin notkunarskilyrði.

Brotleiki og skiptingin með höggþol
Kóbalt málmblöndur skila framúrskarandi sliti og hitastigi, en þessi frammistaða kemur með skýrum samskiptum. Mikil hörku þeirra og harðfasa örbygging gera þau minna sveigjanleg en mörg verkfræðistál. Kóbaltblendibuskur mun ekki gleypa mikil endurtekin högg eins og hert eða kolbætt stálbuska getur.
Ef umsókn þín felur í sér mikið hringlaga högg, mikla kraftmikla hleðslu eða endurtekna vélræna hamar, getur fullur kóbaltblendihlutur sprungið eða flísað löngu áður en hann slitist. Í þessum atburðarásum er betri lausnin oft stálbuskahlíf með kóbaltblendi sem snýr að, eða blendingshönnun sem aðskilur höggálagið frá slityfirborðinu.
Athugið: Tsingtao CNC vistir T800 kóbalt-undirstaða álfelgur og sérsniðnir óstöðlaðir álhlutar. Stellite gæða bushings eru fáanlegar ef óskað er eftir sérstökum verkþörfum.
Nikkel álfelgur (Monel / Inconel fjölskylda): Tæring fyrst, slitið aukaefni
Nikkel-undirstaða málmblöndur eru oft bornar saman beint við kóbaltvalkosti, en þeir taka mjög mismunandi hönnunarrými. Efni eins og Monel 400 og Inconel 718 eru ekki fyrst og fremst hönnuð fyrir hámarks slitþol. Kjarnastyrkur þeirra er framúrskarandi efnafræðilegur stöðugleiki í árásargjarnu ætandi umhverfi.
Nikkelblendisbuska mun standast tæringarsprungur af völdum klóríðs í sjó, virka áreiðanlega í þynntri brennisteins- eða fosfórsýruumhverfi og viðhalda uppbyggingu heilleika í mörgum oxandi miðlum þar sem jafnvel ryðfríu stáli myndi brotna hratt niður. Hörku þess og slitafköst eru ásættanleg fyrir miðlungs renniálag, en þau eru ekki hönnuð til að standa sig betur en sérstakur kóbaltblendibuskur í hreinu slípiefni.
Þetta gerir nikkel álflöskur að rökréttu vali fyrir forrit þar sem tæring er ríkjandi bilunarbúnaður og slit er aðeins aukaatriði. Dæmigert notkunartilvik eru íhlutir fyrir sjódælur, innri ventla á hafi úti og vinnslubúnaður sem meðhöndlar árásargjarna vökva.
Mikilvæg athugasemd: Nikkel álfelgur eru ekki aðal vörulínan okkar. Frammistöðuupplýsingarnar sem gefnar eru upp í þessum hluta eru eingöngu til viðmiðunar við val. Ef verkefnið þitt krefst nikkel-undirstaða bushing lausnir, getum við rætt sérsniðna hagkvæmni í hverju tilviki fyrir sig.
Samanburðartafla: hörku, tæringarþol, hitaþol, vélhæfni
Taflan hér að neðan tekur saman helstu hagnýta eiginleikamuninn á dæmigerðum kóbalt- og nikkelblendigöngum. Öll gildi tákna dæmigerð iðnaðarstaðalsvið og eru ekki algjörar tryggðar lágmarks- eða hámarkstölur fyrir tiltekna vöru.
| Frammistöðuvídd | Dæmigert kóbaltblendi (Stellite / T800) | Dæmigert nikkelblendi (Monel / Inconel) |
| Dæmigert HRC hörku | 38-62 | 15 – 45 (háð einkunn) |
| Slitþol | Frábært | Sanngjarnt til gott |
| Andstæðingur-Galling árangur | Framúrskarandi | Gott |
| Klóríð tæringarþol | Gott | Frábært |
| Þynnt sýra tæringarþol | Gott | Frábært |
| Hámarks stöðugt þjónustuhitastig | Um það bil allt að ~800°C | Um það bil allt að ~650°C (háð einkunn) |
| Vinnanleiki | Í meðallagi til erfitt | Í meðallagi |
| Hlutfallslegur efniskostnaður | Hátt | Hátt til mjög hátt |
Valslóð: Veldu efni með því að snúa við úr bilunarham
Í stað þess að byrja val þitt með lista yfir efniseiginleika skaltu byrja á bilunarhamnum sem þú ert líklegast að lenda í. Þessi nálgun útilokar flest algeng mistök sem fylgja því að elta hámarks hörku.
- Finndu ríkjandi bilunarham fyrst
Spyrðu hvaða vandamál mun stöðva hluta þinn fyrst: mun það slitna í vídd, gall og festast, tærast eða brotna við högg? Það svar skilgreinir aðalefnisþörf þína. - Korta hitastig og smurskilyrði
Ef vinnuhitastig fer reglulega yfir 400°C og ekki er hægt að tryggja smurningu, forgangsraðaðu efnum með sannaða rauða hörku og afköstum gegn galli. - Metið tæringarumhverfið
Ef hluturinn verður á kafi í sjó eða vinnsluefni, verður tæringarþol að óumsemjanlegri grunnkröfu. - Jafnvægi árangur og heildarkostnaður við eignarhald
Örlítið dýrari álfelgur sem endist 3–5 sinnum lengur en ódýrari valkostur mun næstum alltaf lækka heildarrekstrarkostnað með færri stöðvun og minni viðhaldsvinnu.
Til hagnýtrar tilvísunar:
- Háhitaþurrhlaupandi útblásturslokaforrit: veldu kóbaltblendi
- Sjávardæla með miðlungs renniálagi: viðmiðunarlausn úr nikkelblendi
- Atburðarás fyrir þungar höggkrossarpinna: forgangsraðaðu yfirborðshertu stáli með valfrjálsu kóbaltklæðningu

Algengar spurningar
- 1. Hver er munurinn á Stellite bushing og venjulegu semented carbide bushing í andstæðingur-galling frammistöðu?
- Sementkarbíð getur náð mjög mikilli hörku, en það er mun stökkara. Stellite bushing viðheldur betri yfirborðssamhæfni við stál sem passa hluta undir smurtap að hluta og það er mun ólíklegra til að valda hörmulegum flogum jafnvel þegar snertiskilyrði renna verða alvarleg.
- 2. Krefjast þess að kóbalt álfelgur sé smurt með fullri olíu til að virka rétt?
- Nei. Einn stærsti kostur þeirra er áreiðanleg frammistaða við smurningu eða við þurrar aðstæður. Margar kóbaltblendigarpur virka með góðum árangri á háhitastöðum þar sem fljótandi smurefni geta ekki lifað af.
- 3. Getur nikkel álfelgur algjörlega komið í stað kóbalt álfelgur fyrir háhita slit?
- Nei. Nikkelblöndur bjóða upp á framúrskarandi tæringarþol, en flestar staðlaðar nikkelflokkar passa ekki við rauða hörku og slípiefnisslit í sérstökum kóbaltflokkum við viðvarandi hitastig yfir 500°C.
- 4. Er hægt að gera við slitið álfelgur á staðnum í stað þess að skipta henni alveg út?
- Í mörgum tilfellum er hægt að endurvinna lítil staðbundin slitmerki og tengja skaftið aftur. Þetta virkar aðeins ef veggþykktin á hlaupinu er enn næg og grunnefnið hefur ekki orðið fyrir sprungum eða skemmdum á burðarvirki.
- 5. Hvers vegna sýna kóbaltblendibushings frá mismunandi birgjum mjög mismunandi endingartíma jafnvel með sömu nafneinkunn?
- Mismunurinn kemur venjulega frá steypu- eða smíðaferlisstýringu, hitameðhöndlunarsamkvæmni, efnasamsetningu umburðarlyndis og einsleitni harðfasa dreifingar. Illa unnið efni getur haft aðgreindar örbyggingar sem slitna ójafnt og bila mun fyrr.
- 6. Styður þú sérsniðnar óstöðluðu sérstakar álfelgursstærðir fyrir einstök rekstrarskilyrði?
- Já. Við sérhæfum okkur í sérsniðnum óstöðluðum álhlutum. Ef þú hefur einstaka víddarkröfur eða krefjandi vinnuskilyrði getum við unnið með þér að því að þróa viðeigandi lausn.
Lokaleiðbeiningar
Að velja rétta álfelgur snýst aldrei um að velja erfiðasta efnið á gagnablaðinu. Það snýst um að skilja hvaða bilunarhamur mun skilgreina raunverulegan endingartíma þinn og passa síðan efniseiginleikana við þann forgang. Kóbaltblendibussingar skara fram úr við háhita gegn rifi og sliti. Nikkel álfelgur eru byggðar til að leysa alvarleg tæringarvandamál fyrst.
Ef þú ert að vinna í gegnum erfiða notkun og er enn ekki viss um hvaða efni hentar best fyrir hönnun þína, deildu rekstrarhitastigi, miðli, álagi, smurskilyrðum og núverandi bilunarham með verkfræðingateymi okkar. Við getum hjálpað þér að meta valkostina og mælt með áreiðanlegri álfelgurslausn sem er fínstillt fyrir sérstaka notkun þína.











