Industrialгары киемле сәнәгать кушымталарында дөрес булмаган куак материаллары тыныч кына уңышсыз була. Бу көтелмәгән эш вакыты, еш өлешне алыштыру, хезмәт күрсәтү чыгымнары арту, хәтта күрше компонентларга каскадлы зыян. Күпчелек дизайн инженерлары һәм сатып алу отрядлары бу карарны гади кагыйдә белән кабул итәләр: булган иң авыр материалны сайлагыз. Бу еш кына зур хатага китерә. Бик югары өслек катылыгы булган эретелгән куак һаман да йомшак тәэсирдә ватылырга, югары температурада йомшарырга яки майлау өзелгәндә тулысынча кулга алырга мөмкин.
Бу мәкәлә сезне кобальт һәм никель эритмәсе куакларының реаль эш чикләре аша йөртәчәк, сезгә "катлаулырак һәрвакыт яхшырак" тозактан ничек сакланырга икәнен күрсәтәчәк, һәм сезнең уңышсызлык режимнары нигезендә дөрес материал сайлау өчен практик адым саен ысул бирәчәк.
Кием эше беркайчан да бер үлчәмле мөлкәт түгел. Уңышлы сайлау абразиягә каршы торуны, югары температураның тотрыклылыгын, коррозиягә чыдамлылыгын, тәэсирнең катгыйлыгын, эшкәртүчәнлеген тигезли. Бу кулланма кобальт һәм никель эретелгән куаклар арасындагы реаль дөнья аермаларын җимерә, һәр материалның иң ышанычлы хезмәт срогын кайда китерүен аңлата, һәм каты катылык саннарына түгел, ә реаль уңышсызлык режимына нигезләнгән практик карар юлын тәкъдим итә.
Сайлауда төп үзгәрешләр: Бердәнбер катылык җитми
Күпчелек инженерлар өчен, мәгълүматлар таблицасында тикшергән беренче спецификация - HRC катылыгы. Каты булу мөһим булса да, ул зуррак табышмакның бер кисәге. Күпчелек эретелгән компонентлар һәм контроль лаборатория сынауларында яхшы эшләгән эретелгән өлешләр кырда вакытыннан алда уңышсызлыкка ирешәләр, чөнки сайлау процессы тулы эш шартларын санга сукмады.
Биш үзгәрүчән теләсә нинди эретелгән куакның хезмәт срогын билгели:
- Кием төре: Системада нечкә кисәкчәләрдән абразив кием, тимер өслекләр арасындагы ябыштыргыч кием, яисә кечкенә осылу хәрәкәте астында тузган кием.
- Эш температурасы диапазоны: Бүлмә температурасы, өзлексез 300 ° C хезмәт, яки арада 600 ° C-тан артыграк
- Коррозив мохит: Коры һава, су, диңгез сулары, эретелгән кислоталар яки агрессив химик медиа
- Йогынты йөкләү: Туры статик йөк, кабат-кабат яктылык тәэсире, яисә цикллы шок
- Майлау шартлары: Тулы өзлексез май пленкасы, арада майны тулыландыру, коры йөгерү яки иң югары температурада майлау тулысынча югалту.
60 HRC каты булган материал чиста, яхшы майланган, түбән тәэсирле абразив сценарийда бик яхшы эшләячәк. Ләкин шул ук каты катлам бер көтелмәгән механик шоктан соң таркалырга мөмкин, яисә майлау 500 ° C ка җитмәгәндә тиз арада үтәргә мөмкин. Яхшы куак сайлау максаты - мөмкин булган мөлкәтне максимальләштерү түгел. Бу материалның иң көчле эш күрсәткечләрен сезнең төгәл кушымтагыздагы уңышсызлык режимына туры китерергә тиеш.
Кобальт эритмәсе Бушинглар (Спутник / T800): Сыйфатлар һәм куллану чикләре
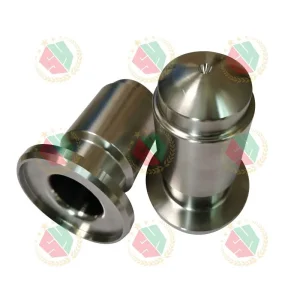
Кобальт нигезендә Спутник куаклары һәм T800 куак җиңе - иң ышанычлы махсус эретмә эретү чишелешләре арасында. Алар гомуми максатлы аз чыгымлы өлешләр түгел. Алар стандарт корычлар, бронзалар, һәм хәтта күп басмас корыч куаклар хезмәт итү срогын бирә алмаган сценарийлар өчен эшләнгән.
Hardгары катылык һәм абразив киемгә каршы тору
Кобальт эретмәсе куакларының искиткеч кием каршылыгы аларның җентекләп эшләнгән микросруктурасыннан килә. Каты карбид кисәкчәләре һәм тотрыклы Laves фазалары - кобальтка бай формулаларда табигый рәвештә формалашкан интерметалл фазалар - каты кобальт матрицасы буенча тигез бүленәләр, каты абразив кисәкчәләр үтеп керүгә каршы торган өслек булдыралар. Материалга тирән чокырлар казу урынына, пычраткыч матдәләр зур металлны чыгармыйча, өскә сикерәләр.
Бу микросруктура аларны камил мөһерләп булмый торган системалардагы каты корычларга караганда күпкә кичерә. Яхшы ком, углерод кисәкчәләре яки процесс калдыклары сикерү интерфейсына кергәндә дә, эретелгән куак күп үлчәмле материалларга караганда күпкә озынрак тотрыклылыгын саклый.
Eleгары температурада кызыл катылык
Кобальтка нигезләнгән материалларның иң түбән өстенлекләренең берсе - күпчелек корычлар, хәтта күп корал корычлары йомшарта башлаган температурада эзлекле катылыкны саклап калу. Типик кобальт эретмәсе куаклары аның структур катылыгын 500 ° C-тан яхшырак тота ала, һәм кайбер классларда хәтта 800 ° C.
Бу мөлкәт турыдан-туры селкенүгә каршы тора. Ике капланмаган металл өслек җитәрлек майлаусыз бер-берсенә сикергәндә, җирле сүрелү җылылыгы гадәти материалларны тиз арада йомшарта һәм металл-металл катастрофик кулга алуга китерә ала. Кобальт эритмәсе куаклары локальләштерелгән йомшартуга каршы торалар, аларны турбочаргыч калдык капкаларында, EGR системаларында, югары температуралы клапан сабакларында һәм майлау материаллары вакытлыча эш шартларында карбонлаштырырга яки юкка чыгарга мөмкин булган башка урыннарда бик ышанычлы итәләр.

Бриттллык һәм йогынтыга каршы тору
Кобальт эретмәләре искиткеч кием һәм температура күрсәткечләрен китерә, ләкин бу күрсәткеч ачык сәүдә белән килә. Аларның югары катылыгы һәм каты фазалы микросруктурасы аларны күп инженер корычларына караганда азрак тотрыклы итә. Кобальт эретмәсе куаклары температуралы яки карбуризацияләнгән корыч куак кебек каты кат-кат тәэсирне үзләштермәячәк.
Әгәр дә сезнең заявка авыр цикллы шок, югары динамик йөкләү яки кат-кат механик чүкеч белән бәйле булса, тулы кобальт эретмәсе өлеше ярылып китәргә мөмкин. Бу сценарийларда яхшырак чишелеш - еш кына кобальт эретмәсе булган корыч куак, яки тәэсир йөген кием өслегеннән аеручы гибрид дизайн.
Искәрмә: ingинтао CNC тәэмин итә Т800 кобальт нигезендәге эретелгән куаклар һәм стандарт булмаган эретелгән өлешләр. Спутник класслы куаклар конкрет проект таләпләре буенча бар.
Никель Эрит Бушингс (Монель / Инконель Гаилә): Беренче коррозия, Икенчесен киегез
Никельгә нигезләнгән эретелгән куаклар еш кына кобальт вариантлары белән чагыштырыла, ләкин алар бик төрле дизайн мәйданын били. Monel 400 һәм Inconel 718 кебек материаллар максималь абразив киемгә каршы тору өчен эшләнми. Аларның төп көче - агрессив коррозив мохиттә химик тотрыклылык.
Никель эретмәсе куаклары диңгез сулары хезмәтендә хлорид китергән стресс коррозиясенең ярылуына каршы торачак, эретелгән күкерт яки фосфор кислотасы мохитендә ышанычлы эшләячәк, һәм күпчелек оксидлаштыручы массакүләм мәгълүмат чараларында структур бөтенлекне саклый, хәтта тотрыксыз корыч та тиз бозыла. Аның каты булуы һәм кием эшләве уртача сикерү йөкләре өчен яраклы, ләкин алар саф абразив кием сценарийында махсус кобальт эретмәсе куакларыннан өстенрәк эшләнмәгән.
Бу никель эритмәсе куаклары коррозия доминант уңышсызлык механизмы һәм кием өчен икенчел проблема булган кушымталар өчен логик сайлау ясый. Типик куллану очракларына диңгез насосының компонентлары, диңгез клапанының эчке өлеше, агрессив сыеклыкларны эшкәртү җайланмалары керә.
Мөһим искәрмә: Никель эритмәсе куаклары безнең төп продукт линиясе түгел. Бу бүлектә күрсәтелгән эш нәтиҗәләре сайлау өчен генә. Әгәр сезнең проект никель нигезендә куак чишелешләрен таләп итә икән, без очраклы рәвештә махсуслаштырылган техник мөмкинлек турында сөйләшә алабыз.
Чагыштырма таблица: катылык, коррозиягә каршы тору, температурага каршы тору, машина йөртүчәнлеге
Түбәндәге таблицада типик кобальт һәм никель эритмәсе куаклары арасындагы төп практик милек аермалары ясала. Барлык кыйммәтләр сәнәгать стандарт типик диапазоннарын күрсәтәләр һәм билгеле бер продукт өчен абсолют гарантияләнгән минималь яки максималь саннар түгел.
| Спектакль үлчәме | Типик Кобальт эритмәсе (Спутник / T800) | Типик Никель Эритмәсе Бушинг (Монель / Инконель) |
| Типик HRC катылыгы | 38 - 62 | 15 - 45 (класска бәйле) |
| Абразив киемгә каршы тору | Яхшы | Яхшыга ярминкә |
| Галлингка каршы чыгыш | Күренекле | Яхшы |
| Хлорид коррозиягә каршы тору | Яхшы | Яхшы |
| Кислота коррозиясенә каршы тору | Яхшы | Яхшы |
| Максималь өзлексез хезмәт температурасы | Якынча ~ 800 ° C кадәр | Якынча ~ 650 ° C кадәр (класска бәйле) |
| Машина | Уртача авыр | Урта |
| Нисби материал бәясе | Биек | Бик югарыдан бик югары |
Сайлау юлы: Уңышсызлык режимыннан кире кайтып материалны сайлагыз
Сайлауны материаль үзенчәлекләр исемлеге белән башлау урынына, сез очратырга мөмкин булган уңышсызлык режимыннан башлап җибәрегез. Бу ысул максималь катгыйлыкны куып килгән күпчелек хаталарны бетерә.
- Башта доминант уңышсызлык режимын ачыклагыз
Кайсы проблема башта сезнең өлешегезне туктатыр дип сорагыз: ул үлчәмле тузармы, үләнне тартып алырмы, бозылырмы, яисә ватыкмы? Бу җавап сезнең төп материаль таләпләрегезне билгели. - Карта температурасы һәм майлау шартлары
Эш температурасы регуляр рәвештә 400 ° C-тан артса һәм майлау гарантияләнә алмаса, исбатланган кызыл каты һәм галлингка каршы эш материалларына өстенлек бирегез. - Коррозия мохитен бәяләгез
Әгәр дә өлеш диңгез суларына батырылса яки химик матдәләр эшкәртелсә, коррозиягә каршы тору сөйләшеп булмый торган төп таләпкә әйләнә. - Баланс күрсәткечләре һәм милекнең гомуми бәясе
Бераз кыйммәтрәк эретелгән эретү куаклары, арзан бәядән альтернативадан 3-5 тапкыр озаграк, азрак ябылу һәм азрак хезмәт күрсәтү аркасында гомуми операция бәясен киметәчәк.
Практик белешмә өчен:
- Temperatureгары температуралы коры эшкәртүче клапан кушымталары: кобальт эретмәсе куакларын сайлагыз
- Урта сикерү йөге булган диңгез суы насосы: никель эритмәсе эремәсе
- Авыр йогынты ясаучы пинар сценарий: өстәмә кобальт белән капланган каты корычка өстенлек бирегез

Сораулар
- 1. Спутник куаклары белән стандарт цементланган карбид куаклары арасында галлингка каршы спектакльдә нинди аерма бар?
- Cементланган карбид бик каты булырга мөмкин, ләкин ул күпкә ватык. Спутник куаклары өлешчә майлау югалтулары астында корыч кавышу өлешләре белән яхшырак яраклашуны саклый, һәм контакт шартлары кискенләшкәндә дә катастрофик кулга алу ихтималы бик аз.
- 2. Кобальт эретмәсе куаклары дөрес эшләү өчен тулы майлау таләп итәме?
- No.к. Аларның иң зур өстенлекләренең берсе - маргиналь майлау яки коры йөгерү шартларында ышанычлы эш. Күпчелек кобальт эретмәсе куаклары сыек майлау материаллары яши алмаган югары температуралы урыннарда уңышлы эшли.
- 3. Никель эритмәсе куаклары югары температуралы кием куллану өчен кобальт эритмәсе куакларын тулысынча алыштыра аламы?
- No.к. Никель эретмәләре коррозиягә каршы торуны тәкъдим итә, ләкин күпчелек стандарт никель класслары кызыл катылыкка һәм 500 ° C-тан югары температурада махсус кобальт классларның абразив киеменә туры килми.
- 4. Тузган эретелгән эретелгән куакны тулысынча алыштыру урынына төзәтеп буламы?
- Күп очракларда кечкенә җирле кием билгеләре яңадан эшкәртелергә һәм кавышу валы яңадан кушылырга мөмкин. Бу бары тик дивар калынлыгы җитәрлек булса һәм төп материал ярылу яки структур зыян күрмәгән очракта гына эшли.
- 5. Ни өчен төрле тәэмин итүчеләрдән кобальт эретмәсе куаклары бер үк номиналь класс белән дә бик күп хезмәт итү вакытын күрсәтәләр?
- Аерма гадәттә кастинг яки ясалма процесс контроле, җылылык белән эшкәртү эзлеклелеге, химик составка толерантлык, һәм каты фазаны таратуның бердәмлегеннән килә. Начар эшкәртелгән материал тигез булмаган киемле һәм күпкә алдарак уңышсыз булган микросруктураларга ия булырга мөмкин.
- 6. Сез уникаль эш шартлары өчен стандарт булмаган махсус эретелгән эретү куакларын хуплыйсызмы?
- Әйе. Без стандарт булмаган эретелгән өлешләрдә махсуслашабыз. Әгәр дә сездә уникаль үлчәм таләпләре яки авыр эш шартлары булса, без сезнең белән эш итә алабыз.
Соңгы җитәкчелек
Дөрес эретмә куакны сайлау беркайчан да мәгълүмат битендәге иң катлаулы материалны сайлау турында түгел. Бу нинди уңышсызлык режимы сезнең реаль хезмәт тормышыгызны билгеләячәген, аннары материаль үзлекләрне шул өстенлеккә туры китерү турында. Кобальт эритмәсе куаклары югары температурада галлингка каршы һәм абразив киемнән өстен. Никель эретмәсе куаклары башта коррозия проблемаларын чишү өчен төзелгән.
Әгәр дә сез катлаулы кием кушымтасы өстендә эшлисез икән һәм нинди материалның дизайныгызга туры килүен белмәсәгез, безнең инженер коллективы белән эш температурасы, медиа, йөк, майлау шартлары һәм хәзерге уңышсызлык режимын бүлешегез. Без сезгә вариантларны бәяләргә булыша алабыз һәм сезнең конкрет кушымтагыз өчен оптимальләштерелгән ышанычлы эретелгән эретү чишелешен тәкъдим итә алабыз.











