I industrielle bruksområder med høy slitasje, feiler feil bøssingmateriale sjelden stille. Det viser seg som uventet nedetid, hyppig utskifting av deler, økende vedlikeholdskostnader og til og med kaskadeskader på tilstøtende komponenter. Mange designingeniører og innkjøpsteam nærmer seg fortsatt denne avgjørelsen med en enkel tommelfingerregel: velg det vanskeligste materialet som er tilgjengelig. Dette fører ofte til en kostbar feil. En legeringsbøssing med ekstremt høy overflatehardhet kan fortsatt sprekke under mild støt, mykne ved vedvarende høye temperaturer, eller sette seg helt fast når smøringen bryter sammen.
Denne artikkelen vil lede deg gjennom de virkelige ytelsesgrensene til kobolt- og nikkellegeringsforinger, vise deg hvordan du unngår fellen "harder is always better", og gir deg en praktisk trinn-for-steg-metode for å velge riktig materiale basert på dine faktiske feilmoduser.
Slitasjeytelse er aldri en endimensjonal egenskap. Et vellykket valg balanserer slitestyrke, høytemperaturstabilitet, korrosjonstoleranse, slagfasthet og bearbeidbarhet. Denne veiledningen bryter ned de virkelige forskjellene mellom kobolt- og nikkellegeringsforinger, forklarer hvor hvert materiale gir den mest pålitelige levetiden, og gir en praktisk beslutningsvei forankret i faktiske feilmoduser i stedet for isolerte hardhetstall.
Kjernevariablene i valg av bøssing: Hardhet alene er ikke nok
For de fleste ingeniører er den første spesifikasjonen de sjekker på et datablad HRC-hardhet. Mens hardhet betyr noe, er det bare en del av et mye større puslespill. Mange legeringskomponenter og legeringsdeler som fungerer godt i kontrollerte laboratorietester mislykkes for tidlig i felten fordi utvelgelsesprosessen ignorerte hele settet med driftsforhold.
Fem variabler bestemmer den faktiske levetiden til enhver legeringsbøssing:
- Slitasjetype: Slipende slitasje fra fine partikler i systemet, limslitasje mellom glidende metalloverflater, eller slitasje ved små oscillerende bevegelser
- Driftstemperaturområde: Romtemperatur, kontinuerlig 300°C service, eller intermitterende topper over 600°C
- Etsende miljø: Ren tørr luft, vann, sjøvann, fortynnede syrer eller aggressive kjemiske medier
- Slagbelastning: Jevn statisk belastning, gjentatt lett støt eller kraftig syklisk støt
- Smøreforhold: Full kontinuerlig oljefilm, periodisk påfylling av fett, nesten tørrkjøring eller fullstendig tap av smøring ved topptemperatur
Et materiale med en hardhet på 60 HRC vil yte utmerket i et rent, godt smurt, lite støtslipende scenario. Men den samme delen med høy hardhet kan knuses etter et enkelt uventet mekanisk støt, eller galle umiddelbart når smøringen svikter ved 500°C. Målet med godt valg av bøssing er ikke å maksimere alle mulige egenskaper. Det er for å matche materialets sterkeste ytelsesegenskaper til den mest sannsynlige feilmodusen i din eksakte applikasjon.
Koboltlegeringsbøssinger (Stellite / T800): Egenskaper og bruksgrenser
Koboltbasert Stellite bøssing og T800 bøsningshylse er blant de mest pålitelige spesiallegeringsbøssingsløsningene bygget for ekstrem slitasje og temperatur. De er ikke lavkostdeler for generelle formål. De er konstruert for scenarier der standard stål, bronse og til og med mange foringer i rustfritt stål ikke kan levere akseptabel levetid.
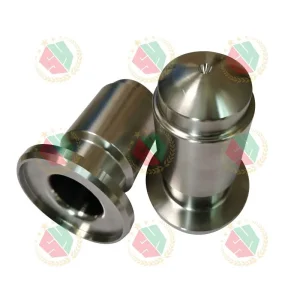
Høy hardhet og slitestyrke
Den enestående slitestyrken til koboltlegeringsforinger kommer fra deres nøye utformede mikrostruktur. Harde karbidpartikler og stabile Laves-faser - intermetalliske faser som dannes naturlig i koboltrike formuleringer - fordeles jevnt over en tøff koboltmatrise, og skaper en overflate som motstår penetrasjon av harde slipende partikler. I stedet for å grave dype spor inn i materialet, glir forurensninger over overflaten uten å fjerne store mengder uedelt metall.
Denne mikrostrukturen gjør dem langt mer tilgivende enn overflateherdet stål i systemer som ikke kan tettes perfekt. Selv når fin sand, karbonpartikler eller prosessrester kommer inn i det glidende grensesnittet, opprettholder legeringsbøssingen sin dimensjonsstabilitet langt lenger enn mange konkurrerende materialer.
Rød hardhet ved forhøyede temperaturer
En av de mest undervurderte fordelene med koboltbaserte materialer er deres evne til å beholde jevn hardhet ved temperaturer der de fleste stål og til og med mange verktøystål begynner å myke. En typisk koboltlegeringsbøssing kan holde sin strukturelle hardhet godt over 500°C, og i noen kvaliteter til og med ved 800°C.
Denne egenskapen oversetter direkte til eksepsjonell motstand mot gnaging. Når to ubelagte metalloverflater glir mot hverandre uten tilstrekkelig smøring, kan lokal friksjonsvarme øyeblikkelig myke konvensjonelle materialer og forårsake katastrofale metall-til-metall-beslag. Koboltlegeringsbøssinger motstår den lokaliserte mykningen, noe som gjør dem ekstremt pålitelige i turboladeravfallsporter, EGR-systemer, høytemperaturventilstammer og andre steder der smøremidler kan karboniseres eller forsvinne under forbigående driftsforhold.

Sprøhet og avveiningen med slagfasthet
Koboltlegeringer gir enestående slitasje- og temperaturytelse, men den ytelsen kommer med en klar avveining. Deres høye hardhet og hardfasemikrostruktur gjør dem mindre duktile enn mange ingeniørstål. En koboltlegeringsbøssing vil ikke absorbere kraftig gjentatt støt slik en herdet eller forkullet stålbøssing kan.
Hvis applikasjonen din involverer kraftige sykliske støt, høy dynamisk belastning eller gjentatte mekaniske hamringer, kan en hel koboltlegeringsdel sprekke eller flise lenge før den slites ut. I disse scenariene er den bedre løsningen ofte et stålgjennomføringslegeme med koboltlegering, eller en hybriddesign som skiller støtbelastningen fra sliteoverflaten.
Merk: Tsingtao CNC-rekvisita T800 koboltbaserte legeringsforinger og tilpassede ikke-standard legeringsdeler. Stellite bøssinger er tilgjengelige på forespørsel for spesifikke prosjektkrav.
Nikkellegeringsbøssinger (Monel / Inconel familie): Korrosjon først, slitasje sekundært
Nikkelbaserte legeringsbøssinger sammenlignes ofte direkte med koboltalternativer, men de opptar en helt annen designplass. Materialer som Monel 400 og Inconel 718 er ikke først og fremst konstruert for maksimal slitestyrke. Deres kjernestyrke er utmerket kjemisk stabilitet i aggressive korrosive miljøer.
En nikkellegeringsbøssing vil motstå kloridindusert spenningskorrosjonssprekker i sjøvann, fungere pålitelig i miljøer med fortynnet svovel eller fosforsyre, og opprettholde strukturell integritet i mange oksiderende medier der selv rustfritt stål ville brytes ned raskt. Dens hardhet og sliteevne er akseptable for moderate glidebelastninger, men de er ikke designet for å overgå en dedikert koboltlegeringsbøssing i et rent abrasivt slitasjescenario.
Dette gjør nikkellegeringsbøssinger til det logiske valget for applikasjoner der korrosjon er den dominerende feilmekanismen og slitasje bare er en sekundær bekymring. Typiske brukstilfeller inkluderer marine pumpekomponenter, offshore ventilinnvendige deler og prosessutstyr som håndterer aggressive væsker.
Viktig merknad: Foringer i nikkellegering er ikke vår hovedproduktlinje. Ytelsesinformasjonen gitt i denne delen er kun for utvalgsreferanse. Hvis prosjektet ditt krever nikkelbaserte bøssingløsninger, kan vi diskutere tilpasset gjennomførbarhet fra sak til sak.
Sammenligningstabell: hardhet, korrosjonsbestandighet, temperaturbestandighet, bearbeidbarhet
Tabellen nedenfor oppsummerer de viktigste praktiske egenskapsforskjellene mellom typiske kobolt- og nikkellegeringsgjennomføringskvaliteter. Alle verdier representerer industristandard typiske områder og er ikke absolutte garanterte minimums- eller maksimumstall for noe spesifikt produkt.
| Ytelsesdimensjon | Typisk koboltlegeringsbøssing (Stellite / T800) | Typisk nikkellegeringsbøssing (Monel / Inconel) |
| Typisk HRC-hardhet | 38 – 62 | 15 – 45 (karakteravhengig) |
| Slitasjebestandighet | Utmerket | Fair til god |
| Anti-Galling Ytelse | Enestående | Bra |
| Kloridkorrosjonsbestandighet | Bra | Utmerket |
| Korrosjonsbestandighet for fortynnet syre | Bra | Utmerket |
| Maksimal kontinuerlig servicetemperatur | Omtrent opp til ~800°C | Omtrent opptil ~650°C (gradavhengig) |
| Bearbeidbarhet | Moderat til vanskelig | Moderat |
| Relativ materialkostnad | Høy | Høy til veldig høy |
Valgbane: Velg materiale ved å reversere fra feilmodus
I stedet for å starte valget med en liste over materialegenskaper, start med feilmodusen du mest sannsynlig vil møte. Denne tilnærmingen eliminerer de fleste vanlige feilene som kommer fra jakten på maksimal hardhet.
- Identifiser den dominerende feilmodusen først
Spør hvilket problem som vil stoppe delen din først: vil den slites bort dimensjonalt, galle og sette seg fast, korrodere bort eller sprekke under støt? Det svaret definerer ditt primære materielle krav. - Kartlegg temperatur og smøreforhold
Hvis driftstemperaturen regelmessig overstiger 400°C og smøring ikke kan garanteres, prioriter materialer med påvist rød hardhet og anti-galling ytelse. - Vurder korrosjonsmiljøet
Hvis delen blir nedsenket i sjøvann eller prosesskjemikalier, blir korrosjonsbestandighet et ikke-omsettelig grunnkrav. - Balanser ytelse og totale eierkostnader
En litt dyrere legeringsbøssing som varer 3–5 ganger lenger enn et rimeligere alternativ vil nesten alltid redusere de totale driftskostnadene gjennom færre driftsstanser og mindre vedlikeholdsarbeid.
For praktisk referanse:
- Høytemperatur tørrløpende eksosventilapplikasjoner: velg koboltlegeringsbøssing
- Sjøvannspumpe med moderat glidelast: referanseløsning av nikkellegering
- Kraftig støtscenario for knusestifter: prioriter overflateherdet stål med valgfri koboltbelegg

FAQ
- 1. Hva er forskjellen mellom en Stellite-bøssing og en standard hardmetallbøsning når det gjelder anti-galling?
- Hardmetall kan oppnå svært høy hardhet, men det er langt mer sprøtt. Stellite bøssing opprettholder bedre overflatekompatibilitet med stål som passer deler under delvis smøringstap, og det er mye mindre sannsynlighet for å forårsake katastrofale anfall selv når glidekontaktforholdene blir alvorlige.
- 2. Krever koboltlegeringsbøssinger full oljesmøring for å fungere ordentlig?
- Nei. En av deres største fordeler er pålitelig ytelse under marginal smøring eller nesten tørre driftsforhold. Mange koboltlegeringsforinger fungerer med suksess på steder med høy temperatur der flytende smøremidler ikke kan overleve.
- 3. Kan nikkellegeringsforinger fullstendig erstatte koboltlegeringsforinger for høytemperaturslitasjeapplikasjoner?
- Nei. Nikkellegeringer gir utmerket korrosjonsbestandighet, men de fleste standard nikkelkvaliteter samsvarer ikke med den røde hardheten og slitestyrken til dedikerte koboltkvaliteter ved vedvarende temperaturer over 500°C.
- 4. Er det mulig å reparere en slitt legeringsgjennomføring på stedet i stedet for å bytte den helt ut?
- I mange tilfeller kan små lokale slitasjemerker bearbeides på nytt og sammenkoblingsakselen sammenkobles på nytt. Dette fungerer bare hvis bøssingens veggtykkelse fortsatt er tilstrekkelig og grunnmaterialet ikke har fått sprekker eller strukturelle skader.
- 5. Hvorfor viser koboltlegeringsforinger fra forskjellige leverandører svært ulik levetid selv med samme nominelle karakter?
- Forskjellen kommer vanligvis fra støpe- eller smiingsprosesskontroll, varmebehandlingskonsistens, kjemisk sammensetningstoleranse og jevnheten i hardfasefordelingen. Dårlig bearbeidet materiale kan ha segregerte mikrostrukturer som slites ujevnt og svikter mye tidligere.
- 6. Støtter du tilpassede ikke-standardiserte spesiallegeringsbøsninger for unike driftsforhold?
- Ja. Vi spesialiserer oss på tilpassede ikke-standard legeringsdeler. Hvis du har unike dimensjonskrav eller en utfordrende arbeidssituasjon, kan vi samarbeide med deg for å utvikle en passende løsning.
Endelig veiledning
Å velge riktig legeringsbøssing handler aldri om å velge det hardeste materialet på dataarket. Det handler om å forstå hvilken feilmodus som vil definere din virkelige levetid, og deretter matche materialegenskapene til akkurat den prioriteringen. Koboltlegeringsbøssinger utmerker seg ved høytemperaturs anti-knusing og slitasje. Foringer i nikkellegering er bygget for å løse alvorlige korrosjonsproblemer først.
Hvis du arbeider gjennom en vanskelig slitasjeapplikasjon og fortsatt ikke er sikker på hvilket materiale som passer best for designet ditt, del driftstemperaturen, media, belastning, smøreforhold og gjeldende feilmodus med ingeniørteamet vårt. Vi kan hjelpe deg med å vurdere alternativene og anbefale en pålitelig legeringsgjennomføringsløsning optimalisert for din spesifikke applikasjon.











