Yhteenveto: Tämä yleiskatsaus kattaa Stellite metalliseososien markkinoiden kasvun tekijät, tärkeimmät lopputeollisuudet, toimitusriskit ja hankintatrendit mukautetun valun ostajille ja teollisuusinsinööreille.
Yleiskatsaus Stellite Alloy Parts Marketiin
Stellite-markkinat sijoittuvat laajempaan kobolttipohjaiseen kovapintaiseen ja korkean suorituskyvyn metalliseostilaan.
Kriittinen ero erottaa kiinteät valetut tai koneistetut Stellite-komponentit kulutettavista Stellite-jauheesta, hitsauslangasta ja päällysteaineista.
Kiinteät Stellite-metalliseososat, kuten venttiilien istukat, holkit, tulpat ja turbiinin tiivistysosat, muodostavat arvokkaan, pienestä keskikokoiseen volyymiin keskittyvän markkinaraon, joka keskittyy toiminnan kannalta kriittisiin varaosiin yleisen hyödykelaitteiston sijaan.

Toisin kuin ruostumaton teräs tai tavallinen työkaluteräs, joka valitaan ensisijaisesti alhaisten alkukustannusten vuoksi, Stellite on määritelty, kun omaisuus ei siedä ennenaikaista eroosiota, kavitaatiota, korkean lämpötilan hapettumista tai liiman kulumista.
Kysyntä seuraa tiiviisti raskaan prosessiteollisuuden pääomankäyttösykliä.
Sisäinen linkkiehdotus: Stellite Alloy Parts Selection Guide (A01) – ankkuriteksti: Stellite-laadun valintaopas
Stellite metalliseoskomponenttien keskeiset kasvutekijät
Mukautettujen Stellite-koneistettujen ja valettujen osien yleistyminen johtuu halvempien metalliseosten suorituskyvyn rajoituksista ja alan laajuisesta siirtymisestä kohti kokonaiskustannusten (TCO) suunnittelua.
Kasvava kysyntä komponenteille korkean kulumisen, korroosion ja korkeiden lämpötilojen huollossa
Monet prosessiresurssit toimivat syklisen lämpörasituksen, hankaavien hiukkasten virtauksen tai syövyttävän nesteen alaisena.
Tavalliset martensiittiset ruostumattomat teräkset ja tavalliset nikkeliseokset hajoavat nopeasti kavitaatiolle alttiissa venttiilien sisäosissa, korkean lämpötilan tiivistysliitännöissä ja lietteenkäsittelykokoonpanoissa.
Stellite-laadut säilyttävät kovuuden ja korroosionkestävyyden korkeissa lämpötiloissa, mikä auttaa käyttäjiä välttämään suunnittelemattomia laitteiden sammutuksia.
Pidempi käyttöikä ja lyhennetty laitteiden seisokkiaika kriittisille omaisuuserille
Öljyn ja kaasun, sähköntuotannon ja kemianteollisuuden suuromaisuudenomistajat arvioivat varaosia yhä enemmän huoltovälien perusteella yksikköhinnan sijaan.
Vaikka Stellite-komponenttien ennakkohankintakustannukset ovat korkeammat, pidemmät huoltovälit vähentävät työ-, seisokki- ja vaihtokustannuksia laitteen elinkaaren aikana.
Tämä TCO-painotteinen ajattelutapa on yksi johdonmukaisimmista kysynnän tekijöistä.
Maailmanlaajuiset investoinnit energiainfrastruktuuriin ja prosessilaitteiden päivittämiseen
Jatkuvat investoinnit putkiverkkoihin, jalostamoiden uudistamiseen, kaasukäyttöisiin voimalaitoksiin ja kemiantehtaiden modernisointiin luovat toistuvaa kysyntää erittäin luotettaville venttiilin verhouksille ja kulutusosille.
Brownfield-jälkiasennusprojektit päivittävät usein vanhat komponentit Stelliteksi, kun toistuvat kulumisvirheet aiheuttavat toiminnallisia pullonkauloja.
Tärkeimmät loppukäyttäjäteollisuudet lisäävät markkinoiden kysyntää
Stellite metalliseososien kysyntä keskittyy teollisuuden aloille, joilla on vaikeat käyttöolosuhteet.
Jokainen toimiala perustuu erilliseen joukkoon mukautettuja komponentteja.
Öljy ja kaasu sekä petrokemia (venttiilin istukka, pallo, tulppa, holkki)
Öljy-, kaasu- ja petrokemian sovellukset muodostavat suurimman yksittäisen kysyntäsegmentin mukautetuille Stellite-valuille.
Säätöventtiilit, takaiskuventtiilit ja rikastimen sisäosat altistuvat usein happamalle toiminnalle, korkealle paineelle, vilkkuvalle nesteelle ja kavitaatiolle määritä Stellite 6, Stellite 12 tai Stellite 21.
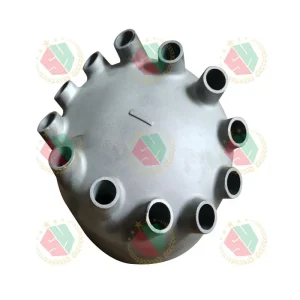
Sisäinen linkkiehdotus: Venttiilin istukan ja istukkarenkaan materiaaliopas takaiskuventtiilille (A04) – ankkuriteksti: takaiskuventtiilin istukan materiaaliopas
Sähköntuotanto: kaasuturbiini, höyryturbiinikomponentit
Sähköntuottajan OEM-valmistajat ja palveluntarjoajat hankkivat kaasu- ja höyryturbiinijärjestelmiin satelliitin kulutusliuskoja, tiivistyssegmenttejä ja venttiilikomponentteja.
Näiden osien on kestettävä lämpöväsymistä, kuumakaasueroosiota ja hapettumista jatkuvassa korkean lämpötilan kierrossa.
Farmaseuttiset ja elintarvikkeiden homogenointilaitteet
Rokotteiden, meijerituotteiden ja biofarmaseuttisten tuotteiden valmistuksessa käytettävät korkeapainehomogenisaattorit ovat riippuvaisia tarkoista Stellite-levyistä ja venttiiliohjaimista.
Materiaalin stabiilisuus, kulutuskestävyys ja puhdistettavuus ovat kiistattomia saniteettiprosessointiympäristöissä.
Sisäinen linkkiehdotus: Homogenisaattorin venttiilin osat: materiaalin valinta, kulumisvirhe ja työstövaatimukset (A03) – ankkuriteksti: homogenisaattorin venttiilin osaopas
Kemialliset jalostus-, meri- ja metallurgiset tasoituslaitteet
Kemialliset reaktorit ja siirtojakoputket käyttävät Stellite-holkkeja ja -suuttimia syövyttävien, hankaavien väliaineiden käsittelemiseen.
Metallurgiset telanmuovaus- ja levytasoituslinjat asentavat Stellite-osat pidentämään telan käyttöikää jatkuvassa metalli-metallikontaktissa.
Laivojen venttiilijärjestelmät valitsevat myös kobolttiseoksia kestämään suolaisen veden eroosiota.
Lääketieteen ja ilmailun kriittiset komponentit
Ilmailu- ja lääketieteelliset Stellite-komponentit edustavat pienempiä, korkean esteen alamarkkinoita.
Nämä sovellukset vaativat täyden materiaalin jäljitettävyyden, kolmannen osapuolen NDT-validoinnin ja tiukan bioyhteensopivuuden tai ilmailu-avaruussertifioinnin.
Toimittajan pätevyysajat ovat huomattavasti pidemmät näissä säännellyissä käyttötapauksissa.
Tärkeimmät markkinahaasteet ja tarjontapuolen riskit
Stellite-osia hankkivien ostajien on otettava huomioon toimitusketjuun ja valmistuksen työnkulkuun liittyvät rakenteelliset riskit.
Koboltin raaka-aineen tarjonnan keskittyminen ja vientipolitiikan riskit
Koboltti, tavallisten Stellite-laatujen perusmetalli, on maantieteellisesti keskittynyt.
Toimitushäiriöt, viennin rajoitukset, työvoiman epävakaus ja kaivosten tuotannon siirtyminen voivat aiheuttaa nopeita heilahteluja raaka-aineiden hinnoittelussa.
Nämä koboltin hintavaihtelut siirtyvät suoraan räätälöityihin valutarjouksiin ja voivat horjuttaa noteerattuja toimitusaikoja.
Korkeat työstövaikeudet ja rajoitettu valimokapasiteetti
Stelliteiseoksia on vaikea työstää korkean kuumakovuuden ja voimakkaan työstökovettumiskäyttäytymisen vuoksi.
Valamiseen liittyy myös luontaisia riskejä, kuten kuumahalkeilua ja huokoisuutta.
Vain osa sijoitusvaluvalimoista ylläpitää vakaata prosessinohjausta ja työkalukokemusta toistettavaa Stellite-tuotantoa varten.
Tämä rajoitettu kapasiteetti voi pidentää läpimenoaikoja kysyntähuippujen aikana.
Stelliten ja vaihtoehtoisten kulutusseosten välinen hintaero
Kustannusherkissä projekteissa insinööritiimit arvioivat säännöllisesti vaihtoehtoja, kuten karkaistua 420 ruostumatonta terästä, kovakromipinnoitusta, lämpösuihkepinnoitteita ja nikkelipohjaisia kovapinnoitettuja seoksia.
Vaikka nämä vaihtoehdot eivät pysty vastaamaan Stelliten suorituskykyä vaikeimmissa käyttöolosuhteissa, ne kattavat osan projekteista, joissa omaisuuden omistajat hyväksyvät lyhyemmän käyttöiän alkupääomakulujen vähentämiseksi.
Sääntely- ja pätevöitymisesteet ilmailu-/lääketieteellisille luokille
Kaupallisen luokan Stellite-valut ovat yksinkertaisempia hankkia, mutta ilmailu- ja lääketieteelliset tiedot edellyttävät dokumentoituja lämpökäsittelytietueita, materiaalitestisertifikaatteja ja hyväksyttyjä tarkastusprotokollia.
Monilta tilausvalimoilta puuttuu näillä aloilla tarvittavat sertifikaatit, mikä kaventaa pätevien toimittajien joukkoa.
Mukautettujen satelliittien osien hankinta- ja hankintatrendit
Stellite-metalliseoskomponenttien hankintakäyttäytyminen on siirtynyt kohti integroituja, teknisiä toimittajakumppanuuksia yksinkertaisen hyödyketarjouksen sijaan.
Nykyaikaiset ostajat suosivat yhä enemmän toimittajia, jotka tarjoavat täyden työnkulun: investointivalu, jännityksenpoisto, tarkkuus CNC-työstö, kovuustestaus ja NDT-tarkastus toimitetaan yhdellä ostotilauksella.
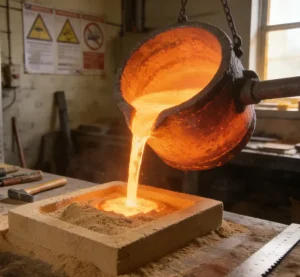
Itsenäiset valuhuoneet, joissa ei ole omaa tarkkuustyöstökykyä, ovat vähemmän kilpailukykyisiä monimutkaisten venttiilin säätö- ja homogenisaattorikomponenttien suhteen.
Pienierät, piirustuspohjaiset tilaukset ovat kasvaneet, koska loppukäyttäjät välttävät varastoimasta suuria varastoja kalliita kobolttiseosvaraosia.
Useimmat vakavat ostajat vaativat nyt materiaalitodistukset, kovuusraportit ja mittatarkastustiedot ennen toimituksen hyväksymistä.
Laajasti käytetty kustannusten hallintastrategia on osittainen pinnoituspinnoitus: Stellite-hitsauksen levittäminen ruostumattomasta teräksestä valmistettuun alustaan sen sijaan, että valmistaisi täysin kiinteää Stellite-osaa.
Tämä vähentää koboltin kulutusta ja materiaalikustannuksia, vaikka päällystysratkaisuilla on selkeät rajat pinnoitteen paksuudelle ja suunnittelugeometrialle.
Pitkän aikavälin markkinanäkymät ja mahdollisuudet mukautettuihin valimoihin
Stellite-metalliseososien markkinoiden ennustetaan säilyttävän vakaan, maltillisen kasvun nopean kasvun sijaan.
Kasvu seuraa tiiviisti raskaan teollisuuden pääomasyklejä ja energiansiirtokuluja, sillä monet perinteiset prosessivarastot pysyvät toiminnassa vuosikymmeniä.
Tärkeimmät mahdollisuudet päteville valimoille keskittyvät luotettavaan korkeatuottoiseen tuotantoon ja tekniseen sovellustukeen.
Ostajat eivät vaadi vain koneistettuja komponentteja; he etsivät myös opastusta oikean Stellite-laadun valitsemiseksi nesteelle, lämpötilalle ja kulumistilalle.
Tämä tekninen neuvontakerros luo eriytymistä toimittajille, jotka pystyvät yhdistämään materiaaliosaamisen valu- ja koneistusosaamiseen.
Kysyntään liittyy selkeä suhdanneriski. Esimerkiksi öljyn ja kaasun käyttöomaisuuden jyrkkä vähennys voi tukahduttaa venttiilien trimmitilauksia useiden vuosineljänneksien ajaksi.
Pitkän aikavälin suunnittelussa Stellitea tulisi käsitellä korkean suorituskyvyn markkinarakoina eikä nopeasti kasvavana massaseoskategoriana.
Sisäinen linkkiehdotus: Stellite-venttiilin istukka / Stellite-holkin tuotesivu – ankkuriteksti: mukautetut Stellite-kulutusosat
Usein kysytyt kysymykset
Onko Stellite-lejeeringillä edelleen suuri kysyntä?
Kyllä. Öljy- ja kaasuventtiilien, voimaturbiinien ja korkeapaineprosessilaitteiden kriittisten kuluvien komponenttien kysyntä jatkuu vahvana.
Kysyntä on vakaata pikemminkin kuin nousujohteinen, ja se on sidottu luotettavuusvaatimuksiin sellaisille omaisuuksille, jotka eivät kestä toistuvia seisokkeja.
Mitkä tekijät vaikuttavat satelliittivalujen hintoihin?
Koboltin spot-hinta on hallitseva muuttuja.
Muita kustannustekijöitä ovat valun monimutkaisuus, vaadittu koneistustoleranssi, lämpökäsittely, NDT-testaus, tilauserän koko ja sertifiointivaatimukset.
Mitkä ovat yleisiä vaihtoehtoja kiinteille Stellite-valuosille?
Yleisiä vaihtoehtoja ovat kovapintainen Stellite-pinnoite ruostumattomalla teräksellä, karkaistu martensiittiset ruostumaton teräs, volframikarbidipinnoitteet ja valikoidut lujat nikkeliseokset.
Päällystysvaihtoehdot vähentävät materiaalikustannuksia, mutta niillä on paksuusrajat ja ne voivat epäonnistua ennenaikaisesti vakavan hiukkaseroosion tai syklisen lämpökuormituksen aikana.
Jokainen vaihtoehto tasapainottaa alhaisemmat alkukustannukset ja alentuneen kulumisen tai lämpötilan suorituskyvyn.
Mitä toimitusaikaa ostajien tulisi odottaa mukautetuille Stellite-koneistetuille osille?
Toimitusajat vaihtelevat suuresti valimokapasiteetin, osien monimutkaisuuden ja testauksen laajuuden mukaan.
Verrattuna tavallisiin ruostumattomasta teräksestä valmistettuihin valukappaleisiin, Stellite-osat vaativat yleensä pidempiä tuotantojaksoja tiukemman prosessiohjauksen ja hitaampien työstönopeuksien vuoksi.











