Zusammenfassung: In dieser Übersicht werden Wachstumstreiber für den Markt für Stellit-Legierungsteile, wichtige Endindustrien, Versorgungsrisiken und Beschaffungstrends für Käufer von kundenspezifischen Gussteilen und Wirtschaftsingenieuren behandelt.
Überblick über den Markt für Stellitlegierungsteile
Der Stellite-Markt liegt im breiteren Bereich kobaltbasierter Auftragsschweißungen und Hochleistungslegierungen.
Ein entscheidender Unterschied besteht darin, massiv gegossene oder bearbeitete Stellite-Komponenten von verbrauchbarem Stellite-Pulver, Schweißdraht und Overlay-Füllmaterialien zu unterscheiden.
Teile aus massiver Stellite-Legierung, wie Ventilsitze, Buchsen, Stopfen und Turbinendichtungssegmente, bilden eine hochwertige Nische mit geringem bis mittlerem Volumen, die sich auf geschäftskritische Ersatzteile und nicht auf allgemeine Standardhardware konzentriert.

Im Gegensatz zu rostfreiem Stahl oder Standard-Werkzeugstahl, der in erster Linie wegen der niedrigen Vorlaufkosten ausgewählt wird, wird Stellite eingesetzt, wenn die Vermögenswerte keine vorzeitige Erosion, Kavitation, Hochtemperaturoxidation oder adhäsiven Verschleiß vertragen.
Die Nachfrage folgt eng den Investitionszyklen in der Schwerverarbeitungsindustrie.
Vorschlag für einen internen Link: Auswahlleitfaden für Stellite-Legierungsteile (A01) – Ankertext: Auswahlleitfaden für Stellite-Sorten
Kernwachstumstreiber für Komponenten aus Stellitlegierungen
Die zunehmende Akzeptanz von kundenspezifisch bearbeiteten und gegossenen Stellite-Teilen ist auf Leistungsgrenzen billigerer Legierungen zurückzuführen, gepaart mit einer branchenweiten Verlagerung hin zur Planung der Gesamtbetriebskosten (TCO).
Steigende Nachfrage nach Komponenten, die hohem Verschleiß, Korrosion und hohen Temperaturen ausgesetzt sind
Viele Prozessanlagen werden unter zyklischer thermischer Belastung, abrasivem Partikelfluss oder korrosiven flüssigen Medien betrieben.
Standardmäßige martensitische Edelstähle und gängige Nickellegierungen verschlechtern sich in kavitationsanfälligen Ventilgarnituren, Hochtemperatur-Dichtungsschnittstellen und Schlammhandhabungsbaugruppen schnell.
Stellite-Sorten behalten ihre Härte und Korrosionsbeständigkeit bei erhöhten Temperaturen und helfen Betreibern, ungeplante Anlagenstillstände zu vermeiden.
Längere Lebensdauer und geringere Geräteausfallzeiten für kritische Anlagen
Große Anlagenbesitzer in den Bereichen Öl und Gas, Stromerzeugung und chemische Verarbeitung bewerten Ersatzteile zunehmend nach Wartungsintervallen statt nach Stückpreisen.
Obwohl für Stellite-Komponenten im Vorfeld höhere Anschaffungskosten anfallen, reduzieren längere Wartungsintervalle die Arbeits-, Stillstands- und Austauschkosten über den Lebenszyklus der Ausrüstung.
Diese TCO-orientierte Denkweise ist einer der beständigsten Nachfragetreiber.
Weltweite Investitionen in die Energieinfrastruktur und die Modernisierung der Prozessausrüstung
Laufende Investitionen in Pipelinenetze, Modernisierungen von Raffinerien, Gaskraftwerken und die Modernisierung von Chemieanlagen führen zu einer wiederkehrenden Nachfrage nach hochzuverlässigen Ventilgarnituren und Verschleißeinsätzen.
Bei Brownfield-Retrofit-Projekten werden ältere Komponenten häufig auf Stellite umgerüstet, wenn wiederholte Verschleißausfälle zu betrieblichen Engpässen führen.
Wichtige Endverbraucherbranchen steigern die Marktnachfrage
Die Nachfrage nach Teilen aus Stellitlegierungen konzentriert sich auf Industriezweige mit schwierigen Betriebsbedingungen.
Jede Branche basiert auf einem bestimmten Satz benutzerdefinierter Komponenten.
Öl & Gas und Petrochemie (Ventilsitz, Kugel, Kegel, Hülse)
Öl- und Gasanwendungen sowie petrochemische Anwendungen bilden das größte Einzelnachfragesegment für kundenspezifische Stellite-Gussteile.
Steuerventile, Rückschlagventile und Drosselklappen sind häufig saurem Betrieb, hohem Druck, Flash-Flüssigkeit und Kavitation ausgesetzt Geben Sie Stellite 6, Stellite 12 oder Stellite 21 an.
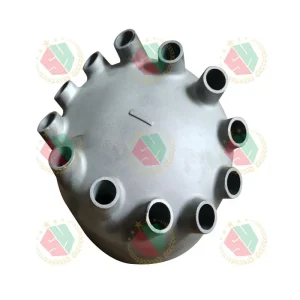
Vorschlag für einen internen Link: Materialleitfaden für Ventilsitze und Sitzringe für Rückschlagventile (A04) – Ankertext: Materialleitfaden für Rückschlagventilsitze
Stromerzeugung: Gasturbine, Dampfturbinenkomponenten
Erstausrüster und Dienstleister der Energieerzeugung beziehen Stellite-Verschleißstreifen, Dichtungssegmente und Ventilkomponenten für Gas- und Dampfturbinensysteme.
Diese Teile müssen thermischer Ermüdung, Heißgaserosion und Oxidation unter kontinuierlichen Hochtemperaturzyklen standhalten.
Homogenisierungsgeräte für Pharmazeutika und Lebensmittel
Hochdruckhomogenisatoren für die Herstellung von Impfstoffen, Milchprodukten und Biopharmazeutika sind auf präzise Stellite-Teller und Ventilführungen angewiesen.
Materialstabilität, Verschleißfestigkeit und Reinigungsfähigkeit sind in hygienischen Verarbeitungsumgebungen nicht verhandelbar.
Vorschlag für einen internen Link: Homogenisatorventilteile: Materialauswahl, Verschleißfehler und Bearbeitungsanforderungen (A03) – Ankertext: Leitfaden für Homogenisatorventilteile
Chemische Verarbeitungs-, Schiffs- und metallurgische Nivellierausrüstung
Chemische Reaktoren und Transferverteiler verwenden Stellite-Hülsen und -Düsen, um korrosive, abrasive Medien zu handhaben.
In metallurgischen Walzform- und Blechrichtanlagen werden Stellite-Einsätze eingebaut, um die Lebensdauer der Walzen bei ständigem Metall-auf-Metall-Kontakt zu verlängern.
Marine-Ventilsysteme wählen auch Kobaltlegierungen aus, um Widerstand gegen Salzwassererosion zu bieten.
Kritische Komponenten für Medizin und Luft- und Raumfahrt
Stellite-Komponenten für die Luft- und Raumfahrt sowie für die Medizintechnik stellen einen kleineren Teilmarkt mit hoher Barriere dar.
Diese Anwendungen erfordern eine vollständige Rückverfolgbarkeit des Materials, eine NDT-Validierung durch Dritte und eine strenge Biokompatibilitäts- oder Luft- und Raumfahrtzertifizierung.
Für diese regulierten Anwendungsfälle sind die Fristen für die Lieferantenqualifizierung wesentlich länger.
Wichtigste Marktherausforderungen und angebotsseitige Risiken
Käufer, die Stellite-Teile beziehen, müssen strukturelle Risiken berücksichtigen, die in die Lieferkette und den Fertigungsablauf eingebunden sind.
Konzentration der Kobalt-Rohstoffversorgung und Risiken der Exportpolitik
Kobalt, das Basismetall für Standard-Stellit-Qualitäten, ist geografisch konzentriert.
Versorgungsunterbrechungen, Exportkontrollen, Arbeitsinstabilität und die Verlagerung der Bergbauproduktion können zu schnellen Schwankungen der Rohstoffpreise führen.
Diese Kobaltpreisschwankungen wirken sich direkt auf individuelle Gussangebote aus und können die angegebenen Lieferzeiten destabilisieren.
Hohe Bearbeitungsschwierigkeiten und begrenzte qualifizierte Gießereikapazität
Stellitlegierungen sind aufgrund der hohen Warmhärte und des starken Kaltverfestigungsverhaltens schwer zu bearbeiten.
Das Gießen birgt auch Risiken wie Heißrissbildung und Porosität.
Nur ein Teil der Feingussgießereien verfügen über stabile Prozesskontrollen und Werkzeugerfahrung für eine wiederholbare Stellite-Produktion.
Diese begrenzte Kapazität kann bei Nachfragespitzen zu längeren Lieferzeiten führen.
Preisunterschied zwischen Stellit und alternativen Verschleißlegierungen
Bei kostensensiblen Projekten prüfen Ingenieurteams regelmäßig Alternativen wie gehärteten 420-Edelstahl, Hartverchromung, thermische Spritzbeschichtungen und Aufpanzerlegierungen auf Nickelbasis.
Auch wenn diese Alternativen unter den härtesten Betriebsbedingungen nicht mit der Leistung von Stellite mithalten können, decken sie ein gewisses Projektvolumen ab, bei dem Anlageneigentümer eine kürzere Lebensdauer in Kauf nehmen, um die Vorabinvestitionen zu reduzieren.
Regulierungs- und Qualifikationsbarrieren für Luft- und Raumfahrt-/Medizinstudiengänge
Stellite-Gussteile in handelsüblicher Qualität sind einfacher zu beschaffen, aber Luft- und Raumfahrt- sowie medizinische Spezifikationen erfordern dokumentierte Wärmebehandlungsaufzeichnungen, Materialtestzertifikate und genehmigte Inspektionsprotokolle.
Vielen kundenspezifischen Gießereien fehlen die für diese Sektoren erforderlichen Zertifizierungen, wodurch der Pool qualifizierter Lieferanten kleiner wird.
Beschaffungs- und Beschaffungstrends für kundenspezifische Stellite-Teile
Das Beschaffungsverhalten für Stellite-Legierungskomponenten hat sich hin zu integrierten, technischen Lieferantenpartnerschaften statt zu einfachen Rohstoffangeboten verlagert.
Moderne Käufer bevorzugen zunehmend Anbieter, die einen kompletten Arbeitsablauf anbieten: Feinguss, Spannungsabbau, Präzisions-CNC-Bearbeitung, Härteprüfung und NDT-Prüfung im Rahmen einer Bestellung.
Eigenständige Gießereien ohne interne Präzisionsbearbeitungskapazitäten sind bei komplexen Ventilgarnitur- und Homogenisatorkomponenten weniger wettbewerbsfähig.
Die Zahl der kundenspezifischen Kleinserienbestellungen auf Zeichnungsbasis hat zugenommen, da Endverbraucher es vermeiden, große Lagerbestände an teuren Ersatzteilen aus Kobaltlegierungen zu lagern.
Die meisten seriösen Käufer benötigen mittlerweile Materialzertifikate, Härteberichte und Maßkontrollprotokolle, bevor sie die Lieferung annehmen.
Eine weit verbreitete Strategie zur Kostenkontrolle ist die partielle Aufpanzerung: Aufbringen einer Stellite-Schweißauflage auf ein Edelstahlsubstrat, anstatt ein vollständig massives Stellite-Teil herzustellen.
Dies reduziert den Kobaltverbrauch und die Materialkosten, obwohl bei Overlay-Lösungen deutliche Grenzen hinsichtlich der Beschichtungsdicke und der Designgeometrie gelten.
Langfristige Marktaussichten und Chancen für kundenspezifische Gießereien
Für den Markt für Stellite-Legierungsteile wird eher ein stabiles, moderates Wachstum als eine schnelle Expansion prognostiziert.
Das Wachstum verläuft eng mit den Kapitalzyklen der Schwerindustrie und den Ausgaben für die Energiewende, da viele traditionelle Prozessanlagen jahrzehntelang in Betrieb bleiben werden.
Die wichtigsten Chancen für qualifizierte kundenspezifische Gießereien liegen in der zuverlässigen Produktion mit hoher Ausbeute und der technischen Anwendungsunterstützung.
Käufer benötigen nicht nur ein bearbeitetes Bauteil; Sie suchen auch Rat bei der Auswahl der richtigen Stellite-Sorte für ihre spezifische Flüssigkeit, Temperatur und Verschleißart.
Diese technische Beratungsebene schafft Differenzierung für Lieferanten, die in der Lage sind, Materialwissen mit Guss- und Bearbeitungskompetenz zu kombinieren.
Die Nachfrage birgt ein klares zyklisches Risiko. Starke Kürzungen der Öl- und Gasinvestitionen können beispielsweise dazu führen, dass Bestellungen für Ventilanpassungen für mehrere Quartale unterdrückt werden.
Bei der langfristigen Planung sollte Stellit als leistungsstarke Nische und nicht als schnell wachsende Massenlegierungskategorie behandelt werden.
Vorschlag für einen internen Link: Produktseite Stellite-Ventilsitz/Stellite-Buchse – Ankertext: Kundenspezifische Stellite-Verschleißteile
Häufig gestellte Fragen
Ist Stellite-Legierung immer noch sehr gefragt?
Ja. Die Nachfrage nach kritischen Verschleißkomponenten in Öl- und Gasventilen, Kraftturbinen und Hochdruckprozessgeräten ist weiterhin stark.
Die Nachfrage ist eher stabil als boomend, was an Zuverlässigkeitsanforderungen für Anlagen gebunden ist, die häufige Ausfallzeiten nicht vertragen.
Welche Faktoren beeinflussen die Preise für Stellite-Guss?
Der Kobalt-Spotpreis ist die dominierende Variable.
Weitere Kostenfaktoren sind die Komplexität des Gussteils, erforderliche Bearbeitungstoleranzen, Wärmebehandlung, zerstörungsfreie Prüfungen, Auftragslosgrößen und Zertifizierungsanforderungen.
Was sind gängige Alternativen zu massiven Stellite-Gussteilen?
Zu den gängigen Alternativen gehören Stellite-Aufpanzerungen auf Edelstahl, gehärteter martensitischer Edelstahl, Wolframkarbidbeschichtungen und ausgewählte hochfeste Nickellegierungen.
Overlay-Optionen reduzieren die Materialkosten, haben jedoch Dickenbeschränkungen und können bei starker Partikelerosion oder zyklischer thermischer Belastung vorzeitig versagen.
Jede Alternative bietet ein Gleichgewicht zwischen geringeren Vorlaufkosten und geringerem Verschleiß oder geringerer Temperaturleistung.
Mit welcher Vorlaufzeit sollten Käufer für kundenspezifisch bearbeitete Stellite-Teile rechnen?
Die Lieferzeiten variieren stark je nach Gießereikapazität, Teilekomplexität und Testumfang.
Im Vergleich zu Standard-Feingussteilen aus Edelstahl erfordern Stellite-Teile aufgrund strengerer Prozesskontrollen und langsamerer Bearbeitungsgeschwindigkeiten im Allgemeinen längere Produktionszyklen.











