Резюме: Цей огляд охоплює драйвери зростання ринку деталей зі сплаву Stellite, основні кінцеві галузі, ризики поставок і тенденції закупівель для покупців лиття на замовлення та промислових інженерів.
Огляд ринку деталей зі сплаву Stellite
Ринок Stellite знаходиться в ширшому просторі наплавлення на основі кобальту та високоефективних сплавів.
Вагома відмінність відокремлює суцільнолиті або оброблені компоненти Stellite від витратного порошку Stellite, зварювального дроту та накладних матеріалів.
Деталі з твердого сплаву Stellite, такі як сідла клапанів, втулки, пробки та сегменти ущільнень турбіни, формують цінну нішу малого та середнього обсягу, зосереджену на критично важливих запасних частинах, а не на загальному апаратному забезпеченні.

На відміну від нержавіючої сталі або стандартної інструментальної сталі, вибраної в першу чергу через низькі початкові витрати, Stellite вказується, коли активи не можуть переносити передчасну ерозію, кавітацію, високотемпературне окислення або адгезивний знос.
Попит тісно пов’язаний із циклами капітальних витрат у важкій переробній промисловості.
Пропозиція щодо внутрішнього посилання: Посібник із вибору деталей зі сплаву Stellite (A01) – прив’язний текст: Посібник із вибору марки Stellite
Основні драйвери зростання для компонентів стеллітового сплаву
Зростаюче впровадження нестандартних машинно-оброблених і литих деталей Stellite пов’язано з обмеженнями продуктивності дешевших сплавів у поєднанні з переходом у галузі в бік планування загальної вартості володіння (TCO).
Зростаючий попит на компоненти, які піддаються високому зносу, корозії та високій температурі
Багато технологічних активів працюють в умовах циклічного термічного навантаження, потоку абразивних частинок або корозійних рідин.
Стандартні мартенситні нержавіючі сталі та звичайні нікелеві сплави швидко деградують у схильних до кавітації обрізках клапанів, високотемпературних ущільнювальних інтерфейсах і вузлах транспортування шламу.
Стеллітові марки зберігають твердість і стійкість до корозії при підвищених температурах, допомагаючи операторам уникнути незапланованих зупинок обладнання.
Збільшення терміну служби та скорочення часу простою обладнання для критичних активів
Власники великих активів у сферах нафтогазової, енергетичної та хімічної промисловості все частіше оцінюють запчастини за інтервалом обслуговування, а не за ціною за одиницю.
Незважаючи на те, що компоненти Stellite передбачають вищу початкову вартість придбання, більші інтервали обслуговування зменшують витрати на роботу, зупинку та заміну протягом життєвого циклу обладнання.
Це мислення, орієнтоване на TCO, є одним із найбільш послідовних драйверів попиту.
Глобальні інвестиції в енергетичну інфраструктуру та модернізацію технологічного обладнання
Постійні інвестиції в трубопровідні мережі, модернізацію нафтопереробних заводів, газові енергетичні установки та модернізацію хімічних заводів створюють постійний попит на високонадійну обшивку клапанів і зношувальні вставки.
У проектах модернізації застарілих компонентів часто оновлюють застарілі компоненти до Stellite, коли повторні зношення створюють вузькі місця в роботі.
Ключові галузі кінцевих споживачів, що стимулюють ринковий попит
Попит на деталі зі сплаву стелліту зосереджується в галузях промисловості з важкими умовами експлуатації.
Кожна галузь покладається на окремий набір спеціальних компонентів.
Нафта, газ і нафтохімія (сідло клапана, куля, пробка, гільза)
Нафта, газ і нафтохімія утворюють найбільший сегмент попиту на нестандартне лиття зі стелліту.
Регулюючі клапани, зворотні клапани та дросельна обрізка часто піддаються кислим навантаженням, високому тиску, рідині, що вибухає, і кавітації. вкажіть Stellite 6, Stellite 12 або Stellite 21.
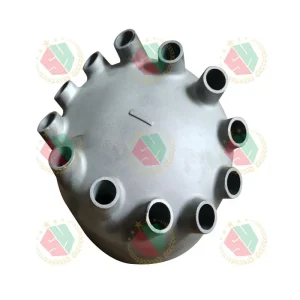
Пропозиція внутрішнього посилання: Посібник із матеріалів сідла клапана та кільця сідла для зворотного клапана (A04) – прив’язний текст: посібник із матеріалів сідла зворотного клапана
Генерація електроенергії: газова турбіна, компоненти парової турбіни
Виробники комплектного обладнання для виробництва електроенергії та постачальники послуг постачають зносостійкі стрічки Stellite, ущільнювальні сегменти та компоненти клапанів для систем газових і парових турбін.
Ці деталі повинні протистояти термічній втомі, ерозії гарячим газом і окисленню під час постійного високотемпературного циклу.
Фармацевтичне та харчове обладнання для гомогенізації
Гомогенізатори високого тиску, які використовуються для виробництва вакцин, молочних продуктів і біофармацевтичних препаратів, залежать від прецизійних тарельчатих пластин і напрямних клапанів Stellite.
Стабільність матеріалу, зносостійкість і можливість очищення не підлягають обговоренню в умовах санітарної обробки.
Пропозиція внутрішнього посилання: Деталі клапана гомогенізатора: вибір матеріалу, вимоги до зносу та обробки (A03) – прив’язний текст: посібник із деталей клапана гомогенізатора
Обладнання для хімічної обробки, морського та металургійного вирівнювання
Хімічні реактори та колектори передачі використовують муфти та насадки Stellite для роботи з корозійними та абразивними середовищами.
На лініях формування металургійного валку та вирівнювання листів встановлюють вставки зі стелліту, щоб подовжити термін служби роликів за постійного контакту метал-метал.
Системи морських клапанів також вибирають кобальтові сплави для стійкості до ерозії солоною водою.
Критичні медичні та аерокосмічні компоненти
Аерокосмічні та медичні компоненти Stellite представляють менший субринок із високими бар’єрами.
Ці програми вимагають повного відстеження матеріалу, валідації НК третьою стороною та суворої біосумісності або аерокосмічної сертифікації.
Терміни кваліфікації постачальника є значно довшими для цих регульованих випадків використання.
Основні виклики ринку та ризики з боку пропозиції
Покупці, які закуповують запчастини Stellite, повинні враховувати структурні ризики, вбудовані в ланцюжок поставок і виробничий процес.
Концентрація поставок кобальтової сировини та експортні ризики
Кобальт, основний метал для стандартних марок Stellite, географічно зосереджений.
Перебої з постачанням, експортний контроль, нестабільність робочої сили та зміна обсягів видобутку корисних копалин можуть призвести до різких коливань цін на сировину.
Ці коливання цін на кобальт переходять безпосередньо до індивідуальних котирувань і можуть дестабілізувати вказані терміни виконання.
Висока складність обробки та обмежена кваліфікована ливарна потужність
Стеллітові сплави важко піддавати механічній обробці через високу гарячу твердість і сильну поведінку при зміцненні.
Лиття також несе в собі невід'ємні ризики, включаючи гарячі тріщини та пористість.
Лише частина заводів ливарного лиття по моделлю підтримує стабільний контроль процесу та досвід інструментів для повторюваного виробництва Stellite.
Ця обмежена потужність може подовжити час виконання замовлення під час пікового попиту.
Цінова різниця між стеллітом та альтернативними сплавами, що зношуються
Для економічно чутливих проектів групи інженерів регулярно оцінюють альтернативи, такі як загартована нержавіюча сталь 420, тверде хромування, термічні покриття та сплави на основі нікелю для наплавлення.
Хоча ці альтернативи не можуть зрівнятися з продуктивністю Stellite у найсуворіших умовах експлуатації, вони охоплюють певний обсяг проекту, де власники активів погоджуються на коротший термін служби, щоб зменшити початкові капітальні витрати.
Нормативні та кваліфікаційні бар’єри для аерокосмічних/медичних класів
Стелліт комерційного класу простіше отримати, але аерокосмічні та медичні специфікації вимагають задокументованих записів про термічну обробку, сертифікатів випробування матеріалів і затверджених протоколів перевірки.
Багато ливарних заводів не мають сертифікатів, необхідних для цих секторів, що звужує коло кваліфікованих постачальників.
Тенденції постачальників і закупівель нестандартних стеллітових деталей
Поведінка щодо закупівель компонентів зі сплаву Stellite змінилася в бік інтегрованого партнерства з технічним постачальником замість простого котирування товарів.
Сучасні покупці все частіше віддають перевагу постачальникам, які пропонують повний робочий процес: лиття за моделлю, зняття напруги, точну обробку з ЧПУ, випробування на твердість і перевірку НК, що поставляються в одному замовленні.
Автономні ливарні цехи без власних можливостей точної обробки є менш конкурентоспроможними для складних компонентів кріплення клапанів і гомогенізатора.
Невеликі партії індивідуальних замовлень на основі креслення зросли, оскільки кінцеві користувачі уникають зберігання великих запасів дорогих запасних частин із кобальтового сплаву.
Більшість серйозних покупців тепер вимагають сертифікати матеріалів, звіти про твердість і записи про перевірку розмірів, перш ніж прийняти поставку.
Широко поширеною стратегією контролю за витратами є часткове наплавлення стеллітом: нанесення зварювального шару Stellite на підкладку з нержавіючої сталі замість виготовлення повністю суцільної деталі Stellite.
Це зменшує споживання кобальту та вартість матеріалів, хоча накладні рішення мають чіткі обмеження щодо товщини покриття та геометрії конструкції.
Довгостроковий прогноз ринку та можливості для ливарних цехів на замовлення
Прогнозується, що ринок деталей зі сплаву Stellite зберігатиме стабільне помірне зростання, а не швидке розширення.
Зростання тісно пов’язане з капітальними циклами важкої промисловості та витратами на перехід до енергетики, оскільки багато традиційних технологічних активів залишатимуться в експлуатації протягом десятиліть.
Основні можливості для кваліфікованих ливарних виробництв на замовлення зосереджені на надійному високопродуктивному виробництві та підтримці технічного застосування.
Покупцям потрібен не лише оброблений компонент; вони також шукають рекомендацій щодо вибору правильного сорту Stellite для їх конкретної рідини, температури та режиму зношування.
Цей рівень технічних консультацій створює диференціацію для постачальників, здатних поєднувати знання матеріалів із досвідом лиття та обробки.
Попит несе явний циклічний ризик. Наприклад, різке скорочення капіталовкладень на нафту та газ може призвести до придушення замовлень на облаштування клапанів на кілька кварталів.
Довгострокове планування має розглядати Stellite як високоефективну нішу, а не як швидкозростаючу масову категорію сплавів.
Пропозиція щодо внутрішнього посилання: сідло клапана Stellite / Сторінка продукту втулки Stellite – прив’язний текст: спеціальні зношувані деталі Stellite
Часті запитання
Сплав Stellite все ще користується високим попитом?
так Залишається високим попит на критично зносостійкі компоненти нафтових і газових клапанів, силових турбін і технологічного обладнання високого тиску.
Попит є стабільним, а не бурхливим, пов’язаним із вимогами до надійності активів, які не терплять частих простоїв.
Які фактори впливають на ціни лиття Stellite?
Спотова ціна кобальту є домінуючою змінною.
Додаткові чинники витрат включають складність лиття, необхідний допуск на обробку, термічну обробку, випробування НК, розмір партії замовлення та вимоги до сертифікації.
Які звичайні альтернативи литим деталям зі стелліту?
Загальні альтернативи включають стеллітне наплавлення на нержавіючу сталь, загартовану мартенситну нержавіючу сталь, покриття з карбіду вольфраму та вибрані високоміцні нікелеві сплави.
Варіанти накладки зменшують вартість матеріалу, але вони мають обмеження по товщині і можуть передчасно вийти з ладу внаслідок сильної ерозії часток або циклічного теплового навантаження.
Кожна альтернатива врівноважує нижчу початкову вартість із зниженням зносу або температурними характеристиками.
Який час очікувати покупцям для нестандартних деталей Stellite?
Терміни виконання значно відрізняються залежно від потужності ливарного цеху, складності деталей і обсягу випробувань.
Порівняно зі стандартними відливками з нержавіючої сталі, деталі Stellite зазвичай потребують більш тривалого циклу виробництва через суворіший контроль процесу та нижчу швидкість обробки.











