Santrauka: Ši apžvalga apima „Stellite“ lydinių dalių rinkos augimo veiksnius, pagrindines galutines pramonės šakas, tiekimo riziką ir pirkimo tendencijas, skirtas liejinių pirkėjams ir pramonės inžinieriams.
Stellite lydinio dalių rinkos apžvalga
Stellite rinka yra platesnė kobalto pagrindu pagamintų kietų paviršių ir didelio našumo lydinių erdvėje.
Esminis skirtumas atskiria kietus liejinius arba apdirbtus Stellite komponentus nuo sunaudojamų Stellite miltelių, suvirinimo vielos ir perdangos užpildų medžiagų.
Kieto Stellite lydinio dalys, pvz., vožtuvų lizdai, įvorės, kamščiai ir turbinos sandarinimo segmentai, sudaro didelės vertės, mažo ir vidutinio tūrio nišą, orientuotą į svarbias atsargines dalis, o ne į bendrą techninę įrangą.

Skirtingai nuo nerūdijančio plieno arba standartinio įrankių plieno, pasirinkto pirmiausia dėl mažų išankstinių sąnaudų, Stellite nurodomas, kai turtas negali toleruoti ankstyvos erozijos, kavitacijos, oksidacijos aukštoje temperatūroje ar klijų nusidėvėjimo.
Paklausa glaudžiai susijusi su kapitalo išlaidų ciklais sunkiosios perdirbimo pramonės šakose.
Vidinės nuorodos pasiūlymas: Stellite lydinio dalių pasirinkimo vadovas (A01) – prierašo tekstas: Stellite klasės pasirinkimo vadovas
Pagrindinės palydovinio lydinio komponentų augimo varikliai
Didėjantis individualių Stellite apdirbtų ir liejamų dalių naudojimas atsiranda dėl pigesnių lydinių veikimo ribų, kartu su perėjimu prie bendrųjų nuosavybės sąnaudų (TCO) planavimo visoje pramonėje.
Didėjanti komponentų paklausa, kuriai būdingas didelis susidėvėjimas, korozija ir aukšta temperatūra
Daugelis proceso priemonių veikia esant cikliniam šiluminiam įtempimui, abrazyvinių dalelių srautui arba korozinėms skysčių terpėms.
Standartinis martensitinis nerūdijantis plienas ir įprasti nikelio lydiniai greitai suyra vožtuvų apdailoje, kuriai būdinga kavitacija, aukštos temperatūros sandarinimo sąsajose ir srutų tvarkymo mazguose.
Stellite klasės išlaiko kietumą ir atsparumą korozijai aukštesnėje temperatūroje, todėl operatoriai padeda išvengti neplanuotų įrangos išjungimų.
Pailgintas tarnavimo laikas ir sumažintas įrangos prastovos laikas svarbiems turtams
Stambūs naftos ir dujų, elektros energijos gamybos ir chemijos perdirbimo turto savininkai atsargines dalis vis dažniau vertina pagal aptarnavimo intervalus, o ne vieneto kainą.
Nors Stellite komponentų išankstinio pirkimo kaina yra didesnė, ilgesni priežiūros intervalai sumažina darbo, išjungimo ir pakeitimo išlaidas per visą įrangos gyvavimo ciklą.
Ši TCO orientuota mąstysena yra vienas nuosekliausių paklausos veiksnių.
Pasaulinės investicijos į energetikos infrastruktūrą ir proceso įrangos atnaujinimą
Nuolatinės investicijos į vamzdynų tinklus, naftos perdirbimo gamyklų atnaujinimą, dujomis kūrenamus elektros įrenginius ir chemijos gamyklų modernizavimą sukuria nuolatinę didelio patikimumo vožtuvų apdailos ir susidėvėjusių įdėklų paklausą.
Apleistos teritorijos modernizavimo projektai dažnai atnaujina senus komponentus į „Stellite“, kai dėl pasikartojančių susidėvėjimo gedimų atsiranda kliūčių.
Pagrindinės galutinių vartotojų pramonės šakos, skatinančios rinkos paklausą
Stellitinių lydinių dalių paklausa koncentruojasi pramonės sektoriuose, kuriuose veikia sunkios darbo sąlygos.
Kiekviena vertikalė priklauso nuo atskirų pasirinktinių komponentų rinkinio.
Nafta ir dujos bei naftos chemija (vožtuvo lizdas, rutulys, kamštis, įvorė)
Naftos ir dujų bei naftos chemijos įrenginiai sudaro didžiausią individualių Stellite liejinių paklausos segmentą.
Valdymo vožtuvai, atbuliniai vožtuvai ir droselio apdaila dažnai veikiami rūgščios eksploatacijos, aukšto slėgio, mirksinčio skysčio ir kavitacijos nurodykite Stellite 6, Stellite 12 arba Stellite 21.
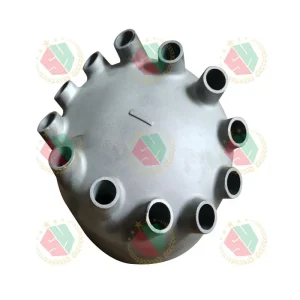
Vidinės jungties pasiūlymas: vožtuvo lizdo ir lizdo žiedo medžiagos vadovas atbuliniam vožtuvui (A04) – inkaro tekstas: atbulinio vožtuvo lizdo medžiagos vadovas
Energijos gamyba: dujų turbina, garo turbinos komponentai
Energijos gamybos originalios įrangos gamintojai ir paslaugų teikėjai tiekia palydovines nusidėvėjimo juosteles, sandarinimo segmentus ir vožtuvų komponentus dujų ir garo turbinų sistemoms.
Šios dalys turi būti atsparios terminiam nuovargiui, karštų dujų erozijai ir oksidacijai nuolat veikiant aukštai temperatūrai.
Farmacijos ir maisto homogenizavimo įranga
Aukšto slėgio homogenizatoriai, naudojami vakcinų, pieno produktų ir biofarmacijos gamyboje, priklauso nuo tikslių „Stellite“ antgalių ir vožtuvų kreiptuvų.
Medžiagos stabilumas, atsparumas dilimui ir valomumas yra neginčijami sanitarinio apdorojimo aplinkoje.
Vidinės jungties pasiūlymas: Homogenizatoriaus vožtuvo dalys: medžiagos pasirinkimas, susidėvėjimo gedimas ir apdirbimo reikalavimai (A03) – inkaro tekstas: homogenizatoriaus vožtuvo dalių vadovas
Cheminio apdirbimo, jūrų ir metalurgijos išlyginimo įranga
Cheminiuose reaktoriuose ir perdavimo kolektoriuose naudojamos Stellite movos ir purkštukai, skirti tvarkyti korozinę, abrazyvinę terpę.
Metalurgijos rulonų formavimo ir plokščių išlyginimo linijose montuojami Stellite įdėklai, kad būtų prailgintas volo tarnavimo laikas, esant nuolatiniam metalo ir metalo kontaktui.
Jūrų vožtuvų sistemos taip pat parenka kobalto lydinius, kad būtų atsparūs sūraus vandens erozijai.
Svarbūs medicinos ir kosmoso komponentai
Oro erdvės ir medicininės paskirties „Stellite“ komponentai sudaro mažesnę, aukštų barjerų subrinką.
Šioms programoms reikalingas visiškas medžiagų atsekamumas, trečiosios šalies NDT patvirtinimas ir griežtas biologinis suderinamumas arba kosmoso sertifikavimas.
Tiekėjo kvalifikacijos terminai šiais reguliuojamais naudojimo atvejais yra daug ilgesni.
Pagrindiniai rinkos iššūkiai ir su pasiūla susijusi rizika
Pirkėjai, tiekiantys „Stellite“ dalis, turi atsižvelgti į struktūrinę riziką, susijusią su tiekimo grandine ir gamybos eiga.
Kobalto žaliavų tiekimo koncentracija ir eksporto politikos rizika
Kobaltas, standartinių Stellite rūšių netaurieji metalai, yra geografiškai koncentruotas.
Tiekimo sutrikimai, eksporto kontrolė, darbo nestabilumas ir kasybos produkcijos perkėlimas gali paskatinti sparčius žaliavų kainų svyravimus.
Šie kobalto kainos svyravimai tiesiogiai pereina į pasirinktines liejimo kainas ir gali destabilizuoti kotiruojamą pristatymo laiką.
Didelis apdirbimo sunkumas ir riboti kvalifikuoti liejyklos pajėgumai
Stellitinius lydinius sunku apdirbti dėl didelio karštojo kietumo ir stipraus kietėjimo.
Liejimas taip pat kelia pavojų, įskaitant karštą įtrūkimą ir poringumą.
Tik dalis investicinių liejyklų išlaiko stabilią proceso kontrolę ir įrankių patirtį, reikalingą pakartotinei Stellite gamybai.
Šis ribotas pajėgumas gali pailginti pristatymo laiką paklausos piko metu.
Kainų skirtumas tarp Stellite ir alternatyvių dėvimų lydinių
Išlaidoms jautriems projektams inžinierių komandos reguliariai vertina alternatyvas, tokias kaip grūdintas 420 nerūdijantis plienas, kietas chromavimas, terminio purškimo dangos ir nikelio pagrindo kietieji lydiniai.
Nors šios alternatyvos negali prilygti „Stellite“ našumui sunkiausiomis eksploatavimo sąlygomis, jos apima tam tikrą projekto apimtį, kai turto savininkai sutinka su trumpesniu tarnavimo laiku, kad sumažintų išankstines kapitalo išlaidas.
Reguliavimo ir kvalifikacijos kliūtys aviacijos ir (arba) medicinos srityse
Komercinio lygio palydovinius liejinius lengviau gauti, tačiau pagal kosmoso ir medicinines specifikacijas reikalingi dokumentuoti terminio apdorojimo įrašai, medžiagų bandymo sertifikatai ir patvirtinti tikrinimo protokolai.
Daugeliui nestandartinių liejyklų trūksta šiems sektoriams reikalingų sertifikatų, todėl kvalifikuotų tiekėjų skaičius susiaurėja.
Individualizuotų palydovinių dalių tiekimo ir pirkimo tendencijos
„Stellite“ lydinio komponentų pirkimo elgsena perėjo prie integruotų techninių tiekėjų partnerysčių, o ne į paprastą prekių kotiravimą.
Šiuolaikiniai pirkėjai vis labiau renkasi pardavėjus, siūlančius visą darbo eigą: investicinį liejimą, įtempių mažinimą, precizinį CNC apdirbimą, kietumo testavimą ir NDT patikrą, pristatomą pagal vieną pirkimo užsakymą.
Atskiri liejimo namai, neturintys vidinės tikslaus apdirbimo galimybės, yra mažiau konkurencingi sudėtingų vožtuvų apdailos ir homogenizatoriaus komponentų atžvilgiu.
Mažų partijų, piešiniais pagrįstų individualių užsakymų padaugėjo, nes galutiniai vartotojai vengia kaupti dideles brangių kobalto lydinio atsarginių dalių atsargas.
Dauguma rimtų pirkėjų dabar reikalauja medžiagų sertifikatų, kietumo ataskaitų ir matmenų patikrinimo įrašų prieš priimdami pristatymą.
Plačiai taikoma sąnaudų kontrolės strategija yra dalinis perdangos padengimas: nerūdijančio plieno pagrindo dengimas Stellite suvirinimo perdanga, o ne visiškai tvirta Stellite dalis.
Tai sumažina kobalto suvartojimą ir medžiagų sąnaudas, nors perdangos sprendimai turi aiškias dangos storio ir konstrukcijos geometrijos ribas.
Ilgalaikės rinkos perspektyvos ir individualių liejyklų galimybės
Prognozuojama, kad Stellite lydinio dalių rinka išliks stabili, vidutinė, o ne sparti plėtra.
Augimas glaudžiai susijęs su sunkiosios pramonės kapitalo ciklais ir energijos perėjimo išlaidomis, nes daugelis tradicinių procesų išteklių veiks dešimtmečius.
Pagrindinės kvalifikuotų liejyklų galimybės yra susijusios su patikima didelio našumo gamyba ir techniniu pritaikymu.
Pirkėjai reikalauja ne tik apdirbto komponento; jie taip pat ieško patarimų, kaip pasirinkti tinkamą Stellite klasę, atitinkančią jų specifinį skystį, temperatūrą ir nusidėvėjimo režimą.
Šis techninis patariamasis sluoksnis suteikia tiekėjų, galinčių derinti žinias apie medžiagas su liejimo ir apdirbimo patirtimi, skirtumą.
Paklausa kelia aiškią ciklinę riziką. Pavyzdžiui, staigus naftos ir dujų gamybos apimčių sumažinimas gali sustabdyti vožtuvų apdailos užsakymus kelis ketvirčius.
Ilgalaikis planavimas turėtų traktuoti Stellite kaip didelio našumo nišą, o ne sparčiai augančią masinio lydinio kategoriją.
Vidinės nuorodos pasiūlymas: Stellite vožtuvo lizdas / Stellite įvorės produkto puslapis – inkaro tekstas: pritaikytos Stellite susidėvinčios dalys
Dažnai užduodami klausimai
Ar Stellite lydinys vis dar turi didelę paklausą?
Taip. Alyvos ir dujų vožtuvų, jėgos turbinų ir aukšto slėgio proceso įrangos kritinių susidėvėjimo komponentų paklausa išlieka didelė.
Paklausa yra stabili, o ne klesti, susieta su patikimumo reikalavimais turtui, kuris negali toleruoti dažnų prastovų.
Kokie veiksniai turi įtakos palydovų liejimo kainoms?
Kobalto neatidėliotina kaina yra dominuojantis kintamasis.
Papildomos sąnaudų priežastys yra liejimo sudėtingumas, reikalaujama apdirbimo tolerancija, terminis apdorojimas, NDT bandymai, užsakymo partijos dydis ir sertifikavimo reikalavimai.
Kokios yra įprastos kietų „Stellite“ liejinių dalių alternatyvos?
Įprastos alternatyvos yra nerūdijančio plieno kietoji danga, grūdintas martensitinis plienas, volframo karbido dangos ir tam tikri didelio stiprumo nikelio lydiniai.
Perdangos parinktys sumažina medžiagų sąnaudas, tačiau jos turi storio ribas ir gali per anksti sugesti dėl didelės dalelių erozijos arba ciklinės šiluminės apkrovos.
Kiekviena alternatyva subalansuoja mažesnes išankstines sąnaudas ir sumažintą susidėvėjimą ar temperatūros našumą.
Kokio pristatymo laiko turėtų tikėtis pirkėjai, įsigydami pasirinktines Stellite apdirbtas dalis?
Pristatymo laikas labai skiriasi priklausomai nuo liejyklos pajėgumų, dalių sudėtingumo ir bandymų apimties.
Palyginti su standartiniais nerūdijančio plieno liejiniais, Stellite detalėms paprastai reikia ilgesnių gamybos ciklų dėl griežtesnės proceso kontrolės ir lėtesnio apdirbimo greičio.











