Sammendrag: Denne oversikten dekker vekstdrivere for Stellite-legeringsdeler, viktige sluttindustrier, forsyningsrisikoer og anskaffelsestrender for kjøpere av tilpasset støpegods og industriingeniører.
Oversikt over Stellite Alloy Parts Market
Stellite-markedet ligger innenfor det bredere koboltbaserte hardfacing- og høyytelseslegeringsområdet.
En kritisk forskjell skiller solide støpte eller maskinerte Stellite-komponenter fra forbrukbart Stellite-pulver, sveisetråd og overleggsfyllmaterialer.
Solide Stellite-legeringsdeler, som ventilseter, foringer, plugger og turbintetningssegmenter, danner en nisje med høy verdi, lavt til middels volum med fokus på virksomhetskritiske reservedeler i stedet for generell varemaskinvare.

I motsetning til rustfritt stål eller standard verktøystål valgt primært for lave forhåndskostnader, er Stellite spesifisert når eiendeler ikke tåler for tidlig erosjon, kavitasjon, høytemperaturoksidasjon eller limslitasje.
Etterspørselen følger tett med investeringssyklusene i tunge prosessindustrier.
Internt lenkeforslag: Stellite Alloy Parts Selection Guide (A01) – ankertekst: Stellite grade selection guide
Kjernevekstdrivere for Stellite-legeringskomponenter
Økende bruk av tilpassede Stellite-maskinerte og støpte deler stammer fra ytelsesgrenser for billigere legeringer, sammen med et bransjeomfattende skifte mot planlegging av totale eierkostnader (TCO).
Økende etterspørsel etter komponenter under høy slitasje, korrosjon og høytemperaturservice
Mange prosesselementer opererer under syklisk termisk stress, slipende partikkelstrøm eller korrosive væskemedier.
Standard martensittisk rustfritt stål og vanlige nikkellegeringer brytes raskt ned i kavitasjonsutsatte ventiltrim, høytemperaturforseglingsgrensesnitt og slurryhåndteringsenheter.
Stellite-kvaliteter beholder hardhet og korrosjonsmotstand ved høye temperaturer, og hjelper operatører med å unngå uplanlagte nedstenginger av utstyr.
Forlenget levetid og redusert utstyrsstans for kritiske eiendeler
Store eiendeler innen olje og gass, kraftproduksjon og kjemisk prosessering vurderer i økende grad reservedeler etter serviceintervall i stedet for enhetspris.
Selv om Stellite-komponenter har en høyere innkjøpskostnad på forhånd, reduserer lengre serviceintervaller arbeids-, nedstengnings- og utskiftingskostnader over utstyrets livssyklus.
Denne TCO-fokuserte tankegangen er en av de mest konsistente etterspørselsdriverne.
Global investering i energiinfrastruktur og oppgradering av prosessutstyr
Pågående investeringer i rørledningsnettverk, fornyelser av raffinerier, gasskraftverk og modernisering av kjemiske anlegg skaper stadig etterspørsel etter ventiltrim og slitasjeinnsatser med høy pålitelighet.
Brownfield ettermonteringsprosjekter oppgraderer ofte eldre komponenter til Stellite når gjentatte slitasjefeil skaper operasjonelle flaskehalser.
Viktige sluttbrukerindustrier som driver etterspørselen fra markedet
Etterspørselen etter Stellite-legeringsdeler konsentrerer seg på tvers av industrisektorer med strenge driftsforhold.
Hver vertikal er avhengig av et distinkt sett med tilpassede komponenter.
Olje og gass og petrokjemi (ventilsete, kule, plugg, hylse)
Olje- og gass- og petrokjemiske applikasjoner utgjør det største enkeltbehovssegmentet for tilpassede Stellite-støpegods.
Kontrollventiler, tilbakeslagsventiler og choke-trim er ofte utsatt for sur service, høyt trykk, blinkende væske og kavitasjon spesifiser Stellite 6, Stellite 12 eller Stellite 21.
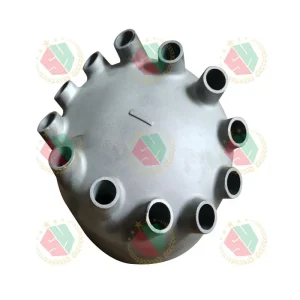
Internt lenkeforslag: Materialguide for ventilsete og setering for tilbakeslagsventil (A04) – ankertekst: materialguide for tilbakeslagsventilsete
Kraftproduksjon: gassturbin, dampturbinkomponenter
Kraftgenererende OEM-er og tjenesteleverandører henter Stellite-slitestrimler, tetningssegmenter og ventilkomponenter for gass- og dampturbinsystemer.
Disse delene må motstå termisk tretthet, erosjon av varm gass og oksidasjon under kontinuerlig høytemperatursykling.
Farmasøytisk og mathomogeniseringsutstyr
Høytrykkshomogenisatorer som brukes til vaksine-, meieri- og biofarmasøytisk produksjon er avhengig av presisjonsstellite-plugger og ventilføringer.
Materialstabilitet, slitestyrke og rengjørbarhet er ikke omsettelige i sanitære prosessmiljøer.
Internt lenkeforslag: Homogenisatorventildeler: Materialvalg, slitasjesvikt og bearbeidingskrav (A03) – ankertekst: guide til homogenisatorventildeler
Kjemisk prosessering, marint og metallurgisk nivelleringsutstyr
Kjemiske reaktorer og overføringsmanifolder bruker Stellite-hylser og -dyser for å håndtere etsende, slitende medier.
Metallurgiske rulleformings- og plateutjevningslinjer installerer Stellite-innsatser for å forlenge valsens levetid under konstant metall-til-metall-kontakt.
Marine ventilsystemer velger også koboltlegeringer for motstand mot saltvannerosjon.
Medisinske og romfartskritiske komponenter
Luftfarts- og Stellite-komponenter av medisinsk kvalitet representerer et mindre delmarked med høy barriere.
Disse applikasjonene krever full materialsporbarhet, tredjeparts NDT-validering og streng biokompatibilitet eller romfartssertifisering.
Leverandørkvalifiseringstidene er betydelig lengre for disse regulerte brukstilfellene.
Hovedmarkedsutfordringer og forsyningssiderisiko
Kjøpere som kjøper Stellite-deler må ta hensyn til strukturelle risikoer innebygd i forsyningskjeden og produksjonsarbeidsflyten.
Konsentrasjon av forsyning av koboltråvarer og eksportpolitiske risikoer
Kobolt, grunnmetallet for standard Stellite-kvaliteter, er geografisk konsentrert.
Forsyningsavbrudd, eksportkontroll, arbeidsustabilitet og skiftende gruveproduksjon kan drive raske svingninger i råvareprisene.
Disse koboltprisfluktuasjonene går direkte til tilpassede støpetilbud og kan destabilisere oppgitte ledetider.
Høy maskineringsvanskelighet og begrenset kvalifisert støperikapasitet
Stellite-legeringer er vanskelige å bearbeide på grunn av høy varmhardhet og sterk arbeidsherdende oppførsel.
Støping medfører også iboende risikoer, inkludert varmesprekker og porøsitet.
Bare en undergruppe av investeringsstøpestøperier opprettholder stabil prosesskontroll og verktøyerfaring for repeterbar Stellite-produksjon.
Denne begrensede kapasiteten kan forlenge ledetiden under etterspørselstopper.
Prisforskjell mellom Stellite og alternative slitelegeringer
For kostnadssensitive prosjekter evaluerer ingeniørteam regelmessig alternativer som herdet 420 rustfritt stål, hardforkromning, termiske spraybelegg og nikkelbaserte hardfacing-legeringer.
Selv om disse alternativene ikke kan matche Stellite-ytelsen under de tøffeste driftsforholdene, fanger de opp et visst prosjektvolum der eiendeler aksepterer kortere levetid for å redusere forhåndsinvesteringer.
Regulerings- og kvalifikasjonsbarrierer for luftfart/medisinske karakterer
Stellite-støpegods av kommersiell kvalitet er enklere å kjøpe, men luftfarts- og medisinske spesifikasjoner krever dokumenterte varmebehandlingsopptegnelser, materialtestsertifikater og godkjente inspeksjonsprotokoller.
Mange skreddersydde støperier mangler sertifiseringene som trengs for disse sektorene, noe som begrenser utvalget av kvalifiserte leverandører.
Innkjøps- og innkjøpstrender for tilpassede Stellite-deler
Innkjøpsatferden for Stellite-legeringskomponenter har endret seg mot integrerte, tekniske leverandørpartnerskap i stedet for enkle varekvotering.
Moderne kjøpere foretrekker i økende grad leverandører som tilbyr en full arbeidsflyt: investeringsstøping, spenningsavlastning, presisjon CNC-bearbeiding, hardhetstesting og NDT-inspeksjon levert under én innkjøpsordre.
Frittstående støpehus uten egen evne til presisjonsmaskinering er mindre konkurransedyktige for komplekse ventiltrim- og homogenisatorkomponenter.
Små batch, tegningsbaserte tilpassede bestillinger har vokst, ettersom sluttbrukere unngår å lagre store varelager av kostbare reservedeler av koboltlegering.
De fleste seriøse kjøpere krever nå materialsertifikater, hardhetsrapporter og målinspeksjonsregistreringer før de aksepterer levering.
En utbredt kostnadskontrollstrategi er delvis overliggende hardfacing: påføring av Stellite sveiseoverlegg på et rustfritt stålsubstrat i stedet for å produsere en helt solid Stellite-del.
Dette reduserer koboltforbruk og materialkostnader, selv om overleggsløsninger har klare begrensninger for beleggtykkelse og designgeometri.
Langsiktige markedsutsikter og muligheter for tilpassede støperier
Markedet for Stellite-legeringsdeler forventes å opprettholde stabil, moderat vekst i stedet for rask ekspansjon.
Veksten følger tett med tungindustris kapitalsykluser og energiomstillingsutgifter, ettersom mange tradisjonelle prosessmidler vil forbli operative i flere tiår.
Nøkkelmuligheter for kvalifiserte skreddersydde støperier er basert på pålitelig høyytelsesproduksjon og teknisk applikasjonsstøtte.
Kjøpere krever ikke bare en maskinbearbeidet komponent; de søker også veiledning for å velge riktig Stellite-kvalitet for deres spesifikke væske-, temperatur- og slitasjemodus.
Dette tekniske rådgivningslaget skaper differensiering for leverandører som kan kombinere materialkunnskap med støpe- og maskineringsekspertise.
Etterspørselen har en klar syklisk risiko. Kraftige reduksjoner i olje- og gassinvesteringer, for eksempel, kan undertrykke bestillinger på ventiltrim i flere kvartaler.
Langsiktig planlegging bør behandle Stellite som en høyytelses nisje i stedet for en raskt voksende masselegeringskategori.
Internt lenkeforslag: Stellite ventilsete / Stellite bøssing produktside – ankertekst: tilpassede Stellite slitedeler
Ofte stilte spørsmål
Er Stellite-legering fortsatt etterspurt?
Ja. Etterspørselen er fortsatt sterk etter kritiske slitasjekomponenter i olje- og gassventiler, kraftturbiner og høytrykksprosessutstyr.
Etterspørselen er stabil snarere enn blomstrende, knyttet til krav til pålitelighet for eiendeler som ikke tåler hyppig nedetid.
Hvilke faktorer påvirker prisene på Stellite-støpegods?
Kobolt spotpris er den dominerende variabelen.
Ytterligere kostnadsdrivere inkluderer støpekompleksitet, nødvendig maskineringstoleranse, varmebehandling, NDT-testing, bestillingspartistørrelse og sertifiseringskrav.
Hva er vanlige alternativer til solide Stellite-støpte deler?
Vanlige alternativer inkluderer Stellite hardfaced overlay på rustfritt stål, herdet martensittisk rustfritt stål, wolframkarbidbelegg og utvalgte høyfaste nikkellegeringer.
Overleggsalternativer reduserer materialkostnadene, men de har tykkelsesgrenser og kan svikte for tidlig under alvorlig partikkelerosjon eller syklisk termisk belastning.
Hvert alternativ balanserer lavere forhåndskostnader mot redusert slitasje eller temperaturytelse.
Hvilken ledetid bør kjøpere forvente for tilpassede Stellite-maskinerte deler?
Ledetider varierer mye etter støperikapasitet, delkompleksitet og testomfang.
Sammenlignet med standard investeringsstøpte i rustfritt stål krever Stellite-deler generelt lengre produksjonssykluser på grunn av strammere prosesskontroller og lavere maskineringshastigheter.











