Résumé : Cet aperçu couvre les moteurs de croissance du marché des pièces en alliage Stellite, les principales industries finales, les risques d’approvisionnement et les tendances d’approvisionnement pour les acheteurs de pièces moulées sur mesure et les ingénieurs industriels.
Aperçu du marché des pièces en alliage Stellite
Le marché du Stellite se situe dans l’espace plus large du rechargement dur et des alliages hautes performances à base de cobalt.
Une distinction essentielle sépare les composants Stellite solides moulés ou usinés de la poudre de Stellite consommable, du fil de soudage et des matériaux de remplissage superposés.
Les pièces en alliage Stellite massif, telles que les sièges de soupape, les bagues, les bouchons et les segments d'étanchéité de turbine, forment un créneau de grande valeur et de faible à moyen volume axé sur les pièces de rechange critiques plutôt que sur le matériel de base.

Contrairement à l'acier inoxydable ou à l'acier à outils standard sélectionné principalement pour son faible coût initial, le Stellite est spécifié lorsque les actifs ne peuvent pas tolérer une érosion prématurée, une cavitation, une oxydation à haute température ou une usure de l'adhésif.
La demande suit de près les cycles de dépenses en capital dans les industries de transformation lourde.
Suggestion de lien interne : Guide de sélection des pièces en alliage Stellite (A01) – texte d'ancrage : Guide de sélection des qualités Stellite
Principaux moteurs de croissance pour les composants en alliage Stellite
L'adoption croissante de pièces usinées et moulées Stellite personnalisées découle des limites de performances des alliages moins chers, associées à une évolution à l'échelle de l'industrie vers une planification du coût total de possession (TCO).
Demande croissante de composants soumis à une usure élevée, à la corrosion et à des températures élevées
De nombreux actifs de traitement fonctionnent sous des contraintes thermiques cycliques, un flux de particules abrasives ou des fluides corrosifs.
Les aciers inoxydables martensitiques standards et les alliages de nickel courants se dégradent rapidement dans les garnitures de vannes sujettes à la cavitation, les interfaces d'étanchéité à haute température et les assemblages de manipulation de boues.
Les nuances Stellite conservent leur dureté et leur résistance à la corrosion à des températures élevées, aidant ainsi les opérateurs à éviter les arrêts imprévus des équipements.
Durée de vie prolongée et temps d'arrêt réduit des équipements pour les actifs critiques
Les grands propriétaires d'actifs dans les domaines du pétrole et du gaz, de la production d'électricité et du traitement chimique évaluent de plus en plus les pièces de rechange en fonction de l'intervalle d'entretien plutôt que du prix unitaire.
Bien que les composants Stellite entraînent un coût d'achat initial plus élevé, des intervalles d'entretien plus longs réduisent les dépenses de main d'œuvre, d'arrêt et de remplacement tout au long du cycle de vie de l'équipement.
Cet état d’esprit axé sur le TCO est l’un des moteurs de demande les plus constants.
Investissement mondial dans la mise à niveau des infrastructures énergétiques et des équipements de traitement
Les investissements continus dans les réseaux de pipelines, la rénovation des raffineries, les centrales électriques au gaz et la modernisation des usines chimiques créent une demande récurrente de garnitures de vannes et d'inserts d'usure de haute fiabilité.
Les projets de rénovation de friches industrielles mettent fréquemment à niveau les composants existants vers Stellite lorsque des défaillances d'usure répétées créent des goulots d'étranglement opérationnels.
Les principales industries d’utilisateurs finaux alimentent la demande du marché
La demande de pièces en alliage stellite se concentre dans les secteurs industriels soumis à des conditions d’exploitation sévères.
Chaque secteur vertical repose sur un ensemble distinct de composants personnalisés.
Pétrole & gaz et pétrochimie (siège de vanne, bille, bouchon, manchon)
Les applications pétrolières, gazières et pétrochimiques constituent le plus grand segment de demande unique pour les pièces moulées Stellite personnalisées.
Vannes de commande, clapets anti-retour et garnitures de starter exposées au service acide, à la haute pression, au fluide clignotant et à la cavitation généralement spécifiez Stellite 6, Stellite 12 ou Stellite 21.
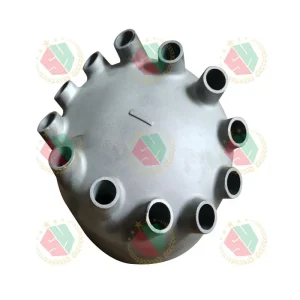
Suggestion de lien interne : Guide des matériaux du siège de soupape et de l'anneau de siège pour clapet anti-retour (A04) – texte d'ancrage : guide des matériaux du siège de clapet anti-retour
Production d'électricité : turbine à gaz, composants de turbine à vapeur
Les équipementiers et prestataires de services de production d'électricité s'approvisionnent en bandes d'usure, segments d'étanchéité et composants de vannes Stellite pour les systèmes de turbines à gaz et à vapeur.
Ces pièces doivent résister à la fatigue thermique, à l’érosion par les gaz chauds et à l’oxydation dans des cycles continus à haute température.
Équipement d'homogénéisation pharmaceutique et alimentaire
Les homogénéisateurs à haute pression utilisés pour la fabrication de vaccins, de produits laitiers et biopharmaceutiques dépendent de clapets et de guides de valve Stellite de précision.
La stabilité des matériaux, la résistance à l’usure et la nettoyabilité ne sont pas négociables dans les environnements de traitement sanitaire.
Suggestion de lien interne : Pièces de la vanne d'homogénéisation : sélection des matériaux, défaillance d'usure et exigences d'usinage (A03) - texte d'ancrage : guide des pièces de la vanne d'homogénéisation
Équipements de nivellement pour traitement chimique, marine et métallurgique
Les réacteurs chimiques et les collecteurs de transfert utilisent des manchons et des buses Stellite pour gérer les fluides corrosifs et abrasifs.
Les lignes de profilage métallurgique et de nivellement de plaques installent des inserts Stellite pour prolonger la durée de vie des rouleaux sous un contact métal sur métal constant.
Les systèmes de vannes marines sélectionnent également des alliages de cobalt pour leur résistance à l'érosion par l'eau salée.
Composants critiques médicaux et aérospatiaux
Les composants Stellite de qualité aérospatiale et médicale représentent un sous-marché plus petit et à haute barrière.
Ces applications nécessitent une traçabilité complète des matériaux, une validation CND par un tiers et une certification stricte de biocompatibilité ou aérospatiale.
Les délais de qualification des fournisseurs sont nettement plus longs pour ces cas d’utilisation réglementés.
Principaux défis du marché et risques du côté de l’offre
Les acheteurs qui s'approvisionnent en pièces Stellite doivent tenir compte des risques structurels intégrés à la chaîne d'approvisionnement et au flux de fabrication.
Concentration de l’offre de matières premières de cobalt et risques liés à la politique d’exportation
Le cobalt, le métal de base des qualités Stellite standard, est géographiquement concentré.
Les ruptures d’approvisionnement, les contrôles à l’exportation, l’instabilité du travail et les changements dans la production minière peuvent entraîner des fluctuations rapides des prix des matières premières.
Ces fluctuations du prix du cobalt se répercutent directement sur les devis de moulage personnalisés et peuvent déstabiliser les délais de livraison indiqués.
Difficulté d’usinage élevée et capacité de fonderie qualifiée limitée
Les alliages stellites sont difficiles à usiner en raison de leur dureté à chaud élevée et de leur fort comportement à l'écrouissage.
La coulée comporte également des risques inhérents, notamment la fissuration à chaud et la porosité.
Seul un sous-ensemble de fonderies de fonderie de précision maintient des contrôles de processus stables et une expérience en matière d'outillage pour une production reproductible de Stellite.
Cette capacité limitée peut prolonger les délais de livraison lors des pics de demande.
Écart de prix entre le Stellite et les alliages d'usure alternatifs
Pour les projets sensibles aux coûts, les équipes d'ingénierie évaluent régulièrement des alternatives telles que l'acier inoxydable 420 trempé, le chromage dur, les revêtements par projection thermique et les alliages de rechargement dur à base de nickel.
Bien que ces alternatives ne puissent pas égaler les performances du Stellite dans les conditions d'exploitation les plus difficiles, elles capturent un certain volume de projets pour lequel les propriétaires d'actifs acceptent une durée de vie plus courte afin de réduire les dépenses en capital initiales.
Obstacles réglementaires et de qualification pour les qualités aérospatiales/médicales
Les pièces moulées Stellite de qualité commerciale sont plus simples à trouver, mais les spécifications aérospatiales et médicales nécessitent des dossiers de traitement thermique documentés, des certificats d'essai de matériaux et des protocoles d'inspection approuvés.
De nombreuses fonderies sur mesure ne disposent pas des certifications nécessaires pour ces secteurs, ce qui réduit le bassin de fournisseurs qualifiés.
Tendances en matière d'approvisionnement et d'approvisionnement pour les pièces Stellite personnalisées
Le comportement d'approvisionnement pour les composants en alliage Stellite a évolué vers des partenariats de fournisseurs techniques intégrés plutôt que vers de simples devis de produits.
Les acheteurs modernes préfèrent de plus en plus les fournisseurs offrant un flux de travail complet : fonderie de précision, soulagement des contraintes, usinage CNC de précision, tests de dureté et inspection CND livrés sous un seul bon de commande.
Les fonderies autonomes sans capacité d'usinage de précision en interne sont moins compétitives pour les composants complexes d'éléments d'habillage de vannes et d'homogénéisateurs.
Les commandes personnalisées en petits lots, basées sur des dessins, ont augmenté, car les utilisateurs finaux évitent de stocker de gros stocks de pièces de rechange coûteuses en alliage de cobalt.
Les acheteurs les plus sérieux exigent désormais des certificats de matériaux, des rapports de dureté et des dossiers d'inspection dimensionnelle avant d'accepter la livraison.
Une stratégie de contrôle des coûts largement adoptée est le rechargement partiel par recouvrement dur : appliquer un recouvrement de soudure en Stellite sur un substrat en acier inoxydable au lieu de fabriquer une pièce en Stellite entièrement solide.
Cela réduit la consommation de cobalt et le coût des matériaux, même si les solutions de superposition comportent des limites distinctes en termes d'épaisseur de revêtement et de géométrie de conception.
Perspectives du marché à long terme et opportunités pour les fonderies personnalisées
Le marché des pièces en alliage Stellite devrait maintenir une croissance stable et modérée plutôt qu’une expansion rapide.
La croissance suit de près les cycles financiers de l’industrie lourde et les dépenses liées à la transition énergétique, car de nombreux actifs de traitement traditionnels resteront opérationnels pendant des décennies.
Les principales opportunités pour les fonderies personnalisées qualifiées se concentrent sur une production fiable à haut rendement et un support technique pour les applications.
Les acheteurs n’ont pas seulement besoin d’un composant usiné ; ils demandent également des conseils pour sélectionner la qualité Stellite appropriée pour leur fluide, leur température et leur mode d'usure spécifiques.
Cette couche de conseil technique crée une différenciation pour les fournisseurs capables de combiner la connaissance des matériaux avec l'expertise en moulage et en usinage.
La demande comporte un risque cyclique évident. De fortes réductions des investissements pétroliers et gaziers, par exemple, peuvent supprimer les commandes de garnitures de vannes pendant plusieurs trimestres.
La planification à long terme devrait considérer le Stellite comme une niche de haute performance plutôt que comme une catégorie d'alliages de masse à croissance rapide.
Suggestion de lien interne : page produit du siège de soupape Stellite / de la bague Stellite – texte d'ancrage : pièces d'usure Stellite personnalisées
Foire aux questions
L’alliage Stellite est-il toujours très demandé ?
Oui. La demande reste forte pour les composants d’usure critiques des vannes pétrolières et gazières, des turbines électriques et des équipements de traitement à haute pression.
La demande est stable plutôt qu’en plein essor, liée aux exigences de fiabilité des actifs qui ne peuvent tolérer des temps d’arrêt fréquents.
Quels facteurs affectent les prix de coulée de Stellite ?
Le prix au comptant du cobalt est la variable dominante.
Les facteurs de coûts supplémentaires incluent la complexité du moulage, la tolérance d'usinage requise, le traitement thermique, les tests CND, la taille des lots de commande et les exigences de certification.
Quelles sont les alternatives courantes aux pièces moulées en Stellite massif ?
Les alternatives courantes incluent le revêtement dur Stellite sur l'acier inoxydable, l'acier inoxydable martensitique trempé, les revêtements en carbure de tungstène et certains alliages de nickel à haute résistance.
Les options de recouvrement réduisent le coût des matériaux, mais elles ont des limites d'épaisseur et peuvent échouer prématurément en cas d'érosion sévère des particules ou de charge thermique cyclique.
Chaque alternative équilibre un coût initial inférieur avec une réduction de l'usure ou des performances en température.
À quel délai les acheteurs doivent-ils s'attendre pour les pièces usinées Stellite personnalisées ?
Les délais de livraison varient considérablement selon la capacité de la fonderie, la complexité des pièces et la portée des tests.
Par rapport aux pièces moulées de précision en acier inoxydable standard, les pièces Stellite nécessitent généralement des cycles de production plus longs en raison de contrôles de processus plus stricts et de vitesses d'usinage plus lentes.











