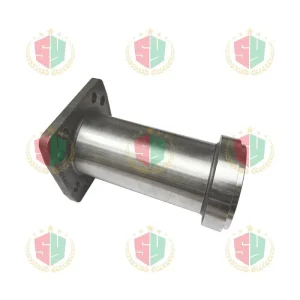
A selección do material axeitado e do socio de fabricación é un paso importante para producir compoñentes mecánicos industriais fiables. En aplicacións que impliquen ambientes químicos agresivos, condicións de funcionamento esixentes e ciclos de servizo longos, o aceiro inoxidable común pode non proporcionar sempre o rendemento necesario. Sanicro28 é un aceiro inoxidable austenítico de alta aliaxe desenvolvido para aplicacións esixentes resistentes á corrosión, polo que é un material que vale a pena considerar para compoñentes industriais seleccionados.
Como fabricante e provedor de pezas mecánicas de aceiro inoxidable Sanicro 28, unha empresa ten que facer máis que proporcionar o grao de material correcto. Os compradores tamén necesitan unha trazabilidade consistente do material, procesos de mecanizado axeitados, precisión dimensional, inspección de calidade fiable e apoio práctico durante todo o proceso de produción. Estes factores son especialmente importantes cando se fabrican compoñentes non estándar segundo debuxos dos clientes ou se fornecen pezas para equipos utilizados no procesamento químico e noutros ambientes corrosivos.
As pezas mecánicas de aceiro inoxidable Sanicro 28 pódense considerar para unha variedade de aplicacións industriais, dependendo do deseño dos compoñentes, do ambiente operativo e dos requisitos de enxeñería. Os requisitos de compra típicos poden incluír compoñentes mecanizados, pezas metálicas de precisión, accesorios mecánicos personalizados, compoñentes de equipos e outros produtos fabricados segundo debuxos específicos.
Para os clientes OEM, atopar un fabricante fiable de pezas mecánicas de aceiro inoxidable Sanicro 28 é particularmente importante. Un socio de fabricación axeitado debe comprender a relación entre a selección do material, os requisitos de mecanizado, as tolerancias dos compoñentes, o acabado superficial e o ambiente operativo final. Esta comprensión técnica axuda aos compradores a reducir os problemas de produción evitables e a tomar mellores decisións sobre o rendemento dos compoñentes e os custos totais de compra.
Esta guía explica as características do aceiro inoxidable Sanicro 28, os tipos de pezas mecánicas que se poden fabricar a partir del, o proceso de produción OEM, consideracións de control de calidade, selección de provedores e factores que inflúen no prezo dos compoñentes personalizados.
Se estás buscando unha fábrica de pezas mecánicas de aceiro inoxidable Sanicro 28 para un novo proxecto ou comparando provedores para unha liña de produtos establecida, comprender estes factores pode axudarche a avaliar os posibles socios de fabricación de forma máis eficaz.
Sanicro 28 é un aceiro inoxidable austenítico de alta aliaxe asociado a un servizo esixente resistente á corrosión. O seu deseño de aliaxe combina cromo, níquel, molibdeno e outros elementos de aliaxe para proporcionar resistencia a unha variedade de ambientes agresivos. A idoneidade exacta do material depende da composición química, a condición do produto, o historial de procesamento, a temperatura e o medio no que operará o compoñente.
A diferenza dos graos estándar de aceiro inoxidable utilizados para a fabricación xeral, Sanicro 28 adoita considerarse para aplicacións nas que a resistencia á corrosión é un requisito de enxeñería importante. Non obstante, a selección do material debería basearse nas condicións de servizo reais e non só no nome da aliaxe.
1.1 Composición do material e consideracións de enxeñería
O rendemento dunha aliaxe resistente á corrosión depende dos efectos combinados dos seus elementos constituíntes e da microestrutura establecida durante a fabricación.
O cromo contribúe á formación dunha capa superficial pasiva que axuda a protexer o aceiro inoxidable contra a corrosión. O níquel soporta a estrutura austenítica e contribúe ás propiedades do material importantes para aplicacións industriais esixentes. O molibdeno mellora a resistencia a certos mecanismos de corrosión localizados, aínda que o rendemento varía segundo o ambiente e as condicións de funcionamento.
Outras adicións de aliaxe poden influír no comportamento da corrosión e na estabilidade metalúrxica. Por este motivo, os compradores deben verificar a designación da calidade real e a composición química contra a especificación do material aplicable e a documentación de inspección do provedor.
Ao comprar pezas mecánicas de aceiro inoxidable Sanicro 28, os clientes tamén deben distinguir entre a calidade nominal do material e o compoñente acabado. Unha materia prima correctamente identificada non garante automaticamente que unha peza mecanizada cumpra todos os requisitos dimensionales, mecánicos ou de rendemento á corrosión.
A verificación do material, o procesamento axeitado e a inspección final contribúen á fiabilidade do produto acabado.
1.2 Por que escoller Sanicro 28 para compoñentes mecánicos?
O motivo principal para considerar Sanicro 28 é a súa potencial idoneidade para ambientes corrosivos seleccionados nos que os materiais convencionais poden ter limitacións.
Dependendo da aplicación específica, as súas vantaxes potenciais inclúen:
- Resistencia a certos ambientes químicos agresivos.
- Adecuación para equipos de procesos industriais seleccionados.
- Potencial de longa vida útil cando a aliaxe se selecciona e procesa correctamente.
- Dispoñibilidade en formas de materiais axeitadas para cualificar os deseños de compoñentes.
- Compatibilidade co mecanizado de precisión e outros procesos de fabricación axeitados.
Estas vantaxes deben ser avaliadas en función do medio de operación real, concentración, temperatura, presión, condicións de fluxo e duración da exposición.
Por exemplo, un compoñente exposto a unha solución química a temperaturas elevadas pode experimentar diferentes mecanismos de corrosión dun compoñente exposto á mesma solución a temperatura ambiente. As fendas, os depósitos na superficie, as condicións de soldadura e o contacto con metais diferentes tamén poden influír no rendemento.
Polo tanto, un provedor experto de pezas mecánicas de aceiro inoxidable Sanicro 28 debe solicitar información técnica suficiente antes de recomendar o material para unha aplicación específica.
1.3 Sanicro 28 en comparación co aceiro inoxidable convencional
Os compradores adoitan comparar aceiros inoxidables de alta aliaxe con calidades máis utilizadas, como 304 ou 316L. Estas comparacións poden axudar a establecer se o custo adicional do material está xustificado.
Non obstante, as notas non deben ser tratadas como intercambiables.
| Factor de avaliación | Aceiro inoxidable convencional | Sanicro 28 |
| Método de selección típico | Requisitos xerais de corrosión e fabricación | Requisitos máis esixentes relacionados coa corrosión |
| Deseño de aliaxe | Depende da nota seleccionada | Aceiro inoxidable austenítico de alta aleación |
| Custo material | Moitas veces máis baixo para as notas comúnmente dispoñibles | Pode ser superior, dependendo da forma e da dispoñibilidade |
| Consideracións de mecanizado | Depende do grao e da xeometría dos compoñentes | Esixir unha planificación do proceso específico para cada grao |
| Adecuación á corrosión | Debe ser avaliado para o ambiente real | Tamén debe ser verificado para o ambiente real |
| Documentación de compras | Verificación de grao e especificación | Particularmente importante para a trazabilidade de aliaxes de alto valor |
O material axeitado é aquel que cumpre os requisitos de enxeñería do compoñente cun custo total aceptable. Unha aliaxe máis cara non é necesariamente a mellor opción para cada aplicación, e non se debe seleccionar un material menos custoso cando o seu rendemento é inadecuado.
1.4 Verificar a identidade do material antes da produción
A identificación do material é unha parte fundamental da produción de pezas mecánicas de aceiro inoxidable Sanicro 28 de alta calidade.
Antes de comezar a fabricación, o comprador e o provedor deben confirmar a designación do material requirida, a norma aplicable, a forma do produto, o estado de entrega e os requisitos de documentación.
Dependendo do proxecto, os rexistros útiles poden incluír un certificado de proba de material, número de calor ou de lote, resultados da composición química, información sobre propiedades mecánicas e outros rexistros de inspección requiridos pola especificación de compra.
Cando non se permita a substitución de material, a orde de compra debe indicar expresamente que a calidade especificada debe manterse durante toda a produción.
Para aplicacións críticas, o cliente tamén pode requirir procedementos adicionais de verificación de materiais. Estes requisitos deben acordarse antes da produción para que a fábrica poida planificar a inspección e a rastrexabilidade en consecuencia.
2. Tipos de pezas mecánicas de aceiro inoxidable Sanicro 28
As pezas mecánicas de aceiro inoxidable Sanicro 28 poden abarcar diferentes xeometrías de compoñentes e requisitos de produción. A gama real de produtos depende do equipamento do fabricante, dos arranxos de subministración de materiais, das capacidades de mecanizado e dos sistemas de control de calidade.
Para os compradores industriais, a consideración máis importante é se o provedor pode fabricar o compoñente necesario segundo o deseño aprobado e as especificacións do material.
2.1 Compoñentes mecanizados de precisión
Os compoñentes mecanizados con precisión úsanse en equipos industriais onde a precisión dimensional e a montaxe repetible son importantes.
Dependendo do debuxo e da forma do material dispoñible, as categorías de compoñentes potenciais inclúen pezas torneadas, bloques mecanizados, mangas, espaciadores, casquiños e compoñentes de equipos especialmente deseñados.
Unha peza Sanicro 28 mecanizada con precisión pode requirir varias operacións para acadar a xeometría especificada. Estes poden incluír torneado, fresado, perforación, mandrinado, roscado, desbarbado e acabado.
O plan de fabricación debe ter en conta as dimensións do compoñente, os requisitos de tolerancia, as especificacións de acabado superficial e o comportamento da aliaxe seleccionada durante o mecanizado.
Para pezas complexas, o provedor debe revisar o debuxo antes de citar para identificar as características que poden afectar o tempo de mecanizado, os requisitos de ferramentas, o consumo de material e o esforzo de inspección.
2.2 Pezas mecánicas industriais personalizadas
Non todos os compoñentes industriais poden adquirirse nun catálogo estándar. Os fabricantes de equipos requiren con frecuencia dimensións non estándar, interfaces especiais ou xeometrías únicas deseñadas para unha máquina ou proceso en particular.
As pezas mecánicas de aceiro inoxidable Sanicro 28 personalizadas pódense producir segundo debuxos do cliente, mostras aprobadas ou especificacións técnicas acordadas.
Exemplos de posibles compoñentes personalizados inclúen:
- Accesorios metálicos especialmente mecanizados.
- Compoñentes de conexión de precisión.
- Montaxe de equipos e pezas de apoio.
- Separadores e mangas personalizados.
- Compoñentes roscados.
- Compoñentes mecanizados para fins especiais para equipos de proceso.
Estes exemplos son ilustrativos máis que unha lista de produtos garantidos. A fabricabilidade de cada peza depende das súas dimensións, forma do material, complexidade do deseño e dos recursos de produción dispoñibles.
Para pezas non estándar, unha revisión técnica clara antes da produción pode reducir os malentendidos sobre tolerancias, roscas, tratamentos de superficie e criterios de aceptación.
2.3 Compoñentes para equipos resistentes á corrosión
Sanicro 28 pode ser avaliado para compoñentes seleccionados utilizados no procesamento químico e outros sistemas industriais onde a resistencia á corrosión é importante.
As categorías de compoñentes potenciais poden incluír pezas especialmente mecanizadas para equipos de proceso, conxuntos de manipulación de produtos químicos e sistemas industriais expostos a medios agresivos.
Non obstante, a presenza de Sanicro 28 nun compoñente non establece que o conxunto completo sexa adecuado para cada aplicación corrosiva. A decisión final depende do deseño dos compoñentes, do ambiente operativo, dos métodos de unión, das condicións de fabricación e dos estándares de enxeñería aplicables.
Os compradores deben identificar o medio químico, a concentración, a temperatura, a presión e a vida útil prevista ao solicitar unha cotización.
Esta información permite ao provedor e ao equipo de enxeñería avaliar o material solicitado e os requisitos de fabricación con maior precisión.
2.4 Produción de pequenos lotes e grandes cantidades
Os requisitos de adquisición industrial varían significativamente entre os proxectos de desenvolvemento e os programas de produción establecidos.
Algúns clientes necesitan un pequeno número de compoñentes prototipo para verificar un deseño. Outros requiren unha produción repetida para a fabricación de equipos, o mantemento ou as pezas de substitución.
Unha fábrica de pezas mecánicas de aceiro inoxidable Sanicro 28 capaz debe avaliar se a cantidade solicitada se adapta aos seus procesos de produción dispoñibles.
Os pequenos lotes poden implicar maiores custos de configuración por peza porque a programación, a preparación de ferramentas, a preparación do material e a inspección deben completarse aínda que só se precisen algúns compoñentes.
Os pedidos maiores poden distribuír estes custos en máis unidades, pero tamén requiren unha planificación de produción fiable, dispoñibilidade de material e un control de calidade consistente.
Para pedidos recorrentes, os clientes poden beneficiarse dunha revisión acordada do debuxo, especificacións de material estables, requisitos de inspección documentados e un proceso de reordenación claro.
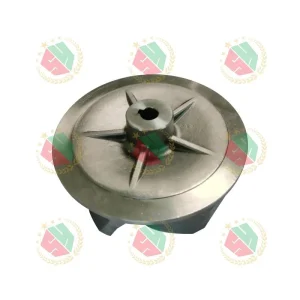
3. OEM Sanicro 28 Fabricación de pezas mecánicas de aceiro inoxidable
A fabricación OEM permite aos clientes obter compoñentes segundo os seus propios deseños de produtos, especificacións técnicas e requisitos comerciais.
Para as empresas que desenvolven equipos industriais ou xestionan unha liña de produtos establecida, un fabricante de pezas mecánicas de aceiro inoxidable OEM Sanicro 28 pode apoiar a produción de compoñentes personalizados sen esixir que o comprador estableza todos os procesos de fabricación internamente.
O valor dunha relación OEM depende da comunicación técnica, a coherencia do proceso, a capacidade de produción e a capacidade de cumprir as especificacións acordadas.
3.1 Fabricación segundo debuxos do cliente
Os debuxos dos clientes adoitan ser a referencia principal para pezas mecánicas non estándar.
Un debuxo completo debe identificar as dimensións dos compoñentes, as tolerancias dimensionais, a calidade do material, os requisitos de acabado superficial, as especificacións da rosca e outras características necesarias para a fabricación e a inspección.
Cando un debuxo conteña dimensións ambiguas ou requisitos contradictorios, o fabricante debe solicitar aclaración antes da produción.
Por exemplo, unha dimensión pode parecer aceptable no debuxo, pero na práctica crea un requisito de mecanizado ou inspección difícil. Revisar estes problemas con antelación pode evitar a reelaboración e custos innecesarios.
Os clientes tamén deben identificar cales son as dimensións críticas para a montaxe ou a función. Isto axuda ao provedor a desenvolver un plan de fabricación e inspección axeitado sen impoñer tolerancias innecesariamente estreitas en cada característica.
3.2 Opcións de personalización OEM
Dependendo das capacidades da fábrica, os servizos OEM poden cubrir varios aspectos da produción.
Fabricación baseada en debuxos: Os compoñentes prodúcense segundo os debuxos de enxeñería proporcionados polo cliente e as especificacións aprobadas.
Dimensións personalizadas: Os tamaños e xeometrías non estándar avalíanse para a manufacturabilidade e o custo de produción.
Control de especificación do material: Antes da fabricación establécense a documentación requirida do grao Sanicro 28 e do material.
Proceso de selección: Os métodos de mecanizado e acabado adecuados son seleccionados segundo a xeometría da peza e os requisitos de calidade.
Requisitos de embalaxe: Pódese acordar a embalaxe para axudar a protexer os compoñentes durante o almacenamento, o transporte e a manipulación.
Produción repetida: As especificacións aprobadas e os criterios de inspección pódense utilizar como base para pedidos posteriores.
A dispoñibilidade destes servizos debe confirmarse co fabricante específico antes de adxudicar un proxecto.
3.3 Produción de prototipos e verificación do deseño
Para un novo compoñente, a produción de prototipos pode ofrecer a oportunidade de verificar as dimensións, a compatibilidade da montaxe e a viabilidade da fabricación antes de realizar pedidos maiores.
A etapa do prototipo é particularmente útil cando o deseño inclúe xeometría complexa, tolerancias estreitas ou interfaces con equipos existentes.
Os clientes deben establecer criterios de aceptación antes de fabricar a primeira mostra. Estes criterios poden incluír medidas dimensionais, documentación do material, estado da superficie e calquera proba especial requirida pola aplicación.
Se son necesarios cambios despois da inspección, o debuxo debe ser revisado e a revisión aprobada claramente identificada.
Este proceso axuda a garantir que o prototipo, a orde de produción e as futuras pezas de substitución se fabriquen conforme aos requisitos consistentes.
3.4 Enxeñaría da comunicación durante a produción
Os proxectos OEM exitosos dependen dunha comunicación clara entre o comprador e o fabricante.
O comprador debe proporcionar información técnica completa, mentres que o provedor debe comunicar calquera limitación que afecte á fabricación, o prazo de entrega, a calidade ou o custo.
Cando un cambio de fabricación proposto pode afectar o rendemento do compoñente, o cambio debe ser revisado e aprobado antes da súa implantación.
As substitucións de materiais, os cambios de dimensións críticas e as modificacións do tratamento da superficie non deben realizarse sen a autorización requirida do cliente.
Para relacións de subministración a longo prazo, a comunicación documentada e o control de revisión axudan a reducir o risco de producir pezas que xa non se axustan aos requisitos de equipamento ou montaxe do cliente.
3.5 Protección de debuxos e información do produto
Os clientes OEM industriais poden proporcionar debuxos confidenciais, especificacións do produto e información de deseño propietario.
Antes de compartir documentos técnicos sensibles, os compradores deben establecer os acordos de confidencialidade adecuados co provedor.
As partes deben aclarar como se almacenan os debuxos, quen pode acceder a eles e se a información de produción se pode compartir cos subcontratistas cando sexa necesario.
Para os compoñentes fabricados baixo un deseño propiedade do cliente, o contrato de compra tamén debe tratar a propiedade dos debuxos, ferramentas e outros materiais específicos do proxecto cando sexa pertinente.
Estes acordos admiten unha relación OEM máis fiable e axudan a establecer responsabilidades claras para ambas as partes.
4. Procesos de fabricación de pezas mecánicas Sanicro 28
A ruta de fabricación dun compoñente Sanicro 28 depende da súa xeometría, dimensións, forma do material, tolerancias e cantidade de produción.
Ningún proceso de fabricación é adecuado para cada peza mecánica. Un fabricante debe seleccionar os procesos segundo os requisitos técnicos en lugar de depender dunha ruta de produción estándar para todos os produtos.
4.1 Preparación da materia prima
A produción comeza coa adquisición e preparación da materia prima adecuada.
Dependendo do compoñente, a forma de material requirida pode ser barra, placa, tubo ou outra forma dispoñible permitida polo deseño e as especificacións aplicables.
Antes do mecanizado, o provedor debe verificar a identificación do material e asegurarse de que o stock subministrado é adecuado para o proceso previsto.
A preparación do material pode incluír cortar o stock a un tamaño adecuado, identificar o lote de material e organizar a documentación para a trazabilidade da produción.
Debido a que os materiais de alta aliaxe poden representar unha parte importante do custo total dos compoñentes, unha planificación eficaz dos materiais pode axudar a controlar os residuos.
Non obstante, o aforro de material non debe comprometer a calidade especificada, as propiedades mecánicas ou a integridade dos compoñentes.
4.2 Torneado CNC
O torneado CNC úsase habitualmente para compoñentes con características cilíndricas ou rotativas.
As aplicacións potenciais inclúen eixes, mangas, casquillos, pezas roscadas e outros compoñentes rotativos, sempre que o deseño e a forma do material sexan axeitados.
As operacións de torneado poden establecer o diámetro exterior, o diámetro interior, os ombreiros, as ranuras e outras características de rotación.
As ferramentas de corte, os parámetros de mecanizado e o método de suxeición seleccionados deben ser axeitados ao material e á xeometría.
Para os compoñentes de Sanicro 28, a planificación do proceso debe considerar o desgaste da ferramenta, a xeración de calor, o control de viruta, a estabilidade dimensional e os requisitos da superficie acabada.
Os parámetros axeitados dependen da máquina, a ferramenta, a xeometría dos compoñentes e o estado do material. Deben establecerse mediante procedementos de fabricación cualificados en lugar de supoñer que son idénticos aos utilizados para o aceiro inoxidable ordinario.
4.3 Fresado CNC
O fresado CNC é axeitado para compoñentes que requiren superficies planas, petos, ranuras, buratos ou características tridimensionais máis complexas.
Para pezas mecánicas OEM, o fresado pódese combinar con torneado ou outras operacións de mecanizado para conseguir a forma requirida.
O plan de fabricación debe identificar as superficies de referencia e a relación entre características importantes.
Cando se precisen varias configuracións, o provedor debería considerar como afectará a precisión de posicionamento ás dimensións finais.
Para pezas con interfaces críticas, os métodos de inspección e suxeición adecuados poden axudar a manter a coherencia entre as operacións de mecanizado.
4.4 Perforación, perforación e roscado
Os buratos e as características roscadas son requisitos comúns nos compoñentes mecánicos.
Pódense utilizar perforacións, perforacións, roscados e fresado de roscas dependendo do deseño, diámetro, profundidade, especificación da rosca e material.
Os buratos profundos e as pequenas características internas poden requirir unha planificación adicional do proceso porque a evacuación de virutas, o acceso á ferramenta e a inspección dimensional poden facerse máis difíciles.
As especificacións da rosca deben indicarse claramente no debuxo, incluíndo o estándar de rosca aplicable, o tamaño nominal, o paso e os requisitos de tolerancia cando sexa necesario.
Para os compoñentes que deben conectarse a equipos existentes, a precisión do fío e as dimensións da interface poden ser tan importantes como as dimensións externas xerais.
4.5 Desbarbado e Acabado Superficial
O mecanizado pode deixar rebabas, bordos afiados ou condicións de superficie que requiren un procesamento posterior.
O desbarbado e o acabado dos bordos deben seguir o debuxo ou unha norma de fabricación acordada. Pode ser necesario prestar especial atención aos pasos de fluídos, interfaces de selado, áreas roscadas e compoñentes que se ensamblarán con outras pezas de precisión.
Debe especificarse a rugosidade da superficie cando afecte ao selado, á fricción, ao rendemento á fatiga ou a outro requisito funcional.
Unha superficie visualmente lisa non é, por si só, unha proba de resistencia á corrosión. O estado da superficie, a contaminación, o historial de procesamento e o ambiente operativo poden influír no comportamento da corrosión.
Cando se requira decapado, pasivación ou outro tratamento químico de superficie, o proceso debe ser adecuado para a aliaxe real e as especificacións do produto acordadas.
4.6 Planificación do proceso de fabricación
Antes de comezar a produción, o provedor debe establecer unha ruta práctica desde a materia prima ata o compoñente acabado.
Un plan de fabricación pode incluír preparación do material, mecanizado, inspección intermedia, desbarbado, limpeza, inspección final, marcado e embalaxe.
A secuencia exacta depende do compoñente.
Por exemplo, unha peza torneada simple pode requirir só un número limitado de operacións, mentres que un compoñente complexo con múltiples interfaces de precisión pode necesitar varias etapas de mecanizado e unha inspección máis extensa.
A planificación do proceso tamén debe identificar calquera operación subcontratada e definir como se manterán os requisitos de calidade e identidade do material se se trata de subcontratación.
Unha ruta clara axuda ao fabricante a estimar o tempo de produción, asignar recursos e identificar riscos de calidade antes de que afecten a entrega.
5. Control de calidade para pezas mecánicas de aceiro inoxidable Sanicro 28 de alta calidade
O control de calidade é esencial á hora de fabricar compoñentes de aliaxe de alto valor para aplicacións industriais.
Un provedor de pezas mecánicas de aceiro inoxidable Sanicro 28 de alta calidade debe traballar segundo as especificacións documentadas do cliente e utilizar métodos de inspección axeitados para verificar que as pezas acabadas cumpren os criterios de aceptación acordados.
A calidade debe ser avaliada a través de requisitos mensurables, non só de descricións de mercadotecnia.
5.1 Inspección de material entrante
A inspección de entrada axuda a confirmar que a materia prima corresponde á especificación de compra.
Segundo a orde, as comprobacións poden incluír a designación do material, as dimensións, o estado da superficie, as marcas de identificación e a documentación de apoio.
Os certificados de materiais deben revisarse en función dos requisitos de compra. Cando se requira trazabilidade, a identificación do lote ou da calor do material debe permanecer vinculada aos rexistros de produción pertinentes.
Pódense especificar métodos de verificación adicionais para os compoñentes críticos. O método requirido debe seleccionarse segundo a norma aplicable e o nivel de garantía necesario.
O obxectivo é reducir o risco de que un material incorrecto entre no proceso de produción.
5.2 Inspección dimensional
A precisión dimensional é un requisito central para as pezas mecánicas personalizadas.
A inspección pode implicar medir dimensións xerais, diámetros, posicións dos buratos, características da rosca, planitude, perpendicularidade ou outras características identificadas no debuxo.
Os equipos de medida axeitados poden incluír calibres, micrómetros, calibres de diámetro, calibres de altura, calibres de rosca e equipos de medida de coordenadas, dependendo da precisión e xeometría dos compoñentes requiridos.
O método de inspección debe ser adecuado para a tolerancia que se verifica.
Por exemplo, unha tolerancia posicional crítica pode requirir un enfoque de medición diferente dunha dimensión externa xeral.
Os rexistros de inspección deben identificar claramente a característica medida e os seus criterios de aceptación cando se requira un informe formal.
5.3 Acabado superficial e inspección visual
O estado da superficie pode afectar a montaxe, o selado, a limpeza e a idoneidade dun compoñente para o seu ambiente.
A inspección visual pode identificar arañazos, abolladuras, rebabas, marcas de mecanizado, contaminación e outros defectos visibles.
Cando se especifique a rugosidade da superficie, debe medirse mediante un instrumento e método adecuados.
Os criterios de aceptación deben distinguir entre imperfeccións estéticas e defectos que afectan á función ou ao cumprimento do debuxo.
Para os compoñentes de servizo corrosivos, o cliente tamén pode especificar requisitos de limpeza, manipulación ou tratamento de superficie.
Estes requisitos deben establecerse antes da produción para garantir que o proceso final satisfaga as necesidades de aplicación previstas.
5.4 Trazabilidade do material
A trazabilidade tórnase especialmente importante cando os compoñentes se fabrican a partir de aliaxes de alto valor ou se usan en aplicacións industriais controladas.
Un sistema de trazabilidade debe conectar a documentación da materia prima coa orde de produción e as pezas acabadas cando así o requira a especificación de compra.
Dependendo do proxecto, os rexistros poden incluír o certificado do material, o número de calor, a orde de traballo, o informe de inspección e a información final do envío.
O nivel de trazabilidade requirido varía segundo a industria e a aplicación. Polo tanto, debería acordarse en lugar de supoñer que é idéntico para cada pedido.
A identificación e documentación claras poden simplificar a inspección entrante para o comprador e apoiar a investigación de calquera problema de calidade posterior.
5.5 Plans de inspección e criterios de aceptación
Para a produción repetida, un plan de inspección acordado axuda a establecer cales son as características que se deben comprobar e a frecuencia con que se debe realizar a inspección.
O plano pode distinguir entre dimensións críticas, dimensións xerais, requisitos de materiais, acabado superficial e outras características especiais.
A toma de mostras ou a inspección completa debe determinarse segundo a especificación de compra, o nivel de risco e os requisitos de calidade aplicables.
Os clientes tamén deben aclarar se necesitan un certificado de conformidade, un informe de inspección dimensional, un certificado de proba de materiais ou outros documentos con cada envío.
Un plan de inspección claro reduce a posibilidade de desacordos despois de fabricar as pezas.
5.6 Accións correctoras e mellora continua
Incluso os procesos de fabricación ben controlados poden atopar problemas. Un provedor fiable debe ter un proceso claro para investigar produtos non conformes.
Cando unha peza non cumpre os requisitos acordados, o provedor e o cliente deben identificar a especificación afectada, determinar o alcance do problema e acordar a acción correctora adecuada.
Dependendo da situación, isto pode implicar reelaboración, substitución, inspección adicional ou outra disposición formalmente aprobada.
Os cambios destinados a evitar a repetición deben documentarse cando proceda.
Para os clientes OEM, este enfoque é particularmente valioso porque un problema dimensional ou material pode afectar os programas de montaxe, os equipos acabados e a produción posterior.

6. Aplicacións industriais das pezas mecánicas Sanicro 28
Sanicro 28 está asociado con aplicacións resistentes á corrosión, pero a idoneidade dun compoñente individual debe ser avaliada fronte ás condicións reais do proceso.
As seguintes industrias poden conter aplicacións que paga a pena avaliar para esta aliaxe. Non son unha garantía de que todos os compoñentes destas industrias requiran ou sexan compatibles con Sanicro 28.
6.1 Procesamento químico
Os equipos de procesamento químico poden conter compoñentes expostos a solucións ácidas, fluídos de proceso ou outros medios químicamente agresivos.
Dependendo do medio e das condicións de funcionamento, pódense considerar compoñentes de aceiro inoxidable de alta aliaxe para conxuntos de equipos seleccionados.
Os requisitos potenciais dos compoñentes inclúen a estabilidade dimensional, a resistencia á corrosión, a trazabilidade do material e a compatibilidade co sistema circundante.
Antes de especificar Sanicro 28, o equipo de enxeñería debe revisar a composición química do medio do proceso, a concentración, a temperatura, os contaminantes, a presión e calquera ciclo operativo relevante.
A selección do material debe basearse en información de compatibilidade fiable e nos requisitos de enxeñería aplicables.
6.2 Equipamentos de Procesos Industriais
Os equipos de procesos industriais contén moitas veces unha combinación de compoñentes estruturais, interfaces mecanizadas, elementos de fixación, soportes e pezas mecánicas especialmente deseñadas.
Algúns compoñentes funcionan en ambientes relativamente suaves, mentres que outros experimentan produtos químicos agresivos ou temperaturas elevadas.
Usar un material para cada compoñente pode non ser técnica ou económicamente apropiado.
Por este motivo, os compradores deben identificar cales son os compoñentes que realmente requiren un material de alta aliaxe e cales poden usar calidades alternativas sen comprometer o rendemento.
Un fabricante cualificado pode producir a peza especificada, pero a selección do material segue sendo unha decisión de enxeñería baseada nos requisitos do equipo.
6.3 Mantemento de equipos e pezas de substitución
Os equipos de mantemento poden necesitar compoñentes de substitución para os equipos existentes, especialmente cando as pezas orixinais son difíciles de obter ou teñen un tempo de entrega prolongado.
Para o traballo de substitución, o comprador debe proporcionar o debuxo orixinal, o número de peza, a mostra ou a información dimensional completa sempre que sexa posible.
A especificación do material tamén debe ser verificada en lugar de inferirse unicamente da aparición dun compoñente existente.
Cando se descoñece o material orixinal, pode ser necesaria unha revisión de enxeñería antes de seleccionar unha nota de substitución.
Para pedidos de mantemento repetidos, manter unha especificación aprobada e un historial de revisións claro pode axudar a simplificar as futuras compras.
6.4 Fabricación de equipos OEM
Os fabricantes de equipos poden requirir compoñentes personalizados nun programa de produción estable.
Estes compradores normalmente necesitan máis que unha peza individual. Necesitan calidade previsible, documentación consistente, prazos de entrega viables e comunicación que admita os seus propios horarios de montaxe.
Unha relación de provedores OEM pódese estruturar en torno a debuxos aprobados, especificacións de materiais, requisitos de inspección, cantidades de pedido e disposicións de embalaxe.
For projects with changing demand, buyers should also discuss forecast requirements and the supplier’s ability to accommodate changes in production volume.
6.5 Contratación industrial orientada á exportación
A contratación internacional pode introducir requisitos adicionais relativos á documentación, embalaxe, transporte e coordinación de entrega.
Antes de realizar un pedido de exportación, o comprador debe confirmar os documentos de envío necesarios, a identificación do produto, o método de embalaxe e calquera requisito contractual aplicable.
Para os compoñentes feitos de aceiro inoxidable de alta aliaxe, pode ser especialmente importante protexer a identificación das pezas e a trazabilidade do material durante o envasado.
O provedor e o comprador deben acordar as responsabilidades de transporte, documentación aduaneira, seguro e outros acordos de entrega dentro do contrato de compra.
7. Como elixir un provedor de pezas mecánicas de aceiro inoxidable Sanicro 28
Seleccionar un provedor require máis que comparar cotizacións.
Para compoñentes de aliaxe personalizados, os compradores deben avaliar se o fabricante pode satisfacer a especificación técnica, documentar a identidade do material, controlar os procesos de fabricación e entregar as cantidades requiridas dentro do calendario acordado.
7.1 Verificar as capacidades de fabricación relevantes
Comeza identificando os procesos necesarios para o compoñente.
Unha peza torneada simple pode requirir equipos diferentes dun compoñente complexo con múltiples superficies mecanizadas, buratos que se cruzan ou tolerancias de posición estreitas.
Pídalle ao provedor que explique como se fabricará o compoñente e que operacións se realizan na propia empresa.
Se se subcontrata unha operación, aclare como o provedor mantén o control das especificacións, a trazabilidade e a responsabilidade da inspección.
O obxectivo non é escoller a fábrica coa lista de equipos máis grande. Trátase de identificar un socio de fabricación cuxas capacidades reais coincidan cos requisitos da peza.
7.2 Confirme a experiencia con materiais de alta aliaxe
A experiencia de fabricación con aceiro inoxidable común non establece automaticamente a experiencia con cada grao de alta aliaxe.
Preguntar como o provedor verifica o material entrante, xestiona a identificación do material e establece procedementos de mecanizado para a aliaxe solicitada.
A experiencia relevante tamén pode incluír selección de ferramentas, planificación de procesos, requisitos de acabado e inspección dimensional.
Cando a solicitude sexa esixente, o provedor debería estar disposto a discutir a información técnica necesaria para establecer un proceso de fabricación axeitado.
A experiencia específica debe verificarse a través dos rexistros pertinentes do proxecto ou doutras probas fidedignas cando estean dispoñibles.
7.3 Revisar a documentación de calidade
Antes de facer un pedido, confirme que documentos pode proporcionar o provedor.
Dependendo do proxecto, estes poden incluír certificados de materiais, informes de inspección, certificados de conformidade e rexistros das probas especificadas.
Se o cliente require unha certificación de xestión da calidade ou unha aprobación específica da industria, verifique que o provedor posúe a certificación válida requirida e que o seu alcance é relevante para o traballo.
Non supoña que un provedor ten unha certificación simplemente porque se anuncia como fabricante profesional.
Os requisitos do documento deben incluírse na solicitude de cotización ou na orde de compra.
7.4 Avaliar o apoio á comunicación e á enxeñería
A comunicación clara pode ter un efecto directo na eficiencia da fabricación.
Un provedor axeitado debe ser capaz de identificar a información de debuxo que falta, explicar as limitacións técnicas, confirmar os cambios nas especificacións e comunicar os riscos de produción.
Para os compradores internacionais, a comunicación escrita debe identificar claramente dimensións, unidades, calidades de materiais, prazos de entrega e requisitos do documento.
Antes da produción, ambas as partes deben confirmar que están a traballar a partir da mesma revisión do deseño aprobado.
Esta práctica sinxela pode evitar erros evitables e reducir a necesidade de traballos correctores.
7.5 Compare o custo total en lugar do prezo unitario só
A cotización máis baixa non sempre representa o custo total máis baixo.
Unha comparación significativa debe incluír o material especificado, o alcance de fabricación, os requisitos de inspección, o embalaxe, a entrega e calquera servizo adicional necesario para o pedido.
Se dúas citas usan suposicións diferentes sobre tolerancias, documentación do material, acabado superficial ou inspección, os seus prezos non son directamente comparables.
Pídalle a cada provedor que identifique exclusións e confirme se a cotización cobre a especificación completa aprobada.
Pódese xustificar un prezo unitario lixeiramente superior se inclúe requisitos que, doutro xeito, xerarían un gasto ou risco adicional para o comprador.
7.6 Avaliar a planificación da produción e a fiabilidade da entrega
O prazo de entrega depende da dispoñibilidade do material, a capacidade de produción, a complexidade dos compoñentes, os requisitos de inspección e a cantidade de pedido.
Para os compoñentes de Sanicro 28, o abastecemento de materia prima pode ser un factor importante na programación.
Pídalle ao provedor que distinga entre o tempo de adquisición de material, o tempo de fabricación, o tempo de inspección e o tempo de envío.
Para pedidos repetidos, discuta se o provedor pode planificar as compras de materiais con antelación e manter un calendario de produción adecuado.
Un compromiso de entrega realista é máis útil que unha estimación inusualmente curta que non ten en conta o proceso de produción completo.
8. Prezo de pezas mecánicas de aceiro inoxidable Sanicro 28 e compra rendible
O prezo é un factor importante á hora de adquirir pezas mecánicas personalizadas, pero debe avaliarse xunto cos requisitos de materiais, a complexidade de fabricación, as expectativas de calidade e a vida útil.
O custo dun produto de pezas mecánicas de aceiro inoxidable Sanicro 28 pode variar considerablemente dun proxecto a outro. Sen un deseño, especificación do material, cantidade e requisitos de entrega, non se pode establecer unha cotización fiable.
8.1 Custo do material
A aliaxe seleccionada e a forma de materia prima necesaria son os principais factores de custo.
O prezo do material pode variar segundo as condicións do mercado, a dispoñibilidade de existencias, as dimensións, a cantidade, os acordos de abastecemento dos provedores e os requisitos de documentación.
O aceiro inoxidable de alta aliaxe pode custar máis que os tipos de aceiro inoxidable comúns. Non obstante, substituír un material máis barato non é apropiado a non ser que os requisitos de enxeñería o permitan.
Para obter unha cotización significativa, especifique a nota exacta requirida e a forma do material.
Se se están a considerar materiais alternativos, solicite unha cotización separada para cada opción e faga avaliar as alternativas en función das condicións de servizo previstas.
8.2 Xeometría dos compoñentes e tempo de mecanizado
A xeometría complexa xeralmente require máis esforzo de planificación e mecanizado de fabricación que a xeometría simple.
As funcións que poden aumentar o custo inclúen buratos profundos, pequenos radios internos, contornos complexos, configuracións múltiples, superficies de difícil acceso e tolerancias dimensionais estreitas.
A eliminación do material tamén afecta o custo. Un compoñente mecanizado a partir dun branco grande pode xerar residuos substanciais de material.
Where the design allows it, a manufacturing review can identify opportunities to simplify non-critical features without changing the component’s required function.
Calquera modificación do deseño debe ser aprobada polo cliente antes da produción.
8.3 Tolerancias e requisitos de inspección
As tolerancias estreitas poden requirir operacións de mecanizado adicionais, un control máis coidadoso do proceso e unha medición máis extensa.
Os requisitos de inspección tamén poden influír no custo, especialmente cando un cliente necesita informes detallados ou probas especializadas.
Os compradores deben identificar dimensións críticas e especificar tolerancias segundo os requisitos funcionais.
Tolerancias innecesariamente estreitas poden aumentar o custo sen proporcionar un beneficio correspondente ao rendemento dos compoñentes.
Pola contra, as tolerancias demasiado soltas poden crear problemas de montaxe ou reducir a fiabilidade do equipo acabado.
O obxectivo é establecer unha especificación técnicamente adecuada que apoie tanto o rendemento como a eficiencia de fabricación.
8.4 Cantidade de pedido
A cantidade de pedido afecta a compra de material, os custos de configuración, a programación da produción e a planificación da inspección.
Para pedidos pequenos, os custos de configuración e programación distribúense en relativamente poucas pezas. Isto pode facer que o prezo unitario sexa maior que para unha produción maior.
Para cantidades maiores, algúns custos poden repartirse entre máis unidades, aínda que os prezos dos materiais, as ferramentas, as limitacións de capacidade e os requisitos de inspección aínda afectan á cotización final.
Os compradores deben proporcionar tanto a cantidade de pedido inicial como unha estimación da demanda futura esperada cando soliciten unha cotización.
Esta información pode axudar ao fabricante a recomendar un arranxo de produción axeitado.
8.5 Prazo de execución e produción acelerada
Os curtos prazos de entrega poden aumentar os custos se requiren unha adquisición prioritaria de material, horas extras, envíos acelerados ou cambios no programa de produción.
Para proxectos con datas de entrega fixas, o comprador debe comunicar a data de chegada e o destino necesarios o antes posible.
Se o material non está dispoñible inmediatamente, o provedor debe explicar o programa de subministración e produción antes de aceptar o pedido.
Planificar as compras con antelación pode reducir a necesidade de acordos de produción urxentes.
8.6 Que significa un alto rendemento de custos?
The phrase “High cost performance sanicro28 stainless steel mechanical parts” expresses a purchasing objective: obtaining appropriate quality and service at a reasonable total cost.
Na contratación profesional, o rendemento dos custos non debe medirse só polo prezo unitario.
Unha avaliación máis completa considera:
- Se o material cumpre coa especificación requirida.
- Se as dimensións acabadas cumpren o debuxo aprobado.
- Se os documentos de inspección cumpren os requisitos de compra.
- Se a peza funciona adecuadamente no seu ambiente previsto.
- Se o provedor pode entregar de forma consistente.
- Se o custo total de propiedade é aceptable.
Unha peza máis barata que require substitución repetida, inspección adicional ou mecanizado corrector pode xerar custos xerais máis elevados.
Así mesmo, unha especificación innecesariamente cara pode aumentar os custos de compra sen mellorar a función requirida.
A solución máis rendible é aquela que cumpra os requisitos técnicos evitando gastos innecesarios de material, procesamento e inspección.
8.7 Solicitude dunha cotización precisa
Para axudar a un fabricante de pezas mecánicas de aceiro inoxidable Sanicro 28 a preparar unha cotización precisa, proporcione a maior cantidade posible da seguinte información:
- Debuxo de compoñentes ou modelo 3D aprobado.
- Grao e especificación do material requirido.
- Forma da materia prima, se se especifica.
- Dimensións críticas e requisitos de tolerancia.
- Acabado superficial e requisitos de acabado.
- Cantidade para a orde inicial.
- Cantidade anual estimada ou de pedido repetido.
- Requisitos de certificación e inspección de materiais.
- Destino de embalaxe e envío.
- Data de entrega obrigatoria.
Se algúns detalles aínda non están dispoñibles, identifícaos como elementos abertos en lugar de permitir que o provedor faga supostos.
Unha solicitude de cotización completa facilita a comparación de fabricantes sobre a mesma base técnica.
9. Por que traballar cunha fábrica de pezas mecánicas de aceiro inoxidable Sanicro 28?
Para os compradores de compoñentes personalizados, unha relación directa de fabricación pode facilitar a comunicación técnica e a coordinación da produción.
However, the value of working with a factory depends on its actual capabilities, quality system, sourcing arrangements, and ability to meet the customer’s requirements.
9.1 Comunicación directa sobre os requisitos técnicos
Traballar directamente co fabricante pode simplificar as discusións sobre debuxos, tolerancias, métodos de mecanizado e programacións de produción.
Cando xorden dúbidas técnicas, o acceso directo ao equipo de produción ou de enxeñería pode axudar ás partes a identificar o problema e acordar unha solución.
Os compradores deben confirmar quen é o responsable de revisar os debuxos, aprobar os cambios e comunicar o estado da produción.
As responsabilidades claras reducen a posibilidade de que existan instrucións conflitivas durante a fabricación.
9.2 Planificación da produción máis transparente
Unha fábrica que entende a ruta de produción completa pode proporcionar unha explicación máis clara dos requisitos de preparación, mecanizado, inspección e embalaxe do material.
Isto pode ser útil cando o compoñente ten unha especificación esixente ou depende de material que non está dispoñible.
Antes de adxudicar un pedido, solicite un calendario realista e aclare os fitos que afectan á entrega.
Para pedidos recorrentes, a documentación de produción estable tamén pode facer que a planificación sexa máis previsible.
9.3 Especificacións do produto consistentes
Para as aplicacións OEM, é importante manter especificacións coherentes entre os lotes de produción.
O comprador e o provedor deben establecer unha revisión controlada do deseño, a designación do material aprobado, os criterios de inspección e os requisitos de identificación do produto.
Se o deseño cambia, a revisión debe ser comunicada e aprobada antes de que o compoñente revisado entre en produción.
Estas medidas axudan a evitar diferenzas entre as pezas prototipo, os lotes de produción iniciais e os compoñentes de substitución futuros.
9.4 Soporte para pedidos de repetición
A compra repetida pode facerse máis eficiente cando os requisitos técnicos e comerciais están claramente documentados.
Un provedor pode utilizar o debuxo aprobado, os rexistros de produción e o plan de inspección como base para pedidos posteriores, suxeito á dispoñibilidade de material e ao acordo de produción acordado.
Para os clientes con demanda continua, pode ser útil discutir as cantidades previstas, os prazos de entrega de pedidos, os estándares de envasado e os procedementos de control de cambios.
Estes acordos axudan a ambas as partes a planificar os recursos e a reducir o traballo administrativo innecesario.
9.5 Un enfoque práctico para a avaliación dos provedores
Ao avaliar un posible provedor de pezas mecánicas de aceiro inoxidable Sanicro 28, os compradores deben solicitar probas relevantes para o seu proxecto real.
A información útil pode incluír exemplos de compoñentes comparables, procesos de fabricación dispoñibles, documentación de calidade, procedementos de trazabilidade de materiais e unha cotización baseada na especificación aprobada.
A avaliación debe centrarse en capacidades verificables en lugar de afirmacións xerais sobre calidade ou experiencia.
Este enfoque axuda aos compradores a establecer unha comprensión realista do que o provedor pode ofrecer.
10. Como pedir pezas mecánicas de aceiro inoxidable Sanicro 28 personalizadas
Un proceso de compra estruturado pode reducir os malentendidos e axudar a manter un proxecto OEM no tempo previsto.
Os seguintes pasos proporcionan un marco práctico para compradores e fabricantes.
Paso 1: Defina os requisitos dos compoñentes
Comeza identificando a función prevista do compoñente e o ambiente no que operará.
Proporcione a calidade do material requirido, o deseño, as dimensións, os requisitos de tolerancia, o acabado superficial e calquera norma aplicable.
Se o material xa foi seleccionado polo equipo de enxeñería, indique se están prohibidas as substitucións.
Se a selección do material aínda está en proceso de revisión, proporcione as condicións de funcionamento necesarias para unha posterior avaliación.
Paso 2: enviar debuxos e documentos técnicos
Envía o debuxo ou modelo 3D aprobado máis recente, xunto coas notas técnicas pertinentes.
Identifica a revisión do debuxo e as unidades de medida.
Para os compoñentes de substitución, proporcione o número de peza orixinal, as dimensións da mostra ou outra identificación dispoñible.
Se se achega unha mostra, aclare se é unha referencia só para a xeometría ou se tamén se verificaron as súas características de material e de fabricación.
Paso 3: confirmar a viabilidade da fabricación
O provedor debe revisar o debuxo e identificar calquera información que falte que poida afectar o custo, a calidade ou a entrega.
Esta revisión pode cubrir o acceso ao mecanizado, a dispoñibilidade do material, os requisitos de tolerancia, as operacións de acabado e os métodos de inspección.
Se se propoñen cambios, o comprador debe avalialos e aprobalos antes de que comece a produción.
Paso 4: revisa a cotización
Comparar cotizacións utilizando os mesmos requisitos técnicos.
Comprobe a especificación do material, o alcance de fabricación, o prezo unitario, a cantidade mínima de pedido, os gastos de ferramentas, os documentos de inspección, a embalaxe, os termos de pago e as condicións de entrega.
Confirme que elementos están incluídos e cales poden supoñer custos adicionais.
Cando o provedor fixo supostos, solicite aclaración antes de aceptar a cotización.
Paso 5: Aproba as mostras cando sexa necesario
Para compoñentes novos ou complexos, unha mostra pode ser apropiada antes da orde de produción completa.
O comprador debe establecer criterios de aceptación e revisar a mostra contra o debuxo aprobado e a documentación requirida.
Se son necesarios cambios, revise o debuxo ou a especificación técnica mediante o proceso de control de cambios acordado.
Unha mostra non debe considerarse aprobada só porque parece visualmente aceptable.
Paso 6: confirmar os requisitos de produción e inspección
Antes de lanzar a orde de produción, ambas as partes deben confirmar a revisión do deseño, a calidade do material, a cantidade da orde, o plan de inspección e o calendario de entrega.
Debe rexistrarse calquera documentación especial ou requisitos de embalaxe.
Para os compoñentes críticos, o cliente tamén pode requirir a aprobación en etapas de produción específicas.
Estes acordos deben acordarse antes de comezar o traballo.
Paso 7: Inspección final e entrega
Despois da fabricación, o provedor debe completar a inspección final acordada e preparar a documentación requirida.
As pezas acabadas deben identificarse e empaquetarse segundo os requisitos de compra.
O comprador debe revisar os documentos de envío e realizar a inspección de entrada de acordo cos seus propios procedementos de calidade.
Se se identifica unha non conformidade, o comprador e o provedor deben documentar o problema e acordar os seguintes pasos adecuados.
11. Preguntas frecuentes sobre as pezas mecánicas de aceiro inoxidable Sanicro 28
Que son as pezas mecánicas de aceiro inoxidable Sanicro 28?
As pezas mecánicas de aceiro inoxidable Sanicro 28 son compoñentes fabricados a partir da aliaxe Sanicro 28 especificada. Dependendo do deseño e das capacidades de fabricación, poden incluír pezas mecanizadas con precisión, accesorios personalizados, compoñentes de equipos e outras pezas metálicas non estándar.
O tipo de compoñente adecuado e a condición do material dependen do debuxo de enxeñería e da aplicación prevista.
Por que se usa Sanicro 28 para compoñentes industriais seleccionados?
Sanicro 28 considérase para aplicacións seleccionadas debido á súa composición de alta aliaxe e ás súas características resistentes á corrosión. A súa idoneidade depende do ambiente químico, a temperatura, a concentración e outras condicións de funcionamento.
A aliaxe debe seleccionarse utilizando información técnica relevante en lugar de asumir que é adecuada para cada medio corrosivo.
Podo pedir pezas mecánicas de aceiro inoxidable OEM Sanicro 28?
A produción de OEM pode ser posible cando o provedor teña as capacidades de fabricación e abastecemento de materiais necesarios.
Os clientes deben proporcionar debuxos, especificacións de materiais, cantidades e requisitos de calidade para que o provedor poida avaliar a viabilidade e preparar unha cotización.
Para pezas complexas, pode ser apropiada a aprobación da mostra ou unha revisión técnica adicional.
Como elixo un fabricante de pezas mecánicas de aceiro inoxidable Sanicro 28 de alta calidade?
Evaluate the supplier’s ability to verify the specified material, manufacture the component to the approved drawing, control critical dimensions, maintain traceability, and provide the required inspection documents.
Also consider communication, delivery planning, manufacturing experience, and the supplier’s ability to support repeat orders.
Solicita probas relevantes para o teu proxecto en lugar de confiar só en afirmacións xerais de calidade.
Que afecta ao prezo das pezas mecánicas Sanicro 28?
O prezo depende do custo do material, a forma da materia prima, as dimensións dos compoñentes, a xeometría, o tempo de mecanizado, os requisitos de tolerancia, a inspección, o acabado, a cantidade e as condicións de entrega.
Unha cotización baseada en debuxos é xeralmente máis útil que unha estimación xeral de prezos porque permite ao provedor avaliar os requisitos reais de fabricación.
Pode un fabricante producir dimensións personalizadas?
As dimensións personalizadas poden ser posibles se se dispón da forma de material, equipos e procesos de fabricación necesarios.
Proporcione un debuxo detallado e identifique as tolerancias críticas para que o provedor poida revisar a fabricabilidade antes de cotizar.
Non todas as xeometrías son prácticas para todas as fábricas, polo que a confirmación técnica é importante.
Que información se necesita para solicitar unha cotización?
Unha solicitude de cotización útil inclúe o debuxo, a calidade do material, a cantidade, os requisitos de tolerancia, o acabado superficial, os documentos de inspección, os requisitos de embalaxe e o destino de entrega.
Se unha data de entrega é importante, inclúao na solicitude.
Canto máis completa sexa a información técnica, máis fácil será comparar cotizacións de forma coherente.
Sanicro 28 é sempre mellor que o aceiro inoxidable 316L?
Non. O mellor material depende do ambiente operativo e dos requisitos de enxeñería.
Sanicro 28 pode valer a pena avaliar onde se require un material de aliaxe superior, pero pode ser innecesario para aplicacións que poden ser atendidas de forma fiable por 316L ou outro grao axeitado.
A selección do material debe considerar as condicións de corrosión, os requisitos mecánicos, as restricións de fabricación e o custo total.
Como podo mellorar o custo das pezas mecánicas personalizadas?
Comeza cunha especificación clara e distingue as dimensións críticas das características non críticas.
Compare os provedores na mesma base técnica, planifique coidadosamente as cantidades dos pedidos e evite tolerancias ou requisitos de procesamento innecesarios.
Any proposed material or design change should be reviewed against the component’s intended function before approval.
Que documentos deben acompañar as pezas mecánicas do Sanicro 28?
Os documentos requiridos dependen da especificación de compra e da aplicación.
Poderán incluír certificados de proba de materiais, informes de inspección dimensional, certificados de conformidade e outros rexistros acordados.
Os clientes deben definir estes requisitos antes da produción para que o provedor poida preparar a documentación correcta.
Pódense utilizar os compoñentes de Sanicro 28 en equipos de procesamento químico?
Poden ser axeitados para aplicacións seleccionadas de procesamento químico, suxeitas a verificación de enxeñería.
O medio químico, a concentración, a temperatura, a presión, as condicións de exposición e o deseño dos compoñentes inflúen na idoneidade.
Debe completarse unha avaliación da compatibilidade do material antes de especificar a aliaxe para unha aplicación crítica.
Como podo manter a coherencia nas ordes repetidas?
Use unha revisión controlada do debuxo, especificacións de material claramente definidas, criterios de inspección acordados e rexistros de trazabilidade adecuados.
Comunicar formalmente os cambios de deseño e confirmar que o provedor está a traballar a partir da revisión correcta para cada pedido.
Estas prácticas axudan a reducir a variación entre os lotes de produción e as pezas de recambio.
Conclusión
A elección dun fabricante e provedor fiable de pezas mecánicas de aceiro inoxidable Sanicro 28 require unha avaliación equilibrada dos requisitos materiais, as capacidades de fabricación, a precisión dimensional, a documentación de calidade e o custo de compra.
Sanicro 28 é un aceiro inoxidable austenítico de alta aliaxe que pode ser apropiado para aplicacións industriais seleccionadas onde a resistencia á corrosión é unha consideración importante. Non obstante, débese verificar a idoneidade do material fronte ás condicións reais de funcionamento e aos requisitos do compoñente acabado.
Para os clientes OEM, a produción exitosa comeza cun debuxo claro, unha especificación de material confirmada e un plan de fabricación e inspección acordado. Un provedor que comunique as limitacións técnicas con claridade e manteña unha documentación coherente pode axudar aos compradores a xestionar a produción personalizada de forma máis eficaz.
Ao comparar provedores de pezas mecánicas de aceiro inoxidable Sanicro 28 de alta calidade, considere o requisito completo de compra en lugar de centrarse só no prezo unitario. A verificación do material, a viabilidade da fabricación, a inspección de calidade, a trazabilidade e a planificación da entrega contribúen ao valor do produto final.
Se está a comprar pezas mecánicas de aceiro inoxidable Sanicro 28 personalizadas, prepare os seus debuxos, requisitos de materiais, cantidade de pedido e expectativas de inspección antes de solicitar unha cotización. Isto axudará aos potenciais fabricantes a avaliar o proxecto e ofrecer unha proposta máis precisa para a súa aplicación industrial.