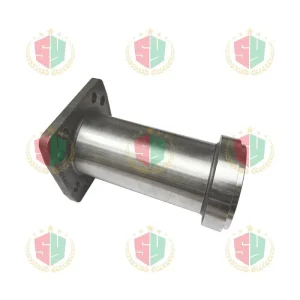
Å velge riktig materiale og produksjonspartner er et viktig skritt for å produsere pålitelige industrielle mekaniske komponenter. I applikasjoner som involverer aggressive kjemiske miljøer, krevende driftsforhold og lange servicesykluser, kan det hende at vanlig rustfritt stål ikke alltid gir den ytelsen som kreves. Sanicro28 er et høylegert austenittisk rustfritt stål utviklet for krevende korrosjonsbestandige applikasjoner, noe som gjør det til et materiale som er verdt å vurdere for utvalgte industrielle komponenter.
Som produsent og leverandør av Sanicro 28 rustfrie mekaniske deler, må et selskap gjøre mer enn å gi riktig materialkvalitet. Kjøpere trenger også konsekvent materialsporbarhet, passende maskineringsprosesser, dimensjonsnøyaktighet, pålitelig kvalitetsinspeksjon og praktisk støtte gjennom hele produksjonsprosessen. Disse faktorene er spesielt viktige ved produksjon av ikke-standardiserte komponenter i henhold til kundetegninger eller ved levering av deler til utstyr som brukes i kjemisk prosessering og andre korrosive miljøer.
Sanicro 28 mekaniske deler i rustfritt stål kan vurderes for en rekke industrielle bruksområder, avhengig av komponentdesign, driftsmiljø og tekniske krav. Typiske innkjøpskrav kan omfatte maskinerte komponenter, presisjonsmetalldeler, tilpassede mekaniske beslag, utstyrskomponenter og andre produkter produsert etter spesifikke tegninger.
For OEM-kunder er det spesielt viktig å finne en pålitelig Sanicro 28-produsent av mekaniske deler i rustfritt stål. En passende produksjonspartner bør forstå forholdet mellom materialvalg, maskineringskrav, komponenttoleranser, overflatefinish og det endelige driftsmiljøet. Denne tekniske forståelsen hjelper kjøpere med å redusere produksjonsproblemer som kan unngås og ta bedre beslutninger om komponentytelse og totale innkjøpskostnader.
Denne veiledningen forklarer egenskapene til Sanicro 28 rustfritt stål, typene mekaniske deler som kan produseres av det, OEM-produksjonsprosessen, kvalitetskontrollhensyn, leverandørvalg og faktorer som påvirker prisen på tilpassede komponenter.
Enten du ser etter en Sanicro 28-fabrikk for mekaniske deler i rustfritt stål for et nytt prosjekt eller sammenligner leverandører for en etablert produktlinje, kan forståelsen av disse faktorene hjelpe deg med å evaluere potensielle produksjonspartnere mer effektivt.
Sanicro 28 er et høylegert austenittisk rustfritt stål assosiert med krevende korrosjonsbestandig service. Dens legeringsdesign kombinerer krom, nikkel, molybden og andre legeringselementer for å gi motstand mot en rekke aggressive miljøer. Den nøyaktige egnetheten til materialet avhenger av den kjemiske sammensetningen, produkttilstanden, prosesshistorien, temperaturen og mediet som komponenten skal fungere i.
I motsetning til standard rustfrie stålkvaliteter som brukes til generell fabrikasjon, vurderes Sanicro 28 ofte for applikasjoner der korrosjonsbestandighet er et stort ingeniørkrav. Materialvalg bør likevel baseres på de faktiske bruksforholdene i stedet for legeringsnavnet alene.
1.1 Materialsammensetning og tekniske hensyn
Ytelsen til en korrosjonsbestandig legering avhenger av de kombinerte effektene av dens bestanddeler og mikrostrukturen etablert under produksjonen.
Krom bidrar til dannelsen av et passivt overflatelag som bidrar til å beskytte rustfritt stål mot korrosjon. Nikkel støtter den austenittiske strukturen og bidrar til materialegenskaper som er viktige for krevende industrielle applikasjoner. Molybden forbedrer motstanden mot visse lokaliserte korrosjonsmekanismer, selv om ytelsen varierer med miljøet og driftsforholdene.
Andre legeringstilsetninger kan påvirke korrosjonsadferd og metallurgisk stabilitet. Av denne grunn bør kjøpere verifisere den faktiske karakterbetegnelsen og den kjemiske sammensetningen mot gjeldende materialspesifikasjoner og leverandørens inspeksjonsdokumentasjon.
Ved kjøp av Sanicro 28 mekaniske deler i rustfritt stål, bør kundene også skille mellom nominell materialkvalitet og den ferdige komponenten. Et korrekt identifisert råmateriale garanterer ikke automatisk at en maskinert del vil oppfylle alle dimensjonelle, mekaniske eller korrosjonsmessige krav.
Materialverifisering, passende bearbeiding og sluttkontroll bidrar til påliteligheten til det ferdige produktet.
1.2 Hvorfor velge Sanicro 28 for mekaniske komponenter?
Den viktigste grunnen til å vurdere Sanicro 28 er dens potensielle egnethet for utvalgte korrosive miljøer der konvensjonelle materialer kan ha begrensninger.
Avhengig av den spesifikke applikasjonen, inkluderer dens potensielle fordeler:
- Motstand mot visse aggressive kjemiske miljøer.
- Egnethet for utvalgt industrielt prosessutstyr.
- Potensial for lang levetid når legeringen er riktig valgt og behandlet.
- Tilgjengelighet i passende materialformer for kvalifiserende komponentdesign.
- Kompatibilitet med presisjonsmaskinering og andre egnede produksjonsprosesser.
Disse fordelene må vurderes opp mot det faktiske driftsmediet, konsentrasjon, temperatur, trykk, strømningsforhold og eksponeringsvarighet.
For eksempel kan en komponent som utsettes for en kjemisk løsning ved forhøyede temperaturer oppleve forskjellige korrosjonsmekanismer fra en komponent som er utsatt for den samme løsningen ved omgivelsestemperatur. Spalter, overflateavleiringer, sveiseforhold og kontakt med forskjellige metaller kan også påvirke ytelsen.
En kunnskapsrik Sanicro 28 leverandør av mekaniske deler i rustfritt stål bør derfor be om tilstrekkelig teknisk informasjon før du anbefaler materialet for en spesifikk applikasjon.
1.3 Sanicro 28 Sammenlignet med konvensjonelt rustfritt stål
Kjøpere sammenligner ofte høylegert rustfritt stål med mer vanlig brukte kvaliteter, for eksempel 304 eller 316L. Disse sammenligningene kan bidra til å fastslå om den ekstra materialkostnaden er berettiget.
Karakterene skal imidlertid ikke behandles som utskiftbare.
| Evalueringsfaktor | Konvensjonelt rustfritt stål | Sanicro 28 |
| Typisk utvalgsmetode | Generelle krav til korrosjon og fabrikasjon | Mer krevende korrosjonsrelaterte krav |
| Legering design | Avhenger av valgt karakter | Høylegert austenittisk rustfritt stål |
| Materialkostnad | Ofte lavere for vanlig tilgjengelige karakterer | Kan være høyere, avhengig av form og tilgjengelighet |
| Bearbeidingshensyn | Avhengig av karakter og komponentgeometri | Krev karakterspesifikk prosessplanlegging |
| Korrosjonsegnethet | Må vurderes for det faktiske miljøet | Må også verifiseres for det faktiske miljøet |
| Kjøpsdokumentasjon | Verifisering av karakter og spesifikasjon | Spesielt viktig for høyverdig legeringssporbarhet |
Det riktige materialet er det som oppfyller komponentens tekniske krav til en akseptabel totalkostnad. En dyrere legering er ikke nødvendigvis det beste alternativet for alle bruksområder, og et rimeligere materiale bør ikke velges når ytelsen er utilstrekkelig.
1.4 Bekreft materialidentitet før produksjon
Materialidentifikasjon er en kritisk del av produksjonen av høykvalitets Sanicro 28 mekaniske deler i rustfritt stål.
Før produksjonen starter, bør kjøper og leverandør bekrefte nødvendig materialbetegnelse, gjeldende standard, produktform, leveringstilstand og dokumentasjonskrav.
Avhengig av prosjektet kan nyttige poster inkludere et materialtestsertifikat, varme- eller batchnummer, resultater for kjemisk sammensetning, informasjon om mekaniske egenskaper og andre inspeksjonsposter som kreves av kjøpsspesifikasjonen.
Der materialerstatning ikke er tillatt, bør innkjøpsordren uttrykkelig angi at den spesifiserte karakteren skal opprettholdes gjennom hele produksjonen.
For kritiske applikasjoner kan kunden også kreve ytterligere materialverifiseringsprosedyrer. Disse kravene bør avtales før produksjon slik at fabrikken kan planlegge inspeksjon og sporbarhet deretter.
2. Typer Sanicro 28 mekaniske deler i rustfritt stål
Sanicro 28 mekaniske deler i rustfritt stål kan omfatte ulike komponentgeometrier og produksjonskrav. Det faktiske produktutvalget avhenger av produsentens utstyr, materialinnkjøpsordninger, maskineringsevner og kvalitetskontrollsystemer.
For industrielle kjøpere er den viktigste vurderingen om leverandøren kan produsere den nødvendige komponenten til godkjent tegning og materialspesifikasjon.
2.1 Presisjonsmaskinerte komponenter
Presisjonsmaskinerte komponenter brukes i industrielt utstyr hvor dimensjonsnøyaktighet og repeterbar montering er viktig.
Avhengig av tegningen og tilgjengelig materialform inkluderer potensielle komponentkategorier dreide deler, maskinerte blokker, hylser, avstandsstykker, foringer og spesialdesignede utstyrskomponenter.
En presisjonsbearbeidet Sanicro 28-del kan kreve flere operasjoner for å oppnå den spesifiserte geometrien. Disse kan omfatte dreiing, fresing, boring, boring, gjenging, avgrading og etterbehandling.
Produksjonsplanen bør ta hensyn til komponentens dimensjoner, toleransekrav, overflatebehandlingsspesifikasjoner og oppførselen til den valgte legeringen under maskinering.
For komplekse deler bør leverandøren gjennomgå tegningen før sitering for å identifisere funksjoner som kan påvirke bearbeidingstid, verktøykrav, materialforbruk og inspeksjonsinnsats.
2.2 Tilpassede industrielle mekaniske deler
Ikke alle industrielle komponenter kan kjøpes fra en standardkatalog. Utstyrsprodusenter krever ofte ikke-standardiserte dimensjoner, spesielle grensesnitt eller unike geometrier designet for en bestemt maskin eller prosess.
Tilpassede Sanicro 28 mekaniske deler i rustfritt stål kan produseres i henhold til kundetegninger, godkjente prøver eller avtalte tekniske spesifikasjoner.
Eksempler på mulige tilpassede komponenter inkluderer:
- Spesialbearbeidede metallbeslag.
- Presisjonskoblingskomponenter.
- Utstyrsmontering og støttedeler.
- Tilpassede avstandsstykker og ermer.
- Gjengede komponenter.
- Spesialbearbeidede komponenter for prosessutstyr.
Disse eksemplene er illustrative snarere enn en garantert produktliste. Produserbarheten til hver del avhenger av dens dimensjoner, materialform, designkompleksitet og tilgjengelige produksjonsressurser.
For ikke-standarddeler kan en tydelig teknisk gjennomgang før produksjon redusere misforståelser om toleranser, gjenger, overflatebehandlinger og akseptkriterier.
2.3 Komponenter for korrosjonsbestandig utstyr
Sanicro 28 kan vurderes for utvalgte komponenter som brukes i kjemisk prosessering og andre industrielle systemer hvor korrosjonsbestandighet er viktig.
Potensielle komponentkategorier kan omfatte spesialbearbeidede deler for prosessutstyr, kjemiske håndteringsenheter og industrielle systemer utsatt for aggressive medier.
Tilstedeværelsen av Sanicro 28 i en komponent bekrefter likevel ikke at den komplette sammenstillingen er egnet for enhver etsende bruk. Den endelige avgjørelsen avhenger av komponentdesign, driftsmiljø, sammenføyningsmetoder, produksjonstilstand og gjeldende tekniske standarder.
Kjøpere bør identifisere kjemisk medium, konsentrasjon, temperatur, trykk og forventet levetid når de ber om et tilbud.
Denne informasjonen lar leverandøren og ingeniørteamet evaluere det forespurte materialet og produksjonskravene mer nøyaktig.
2.4 Produksjon i små og store kvantiteter
Kravene til industrielle anskaffelser varierer betydelig mellom utviklingsprosjekter og etablerte produksjonsprogrammer.
Noen kunder trenger et lite antall prototypekomponenter for å verifisere et design. Andre krever gjentatt produksjon for utstyrsproduksjon, vedlikehold eller reservedeler.
En dyktig Sanicro 28 fabrikk for mekaniske deler i rustfritt stål bør vurdere om den forespurte mengden passer til tilgjengelige produksjonsprosesser.
Små partier kan innebære større installasjonskostnader per stykke fordi programmering, verktøyforberedelse, materialforberedelse og inspeksjon må fullføres selv når bare noen få komponenter er nødvendige.
Større bestillinger kan fordele disse kostnadene på flere enheter, men de krever også pålitelig produksjonsplanlegging, materialtilgjengelighet og konsekvent kvalitetskontroll.
For tilbakevendende bestillinger kan kundene dra nytte av en avtalt tegningsrevisjon, stabil materialspesifikasjon, dokumenterte inspeksjonskrav og en tydelig etterbestillingsprosess.
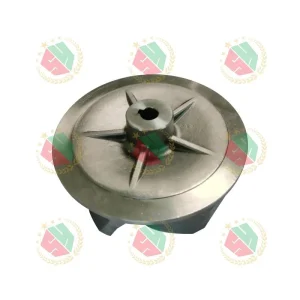
3. OEM Sanicro 28 Mekaniske deler i rustfritt stål
OEM-produksjon lar kunder kjøpe komponenter i henhold til deres egne produktdesign, tekniske spesifikasjoner og kommersielle krav.
For selskaper som utvikler industrielt utstyr eller administrerer en etablert produktlinje, kan en OEM Sanicro 28-produsent av mekaniske deler i rustfritt stål støtte produksjonen av tilpassede komponenter uten å kreve at kjøperen etablerer hver produksjonsprosess internt.
Verdien av et OEM-forhold avhenger av teknisk kommunikasjon, prosesskonsistens, produksjonskapasitet og evnen til å oppfylle avtalte spesifikasjoner.
3.1 Produksjon i henhold til kundetegninger
Kundetegninger er ofte den primære referansen for ikke-standard mekaniske deler.
En fullstendig tegning skal identifisere komponentdimensjoner, dimensjonstoleranser, materialkvalitet, krav til overflatefinish, gjengespesifikasjoner og andre egenskaper som er nødvendige for produksjon og inspeksjon.
Der en tegning inneholder tvetydige dimensjoner eller motstridende krav, bør produsenten be om avklaring før produksjon.
For eksempel kan en dimensjon fremstå som akseptabel på tegningen, men skape et vanskelig maskinerings- eller inspeksjonskrav i praksis. Å vurdere disse problemene tidlig kan forhindre omarbeiding og unødvendige kostnader.
Kunder bør også identifisere hvilke dimensjoner som er kritiske for montering eller funksjon. Dette hjelper leverandøren med å utvikle en passende produksjons- og inspeksjonsplan uten å pålegge unødvendig stramme toleranser for hver funksjon.
3.2 OEM-tilpasningsalternativer
Avhengig av fabrikkens muligheter, kan OEM-tjenester dekke flere aspekter av produksjonen.
Tegningsbasert produksjon: Komponenter produseres i henhold til kundeleverte tekniske tegninger og godkjente spesifikasjoner.
Egendefinerte dimensjoner: Ikke-standard størrelser og geometrier blir evaluert for fabrikasjonsevne og produksjonskostnader.
Materialspesifikasjonskontroll: Den nødvendige Sanicro 28-kvaliteten og materialdokumentasjonen er etablert før produksjon.
Prosessvalg: Egnede bearbeidings- og etterbehandlingsmetoder velges i henhold til delens geometri og kvalitetskrav.
Emballasjekrav: Emballasje kan avtales for å beskytte komponenter under lagring, transport og håndtering.
Gjenta produksjon: Godkjente spesifikasjoner og inspeksjonskriterier kan legges til grunn for etterfølgende bestillinger.
Tilgjengeligheten av disse tjenestene bør bekreftes med den spesifikke produsenten før et prosjekt tildeles.
3.3 Prototypeproduksjon og designverifisering
For en ny komponent kan prototypeproduksjon gi en mulighet til å verifisere dimensjoner, monteringskompatibilitet og produksjonsmulighet før større bestillinger legges inn.
Prototypestadiet er spesielt nyttig når designet inkluderer kompleks geometri, stramme toleranser eller grensesnitt med eksisterende utstyr.
Kunder bør etablere akseptkriterier før den første prøven produseres. Disse kriteriene kan omfatte dimensjonsmålinger, materialdokumentasjon, overflatetilstand og enhver spesiell testing som kreves av applikasjonen.
Hvis det er behov for endringer etter inspeksjon, bør tegningen revideres og den godkjente revisjonen tydelig identifiseres.
Denne prosessen bidrar til å sikre at prototypen, produksjonsordren og fremtidige reservedeler er produsert i henhold til konsistente krav.
3.4 Ingeniørkommunikasjon under produksjon
Vellykkede OEM-prosjekter avhenger av tydelig kommunikasjon mellom kjøper og produsent.
Kjøperen bør gi fullstendig teknisk informasjon, mens leverandøren skal kommunisere eventuelle begrensninger som påvirker produksjonsevne, ledetid, kvalitet eller kostnad.
Når en foreslått produksjonsendring kan påvirke komponentytelsen, bør endringen gjennomgås og godkjennes før implementering.
Materialerstatninger, endringer i kritiske dimensjoner og modifikasjoner av overflatebehandling bør ikke gjøres uten nødvendig kundeautorisasjon.
For langsiktige forsyningsforhold bidrar dokumentert kommunikasjon og revisjonskontroll til å redusere risikoen for å produsere deler som ikke lenger samsvarer med kundens utstyr eller monteringskrav.
3.5 Beskytte tegninger og produktinformasjon
Industrielle OEM-kunder kan gi konfidensielle tegninger, produktspesifikasjoner og proprietær designinformasjon.
Før de deler sensitive tekniske dokumenter, bør kjøpere etablere passende konfidensialitetsordninger med leverandøren.
Partene bør avklare hvordan tegninger lagres, hvem som har tilgang til dem, og om produksjonsinformasjon kan deles med underleverandører ved behov.
For komponenter produsert under et kundeeid design, bør kjøpsavtalen også omhandle eierskap til tegninger, verktøy og andre prosjektspesifikke materialer der det er relevant.
Disse ordningene støtter et mer pålitelig OEM-forhold og bidrar til å etablere klare ansvarsforhold for begge parter.
4. Produksjonsprosesser for Sanicro 28 mekaniske deler
Produksjonsruten for en Sanicro 28-komponent avhenger av dens geometri, dimensjoner, materialform, toleranser og produksjonsmengde.
Ingen enkelt produksjonsprosess er egnet for hver mekanisk del. En produsent bør velge prosesser i henhold til de tekniske kravene i stedet for å stole på en standard produksjonsrute for alle produkter.
4.1 Råvareforberedelse
Produksjonen starter med anskaffelse og klargjøring av egnet råstoff.
Avhengig av komponenten, kan den nødvendige materialformen være stang, plate, rør eller en annen tilgjengelig form som er tillatt av designet og gjeldende spesifikasjoner.
Før maskinering bør leverandøren verifisere materialidentifikasjonen og sikre at det leverte lageret er egnet for den tiltenkte prosessen.
Materialforberedelse kan omfatte å kutte lager til en passende størrelse, identifisere materialpartiet og organisere dokumentasjon for produksjonssporbarhet.
Fordi høylegerte materialer kan representere en betydelig del av den totale komponentkostnaden, kan effektiv materialplanlegging bidra til å kontrollere avfall.
Materialbesparelser må imidlertid ikke kompromittere den spesifiserte kvaliteten, mekaniske egenskaper eller komponentintegritet.
4.2 CNC-dreiing
CNC-dreiing brukes ofte for komponenter med sylindriske eller roterende funksjoner.
Potensielle bruksområder inkluderer aksler, hylser, foringer, gjengede deler og andre rotasjonskomponenter, forutsatt at design og materialform er passende.
Dreieoperasjoner kan etablere ytre diameter, indre diameter, skuldre, spor og andre rotasjonsegenskaper.
De valgte skjæreverktøyene, maskineringsparameterne og arbeidsholdemetoden må passe til materialet og geometrien.
For Sanicro 28-komponenter bør prosessplanlegging ta hensyn til verktøyslitasje, varmeutvikling, sponkontroll, dimensjonsstabilitet og kravene til den ferdige overflaten.
De riktige parametrene avhenger av maskin, verktøy, komponentgeometri og materialtilstand. De bør etableres gjennom kvalifiserte produksjonsprosedyrer i stedet for å antas å være identiske med de som brukes for vanlig rustfritt stål.
4.3 CNC-fresing
CNC-fresing er egnet for komponenter som krever flate overflater, lommer, spor, hull eller mer komplekse tredimensjonale funksjoner.
For OEM mekaniske deler kan fresing kombineres med dreiing eller andre maskineringsoperasjoner for å oppnå ønsket form.
Produksjonsplanen skal identifisere datumflatene og forholdet mellom viktige funksjoner.
Der det kreves flere oppsett, bør leverandøren vurdere hvordan posisjoneringsnøyaktighet vil påvirke de endelige dimensjonene.
For deler med kritiske grensesnitt kan passende arbeidsholding og inspeksjonsmetoder bidra til å opprettholde konsistens mellom maskineringsoperasjoner.
4.4 Boring, boring og gjenging
Hull og gjengede egenskaper er vanlige krav i mekaniske komponenter.
Boring, boring, tapping og gjengefresing kan brukes avhengig av design, diameter, dybde, gjengespesifikasjon og materiale.
Dype hull og små interne funksjoner kan kreve ytterligere prosessplanlegging fordi sponevakuering, verktøytilgang og dimensjonsinspeksjon kan bli vanskeligere.
Gjengespesifikasjoner bør angis tydelig på tegningen, inkludert gjeldende gjengestandard, nominell størrelse, stigning og toleransekrav der det er nødvendig.
For komponenter som må kobles til eksisterende utstyr, kan gjengenøyaktighet og grensesnittdimensjoner være like viktige som de generelle ytre dimensjonene.
4.5 Avgrading og overflatebehandling
Maskinering kan etterlate grader, skarpe kanter eller overflateforhold som krever ytterligere bearbeiding.
Avgrading og kantbearbeiding skal følge tegning eller avtalt utførelsesstandard. Spesiell oppmerksomhet kan være nødvendig for væskepassasjer, tetningsgrensesnitt, gjengede områder og komponenter som skal settes sammen med andre presisjonsdeler.
Overflateruhet bør spesifiseres der den påvirker tetning, friksjon, utmattingsytelse eller andre funksjonskrav.
En visuelt glatt overflate er ikke i seg selv bevis på korrosjonsbestandighet. Overflatetilstand, forurensning, prosesshistorie og driftsmiljø kan alle påvirke korrosjonsadferd.
Der det kreves beising, passivering eller annen kjemisk overflatebehandling, må prosessen passe til den faktiske legeringen og avtalt produktspesifikasjon.
4.6 Produksjonsprosessplanlegging
Før produksjonen starter bør leverandøren etablere en praktisk vei fra råvare til ferdig komponent.
En produksjonsplan kan inkludere materialforberedelse, maskinering, mellominspeksjon, avgrading, rengjøring, sluttkontroll, merking og pakking.
Den nøyaktige rekkefølgen avhenger av komponenten.
For eksempel kan en enkel dreiet del bare kreve et begrenset antall operasjoner, mens en kompleks komponent med flere presisjonsgrensesnitt kan trenge flere maskineringstrinn og mer omfattende inspeksjon.
Prosessplanlegging bør også identifisere eventuell utkontraktert operasjon og definere hvordan materialidentitet og kvalitetskrav skal opprettholdes dersom underleverandører er involvert.
En tydelig rute hjelper produsenten med å beregne produksjonstid, allokere ressurser og identifisere kvalitetsrisikoer før de påvirker leveringen.
5. Kvalitetskontroll for høykvalitets Sanicro 28 rustfritt stål mekaniske deler
Kvalitetskontroll er avgjørende ved produksjon av høyverdige legeringskomponenter for industrielle applikasjoner.
En leverandør av høykvalitets Sanicro 28 rustfritt stål mekaniske deler bør arbeide etter dokumenterte kundespesifikasjoner og bruke egnede inspeksjonsmetoder for å verifisere at de ferdige delene oppfyller de avtalte akseptkriteriene.
Kvalitet bør evalueres gjennom målbare krav, ikke markedsføringsbeskrivelser alene.
5.1 Inspeksjon av innkommende materiell
Innkommende inspeksjon bidrar til å bekrefte at råvaren samsvarer med kjøpsspesifikasjonen.
Avhengig av bestillingen kan sjekker inkludere materialbetegnelse, dimensjoner, overflatetilstand, identifikasjonsmerker og støttedokumentasjon.
Materialsertifikater bør gjennomgås mot kjøpskravene. Der sporbarhet er nødvendig, bør materialvarmen eller batchidentifikasjonen forbli knyttet til de relevante produksjonsregistrene.
Ytterligere verifiseringsmetoder kan spesifiseres for kritiske komponenter. Den nødvendige metoden bør velges i henhold til gjeldende standard og det nødvendige sikkerhetsnivået.
Hensikten er å redusere risikoen for at feil materiale kommer inn i produksjonsprosessen.
5.2 Dimensjonell inspeksjon
Dimensjonsnøyaktighet er et sentralt krav for tilpassede mekaniske deler.
Inspeksjon kan innebære måling av overordnede dimensjoner, diametre, hullposisjoner, gjengeegenskaper, flathet, perpendikularitet eller andre egenskaper identifisert på tegningen.
Egnet måleutstyr kan omfatte kalipere, mikrometer, boringsmålere, høydemålere, gjengemålere og koordinatmåleutstyr, avhengig av nødvendig nøyaktighet og komponentgeometri.
Inspeksjonsmetoden bør være passende for toleransen som verifiseres.
For eksempel kan en kritisk posisjonstoleranse kreve en annen målemetode enn en generell ekstern dimensjon.
Inspeksjonsregistrene bør tydelig identifisere den målte egenskapen og dens akseptkriterier der formell rapportering er nødvendig.
5.3 Overflatefinish og visuell inspeksjon
Overflatetilstanden kan påvirke montering, forsegling, rengjøring og egnetheten til en komponent for det tiltenkte miljøet.
Visuell inspeksjon kan identifisere riper, bulker, grader, maskineringsmerker, forurensning og andre synlige defekter.
Der overflateruhet er spesifisert, bør den måles med egnet instrument og metode.
Akseptkriterier bør skille mellom kosmetiske ufullkommenheter og defekter som påvirker funksjon eller samsvar med tegningen.
For korrosive servicekomponenter kan kunden også spesifisere krav til rengjøring, håndtering eller overflatebehandling.
Disse kravene bør etableres før produksjon for å sikre at sluttprosessen oppfyller de tiltenkte bruksbehovene.
5.4 Materialsporbarhet
Sporbarhet blir spesielt viktig når komponenter er produsert av høyverdige legeringer eller brukt i kontrollerte industrielle applikasjoner.
Et sporbarhetssystem bør koble råvaredokumentasjonen med produksjonsordren og de ferdige delene der det kreves av kjøpsspesifikasjonen.
Avhengig av prosjektet kan registreringer inkludere materialsertifikat, varmenummer, arbeidsordre, inspeksjonsrapport og informasjon om endelig forsendelse.
Det nødvendige sporbarhetsnivået varierer etter bransje og bruksområde. Det bør derfor avtales i stedet for å antas å være identisk for hver ordre.
Tydelig identifikasjon og dokumentasjon kan forenkle innkommende inspeksjon for kjøper og støtte etterforskningen av et eventuelt senere kvalitetsproblem.
5.5 Inspeksjonsplaner og akseptkriterier
For gjentatt produksjon hjelper en avtalt inspeksjonsplan med å fastslå hvilke egenskaper som må kontrolleres og hvor ofte inspeksjon skal skje.
Planen kan skille mellom kritiske dimensjoner, generelle dimensjoner, materialkrav, overflatefinish og andre spesielle egenskaper.
Prøvetaking eller full inspeksjon bør bestemmes i henhold til kjøpsspesifikasjonen, risikonivået og gjeldende kvalitetskrav.
Kunder bør også avklare om de krever et samsvarssertifikat, dimensjonal inspeksjonsrapport, materialtestsertifikat eller andre dokumenter med hver forsendelse.
En tydelig inspeksjonsplan reduserer sjansen for uenighet etter at delene er produsert.
5.6 Korrigerende handlinger og kontinuerlig forbedring
Selv godt kontrollerte produksjonsprosesser kan støte på problemer. En pålitelig leverandør bør ha en klar prosess for å undersøke avvikende produkter.
Når en del ikke oppfyller de avtalte kravene, bør leverandøren og kunden identifisere den berørte spesifikasjonen, bestemme omfanget av problemet og bli enige om passende korrigerende tiltak.
Avhengig av situasjonen kan dette innebære omarbeid, utskifting, ekstra inspeksjon eller annen formelt godkjent disposisjon.
Endringer som skal forhindre gjentakelse bør dokumenteres der det er hensiktsmessig.
For OEM-kunder er denne tilnærmingen spesielt verdifull fordi et dimensjons- eller materialproblem kan påvirke monteringsplaner, ferdig utstyr og nedstrømsproduksjon.

6. Industrielle anvendelser av Sanicro 28 mekaniske deler
Sanicro 28 er assosiert med korrosjonsbestandige applikasjoner, men egnetheten til en enkelt komponent må vurderes opp mot de faktiske prosessforholdene.
Følgende industrier kan inneholde applikasjoner som er verdt å vurdere for denne legeringen. De er ikke en garanti for at hver komponent i disse bransjene krever eller er kompatible med Sanicro 28.
6.1 Kjemisk prosessering
Kjemisk prosessutstyr kan inneholde komponenter som er utsatt for sure løsninger, prosessvæsker eller andre kjemisk aggressive medier.
Avhengig av medium og driftsforhold, kan høylegerte rustfrie stålkomponenter vurderes for utvalgte utstyrssammenstillinger.
Potensielle komponentkrav inkluderer dimensjonsstabilitet, korrosjonsmotstand, materialsporbarhet og kompatibilitet med det omkringliggende systemet.
Før de spesifiserer Sanicro 28, bør ingeniørteamet gjennomgå den kjemiske sammensetningen av prosessmediet, konsentrasjon, temperatur, forurensninger, trykk og eventuelle relevante driftssykluser.
Materialvalg bør være basert på pålitelig kompatibilitetsinformasjon og gjeldende tekniske krav.
6.2 Industrielt prosessutstyr
Industrielt prosessutstyr inneholder ofte en kombinasjon av strukturelle komponenter, maskinerte grensesnitt, festemidler, støtter og spesialdesignede mekaniske deler.
Noen komponenter fungerer i relativt milde miljøer, mens andre opplever aggressive kjemikalier eller forhøyede temperaturer.
Å bruke ett materiale for hver komponent er kanskje ikke teknisk eller økonomisk hensiktsmessig.
Av denne grunn bør kjøpere identifisere hvilke komponenter som faktisk krever et høylegert materiale og hvilke som kan bruke alternative kvaliteter uten at det går på bekostning av ytelsen.
En kvalifisert produsent kan produsere den spesifiserte delen, men materialvalg forblir en teknisk beslutning basert på utstyrets krav.
6.3 Utstyrsvedlikehold og reservedeler
Vedlikeholdsteam kan trenge erstatningskomponenter for eksisterende utstyr, spesielt når originaldeler er vanskelige å få tak i eller har lengre ledetider.
For erstatningsarbeid bør kjøperen gi den originale tegningen, delenummeret, prøven eller fullstendig dimensjonsinformasjon der det er mulig.
Materialspesifikasjonen bør også verifiseres i stedet for å utledes utelukkende fra utseendet til en eksisterende komponent.
Der det originale materialet er ukjent, kan det være nødvendig med en teknisk gjennomgang før du velger en erstatningsklasse.
For gjentatte vedlikeholdsordrer kan vedlikehold av en godkjent spesifikasjon og tydelig revisjonshistorikk bidra til å forenkle fremtidige innkjøp.
6.4 OEM-utstyrsproduksjon
Utstyrsprodusenter kan kreve tilpassede komponenter i et stabilt produksjonsprogram.
Disse kjøperne trenger vanligvis mer enn en individuell del. De trenger forutsigbar kvalitet, konsistent dokumentasjon, gjennomførbare ledetider og kommunikasjon som støtter deres egne monteringsplaner.
Et OEM-leverandørforhold kan struktureres rundt godkjente tegninger, materialspesifikasjoner, inspeksjonskrav, bestillingsmengder og emballasjeordninger.
For projects with changing demand, buyers should also discuss forecast requirements and the supplier’s ability to accommodate changes in production volume.
6.5 Eksportorienterte industrielle innkjøp
Internasjonale anskaffelser kan innføre ytterligere krav til dokumentasjon, pakking, transport og leveringskoordinering.
Før du legger inn en eksportordre, bør kjøperen bekrefte nødvendige forsendelsesdokumenter, produktidentifikasjon, pakkemetode og eventuelle gjeldende kontraktskrav.
For komponenter laget av høylegert rustfritt stål kan beskyttelse av delidentifikasjon og materialsporbarhet under pakking være spesielt viktig.
Leverandør og kjøper bør avtale ansvar for frakt, tolldokumentasjon, forsikring og andre leveringsordninger innenfor kjøpekontrakten.
7. Hvordan velge en Sanicro 28 rustfritt stål leverandør av mekaniske deler
Å velge leverandør krever mer enn å sammenligne tilbud.
For tilpassede legeringskomponenter bør kjøpere vurdere om produsenten kan tilfredsstille den tekniske spesifikasjonen, dokumentere materialidentitet, kontrollere produksjonsprosesser og levere de nødvendige kvantitetene innenfor avtalt tidsplan.
7.1 Bekreft relevante produksjonsegenskaper
Start med å identifisere prosessene som trengs for komponenten.
En enkel dreiet del kan kreve annet utstyr enn en kompleks komponent med flere maskinerte overflater, kryssende hull eller stramme posisjonstoleranser.
Be leverandøren forklare hvordan komponenten skal produseres og hvilke operasjoner som utføres internt.
Dersom en operasjon er outsourcet, avklar hvordan leverandøren opprettholder spesifikasjonskontroll, sporbarhet og inspeksjonsansvar.
Målet er ikke å velge den fabrikken med størst utstyrsliste. Det er å identifisere en produksjonspartner hvis faktiske kapasiteter samsvarer med delkravene.
7.2 Bekreft erfaring med høylegerte materialer
Produksjonserfaring med vanlig rustfritt stål etablerer ikke automatisk erfaring med hver høylegeringskvalitet.
Spør hvordan leverandøren verifiserer innkommende materiale, administrerer materialidentifikasjon og etablerer maskineringsprosedyrer for den forespurte legeringen.
Relevant erfaring kan også omfatte valg av verktøy, prosessplanlegging, etterbehandlingskrav og dimensjonell inspeksjon.
Der søknaden er krevende, bør leverandøren være villig til å diskutere den tekniske informasjonen som kreves for å etablere en passende produksjonsprosess.
Spesifikk erfaring bør verifiseres gjennom relevante prosjektdokumenter eller andre troverdige bevis der dette er tilgjengelig.
7.3 Gjennomgå kvalitetsdokumentasjon
Før du legger inn en bestilling, bekrefte hvilke dokumenter leverandøren kan levere.
Avhengig av prosjektet kan disse inkludere materialsertifikater, inspeksjonsrapporter, samsvarssertifikater og registreringer av spesifiserte tester.
Hvis kunden krever en spesiell kvalitetsstyringssertifisering eller bransjespesifikk godkjenning, verifiser at leverandøren innehar den nødvendige gyldige sertifiseringen og at omfanget er relevant for arbeidet.
Ikke anta at en leverandør har en sertifisering bare fordi den annonserer seg selv som en profesjonell produsent.
Dokumentkrav bør inkluderes i tilbudsforespørselen eller innkjøpsordren.
7.4 Evaluere kommunikasjon og teknisk støtte
Tydelig kommunikasjon kan ha en direkte effekt på produksjonseffektiviteten.
En passende leverandør bør kunne identifisere manglende tegningsinformasjon, forklare tekniske begrensninger, bekrefte spesifikasjonsendringer og kommunisere produksjonsrisiko.
For internasjonale kjøpere bør skriftlig kommunikasjon tydelig identifisere dimensjoner, enheter, materialkvaliteter, leveringsbetingelser og dokumentkrav.
Før produksjon bør begge parter bekrefte at de arbeider ut fra den samme godkjente tegningsrevisjonen.
Denne enkle praksisen kan forhindre feil som kan unngås og redusere behovet for korrigerende arbeid.
7.5 Sammenlign totalkostnad i stedet for enhetspris alene
Det laveste tilbudet representerer ikke alltid den laveste totalkostnaden.
En meningsfull sammenligning bør inkludere spesifisert materiale, produksjonsomfang, inspeksjonskrav, emballasje, levering og eventuelle tilleggstjenester som kreves for bestillingen.
Hvis to tilbud bruker forskjellige forutsetninger om toleranser, materialdokumentasjon, overflatefinish eller inspeksjon, er ikke prisene direkte sammenlignbare.
Be hver leverandør om å identifisere unntak og bekrefte om tilbudet dekker den fullstendige godkjente spesifikasjonen.
En noe høyere enhetspris kan være berettiget dersom den inkluderer krav som ellers vil skape merkostnad eller risiko for kjøper.
7.6 Vurder produksjonsplanlegging og leveringspålitelighet
Ledetid avhenger av materialtilgjengelighet, produksjonskapasitet, komponentkompleksitet, inspeksjonskrav og bestillingsmengde.
For Sanicro 28-komponenter kan råvareinnhenting være en vesentlig faktor i planen.
Be leverandøren om å skille mellom materialanskaffelsestid, produksjonstid, inspeksjonstid og leveringstid.
For gjentatte bestillinger, diskuter om leverandøren kan planlegge materialkjøp på forhånd og opprettholde en passende produksjonsplan.
En realistisk leveringsforpliktelse er mer nyttig enn et uvanlig kort estimat som ikke tar hensyn til hele produksjonsprosessen.
8. Sanicro 28 Mekaniske deler i rustfritt stål Pris og kostnadseffektivt kjøp
Pris er en viktig faktor når man kjøper tilpassede mekaniske deler, men den bør vurderes sammen med materialkrav, produksjonskompleksitet, kvalitetsforventninger og levetid.
Kostnaden for et Sanicro 28-produkt for mekaniske deler i rustfritt stål kan variere betydelig fra ett prosjekt til et annet. Uten tegning, materialspesifikasjon, mengde og leveringskrav kan et pålitelig tilbud ikke fastsettes.
8.1 Materialkostnad
Den valgte legeringen og den nødvendige råstoffformen er viktige kostnadsfaktorer.
Materialpriser kan variere i henhold til markedsforhold, lagertilgjengelighet, dimensjoner, mengde, leverandørinnkjøpsordninger og dokumentasjonskrav.
Høylegert rustfritt stål kan koste mer enn vanlige rustfrie stålkvaliteter. Det er imidlertid ikke hensiktsmessig å erstatte et billigere materiale med mindre de tekniske kravene tillater det.
For å få et meningsfylt tilbud, spesifiser nøyaktig nødvendig karakter og materialform.
Hvis alternative materialer vurderes, be om et eget tilbud for hvert alternativ og få alternativene vurdert opp mot de tiltenkte servicebetingelsene.
8.2 Komponentgeometri og bearbeidingstid
Kompleks geometri krever generelt mer produksjonsplanlegging og maskineringsinnsats enn enkel geometri.
Funksjoner som kan øke kostnadene inkluderer dype hull, små indre radier, komplekse konturer, flere oppsett, vanskelig tilgjengelige overflater og stramme dimensjonstoleranser.
Materialfjerning påvirker også kostnadene. En komponent maskinert fra et stort emne kan generere betydelig materialavfall.
Where the design allows it, a manufacturing review can identify opportunities to simplify non-critical features without changing the component’s required function.
Enhver designendring bør godkjennes av kunden før produksjon.
8.3 Toleranser og inspeksjonskrav
Trange toleranser kan kreve ytterligere maskineringsoperasjoner, mer nøye prosesskontroll og mer omfattende måling.
Inspeksjonskrav kan også påvirke kostnadene, spesielt når en kunde trenger detaljerte rapporter eller spesialisert testing.
Kjøpere bør identifisere kritiske dimensjoner og spesifisere toleranser i henhold til funksjonelle krav.
Unødvendig stramme toleranser kan øke kostnadene uten å gi en tilsvarende fordel for komponentytelsen.
Motsatt kan toleranser som er for løse, skape monteringsproblemer eller redusere påliteligheten til det ferdige utstyret.
Målet er å etablere en teknisk hensiktsmessig spesifikasjon som støtter både ytelse og produksjonseffektivitet.
8.4 Bestillingsmengde
Bestillingsmengde påvirker materialinnkjøp, oppsettskostnader, produksjonsplanlegging og inspeksjonsplanlegging.
For små bestillinger er oppsetts- og programmeringskostnadene fordelt på relativt få stykker. Dette kan gjøre enhetsprisen høyere enn for et større produksjonsløp.
For større kvanta kan noen kostnader være fordelt på flere enheter, selv om materialpriser, verktøy, kapasitetsbegrensninger og inspeksjonskrav fortsatt påvirker det endelige tilbudet.
Kjøpere bør oppgi både den første bestillingsmengden og et estimat for forventet fremtidig etterspørsel når de ber om et tilbud.
Denne informasjonen kan hjelpe produsenten med å anbefale en passende produksjonsordning.
8.5 Ledetid og fremskyndet produksjon
Korte ledetider kan øke kostnadene hvis de krever prioritert materialanskaffelse, overtid, fremskyndet frakt eller endringer i produksjonsplanen.
For prosjekter med faste leveringsdatoer bør kjøper informere om ønsket ankomstdato og destinasjon så tidlig som mulig.
Hvis materialet ikke er umiddelbart tilgjengelig, bør leverandøren forklare innkjøps- og produksjonsplanen før bestillingen godtas.
Planlegging av innkjøp på forhånd kan redusere behovet for akutte produksjonsordninger.
8.6 Hva betyr høykostnadsytelse?
The phrase “High cost performance sanicro28 stainless steel mechanical parts” expresses a purchasing objective: obtaining appropriate quality and service at a reasonable total cost.
Ved profesjonelle anskaffelser bør ikke kostnadsytelse måles ved enhetspris alene.
En mer fullstendig evaluering vurderer:
- Om materialet oppfyller de nødvendige spesifikasjonene.
- Om de ferdige målene oppfyller godkjent tegning.
- Om inspeksjonsdokumentene tilfredsstiller kjøpskravene.
- Om delen yter tilstrekkelig i det tiltenkte miljøet.
- Om leverandøren kan levere konsekvent.
- Om den totale eierkostnaden er akseptabel.
En billigere del som krever gjentatt utskifting, ekstra inspeksjon eller korrigerende maskinering kan skape høyere totale kostnader.
Likeledes kan en unødvendig kostbar spesifikasjon øke innkjøpskostnadene uten å forbedre den nødvendige funksjonen.
Den mest kostnadseffektive løsningen er en som oppfyller de tekniske kravene samtidig som man unngår unødvendige utgifter til materiale, prosessering og inspeksjon.
8.7 Be om et nøyaktig tilbud
For å hjelpe en Sanicro 28-produsent av mekaniske deler i rustfritt stål med å utarbeide et nøyaktig tilbud, oppgi så mye av følgende informasjon som mulig:
- Komponenttegning eller godkjent 3D-modell.
- Nødvendig materialkvalitet og spesifikasjon.
- Råvareform, hvis spesifisert.
- Kritiske dimensjoner og toleransekrav.
- Krav til overflatefinish og etterbehandling.
- Antall for den første bestillingen.
- Estimert årlig eller gjentatt bestillingsmengde.
- Krav til materialsertifisering og inspeksjon.
- Emballasje og fraktdestinasjon.
- Nødvendig leveringsdato.
Hvis noen detaljer ennå ikke er tilgjengelige, identifiser dem som åpne varer i stedet for å la leverandøren gjøre antagelser.
En fullstendig tilbudsforespørsel gjør det lettere å sammenligne produsenter på samme tekniske grunnlag.
9. Hvorfor jobbe med en Sanicro 28 fabrikk for mekaniske deler i rustfritt stål?
For kjøpere som kjøper tilpassede komponenter, kan et direkte produksjonsforhold gjøre teknisk kommunikasjon og produksjonskoordinering enklere.
However, the value of working with a factory depends on its actual capabilities, quality system, sourcing arrangements, and ability to meet the customer’s requirements.
9.1 Direkte kommunikasjon om tekniske krav
Å jobbe direkte med produsenten kan forenkle diskusjoner om tegninger, toleranser, bearbeidingsmetoder og produksjonsplaner.
Når tekniske spørsmål oppstår, kan direkte tilgang til produksjons- eller ingeniørteamet hjelpe partene med å identifisere problemet og bli enige om en løsning.
Kjøpere bør bekrefte hvem som er ansvarlig for å gjennomgå tegninger, godkjenne endringer og kommunisere produksjonsstatus.
Klare ansvarsområder reduserer sjansen for motstridende instruksjoner under produksjon.
9.2 Mer transparent produksjonsplanlegging
En fabrikk som forstår hele produksjonsruten kan gi en klarere forklaring på krav til materialforberedelse, maskinering, inspeksjon og pakking.
Dette kan være nyttig når komponenten har en krevende spesifikasjon eller er avhengig av materiale som ikke er lett tilgjengelig.
Før du tildeler en ordre, be om en realistisk tidsplan og klargjør milepælene som påvirker leveringen.
For tilbakevendende bestillinger kan stabil produksjonsdokumentasjon også gjøre planleggingen mer forutsigbar.
9.3 Konsistente produktspesifikasjoner
For OEM-applikasjoner er det viktig å opprettholde konsistente spesifikasjoner på tvers av produksjonspartier.
Kjøper og leverandør bør etablere en kontrollert tegningsrevisjon, godkjent materialbetegnelse, inspeksjonskriterier og krav til produktidentifikasjon.
Dersom designet endres, bør revisjonen kommuniseres og godkjennes før den reviderte komponenten settes i produksjon.
Disse tiltakene bidrar til å forhindre forskjeller mellom prototypedeler, innledende produksjonspartier og fremtidige erstatningskomponenter.
9.4 Støtte for gjentatte bestillinger
Gjentatte innkjøp kan bli mer effektive når de tekniske og kommersielle kravene er tydelig dokumentert.
En leverandør kan bruke godkjent tegning, produksjonsjournal og inspeksjonsplan som grunnlag for påfølgende bestillinger, med forbehold om tilgjengelig materiale og avtalt produksjonsordning.
For kunder med løpende etterspørsel kan det være nyttig å diskutere prognosekvantum, ombestillingstider, emballasjestandarder og endringskontrollprosedyrer.
Disse ordningene hjelper begge parter med å planlegge ressurser og redusere unødvendig administrativt arbeid.
9.5 En praktisk tilnærming til leverandørevaluering
Når en potensiell Sanicro 28 leverandør av mekaniske deler i rustfritt stål vurderes, bør kjøpere be om bevis som er relevante for deres faktiske prosjekt.
Nyttig informasjon kan omfatte eksempler på sammenlignbare komponenter, tilgjengelige produksjonsprosesser, kvalitetsdokumentasjon, materialsporbarhetsprosedyrer og et tilbud basert på den godkjente spesifikasjonen.
Evalueringen bør fokusere på etterprøvbare evner i stedet for generelle påstander om kvalitet eller erfaring.
Denne tilnærmingen hjelper kjøpere med å etablere en realistisk forståelse av hva leverandøren kan levere.
10. Slik bestiller du tilpassede Sanicro 28 mekaniske deler i rustfritt stål
En strukturert kjøpsprosess kan redusere misforståelser og bidra til å holde et OEM-prosjekt i tide.
De følgende trinnene gir et praktisk rammeverk for kjøpere og produsenter.
Trinn 1: Definer komponentkravene
Begynn med å identifisere den tiltenkte funksjonen til komponenten og miljøet den skal fungere i.
Oppgi nødvendig materialkvalitet, tegning, dimensjoner, toleransekrav, overflatefinish og eventuelle gjeldende standarder.
Hvis materialet allerede er valgt av ingeniørteamet, oppgi om erstatning er forbudt.
Hvis materialvalg fortsatt er under vurdering, oppgi driftsbetingelsene som trengs for videre evaluering.
Trinn 2: Send inn tegninger og tekniske dokumenter
Send siste godkjente tegning eller 3D-modell, sammen med eventuelle relevante tekniske merknader.
Identifiser tegningsrevisjonen og måleenheter.
For erstatningskomponenter, oppgi originalt delenummer, prøvedimensjoner eller annen tilgjengelig identifikasjon.
Hvis en prøve leveres, avklar om den er en referanse kun for geometri eller om dens material- og produksjonsegenskaper også er verifisert.
Trinn 3: Bekreft produksjonsmulighet
Leverandøren bør gjennomgå tegningen og identifisere eventuell manglende informasjon som kan påvirke kostnad, kvalitet eller levering.
Denne gjennomgangen kan dekke maskineringstilgang, materialtilgjengelighet, toleransekrav, etterbehandlingsoperasjoner og inspeksjonsmetoder.
Dersom det foreslås endringer, bør kjøper vurdere og godkjenne disse før produksjonen starter.
Trinn 4: Se gjennom tilbudet
Sammenlign tilbud med de samme tekniske kravene.
Sjekk materialspesifikasjonen, produksjonsomfanget, enhetsprisen, minimumsbestillingsmengde, verktøykostnader, inspeksjonsdokumenter, emballasje, betalingsbetingelser og leveringsbetingelser.
Bekreft hvilke varer som er inkludert og hvilke som kan medføre ekstra kostnader.
Der leverandøren har gjort forutsetninger, be om avklaring før du aksepterer tilbudet.
Trinn 5: Godkjenn prøver ved behov
For nye eller komplekse komponenter kan en prøve være passende før hele produksjonsordren.
Kjøper bør etablere akseptkriterier og gjennomgå prøven mot godkjent tegning og nødvendig dokumentasjon.
Hvis endringer er nødvendige, revider tegningen eller den tekniske spesifikasjonen gjennom den avtalte endringskontrollprosessen.
En prøve bør ikke anses som godkjent kun fordi den virker visuelt akseptabel.
Trinn 6: Bekreft produksjons- og inspeksjonskrav
Før du frigir produksjonsordren, bør begge parter bekrefte tegningsrevisjonen, materialkvaliteten, bestillingsmengden, inspeksjonsplanen og leveringsplanen.
Eventuelle krav til spesiell dokumentasjon eller emballasje bør registreres.
For kritiske komponenter kan kunden også kreve godkjenning på spesifikke produksjonsstadier.
Disse ordningene bør avtales før arbeidet starter.
Trinn 7: Endelig inspeksjon og levering
Etter tilvirkning bør leverandøren gjennomføre avtalt sluttkontroll og utarbeide nødvendig dokumentasjon.
De ferdige delene skal identifiseres og pakkes i henhold til kjøpskravene.
Kjøper bør gjennomgå forsendelsesdokumentene og utføre innkommende inspeksjon i henhold til sine egne kvalitetsprosedyrer.
Hvis et avvik blir identifisert, bør kjøper og leverandør dokumentere problemet og bli enige om de riktige neste trinnene.
11. Ofte stilte spørsmål om Sanicro 28 rustfritt stål mekaniske deler
Hva er Sanicro 28 mekaniske deler i rustfritt stål?
Sanicro 28 mekaniske deler i rustfritt stål er komponenter produsert av den spesifiserte Sanicro 28-legeringen. Avhengig av design og produksjonsevne, kan de inkludere presisjonsbearbeidede deler, tilpassede beslag, utstyrskomponenter og andre ikke-standard metalldeler.
Den aktuelle komponenttypen og materialtilstanden avhenger av ingeniørtegningen og tiltenkt bruk.
Hvorfor brukes Sanicro 28 til utvalgte industrikomponenter?
Sanicro 28 vurderes for utvalgte bruksområder på grunn av sin høylegerte sammensetning og korrosjonsbestandige egenskaper. Dens egnethet avhenger av det kjemiske miljøet, temperaturen, konsentrasjonen og andre driftsforhold.
Legeringen bør velges ved hjelp av relevant teknisk informasjon i stedet for å anta at den er egnet for ethvert korrosivt medium.
Kan jeg bestille OEM Sanicro 28 mekaniske deler i rustfritt stål?
OEM-produksjon kan være mulig når leverandøren har nødvendig materialinnhenting og produksjonsevne.
Kunder bør levere tegninger, materialspesifikasjoner, mengder og kvalitetskrav slik at leverandøren kan vurdere gjennomførbarhet og utarbeide et tilbud.
For komplekse deler kan prøvegodkjenning eller ytterligere teknisk gjennomgang være aktuelt.
Hvordan velger jeg en høykvalitets Sanicro 28 produsent av mekaniske deler i rustfritt stål?
Evaluate the supplier’s ability to verify the specified material, manufacture the component to the approved drawing, control critical dimensions, maintain traceability, and provide the required inspection documents.
Also consider communication, delivery planning, manufacturing experience, and the supplier’s ability to support repeat orders.
Be om bevis som er relevant for prosjektet ditt i stedet for å stole utelukkende på generelle kvalitetskrav.
Hva påvirker prisen på Sanicro 28 mekaniske deler?
Pris avhenger av materialkostnad, råmaterialeform, komponentdimensjoner, geometri, bearbeidingstid, toleransekrav, inspeksjon, etterbehandling, mengde og leveringsbetingelser.
Et tegningsbasert tilbud er generelt mer nyttig enn et generelt prisoverslag fordi det lar leverandøren vurdere de faktiske produksjonskravene.
Kan en produsent produsere tilpassede dimensjoner?
Egendefinerte dimensjoner kan være mulig hvis nødvendig materialform, utstyr og produksjonsprosesser er tilgjengelig.
Gi en detaljert tegning og identifiser kritiske toleranser slik at leverandøren kan gjennomgå tilverkbarhet før tilbud.
Ikke alle geometrier er praktiske for hver fabrikk, så teknisk bekreftelse er viktig.
Hvilken informasjon trengs for å be om et tilbud?
En nyttig tilbudsforespørsel inkluderer tegning, materialkvalitet, mengde, toleransekrav, overflatefinish, inspeksjonsdokumenter, emballasjekrav og leveringsdestinasjon.
Hvis en leveringsdato er viktig, ta den med i forespørselen.
Jo mer fullstendig den tekniske informasjonen er, desto lettere er det å sammenligne tilbud på en konsistent basis.
Er Sanicro 28 alltid bedre enn 316L rustfritt stål?
Nei. Det beste materialet avhenger av driftsmiljøet og tekniske krav.
Sanicro 28 kan være verdt å vurdere der et høyere legert materiale er nødvendig, men det kan være unødvendig for applikasjoner som kan betjenes pålitelig av 316L eller en annen passende kvalitet.
Materialvalg bør ta hensyn til korrosjonsforhold, mekaniske krav, produksjonsbegrensninger og totalkostnad.
Hvordan kan jeg forbedre kostnadsytelsen til tilpassede mekaniske deler?
Start med en klar spesifikasjon og skille kritiske dimensjoner fra ikke-kritiske funksjoner.
Sammenlign leverandører på samme tekniske grunnlag, planlegg bestillingsmengder nøye, og unngå unødvendige toleranser eller behandlingskrav.
Any proposed material or design change should be reviewed against the component’s intended function before approval.
Hvilke dokumenter skal følge med Sanicro 28 mekaniske deler?
De nødvendige dokumentene avhenger av kjøpsspesifikasjonen og applikasjonen.
De kan inkludere materialtestsertifikater, dimensjonale inspeksjonsrapporter, samsvarssertifikater og andre avtalte dokumenter.
Kunder bør definere disse kravene før produksjon slik at leverandøren kan utarbeide riktig dokumentasjon.
Kan Sanicro 28-komponenter brukes i kjemisk prosessutstyr?
De kan være egnet for utvalgte kjemiske prosesseringsapplikasjoner, underlagt ingeniørverifisering.
Det kjemiske mediet, konsentrasjonen, temperaturen, trykket, eksponeringsforholdene og komponentdesign påvirker egnetheten.
En materialkompatibilitetsvurdering bør fullføres før du spesifiserer legeringen for en kritisk applikasjon.
Hvordan kan jeg opprettholde konsistens på tvers av gjentatte bestillinger?
Bruk en kontrollert tegningsrevisjon, klart definert materialspesifikasjon, avtalte inspeksjonskriterier og passende sporbarhetsregistreringer.
Kommuniser designendringer formelt og bekreft at leverandøren arbeider fra riktig revisjon for hver ordre.
Disse fremgangsmåtene bidrar til å redusere variasjonen mellom produksjonspartier og reservedeler.
Konklusjon
Å velge en pålitelig Sanicro 28 produsent og leverandør av mekaniske deler i rustfritt stål krever en balansert evaluering av materialkrav, produksjonsevne, dimensjonsnøyaktighet, kvalitetsdokumentasjon og innkjøpskostnader.
Sanicro 28 er et høylegert austenittisk rustfritt stål som kan være egnet for utvalgte industrielle applikasjoner der korrosjonsbestandighet er en viktig faktor. Imidlertid må materialets egnethet verifiseres mot de faktiske driftsforholdene og kravene til den ferdige komponenten.
For OEM-kunder begynner vellykket produksjon med en tydelig tegning, en bekreftet materialspesifikasjon og en avtalt produksjons- og inspeksjonsplan. En leverandør som kommuniserer tekniske begrensninger tydelig og opprettholder konsistent dokumentasjon kan hjelpe kjøpere med å administrere tilpasset produksjon mer effektivt.
Når du sammenligner leverandører av høykvalitets Sanicro 28 rustfritt stål mekaniske deler, bør du vurdere det fullstendige kjøpskravet i stedet for å fokusere på enhetsprisen alene. Materialverifisering, produksjonsmulighet, kvalitetsinspeksjon, sporbarhet og leveringsplanlegging bidrar til verdien av sluttproduktet.
Hvis du kjøper tilpassede Sanicro 28-mekaniske deler i rustfritt stål, må du forberede tegninger, materialkrav, bestillingsmengde og inspeksjonsforventninger før du ber om et tilbud. Dette vil hjelpe potensielle produsenter med å evaluere prosjektet og gi et mer nøyaktig forslag for din industrielle applikasjon.