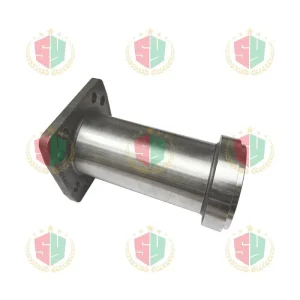
Selezionare il materiale e il partner di produzione giusti è un passo importante nella produzione di componenti meccanici industriali affidabili. Nelle applicazioni che coinvolgono ambienti chimici aggressivi, condizioni operative impegnative e lunghi cicli di servizio, il normale acciaio inossidabile potrebbe non sempre fornire le prestazioni richieste. Sanicro28 è un acciaio inossidabile austenitico altolegato sviluppato per applicazioni impegnative resistenti alla corrosione, rendendolo un materiale da prendere in considerazione per componenti industriali selezionati.
In qualità di produttore e fornitore di parti meccaniche in acciaio inossidabile Sanicro 28, un'azienda deve fare di più che fornire la corretta qualità del materiale. Gli acquirenti necessitano inoltre di una tracciabilità coerente dei materiali, di processi di lavorazione adeguati, di precisione dimensionale, di controlli di qualità affidabili e di supporto pratico durante tutto il processo di produzione. Questi fattori sono particolarmente importanti quando si producono componenti non standard secondo i disegni del cliente o si forniscono parti per apparecchiature utilizzate nella lavorazione chimica e in altri ambienti corrosivi.
Le parti meccaniche in acciaio inossidabile Sanicro 28 possono essere prese in considerazione per una vasta gamma di applicazioni industriali, a seconda della progettazione del componente, dell'ambiente operativo e dei requisiti ingegneristici. I requisiti di acquisto tipici possono includere componenti lavorati, parti metalliche di precisione, raccordi meccanici personalizzati, componenti di apparecchiature e altri prodotti realizzati su disegni specifici.
Per i clienti OEM, trovare un produttore affidabile di parti meccaniche in acciaio inossidabile Sanicro 28 è particolarmente importante. Un partner di produzione idoneo dovrebbe comprendere la relazione tra selezione dei materiali, requisiti di lavorazione, tolleranze dei componenti, finitura superficiale e ambiente operativo finale. Questa comprensione tecnica aiuta gli acquirenti a ridurre i problemi di produzione evitabili e a prendere decisioni migliori sulle prestazioni dei componenti e sui costi di acquisto totali.
Questa guida spiega le caratteristiche dell'acciaio inossidabile Sanicro 28, i tipi di parti meccaniche che possono essere prodotte con esso, il processo di produzione OEM, considerazioni sul controllo qualità, selezione dei fornitori e fattori che influenzano il prezzo dei componenti personalizzati.
Che tu stia cercando una fabbrica di parti meccaniche in acciaio inossidabile Sanicro 28 per un nuovo progetto o confrontando fornitori per una linea di prodotti consolidata, comprendere questi fattori può aiutarti a valutare i potenziali partner di produzione in modo più efficace.
Sanicro 28 è un acciaio inossidabile austenitico altolegato associato a un servizio impegnativo di resistenza alla corrosione. Il suo design in lega combina cromo, nichel, molibdeno e altri elementi di lega per fornire resistenza a una vasta gamma di ambienti aggressivi. L'esatta idoneità del materiale dipende dalla composizione chimica, dalle condizioni del prodotto, dalla storia della lavorazione, dalla temperatura e dal mezzo in cui funzionerà il componente.
A differenza dei gradi standard di acciaio inossidabile utilizzati per la fabbricazione generale, Sanicro 28 è spesso considerato per applicazioni in cui la resistenza alla corrosione è un requisito ingegneristico importante. La selezione del materiale dovrebbe tuttavia basarsi sulle effettive condizioni di servizio piuttosto che solo sul nome della lega.
1.1 Composizione del materiale e considerazioni ingegneristiche
Le prestazioni di una lega resistente alla corrosione dipendono dagli effetti combinati dei suoi elementi costitutivi e della microstruttura stabilita durante la produzione.
Il cromo contribuisce alla formazione di uno strato superficiale passivo che aiuta a proteggere l'acciaio inossidabile dalla corrosione. Il nichel supporta la struttura austenitica e contribuisce alle proprietà del materiale importanti per applicazioni industriali impegnative. Il molibdeno migliora la resistenza a determinati meccanismi di corrosione localizzata, sebbene le prestazioni varino in base all'ambiente e alle condizioni operative.
Altre aggiunte di leghe possono influenzare il comportamento alla corrosione e la stabilità metallurgica. Per questo motivo, gli acquirenti dovrebbero verificare la designazione effettiva del grado e la composizione chimica rispetto alle specifiche del materiale applicabile e alla documentazione di ispezione del fornitore.
Al momento dell'acquisto di componenti meccanici in acciaio inox Sanicro 28, i clienti devono distinguere anche tra la qualità nominale del materiale e il componente finito. Una materia prima identificata correttamente non garantisce automaticamente che un pezzo lavorato soddisfi tutti i requisiti dimensionali, meccanici o di prestazione contro la corrosione.
La verifica dei materiali, la lavorazione adeguata e l'ispezione finale contribuiscono all'affidabilità del prodotto finito.
1.2 Perché scegliere Sanicro 28 per i componenti meccanici?
Il motivo principale per considerare Sanicro 28 è la sua potenziale idoneità per ambienti corrosivi selezionati in cui i materiali convenzionali possono avere limitazioni.
A seconda dell'applicazione specifica, i suoi potenziali vantaggi includono:
- Resistenza a determinati ambienti chimici aggressivi.
- Idoneità per apparecchiature di processo industriale selezionate.
- Potenziale di lunga durata quando la lega viene selezionata e lavorata correttamente.
- Disponibilità in forme materiali appropriate per la progettazione di componenti qualificanti.
- Compatibilità con lavorazioni meccaniche di precisione e altri processi produttivi idonei.
Questi vantaggi devono essere valutati rispetto al mezzo operativo effettivo, alla concentrazione, alla temperatura, alla pressione, alle condizioni di flusso e alla durata dell'esposizione.
Ad esempio, un componente esposto a una soluzione chimica a temperature elevate può subire meccanismi di corrosione diversi rispetto a un componente esposto alla stessa soluzione a temperatura ambiente. Anche fessure, depositi superficiali, condizioni di saldatura e contatto con metalli diversi possono influenzare le prestazioni.
Un fornitore esperto di parti meccaniche in acciaio inossidabile Sanicro 28 dovrebbe quindi richiedere informazioni tecniche sufficienti prima di consigliare il materiale per un'applicazione specifica.
1.3 Sanicro 28 Rispetto all'Acciaio Inossidabile Convenzionale
Gli acquirenti confrontano spesso gli acciai inossidabili altolegati con i gradi più comunemente utilizzati, come 304 o 316L. Questi confronti possono aiutare a stabilire se il costo del materiale aggiuntivo è giustificato.
Tuttavia, i gradi non dovrebbero essere considerati intercambiabili.
| Fattore di valutazione | Acciaio inossidabile convenzionale | Sanicro 28 |
| Approccio tipico di selezione | Requisiti generali di corrosione e fabbricazione | Requisiti più severi legati alla corrosione |
| Design in lega | Dipende dal grado selezionato | Acciaio inossidabile austenitico altolegato |
| Costo del materiale | Spesso inferiore per i gradi comunemente disponibili | Può essere più alto, a seconda della forma e della disponibilità |
| Considerazioni sulla lavorazione | Dipende dal grado e dalla geometria del componente | Richiedere una pianificazione del processo specifica per il grado |
| Idoneità alla corrosione | Deve essere valutato per l'ambiente reale | Deve essere verificato anche per l'ambiente reale |
| Documentazione d'acquisto | Verifica del grado e delle specifiche | Particolarmente importante per la tracciabilità delle leghe di alto valore |
Il materiale appropriato è quello che soddisfa i requisiti tecnici del componente a un costo totale accettabile. Una lega più costosa non è necessariamente la soluzione migliore per ogni applicazione, e un materiale meno costoso non dovrebbe essere selezionato quando le sue prestazioni sono inadeguate.
1.4 Verificare l'identità del materiale prima della produzione
L'identificazione del materiale è una parte fondamentale della produzione di parti meccaniche in acciaio inossidabile Sanicro 28 di alta qualità.
Prima dell'inizio della produzione, l'acquirente e il fornitore devono confermare la designazione del materiale richiesto, lo standard applicabile, la forma del prodotto, le condizioni di consegna e i requisiti di documentazione.
A seconda del progetto, i documenti utili possono includere un certificato di test del materiale, numero di calore o di lotto, risultati della composizione chimica, informazioni sulle proprietà meccaniche e altri documenti di ispezione richiesti dalle specifiche di acquisto.
Laddove la sostituzione del materiale non sia consentita, l'ordine di acquisto deve indicare esplicitamente che la qualità specificata deve essere mantenuta durante tutta la produzione.
Per le applicazioni critiche, il cliente può anche richiedere ulteriori procedure di verifica dei materiali. Questi requisiti dovrebbero essere concordati prima della produzione in modo che la fabbrica possa pianificare l'ispezione e la tracciabilità di conseguenza.
2. Tipologie di Parti Meccaniche in Acciaio Inox Sanicro 28
Le parti meccaniche in acciaio inossidabile Sanicro 28 possono comprendere diverse geometrie di componenti ed esigenze produttive. La gamma effettiva di prodotti dipende dalle attrezzature del produttore, dalle modalità di approvvigionamento dei materiali, dalle capacità di lavorazione e dai sistemi di controllo della qualità.
Per gli acquirenti industriali, la considerazione più importante è se il fornitore può produrre il componente richiesto secondo il disegno approvato e le specifiche del materiale.
2.1 Componenti lavorati con precisione
I componenti lavorati con precisione vengono utilizzati in apparecchiature industriali dove l'accuratezza dimensionale e l'assemblaggio ripetibile sono importanti.
A seconda del disegno e della forma del materiale disponibile, le potenziali categorie di componenti includono parti tornite, blocchi lavorati, manicotti, distanziatori, boccole e componenti di apparecchiature appositamente progettati.
Una parte Sanicro 28 lavorata con precisione può richiedere diverse operazioni per ottenere la geometria specificata. Questi possono includere tornitura, fresatura, foratura, alesatura, filettatura, sbavatura e finitura.
Il piano di produzione dovrebbe tenere conto delle dimensioni del componente, dei requisiti di tolleranza, delle specifiche di finitura superficiale e del comportamento della lega selezionata durante la lavorazione.
Per le parti complesse, il fornitore deve rivedere il disegno prima del preventivo per identificare le caratteristiche che potrebbero influire sui tempi di lavorazione, sui requisiti degli utensili, sul consumo di materiale e sullo sforzo di ispezione.
2.2 Parti meccaniche industriali personalizzate
Non tutti i componenti industriali possono essere acquistati da un catalogo standard. I produttori di apparecchiature spesso richiedono dimensioni non standard, interfacce speciali o geometrie uniche progettate per una particolare macchina o processo.
Le parti meccaniche personalizzate in acciaio inossidabile Sanicro 28 possono essere prodotte secondo disegni del cliente, campioni approvati o specifiche tecniche concordate.
Esempi di possibili componenti personalizzati includono:
- Raccordi metallici appositamente lavorati.
- Componenti di connessione di precisione.
- Parti di montaggio e supporto dell'attrezzatura.
- Distanziatori e manicotti personalizzati.
- Componenti filettati.
- Componenti lavorati speciali per apparecchiature di processo.
Questi esempi sono illustrativi piuttosto che un elenco di prodotti garantiti. La producibilità di ciascuna parte dipende dalle sue dimensioni, dalla forma del materiale, dalla complessità della progettazione e dalle risorse di produzione disponibili.
Per le parti non standard, una chiara revisione tecnica prima della produzione può ridurre le incomprensioni su tolleranze, filettature, trattamenti superficiali e criteri di accettazione.
2.3 Componenti per apparecchiature resistenti alla corrosione
Sanicro 28 può essere valutato per componenti selezionati utilizzati nei processi chimici e in altri sistemi industriali dove la resistenza alla corrosione è importante.
Le potenziali categorie di componenti possono includere parti appositamente lavorate per apparecchiature di processo, gruppi di manipolazione di prodotti chimici e sistemi industriali esposti a mezzi aggressivi.
Tuttavia la presenza di Sanicro 28 in un componente non dimostra che l'insieme completo sia idoneo ad ogni applicazione corrosiva. La decisione finale dipende dalla progettazione del componente, dall'ambiente operativo, dai metodi di giunzione, dalle condizioni di produzione e dagli standard tecnici applicabili.
Gli acquirenti devono identificare il mezzo chimico, la concentrazione, la temperatura, la pressione e la durata operativa prevista quando richiedono un preventivo.
Queste informazioni consentono al fornitore e al team tecnico di valutare i materiali richiesti e i requisiti di produzione in modo più accurato.
2.4 Produzione in piccoli lotti e in grandi quantità
I requisiti di approvvigionamento industriale variano in modo significativo tra progetti di sviluppo e programmi di produzione consolidati.
Alcuni clienti necessitano di un numero limitato di componenti prototipo per verificare un progetto. Altri richiedono una produzione ripetuta per la produzione, la manutenzione o le parti di ricambio delle apparecchiature.
Una fabbrica di componenti meccanici in acciaio inossidabile Sanicro 28 capace dovrebbe valutare se la quantità richiesta è adatta ai processi produttivi disponibili.
Piccoli lotti possono comportare maggiori costi di installazione per pezzo perché la programmazione, la preparazione degli utensili, la preparazione dei materiali e l'ispezione devono essere completate anche quando sono necessari solo pochi componenti.
Gli ordini più grandi possono distribuire questi costi su più unità, ma richiedono anche una pianificazione della produzione affidabile, disponibilità dei materiali e un controllo di qualità coerente.
Per gli ordini ricorrenti, i clienti possono beneficiare di una revisione concordata del disegno, di specifiche dei materiali stabili, di requisiti di ispezione documentati e di un chiaro processo di riordino.
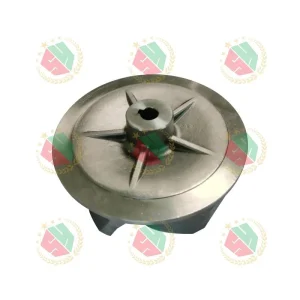
3. Produzione di parti meccaniche in acciaio inossidabile OEM Sanicro 28
La produzione OEM consente ai clienti di approvvigionarsi di componenti in base ai propri progetti di prodotto, specifiche tecniche e requisiti commerciali.
Per le aziende che sviluppano attrezzature industriali o gestiscono una linea di prodotti consolidata, un produttore di parti meccaniche in acciaio inossidabile Sanicro 28 OEM può supportare la produzione di componenti personalizzati senza richiedere all'acquirente di stabilire internamente ogni processo di produzione.
Il valore di un rapporto OEM dipende dalla comunicazione tecnica, dalla coerenza dei processi, dalla capacità produttiva e dalla capacità di soddisfare le specifiche concordate.
3.1 Produzione secondo i disegni del cliente
I disegni dei clienti sono spesso il riferimento principale per le parti meccaniche non standard.
Un disegno completo dovrebbe identificare le dimensioni dei componenti, le tolleranze dimensionali, la qualità del materiale, i requisiti di finitura superficiale, le specifiche della filettatura e altre caratteristiche necessarie per la produzione e l'ispezione.
Laddove un disegno contenga dimensioni ambigue o requisiti contrastanti, il produttore dovrebbe richiedere chiarimenti prima della produzione.
Ad esempio, una dimensione può apparire accettabile sul disegno ma creare nella pratica un requisito di lavorazione o ispezione difficile. L'analisi tempestiva di questi problemi può evitare rilavorazioni e costi inutili.
I clienti dovrebbero anche identificare quali dimensioni sono fondamentali per l'assemblaggio o il funzionamento. Ciò aiuta il fornitore a sviluppare un piano di produzione e ispezione adeguato senza imporre tolleranze inutilmente strette su ogni caratteristica.
3.2 Opzioni di personalizzazione OEM
A seconda delle capacità della fabbrica, i servizi OEM possono coprire diversi aspetti della produzione.
Produzione basata su disegno: I componenti vengono prodotti in base ai disegni tecnici forniti dal cliente e alle specifiche approvate.
Dimensioni personalizzate: Dimensioni e geometrie non standard vengono valutate per producibilità e costi di produzione.
Controllo delle specifiche dei materiali: La documentazione relativa al grado Sanicro 28 e ai materiali richiesti viene stabilita prima della produzione.
Selezione del processo: I metodi di lavorazione e finitura idonei vengono selezionati in base alla geometria del pezzo e ai requisiti di qualità.
Requisiti di imballaggio: È possibile concordare un imballaggio per proteggere i componenti durante lo stoccaggio, il trasporto e la movimentazione.
Produzione ripetuta: Le specifiche e i criteri di controllo approvati possono essere utilizzati come base per gli ordini successivi.
La disponibilità di questi servizi dovrebbe essere confermata con il produttore specifico prima che un progetto venga assegnato.
3.3 Produzione del prototipo e verifica del progetto
Per un nuovo componente, la produzione di prototipi può offrire l'opportunità di verificare le dimensioni, la compatibilità dell'assemblaggio e la fattibilità della produzione prima che vengano effettuati ordini più grandi.
La fase del prototipo è particolarmente utile quando il progetto comprende geometrie complesse, tolleranze strette o interfacce con apparecchiature esistenti.
I clienti dovrebbero stabilire i criteri di accettazione prima che venga prodotto il primo campione. Questi criteri possono includere misurazioni dimensionali, documentazione del materiale, condizioni della superficie ed eventuali test speciali richiesti dall'applicazione.
Se sono necessarie modifiche dopo l'ispezione, il disegno deve essere rivisto e la revisione approvata deve essere chiaramente identificata.
Questo processo aiuta a garantire che il prototipo, l'ordine di produzione e le future parti di ricambio siano fabbricati secondo requisiti coerenti.
3.4 Comunicazione tecnica durante la produzione
Il successo dei progetti OEM dipende da una chiara comunicazione tra acquirente e produttore.
L'acquirente dovrebbe fornire informazioni tecniche complete, mentre il fornitore dovrebbe comunicare eventuali limitazioni che influiscono sulla producibilità, sui tempi di consegna, sulla qualità o sui costi.
Quando una modifica di produzione proposta potrebbe influire sulle prestazioni del componente, la modifica dovrebbe essere esaminata e approvata prima dell'implementazione.
Sostituzioni di materiali, modifiche alle dimensioni critiche e modifiche al trattamento superficiale non devono essere apportate senza la necessaria autorizzazione del cliente.
Per i rapporti di fornitura a lungo termine, la comunicazione documentata e il controllo delle revisioni aiutano a ridurre il rischio di produrre parti che non corrispondono più alle apparecchiature o ai requisiti di assemblaggio del cliente.
3.5 Protezione dei disegni e delle informazioni sul prodotto
I clienti OEM industriali possono fornire disegni riservati, specifiche di prodotto e informazioni di progettazione proprietarie.
Prima di condividere documenti tecnici sensibili, gli acquirenti dovrebbero stabilire adeguati accordi di riservatezza con il fornitore.
Le parti dovrebbero chiarire come vengono archiviati i disegni, chi può accedervi e se le informazioni sulla produzione possono essere condivise con i subappaltatori quando necessario.
Per i componenti fabbricati su progetto di proprietà del cliente, il contratto di acquisto dovrebbe anche disciplinare la proprietà di disegni, attrezzature e altri materiali specifici del progetto, ove pertinente.
Questi accordi supportano un rapporto OEM più affidabile e aiutano a stabilire responsabilità chiare per entrambe le parti.
4. Processi di produzione delle parti meccaniche Sanicro 28
Il percorso di produzione di un componente Sanicro 28 dipende dalla sua geometria, dimensioni, forma del materiale, tolleranze e quantità di produzione.
Nessun singolo processo produttivo è adatto a ogni parte meccanica. Un produttore dovrebbe selezionare i processi in base ai requisiti tecnici piuttosto che fare affidamento su un percorso di produzione standard per tutti i prodotti.
4.1 Preparazione delle materie prime
La produzione inizia con l'approvvigionamento e la preparazione della materia prima adeguata.
A seconda del componente, la forma del materiale richiesta può essere barra, piastra, tubo o un'altra forma disponibile consentita dal progetto e dalle specifiche applicabili.
Prima della lavorazione, il fornitore deve verificare l'identificazione del materiale e assicurarsi che lo stock fornito sia adatto al processo previsto.
La preparazione del materiale può includere il taglio dello stock a dimensioni adeguate, l'identificazione del lotto del materiale e l'organizzazione della documentazione per la tracciabilità della produzione.
Poiché i materiali altolegati possono rappresentare una parte significativa del costo totale dei componenti, una pianificazione efficace dei materiali può aiutare a controllare gli sprechi.
Tuttavia, il risparmio di materiale non deve compromettere il grado specificato, le proprietà meccaniche o l'integrità dei componenti.
4.2 Tornitura CNC
La tornitura CNC è comunemente utilizzata per componenti con caratteristiche cilindriche o rotazionali.
Le potenziali applicazioni includono alberi, manicotti, boccole, parti filettate e altri componenti rotanti, a condizione che il design e la forma del materiale siano idonei.
Le operazioni di tornitura possono stabilire il diametro esterno, il diametro interno, gli spallamenti, le scanalature e altre caratteristiche di rotazione.
Gli utensili da taglio selezionati, i parametri di lavorazione e il metodo di bloccaggio del pezzo devono essere appropriati per il materiale e la geometria.
Per i componenti Sanicro 28, la pianificazione del processo dovrebbe considerare l'usura degli utensili, la generazione di calore, il controllo del truciolo, la stabilità dimensionale e i requisiti della superficie finita.
I parametri appropriati dipendono dalla macchina, dagli utensili, dalla geometria del componente e dalle condizioni del materiale. Dovrebbero essere stabiliti attraverso procedure di produzione qualificate piuttosto che presumere che siano identiche a quelle utilizzate per l’acciaio inossidabile ordinario.
4.3 Fresatura CNC
La fresatura CNC è adatta per componenti che richiedono superfici piane, tasche, fessure, fori o caratteristiche tridimensionali più complesse.
Per le parti meccaniche OEM, la fresatura può essere combinata con la tornitura o altre operazioni di lavorazione per ottenere la forma richiesta.
Il piano di produzione dovrebbe identificare le superfici di riferimento e la relazione tra caratteristiche importanti.
Laddove siano necessarie più configurazioni, il fornitore deve considerare in che modo la precisione del posizionamento influirà sulle dimensioni finali.
Per le parti con interfacce critiche, metodi di bloccaggio e ispezione adeguati possono aiutare a mantenere la coerenza tra le operazioni di lavorazione.
4.4 Foratura, alesatura e filettatura
Fori e caratteristiche filettate sono requisiti comuni nei componenti meccanici.
È possibile utilizzare foratura, alesatura, maschiatura e fresatura di filetti a seconda del design, del diametro, della profondità, delle specifiche della filettatura e del materiale.
Fori profondi e piccole caratteristiche interne possono richiedere un'ulteriore pianificazione del processo poiché l'evacuazione del truciolo, l'accesso all'utensile e l'ispezione dimensionale possono diventare più difficili.
Le specifiche della filettatura devono essere indicate chiaramente nel disegno, compresi lo standard di filettatura applicabile, la dimensione nominale, il passo e i requisiti di tolleranza, ove necessario.
Per i componenti che devono essere collegati ad apparecchiature esistenti, la precisione della filettatura e le dimensioni dell'interfaccia possono essere importanti quanto le dimensioni esterne complessive.
4.5 Sbavatura e finitura superficiale
La lavorazione può lasciare bave, spigoli vivi o condizioni superficiali che richiedono un'ulteriore lavorazione.
La sbavatura e la finitura dei bordi devono seguire il disegno o uno standard di lavorazione concordato. Potrebbe essere necessaria un'attenzione particolare per i passaggi dei fluidi, le interfacce di tenuta, le aree filettate e i componenti che verranno assemblati con altre parti di precisione.
La rugosità superficiale dovrebbe essere specificata laddove influisce sulla tenuta, sull'attrito, sulle prestazioni a fatica o su un altro requisito funzionale.
Una superficie visivamente liscia non è, di per sé, prova di resistenza alla corrosione. Le condizioni della superficie, la contaminazione, la storia della lavorazione e l'ambiente operativo possono influenzare il comportamento alla corrosione.
Laddove sia richiesto il decapaggio, la passivazione o un altro trattamento chimico superficiale, il processo deve essere appropriato per la lega effettiva e le specifiche del prodotto concordate.
4.6 Pianificazione del processo produttivo
Prima dell'inizio della produzione, il fornitore dovrebbe stabilire un percorso pratico dalla materia prima al componente finito.
Un piano di produzione può includere la preparazione del materiale, la lavorazione, l'ispezione intermedia, la sbavatura, la pulizia, l'ispezione finale, la marcatura e l'imballaggio.
La sequenza esatta dipende dal componente.
Ad esempio, una semplice parte tornita può richiedere solo un numero limitato di operazioni, mentre un componente complesso con più interfacce di precisione può richiedere diverse fasi di lavorazione e ispezioni più approfondite.
La pianificazione del processo dovrebbe inoltre identificare qualsiasi operazione esternalizzata e definire come verranno mantenuti l'identità materiale e i requisiti di qualità in caso di subappalto.
Un percorso chiaro aiuta il produttore a stimare i tempi di produzione, ad allocare le risorse e a identificare i rischi legati alla qualità prima che incidano sulla consegna.
5. Controllo qualità per parti meccaniche in acciaio inossidabile Sanicro 28 di alta qualità
Il controllo di qualità è essenziale quando si producono componenti in lega di alto valore per applicazioni industriali.
Un fornitore di parti meccaniche in acciaio inossidabile Sanicro 28 di alta qualità dovrebbe lavorare secondo le specifiche documentate del cliente e utilizzare metodi di ispezione adeguati per verificare che le parti finite soddisfino i criteri di accettazione concordati.
La qualità dovrebbe essere valutata attraverso requisiti misurabili e non solo attraverso descrizioni di marketing.
5.1 Ispezione del materiale in entrata
L'ispezione in entrata aiuta a confermare che la materia prima corrisponde alle specifiche di acquisto.
A seconda dell'ordine, i controlli possono includere la designazione del materiale, le dimensioni, lo stato della superficie, i contrassegni di identificazione e la documentazione di supporto.
I certificati dei materiali devono essere esaminati rispetto ai requisiti di acquisto. Laddove sia richiesta la tracciabilità, l'identificazione del calore del materiale o del lotto dovrebbe rimanere collegata ai relativi registri di produzione.
Ulteriori metodi di verifica possono essere specificati per i componenti critici. Il metodo richiesto dovrebbe essere selezionato in base allo standard applicabile e al livello di garanzia necessario.
Lo scopo è ridurre il rischio che un materiale errato entri nel processo di produzione.
5.2 Controllo dimensionale
La precisione dimensionale è un requisito fondamentale per le parti meccaniche personalizzate.
L'ispezione può comportare la misurazione di dimensioni complessive, diametri, posizioni dei fori, caratteristiche della filettatura, planarità, perpendicolarità o altre caratteristiche identificate nel disegno.
Le apparecchiature di misurazione adatte possono includere calibri, micrometri, alesametri, misuratori di altezza, calibri per filettature e apparecchiature di misurazione delle coordinate, a seconda della precisione richiesta e della geometria del componente.
Il metodo di ispezione deve essere appropriato per la tolleranza da verificare.
Ad esempio, una tolleranza di posizione critica può richiedere un approccio di misurazione diverso da una dimensione esterna generale.
I registri delle ispezioni dovrebbero identificare chiaramente la caratteristica misurata e i suoi criteri di accettazione laddove sia richiesta una rendicontazione formale.
5.3 Finitura superficiale e ispezione visiva
Le condizioni della superficie possono influire sull'assemblaggio, sulla sigillatura, sulla pulizia e sull'idoneità di un componente per l'ambiente previsto.
L'ispezione visiva può identificare graffi, ammaccature, sbavature, segni di lavorazione, contaminazione e altri difetti visibili.
Laddove sia specificata la rugosità superficiale, questa dovrebbe essere misurata utilizzando uno strumento e un metodo adeguati.
I criteri di accettazione dovrebbero distinguere tra imperfezioni estetiche e difetti che incidono sulla funzionalità o sulla conformità al disegno.
Per i componenti soggetti a corrosione, il cliente può anche specificare i requisiti di pulizia, movimentazione o trattamento superficiale.
Questi requisiti dovrebbero essere stabiliti prima della produzione per garantire che il processo finale soddisfi le esigenze applicative previste.
5.4 Tracciabilità dei materiali
La tracciabilità diventa particolarmente importante quando i componenti sono fabbricati con leghe di alto valore o utilizzati in applicazioni industriali controllate.
Un sistema di tracciabilità dovrebbe collegare la documentazione delle materie prime con l'ordine di produzione e le parti finite ove richiesto dalle specifiche di acquisto.
A seconda del progetto, i registri possono includere il certificato del materiale, il numero di colata, l'ordine di lavoro, il rapporto di ispezione e le informazioni sulla spedizione finale.
Il livello di tracciabilità richiesto varia a seconda del settore e dell'applicazione. Dovrebbe quindi essere concordato piuttosto che presupporre che sia identico per ogni ordine.
Una chiara identificazione e documentazione possono semplificare l'ispezione in entrata per l'acquirente e supportare l'indagine su eventuali problemi di qualità successivi.
5.5 Piani di ispezione e criteri di accettazione
Per la produzione ripetuta, un piano di ispezione concordato aiuta a stabilire quali caratteristiche devono essere controllate e con quale frequenza deve avvenire l'ispezione.
Il piano può distinguere tra dimensioni critiche, dimensioni generali, requisiti di materiale, finitura superficiale e altre caratteristiche speciali.
Il campionamento o l'ispezione completa devono essere determinati in base alle specifiche di acquisto, al livello di rischio e ai requisiti di qualità applicabili.
I clienti dovrebbero inoltre chiarire se richiedono un certificato di conformità, un rapporto di ispezione dimensionale, un certificato di test dei materiali o altri documenti con ogni spedizione.
Un piano di ispezione chiaro riduce la possibilità di disaccordi dopo la produzione delle parti.
5.6 Azioni correttive e miglioramento continuo
Anche i processi produttivi ben controllati possono incontrare problemi. Un fornitore affidabile dovrebbe disporre di un processo chiaro per indagare sui prodotti non conformi.
Quando una parte non soddisfa i requisiti concordati, il fornitore e il cliente devono identificare la specifica interessata, determinare l'ambito del problema e concordare l'azione correttiva appropriata.
A seconda della situazione, ciò può comportare rilavorazioni, sostituzioni, ispezioni aggiuntive o altre disposizioni formalmente approvate.
Le modifiche intese a prevenire il ripetersi dovrebbero essere documentate ove appropriato.
Per i clienti OEM, questo approccio è particolarmente utile perché un problema dimensionale o materiale può influenzare i programmi di assemblaggio, le apparecchiature finite e la produzione a valle.

6. Applicazioni industriali dei particolari meccanici Sanicro 28
Sanicro 28 è associato ad applicazioni resistenti alla corrosione, ma l'idoneità di un singolo componente deve essere valutata rispetto alle effettive condizioni di processo.
I seguenti settori potrebbero contenere applicazioni che vale la pena valutare per questa lega. Non garantiscono che ogni componente di questi settori richieda o sia compatibile con Sanicro 28.
6.1 Lavorazione chimica
Le apparecchiature per il trattamento chimico possono contenere componenti esposti a soluzioni acide, fluidi di processo o altri mezzi chimicamente aggressivi.
A seconda del mezzo e delle condizioni operative, per gruppi di apparecchiature selezionati possono essere presi in considerazione componenti in acciaio inossidabile altolegato.
I potenziali requisiti dei componenti includono stabilità dimensionale, resistenza alla corrosione, tracciabilità dei materiali e compatibilità con il sistema circostante.
Prima di specificare Sanicro 28, il team di ingegneri dovrebbe esaminare la composizione chimica del mezzo di processo, la concentrazione, la temperatura, i contaminanti, la pressione e qualsiasi ciclo operativo rilevante.
La selezione dei materiali dovrebbe basarsi su informazioni affidabili sulla compatibilità e sui requisiti tecnici applicabili.
6.2 Attrezzature di processo industriale
Le apparecchiature di processo industriale spesso contengono una combinazione di componenti strutturali, interfacce lavorate a macchina, elementi di fissaggio, supporti e parti meccaniche appositamente progettate.
Alcuni componenti funzionano in ambienti relativamente miti, mentre altri sono esposti a sostanze chimiche aggressive o temperature elevate.
L'utilizzo di un materiale per ogni componente potrebbe non essere tecnicamente o economicamente appropriato.
Per questo motivo, gli acquirenti dovrebbero identificare quali componenti richiedono effettivamente un materiale altolegato e quali possono utilizzare qualità alternative senza compromettere le prestazioni.
Un produttore qualificato può produrre la parte specificata, ma la selezione del materiale rimane una decisione ingegneristica basata sui requisiti dell’apparecchiatura.
6.3 Manutenzione dell'attrezzatura e parti di ricambio
I team di manutenzione potrebbero aver bisogno di componenti sostitutivi per le apparecchiature esistenti, in particolare quando le parti originali sono difficili da ottenere o hanno tempi di consegna prolungati.
Per i lavori di sostituzione, l'acquirente deve fornire il disegno originale, il numero di parte, il campione o, ove possibile, informazioni dimensionali complete.
Anche le specifiche del materiale dovrebbero essere verificate e non dedotte esclusivamente dall'aspetto di un componente esistente.
Laddove il materiale originale sia sconosciuto, potrebbe essere necessaria una revisione tecnica prima di selezionare un grado sostitutivo.
Per ordini di manutenzione ripetuti, il mantenimento di una specifica approvata e di una chiara cronologia delle revisioni può aiutare a semplificare gli acquisti futuri.
6.4 Produzione di apparecchiature OEM
I produttori di apparecchiature possono richiedere componenti personalizzati in un programma di produzione stabile.
Questi acquirenti in genere necessitano di più di una singola parte. Hanno bisogno di qualità prevedibile, documentazione coerente, tempi di consegna realizzabili e comunicazione che supporti i propri programmi di assemblaggio.
Un rapporto con un fornitore OEM può essere strutturato in base a disegni approvati, specifiche dei materiali, requisiti di ispezione, quantità di ordini e modalità di imballaggio.
For projects with changing demand, buyers should also discuss forecast requirements and the supplier’s ability to accommodate changes in production volume.
6.5 Appalti industriali orientati all’esportazione
Gli appalti internazionali possono introdurre requisiti aggiuntivi riguardanti la documentazione, l'imballaggio, il trasporto e il coordinamento della consegna.
Prima di effettuare un ordine di esportazione, l'acquirente deve confermare i documenti di spedizione richiesti, l'identificazione del prodotto, il metodo di imballaggio e tutti i requisiti contrattuali applicabili.
Per i componenti realizzati in acciaio inossidabile altolegato, la protezione dell'identificazione delle parti e la tracciabilità del materiale durante l'imballaggio può essere particolarmente importante.
Il fornitore e l'acquirente dovrebbero concordare le responsabilità relative al trasporto, alla documentazione doganale, all'assicurazione e ad altre modalità di consegna all'interno del contratto di acquisto.
7. Come scegliere un fornitore di parti meccaniche in acciaio inossidabile Sanicro 28
La selezione di un fornitore richiede molto più che il semplice confronto dei preventivi.
Per i componenti in leghe personalizzate, gli acquirenti devono valutare se il produttore è in grado di soddisfare le specifiche tecniche, documentare l'identità del materiale, controllare i processi di produzione e consegnare le quantità richieste entro il programma concordato.
7.1 Verificare le capacità produttive rilevanti
Inizia identificando i processi necessari per il componente.
Un semplice pezzo tornito può richiedere attrezzature diverse rispetto a un componente complesso con più superfici lavorate, fori intersecanti o tolleranze di posizionamento ristrette.
Chiedere al fornitore di spiegare come verrà prodotto il componente e quali operazioni vengono eseguite internamente.
Se un'operazione è esternalizzata, chiarire in che modo il fornitore mantiene il controllo delle specifiche, la tracciabilità e la responsabilità dell'ispezione.
L'obiettivo non è quello di scegliere la fabbrica con la lista di attrezzature più ampia. Si tratta di identificare un partner di produzione le cui effettive capacità corrispondano ai requisiti della parte.
7.2 Confermare l'esperienza con materiali altolegati
L'esperienza nella produzione dell'acciaio inossidabile ordinario non stabilisce automaticamente l'esperienza con ogni grado altolegato.
Chiedere come il fornitore verifica il materiale in entrata, gestisce l'identificazione del materiale e stabilisce le procedure di lavorazione per la lega richiesta.
L'esperienza rilevante può includere anche la selezione degli utensili, la pianificazione del processo, i requisiti di finitura e l'ispezione dimensionale.
Laddove l'applicazione sia impegnativa, il fornitore dovrebbe essere disposto a discutere le informazioni tecniche necessarie per stabilire un processo di produzione adeguato.
L'esperienza specifica dovrebbe essere verificata attraverso la documentazione pertinente del progetto o altre prove credibili, ove disponibili.
7.3 Revisione della documentazione sulla qualità
Prima di effettuare un ordine, verificare quali documenti il fornitore può fornire.
A seconda del progetto, questi possono includere certificati dei materiali, rapporti di ispezione, certificati di conformità e registrazioni di test specifici.
Se il cliente richiede una particolare certificazione di gestione della qualità o un'approvazione specifica del settore, verificare che il fornitore possieda la certificazione valida richiesta e che il suo ambito sia rilevante per il lavoro.
Non dare per scontato che un fornitore abbia una certificazione semplicemente perché si pubblicizza come produttore professionale.
I requisiti documentali devono essere inclusi nella richiesta di preventivo o nell'ordine di acquisto.
7.4 Valutare il supporto tecnico e di comunicazione
Una comunicazione chiara può avere un effetto diretto sull’efficienza produttiva.
Un fornitore idoneo dovrebbe essere in grado di identificare le informazioni mancanti sui disegni, spiegare i vincoli tecnici, confermare le modifiche alle specifiche e comunicare i rischi di produzione.
Per gli acquirenti internazionali, la comunicazione scritta dovrebbe identificare chiaramente dimensioni, unità, qualità dei materiali, termini di consegna e requisiti dei documenti.
Prima della produzione, entrambe le parti devono confermare che stanno lavorando sulla stessa revisione del disegno approvata.
Questa semplice pratica può prevenire errori evitabili e ridurre la necessità di interventi correttivi.
7.5 Confrontare il costo totale anziché il solo prezzo unitario
Il preventivo più basso non rappresenta sempre il costo totale più basso.
Un confronto significativo dovrebbe includere il materiale specificato, l'ambito di produzione, i requisiti di ispezione, l'imballaggio, la consegna e tutti i servizi aggiuntivi richiesti per l'ordine.
Se due preventivi utilizzano presupposti diversi su tolleranze, documentazione dei materiali, finitura superficiale o ispezione, i loro prezzi non sono direttamente confrontabili.
Chiedere a ciascun fornitore di identificare le esclusioni e confermare se il preventivo copre l'intera specifica approvata.
Un prezzo unitario leggermente più alto può essere giustificato se include requisiti che altrimenti creerebbero spese o rischi aggiuntivi per l'acquirente.
7.6 Valutare la pianificazione della produzione e l'affidabilità della consegna
Il tempo di consegna dipende dalla disponibilità del materiale, dalla capacità produttiva, dalla complessità dei componenti, dai requisiti di ispezione e dalla quantità dell'ordine.
Per i componenti Sanicro 28, l'approvvigionamento delle materie prime può rappresentare un fattore significativo nel programma.
Chiedere al fornitore di distinguere tra tempo di approvvigionamento del materiale, tempo di produzione, tempo di ispezione e tempo di spedizione.
Per ordini ripetuti, discutere se il fornitore può pianificare in anticipo gli acquisti di materiali e mantenere un programma di produzione adeguato.
Un impegno di consegna realistico è più utile di una stima insolitamente breve che non tiene conto dell'intero processo di produzione.
8. Prezzo delle parti meccaniche in acciaio inossidabile Sanicro 28 e acquisto conveniente
Il prezzo è un fattore importante quando si acquistano parti meccaniche personalizzate, ma dovrebbe essere valutato insieme ai requisiti dei materiali, alla complessità della produzione, alle aspettative di qualità e alla durata.
Il costo di un prodotto di parti meccaniche in acciaio inox Sanicro 28 può variare notevolmente da un progetto all'altro. Senza il disegno, le specifiche dei materiali, la quantità e i requisiti di consegna, non è possibile stabilire un preventivo affidabile.
8.1 Costo del materiale
La lega selezionata e la forma della materia prima richiesta sono i principali fattori di costo.
Il prezzo dei materiali può variare in base alle condizioni di mercato, alla disponibilità delle scorte, alle dimensioni, alla quantità, agli accordi di approvvigionamento dei fornitori e ai requisiti di documentazione.
L'acciaio inossidabile altolegato può costare di più rispetto ai comuni tipi di acciaio inossidabile. Tuttavia, la sostituzione con un materiale più economico non è appropriata a meno che i requisiti tecnici non lo consentano.
Per ottenere un preventivo significativo, specificare l'esatta qualità richiesta e la forma del materiale.
Se vengono presi in considerazione materiali alternativi, richiedere un preventivo separato per ciascuna opzione e far valutare le alternative rispetto alle condizioni di servizio previste.
8.2 Geometria del componente e tempi di lavorazione
La geometria complessa richiede generalmente maggiori sforzi di pianificazione della produzione e di lavorazione rispetto alla geometria semplice.
Le caratteristiche che possono aumentare i costi includono fori profondi, raggi interni piccoli, contorni complessi, configurazioni multiple, superfici di difficile accesso e tolleranze dimensionali strette.
Anche la rimozione del materiale incide sui costi. Un componente ricavato da un pezzo grezzo di grandi dimensioni può generare notevoli sprechi di materiale.
Where the design allows it, a manufacturing review can identify opportunities to simplify non-critical features without changing the component’s required function.
Qualsiasi modifica al progetto deve essere approvata dal cliente prima della produzione.
8.3 Tolleranze e requisiti di ispezione
Tolleranze strette possono richiedere operazioni di lavorazione aggiuntive, un controllo del processo più attento e misurazioni più estese.
Anche i requisiti di ispezione possono influenzare i costi, in particolare quando un cliente necessita di report dettagliati o test specializzati.
Gli acquirenti dovrebbero identificare le dimensioni critiche e specificare le tolleranze in base ai requisiti funzionali.
Tolleranze inutilmente strette possono aumentare i costi senza fornire un corrispondente vantaggio in termini di prestazioni dei componenti.
Al contrario, tolleranze troppo larghe possono creare problemi di assemblaggio o ridurre l’affidabilità dell’apparecchiatura finita.
L'obiettivo è quello di stabilire una specifica tecnicamente appropriata che supporti sia le prestazioni che l'efficienza produttiva.
8.4 Quantità dell'ordine
La quantità dell'ordine influisce sull'acquisto dei materiali, sui costi di installazione, sulla programmazione della produzione e sulla pianificazione delle ispezioni.
Per ordini di piccole dimensioni, i costi di installazione e programmazione sono distribuiti su un numero relativamente limitato di pezzi. Ciò può rendere il prezzo unitario più elevato rispetto a quello di una produzione più ampia.
Per quantità maggiori, alcuni costi potrebbero essere ripartiti su più unità, sebbene i prezzi dei materiali, le attrezzature, i vincoli di capacità e i requisiti di ispezione incidano comunque sul preventivo finale.
Gli acquirenti devono fornire sia la quantità dell'ordine iniziale sia una stima della domanda futura prevista quando richiedono un preventivo.
Queste informazioni possono aiutare il produttore a consigliare una soluzione di produzione adeguata.
8.5 Tempi di consegna e produzione accelerata
Tempi di consegna brevi possono aumentare i costi se richiedono l'approvvigionamento prioritario dei materiali, straordinari, spedizioni accelerate o modifiche al programma di produzione.
Per i progetti con date di consegna fisse, l'acquirente dovrà comunicare il prima possibile la data di arrivo e la destinazione richieste.
Se il materiale non è immediatamente disponibile, il fornitore deve spiegare l'approvvigionamento e il programma di produzione prima di accettare l'ordine.
Pianificare gli acquisti in anticipo può ridurre la necessità di accordi di produzione urgenti.
8.6 Cosa significa prestazioni ad alto costo?
The phrase “High cost performance sanicro28 stainless steel mechanical parts” expresses a purchasing objective: obtaining appropriate quality and service at a reasonable total cost.
Negli appalti professionali, la performance in termini di costi non dovrebbe essere misurata solo in base al prezzo unitario.
Una valutazione più completa considera:
- Se il materiale soddisfa le specifiche richieste.
- Se le dimensioni finite soddisfano il disegno approvato.
- Se i documenti di ispezione soddisfano i requisiti di acquisto.
- Se la parte funziona adeguatamente nell'ambiente previsto.
- Se il fornitore può consegnare in modo coerente.
- Se il costo totale di proprietà è accettabile.
Una parte più economica che richiede sostituzioni ripetute, ispezioni aggiuntive o lavorazioni correttive può creare costi complessivi più elevati.
Allo stesso modo, una specifica inutilmente costosa può aumentare i costi di acquisto senza migliorare la funzione richiesta.
La soluzione più conveniente è quella che soddisfa i requisiti tecnici evitando spese inutili per materiale, lavorazione e ispezione.
8.7 Richiesta di un preventivo accurato
Per aiutare un produttore di componenti meccanici in acciaio inox Sanicro 28 a preparare un preventivo accurato, fornire quante più informazioni possibili tra le seguenti:
- Disegno del componente o modello 3D approvato.
- Grado e specifiche del materiale richiesto.
- Forma della materia prima, se specificata.
- Dimensioni critiche e requisiti di tolleranza.
- Finitura superficiale e requisiti di finitura.
- Quantità per l'ordine iniziale.
- Quantità stimata annuale o per ordini ripetuti.
- Requisiti di certificazione e ispezione dei materiali.
- Destinazione imballaggio e spedizione.
- Data di consegna richiesta.
Se alcuni dettagli non sono ancora disponibili, identificarli come voci aperte anziché consentire al fornitore di fare ipotesi.
Una richiesta di preventivo completa facilita il confronto dei produttori sulla stessa base tecnica.
9. Perché collaborare con una fabbrica di componenti meccanici in acciaio inossidabile Sanicro 28?
Per gli acquirenti che acquistano componenti personalizzati, un rapporto di produzione diretto può facilitare la comunicazione tecnica e il coordinamento della produzione.
However, the value of working with a factory depends on its actual capabilities, quality system, sourcing arrangements, and ability to meet the customer’s requirements.
9.1 Comunicazione diretta sui requisiti tecnici
Lavorare direttamente con il produttore può semplificare le discussioni su disegni, tolleranze, metodi di lavorazione e programmi di produzione.
Quando sorgono domande tecniche, l'accesso diretto al team di produzione o di ingegneria può aiutare le parti a identificare il problema e concordare una soluzione.
Gli acquirenti devono confermare chi è responsabile della revisione dei disegni, dell'approvazione delle modifiche e della comunicazione dello stato della produzione.
Responsabilità chiare riducono la possibilità di istruzioni contrastanti durante la produzione.
9.2 Pianificazione della produzione più trasparente
Una fabbrica che comprende l'intero percorso di produzione può fornire una spiegazione più chiara dei requisiti di preparazione, lavorazione, ispezione e imballaggio dei materiali.
Ciò può essere utile quando il componente ha specifiche impegnative o dipende da materiale non immediatamente disponibile.
Prima di assegnare un ordine, richiedi un programma realistico e chiarisci le tappe fondamentali che influiscono sulla consegna.
Per gli ordini ricorrenti, una documentazione di produzione stabile può anche rendere la pianificazione più prevedibile.
9.3 Specifiche del prodotto coerenti
Per le applicazioni OEM, è importante mantenere specifiche coerenti tra i lotti di produzione.
L'acquirente e il fornitore devono stabilire una revisione controllata dei disegni, una designazione dei materiali approvati, criteri di ispezione e requisiti di identificazione del prodotto.
Se il progetto cambia, la revisione dovrebbe essere comunicata e approvata prima che il componente revisionato entri in produzione.
Queste misure aiutano a prevenire differenze tra parti prototipo, lotti di produzione iniziali e futuri componenti sostitutivi.
9.4 Supporto per ordini ripetuti
Gli acquisti ripetuti possono diventare più efficienti quando i requisiti tecnici e commerciali sono chiaramente documentati.
Un fornitore può utilizzare il disegno approvato, i registri di produzione e il piano di ispezione come base per gli ordini successivi, in base alla disponibilità del materiale e all'accordo di produzione concordato.
Per i clienti con una domanda continua, può essere utile discutere le quantità previste, i tempi di riordino, gli standard di imballaggio e le procedure di controllo delle modifiche.
Questi accordi aiutano entrambe le parti a pianificare le risorse e a ridurre il lavoro amministrativo non necessario.
9.5 Un approccio pratico alla valutazione dei fornitori
Quando si valuta un potenziale fornitore di parti meccaniche in acciaio inossidabile Sanicro 28, gli acquirenti dovrebbero richiedere prove pertinenti al loro progetto reale.
Le informazioni utili possono includere esempi di componenti comparabili, processi di produzione disponibili, documentazione di qualità, procedure di tracciabilità dei materiali e un preventivo basato sulle specifiche approvate.
La valutazione dovrebbe concentrarsi su capacità verificabili piuttosto che su affermazioni generali sulla qualità o sull’esperienza.
Questo approccio aiuta gli acquirenti a stabilire una comprensione realistica di ciò che il fornitore può offrire.
10. Come ordinare parti meccaniche in acciaio inossidabile Sanicro 28 personalizzate
Un processo di acquisto strutturato può ridurre le incomprensioni e aiutare a mantenere un progetto OEM nei tempi previsti.
I passaggi seguenti forniscono un quadro pratico per acquirenti e produttori.
Passaggio 1: definire i requisiti dei componenti
Inizia identificando la funzione prevista del componente e l'ambiente in cui funzionerà.
Fornire la qualità del materiale, il disegno, le dimensioni, i requisiti di tolleranza, la finitura superficiale e gli eventuali standard applicabili richiesti.
Se il materiale è già stato selezionato dal team di ingegneri, indicare se sono vietate le sostituzioni.
Se la selezione del materiale è ancora in fase di revisione, fornire le condizioni operative necessarie per un'ulteriore valutazione.
Passaggio 2: inviare disegni e documenti tecnici
Invia l'ultimo disegno o modello 3D approvato, insieme ad eventuali note tecniche rilevanti.
Identificare la revisione del disegno e le unità di misura.
Per i componenti sostitutivi, fornire il codice prodotto originale, le dimensioni del campione o altri identificativi disponibili.
Se viene fornito un campione, chiarire se si tratta di un riferimento solo per la geometria o se sono state verificate anche le sue caratteristiche materiali e costruttive.
Passaggio 3: confermare la fattibilità della produzione
Il fornitore deve rivedere il disegno e identificare eventuali informazioni mancanti che potrebbero influire su costi, qualità o consegna.
Questa revisione può riguardare l'accesso alla lavorazione, la disponibilità del materiale, i requisiti di tolleranza, le operazioni di finitura e i metodi di ispezione.
Se vengono proposte modifiche, l'acquirente deve valutarle e approvarle prima dell'inizio della produzione.
Passaggio 4: rivedere il preventivo
Confronta i preventivi utilizzando gli stessi requisiti tecnici.
Controlla le specifiche del materiale, l'ambito di produzione, il prezzo unitario, la quantità minima dell'ordine, i costi delle attrezzature, i documenti di ispezione, l'imballaggio, i termini di pagamento e le condizioni di consegna.
Conferma quali articoli sono inclusi e quali potrebbero comportare costi aggiuntivi.
Laddove il fornitore abbia fatto delle ipotesi, chiedere chiarimenti prima di accettare il preventivo.
Passaggio 5: approvazione dei campioni quando richiesto
Per componenti nuovi o complessi, potrebbe essere opportuno un campione prima dell'ordine di produzione completo.
L'acquirente deve stabilire i criteri di accettazione ed esaminare il campione rispetto al disegno approvato e alla documentazione richiesta.
Se sono necessarie modifiche, rivedere il disegno o le specifiche tecniche attraverso il processo di controllo delle modifiche concordato.
Un campione non deve essere considerato approvato solo perché appare visivamente accettabile.
Passaggio 6: confermare i requisiti di produzione e ispezione
Prima di rilasciare l'ordine di produzione, entrambe le parti devono confermare la revisione del disegno, la qualità del materiale, la quantità dell'ordine, il piano di ispezione e il programma di consegna.
Qualsiasi documentazione speciale o requisito di imballaggio deve essere registrato.
Per i componenti critici, il cliente può richiedere l'approvazione anche in specifiche fasi di produzione.
Tali modalità dovranno essere concordate prima dell'inizio dei lavori.
Passaggio 7: ispezione finale e consegna
Dopo la produzione, il fornitore dovrà completare l'ispezione finale concordata e preparare la documentazione richiesta.
Le parti finite dovranno essere identificate e imballate in base ai requisiti di acquisto.
L'acquirente deve rivedere i documenti di spedizione ed eseguire l'ispezione in entrata in conformità con le proprie procedure di qualità.
Se viene identificata una non conformità, l'acquirente e il fornitore dovrebbero documentare il problema e concordare i passaggi successivi appropriati.
11. Domande frequenti sulle parti meccaniche in acciaio inossidabile Sanicro 28
Cosa sono le parti meccaniche in acciaio inox Sanicro 28?
Le parti meccaniche in acciaio inossidabile Sanicro 28 sono componenti realizzati con la lega Sanicro 28 specificata. A seconda delle capacità di progettazione e produzione, possono includere parti lavorate con precisione, raccordi personalizzati, componenti di apparecchiature e altre parti metalliche non standard.
Il tipo di componente appropriato e le condizioni del materiale dipendono dal disegno tecnico e dall'applicazione prevista.
Perché Sanicro 28 viene utilizzato per componenti industriali selezionati?
Sanicro 28 è considerato per applicazioni selezionate per la sua composizione altolegata e le caratteristiche di resistenza alla corrosione. La sua idoneità dipende dall'ambiente chimico, dalla temperatura, dalla concentrazione e da altre condizioni operative.
La lega dovrebbe essere selezionata utilizzando le informazioni tecniche pertinenti piuttosto che dare per scontato che sia adatta a ogni mezzo corrosivo.
Posso ordinare parti meccaniche in acciaio inox OEM Sanicro 28?
La produzione OEM può essere possibile quando il fornitore dispone delle capacità di approvvigionamento dei materiali e di produzione richieste.
I clienti devono fornire disegni, specifiche dei materiali, quantità e requisiti di qualità in modo che il fornitore possa valutare la fattibilità e preparare un preventivo.
Per parti complesse, potrebbe essere opportuna l'approvazione del campione o un'ulteriore revisione tecnica.
Come scelgo un produttore di parti meccaniche in acciaio inossidabile Sanicro 28 di alta qualità?
Evaluate the supplier’s ability to verify the specified material, manufacture the component to the approved drawing, control critical dimensions, maintain traceability, and provide the required inspection documents.
Also consider communication, delivery planning, manufacturing experience, and the supplier’s ability to support repeat orders.
Richiedi prove pertinenti al tuo progetto piuttosto che fare affidamento esclusivamente su dichiarazioni generali di qualità.
Cosa incide sul prezzo delle parti meccaniche Sanicro 28?
Il prezzo dipende dal costo del materiale, dalla forma della materia prima, dalle dimensioni dei componenti, dalla geometria, dal tempo di lavorazione, dai requisiti di tolleranza, dall'ispezione, dalla finitura, dalla quantità e dalle condizioni di consegna.
Un preventivo a disegno è generalmente più utile di un preventivo generale perché consente al fornitore di valutare le effettive esigenze produttive.
Un produttore può produrre dimensioni personalizzate?
Possono essere possibili dimensioni personalizzate se sono disponibili la forma del materiale, le attrezzature e i processi di produzione richiesti.
Fornire un disegno dettagliato e identificare le tolleranze critiche in modo che il fornitore possa verificare la producibilità prima di quotare.
Non tutte le geometrie sono pratiche per ogni fabbrica, quindi la conferma tecnica è importante.
Quali informazioni sono necessarie per richiedere un preventivo?
Una richiesta di preventivo utile include il disegno, la qualità del materiale, la quantità, i requisiti di tolleranza, la finitura superficiale, i documenti di ispezione, i requisiti di imballaggio e la destinazione di consegna.
Se una data di consegna è importante, includila nella richiesta.
Quanto più complete sono le informazioni tecniche, tanto più facile sarà confrontare i preventivi in modo coerente.
Sanicro 28 è sempre migliore dell’acciaio inox 316L?
No. Il materiale migliore dipende dall'ambiente operativo e dai requisiti tecnici.
Potrebbe valere la pena valutare Sanicro 28 laddove sia richiesto un materiale di lega superiore, ma potrebbe non essere necessario per applicazioni che possono essere servite in modo affidabile da 316L o da un altro grado adatto.
La selezione dei materiali dovrebbe considerare le condizioni di corrosione, i requisiti meccanici, i vincoli di produzione e il costo totale.
Come posso migliorare il rapporto costi-benefici delle parti meccaniche personalizzate?
Inizia con una specifica chiara e distingui le dimensioni critiche dalle caratteristiche non critiche.
Confronta i fornitori sulla stessa base tecnica, pianifica attentamente le quantità degli ordini ed evita tolleranze o requisiti di lavorazione non necessari.
Any proposed material or design change should be reviewed against the component’s intended function before approval.
Quali documenti devono accompagnare le parti meccaniche di Sanicro 28?
I documenti richiesti dipendono dalle specifiche di acquisto e dall'applicazione.
Possono includere certificati di prova dei materiali, rapporti di ispezione dimensionale, certificati di conformità e altri documenti concordati.
I clienti dovrebbero definire questi requisiti prima della produzione in modo che il fornitore possa preparare la documentazione corretta.
I componenti di Sanicro 28 possono essere utilizzati nelle apparecchiature per il trattamento chimico?
Possono essere adatti per applicazioni selezionate di trattamento chimico, previa verifica tecnica.
Il mezzo chimico, la concentrazione, la temperatura, la pressione, le condizioni di esposizione e la progettazione dei componenti influenzano tutti l'idoneità.
È necessario completare una valutazione della compatibilità del materiale prima di specificare la lega per un'applicazione critica.
Come posso mantenere la coerenza tra gli ordini ripetuti?
Utilizzare una revisione controllata dei disegni, specifiche dei materiali chiaramente definite, criteri di ispezione concordati e registrazioni di tracciabilità adeguate.
Comunicare formalmente le modifiche alla progettazione e confermare che il fornitore sta lavorando dalla revisione corretta per ogni ordine.
Queste pratiche aiutano a ridurre la variazione tra i lotti di produzione e le parti di ricambio.
Conclusione
La scelta di un produttore e fornitore affidabile di parti meccaniche in acciaio inossidabile Sanicro 28 richiede una valutazione equilibrata dei requisiti dei materiali, delle capacità di produzione, dell'accuratezza dimensionale, della documentazione di qualità e dei costi di acquisto.
Sanicro 28 è un acciaio inossidabile austenitico altolegato che può essere appropriato per applicazioni industriali selezionate dove la resistenza alla corrosione è una considerazione importante. Tuttavia, l'idoneità del materiale deve essere verificata rispetto alle condizioni operative effettive e ai requisiti del componente finito.
Per i clienti OEM, una produzione di successo inizia con un disegno chiaro, una specifica confermata del materiale e un piano di produzione e ispezione concordato. Un fornitore che comunica chiaramente le limitazioni tecniche e mantiene una documentazione coerente può aiutare gli acquirenti a gestire la produzione personalizzata in modo più efficace.
Quando confronti i fornitori di componenti meccanici in acciaio inossidabile Sanicro 28 di alta qualità, considera l'esigenza di acquisto completa piuttosto che concentrarti solo sul prezzo unitario. La verifica dei materiali, la fattibilità della produzione, l'ispezione della qualità, la tracciabilità e la pianificazione della consegna contribuiscono tutti al valore del prodotto finale.
Se stai acquistando parti meccaniche personalizzate Sanicro 28 in acciaio inossidabile, prepara i disegni, i requisiti dei materiali, la quantità dell'ordine e le aspettative di ispezione prima di richiedere un preventivo. Ciò aiuterà i potenziali produttori a valutare il progetto e a fornire una proposta più accurata per la tua applicazione industriale.