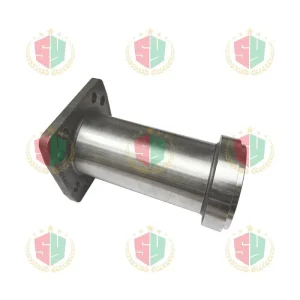
ಸರಿಯಾದ ವಸ್ತು ಮತ್ತು ಉತ್ಪಾದನಾ ಪಾಲುದಾರರನ್ನು ಆಯ್ಕೆ ಮಾಡುವುದು ವಿಶ್ವಾಸಾರ್ಹ ಕೈಗಾರಿಕಾ ಯಾಂತ್ರಿಕ ಘಟಕಗಳನ್ನು ಉತ್ಪಾದಿಸುವಲ್ಲಿ ಪ್ರಮುಖ ಹಂತವಾಗಿದೆ. ಆಕ್ರಮಣಕಾರಿ ರಾಸಾಯನಿಕ ಪರಿಸರಗಳು, ಬೇಡಿಕೆಯ ಕಾರ್ಯಾಚರಣೆಯ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ದೀರ್ಘ ಸೇವಾ ಚಕ್ರಗಳನ್ನು ಒಳಗೊಂಡಿರುವ ಅಪ್ಲಿಕೇಶನ್ಗಳಲ್ಲಿ, ಸಾಮಾನ್ಯ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಯಾವಾಗಲೂ ಅಗತ್ಯವಿರುವ ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ಒದಗಿಸುವುದಿಲ್ಲ. ಸ್ಯಾನಿಕ್ರೋ28 ಹೆಚ್ಚಿನ ಮಿಶ್ರಲೋಹದ ಆಸ್ಟೆನಿಟಿಕ್ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಅನ್ನು ಬೇಡಿಕೆಯ ತುಕ್ಕು-ನಿರೋಧಕ ಅಪ್ಲಿಕೇಶನ್ಗಳಿಗಾಗಿ ಅಭಿವೃದ್ಧಿಪಡಿಸಲಾಗಿದೆ, ಇದು ಆಯ್ದ ಕೈಗಾರಿಕಾ ಘಟಕಗಳಿಗೆ ಪರಿಗಣಿಸಬೇಕಾದ ವಸ್ತುವಾಗಿದೆ.
ಸ್ಯಾನಿಕ್ರೋ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳ ತಯಾರಕರು ಮತ್ತು ಪೂರೈಕೆದಾರರಾಗಿ, ಕಂಪನಿಯು ಸರಿಯಾದ ವಸ್ತು ದರ್ಜೆಯನ್ನು ಒದಗಿಸುವುದಕ್ಕಿಂತ ಹೆಚ್ಚಿನದನ್ನು ಮಾಡಬೇಕಾಗಿದೆ. ಖರೀದಿದಾರರಿಗೆ ಸ್ಥಿರವಾದ ವಸ್ತು ಪತ್ತೆಹಚ್ಚುವಿಕೆ, ಸೂಕ್ತವಾದ ಯಂತ್ರ ಪ್ರಕ್ರಿಯೆಗಳು, ಆಯಾಮದ ನಿಖರತೆ, ವಿಶ್ವಾಸಾರ್ಹ ಗುಣಮಟ್ಟದ ತಪಾಸಣೆ ಮತ್ತು ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆಯ ಉದ್ದಕ್ಕೂ ಪ್ರಾಯೋಗಿಕ ಬೆಂಬಲದ ಅಗತ್ಯವಿರುತ್ತದೆ. ಗ್ರಾಹಕರ ರೇಖಾಚಿತ್ರಗಳ ಪ್ರಕಾರ ಪ್ರಮಾಣಿತವಲ್ಲದ ಘಟಕಗಳನ್ನು ತಯಾರಿಸುವಾಗ ಅಥವಾ ರಾಸಾಯನಿಕ ಸಂಸ್ಕರಣೆ ಮತ್ತು ಇತರ ನಾಶಕಾರಿ ಪರಿಸರದಲ್ಲಿ ಬಳಸುವ ಉಪಕರಣಗಳಿಗೆ ಭಾಗಗಳನ್ನು ಪೂರೈಸುವಾಗ ಈ ಅಂಶಗಳು ವಿಶೇಷವಾಗಿ ಮುಖ್ಯವಾಗಿವೆ.
ಸ್ಯಾನಿಕ್ರೊ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳನ್ನು ಘಟಕ ವಿನ್ಯಾಸ, ಕಾರ್ಯಾಚರಣಾ ಪರಿಸರ ಮತ್ತು ಎಂಜಿನಿಯರಿಂಗ್ ಅವಶ್ಯಕತೆಗಳನ್ನು ಅವಲಂಬಿಸಿ ಕೈಗಾರಿಕಾ ಅನ್ವಯಗಳ ಶ್ರೇಣಿಗೆ ಪರಿಗಣಿಸಬಹುದು. ವಿಶಿಷ್ಟವಾದ ಖರೀದಿಯ ಅವಶ್ಯಕತೆಗಳು ಯಂತ್ರದ ಘಟಕಗಳು, ನಿಖರವಾದ ಲೋಹದ ಭಾಗಗಳು, ಕಸ್ಟಮ್ ಯಾಂತ್ರಿಕ ಫಿಟ್ಟಿಂಗ್ಗಳು, ಸಲಕರಣೆಗಳ ಘಟಕಗಳು ಮತ್ತು ನಿರ್ದಿಷ್ಟ ರೇಖಾಚಿತ್ರಗಳಿಗೆ ತಯಾರಿಸಿದ ಇತರ ಉತ್ಪನ್ನಗಳನ್ನು ಒಳಗೊಂಡಿರಬಹುದು.
OEM ಗ್ರಾಹಕರಿಗೆ, ನಂಬಬಹುದಾದ Sanicro 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳ ತಯಾರಕರನ್ನು ಕಂಡುಹಿಡಿಯುವುದು ವಿಶೇಷವಾಗಿ ಮುಖ್ಯವಾಗಿದೆ. ಸೂಕ್ತವಾದ ಉತ್ಪಾದನಾ ಪಾಲುದಾರನು ವಸ್ತುವಿನ ಆಯ್ಕೆ, ಯಂತ್ರದ ಅವಶ್ಯಕತೆಗಳು, ಘಟಕ ಸಹಿಷ್ಣುತೆಗಳು, ಮೇಲ್ಮೈ ಮುಕ್ತಾಯ ಮತ್ತು ಅಂತಿಮ ಕಾರ್ಯಾಚರಣಾ ಪರಿಸರದ ನಡುವಿನ ಸಂಬಂಧವನ್ನು ಅರ್ಥಮಾಡಿಕೊಳ್ಳಬೇಕು. ಈ ತಾಂತ್ರಿಕ ತಿಳುವಳಿಕೆಯು ಖರೀದಿದಾರರಿಗೆ ತಪ್ಪಿಸಬಹುದಾದ ಉತ್ಪಾದನಾ ಸಮಸ್ಯೆಗಳನ್ನು ಕಡಿಮೆ ಮಾಡಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ ಮತ್ತು ಘಟಕದ ಕಾರ್ಯಕ್ಷಮತೆ ಮತ್ತು ಒಟ್ಟು ಖರೀದಿ ವೆಚ್ಚಗಳ ಬಗ್ಗೆ ಉತ್ತಮ ನಿರ್ಧಾರಗಳನ್ನು ತೆಗೆದುಕೊಳ್ಳುತ್ತದೆ.
ಈ ಮಾರ್ಗದರ್ಶಿ Sanicro 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ನ ಗುಣಲಕ್ಷಣಗಳು, ಅದರಿಂದ ತಯಾರಿಸಬಹುದಾದ ಯಾಂತ್ರಿಕ ಭಾಗಗಳ ವಿಧಗಳು, OEM ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆ, ಗುಣಮಟ್ಟ-ನಿಯಂತ್ರಣ ಪರಿಗಣನೆಗಳು, ಪೂರೈಕೆದಾರರ ಆಯ್ಕೆ ಮತ್ತು ಕಸ್ಟಮ್ ಘಟಕಗಳ ಬೆಲೆಯ ಮೇಲೆ ಪ್ರಭಾವ ಬೀರುವ ಅಂಶಗಳನ್ನು ವಿವರಿಸುತ್ತದೆ.
ನೀವು ಹೊಸ ಯೋಜನೆಗಾಗಿ Sanicro 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳ ಕಾರ್ಖಾನೆಯನ್ನು ಹುಡುಕುತ್ತಿರಲಿ ಅಥವಾ ಸ್ಥಾಪಿತ ಉತ್ಪನ್ನದ ಸಾಲಿಗೆ ಪೂರೈಕೆದಾರರನ್ನು ಹೋಲಿಸುತ್ತಿರಲಿ, ಈ ಅಂಶಗಳನ್ನು ಅರ್ಥಮಾಡಿಕೊಳ್ಳುವುದು ಸಂಭಾವ್ಯ ಉತ್ಪಾದನಾ ಪಾಲುದಾರರನ್ನು ಹೆಚ್ಚು ಪರಿಣಾಮಕಾರಿಯಾಗಿ ಮೌಲ್ಯಮಾಪನ ಮಾಡಲು ನಿಮಗೆ ಸಹಾಯ ಮಾಡುತ್ತದೆ.
ಸ್ಯಾನಿಕ್ರೊ 28 ಹೆಚ್ಚಿನ ಮಿಶ್ರಲೋಹದ ಆಸ್ಟೆನಿಟಿಕ್ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಆಗಿದ್ದು, ಇದು ಬೇಡಿಕೆಯ ತುಕ್ಕು-ನಿರೋಧಕ ಸೇವೆಗೆ ಸಂಬಂಧಿಸಿದೆ. ಇದರ ಮಿಶ್ರಲೋಹದ ವಿನ್ಯಾಸವು ಕ್ರೋಮಿಯಂ, ನಿಕಲ್, ಮಾಲಿಬ್ಡಿನಮ್ ಮತ್ತು ಇತರ ಮಿಶ್ರಲೋಹದ ಅಂಶಗಳನ್ನು ಸಂಯೋಜಿಸಿ ಆಕ್ರಮಣಕಾರಿ ಪರಿಸರದ ವ್ಯಾಪ್ತಿಯ ಪ್ರತಿರೋಧವನ್ನು ಒದಗಿಸುತ್ತದೆ. ವಸ್ತುವಿನ ನಿಖರವಾದ ಹೊಂದಾಣಿಕೆಯು ರಾಸಾಯನಿಕ ಸಂಯೋಜನೆ, ಉತ್ಪನ್ನದ ಸ್ಥಿತಿ, ಸಂಸ್ಕರಣೆಯ ಇತಿಹಾಸ, ತಾಪಮಾನ ಮತ್ತು ಘಟಕವು ಕಾರ್ಯನಿರ್ವಹಿಸುವ ಮಾಧ್ಯಮವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ.
ಸಾಮಾನ್ಯ ತಯಾರಿಕೆಗೆ ಬಳಸಲಾಗುವ ಸ್ಟ್ಯಾಂಡರ್ಡ್ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಗ್ರೇಡ್ಗಳಂತಲ್ಲದೆ, ತುಕ್ಕು ನಿರೋಧಕತೆಯು ಪ್ರಮುಖ ಎಂಜಿನಿಯರಿಂಗ್ ಅಗತ್ಯವಾಗಿರುವ ಅಪ್ಲಿಕೇಶನ್ಗಳಿಗೆ ಸ್ಯಾನಿಕ್ರೊ 28 ಅನ್ನು ಹೆಚ್ಚಾಗಿ ಪರಿಗಣಿಸಲಾಗುತ್ತದೆ. ವಸ್ತುವಿನ ಆಯ್ಕೆಯು ಕೇವಲ ಮಿಶ್ರಲೋಹದ ಹೆಸರಿನ ಬದಲಿಗೆ ನಿಜವಾದ ಸೇವಾ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಆಧರಿಸಿರಬೇಕು.
1.1 ವಸ್ತು ಸಂಯೋಜನೆ ಮತ್ತು ಎಂಜಿನಿಯರಿಂಗ್ ಪರಿಗಣನೆಗಳು
ತುಕ್ಕು-ನಿರೋಧಕ ಮಿಶ್ರಲೋಹದ ಕಾರ್ಯಕ್ಷಮತೆಯು ಅದರ ಘಟಕ ಅಂಶಗಳ ಸಂಯೋಜಿತ ಪರಿಣಾಮಗಳನ್ನು ಮತ್ತು ತಯಾರಿಕೆಯ ಸಮಯದಲ್ಲಿ ಸ್ಥಾಪಿಸಲಾದ ಸೂಕ್ಷ್ಮ ರಚನೆಯನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ.
ಕ್ರೋಮಿಯಂ ನಿಷ್ಕ್ರಿಯ ಮೇಲ್ಮೈ ಪದರದ ರಚನೆಗೆ ಕೊಡುಗೆ ನೀಡುತ್ತದೆ, ಇದು ತುಕ್ಕು ವಿರುದ್ಧ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಅನ್ನು ರಕ್ಷಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ. ನಿಕಲ್ ಆಸ್ಟೆನಿಟಿಕ್ ರಚನೆಯನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ ಮತ್ತು ಬೇಡಿಕೆಯ ಕೈಗಾರಿಕಾ ಅನ್ವಯಿಕೆಗಳಿಗೆ ಮುಖ್ಯವಾದ ವಸ್ತು ಗುಣಲಕ್ಷಣಗಳಿಗೆ ಕೊಡುಗೆ ನೀಡುತ್ತದೆ. ಮಾಲಿಬ್ಡಿನಮ್ ಕೆಲವು ಸ್ಥಳೀಯ ಸವೆತ ಕಾರ್ಯವಿಧಾನಗಳಿಗೆ ಪ್ರತಿರೋಧವನ್ನು ಸುಧಾರಿಸುತ್ತದೆ, ಆದಾಗ್ಯೂ ಕಾರ್ಯಕ್ಷಮತೆ ಪರಿಸರ ಮತ್ತು ಕಾರ್ಯಾಚರಣೆಯ ಪರಿಸ್ಥಿತಿಗಳೊಂದಿಗೆ ಬದಲಾಗುತ್ತದೆ.
ಇತರ ಮಿಶ್ರಲೋಹ ಸೇರ್ಪಡೆಗಳು ತುಕ್ಕು ನಡವಳಿಕೆ ಮತ್ತು ಲೋಹಶಾಸ್ತ್ರದ ಸ್ಥಿರತೆಯ ಮೇಲೆ ಪ್ರಭಾವ ಬೀರಬಹುದು. ಈ ಕಾರಣಕ್ಕಾಗಿ, ಖರೀದಿದಾರರು ನಿಜವಾದ ದರ್ಜೆಯ ಪದನಾಮ ಮತ್ತು ರಾಸಾಯನಿಕ ಸಂಯೋಜನೆಯನ್ನು ಅನ್ವಯಿಸುವ ವಸ್ತು ವಿವರಣೆ ಮತ್ತು ಪೂರೈಕೆದಾರರ ತಪಾಸಣೆ ದಸ್ತಾವೇಜನ್ನು ಪರಿಶೀಲಿಸಬೇಕು.
ಸ್ಯಾನಿಕ್ರೋ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳನ್ನು ಖರೀದಿಸುವಾಗ, ಗ್ರಾಹಕರು ನಾಮಮಾತ್ರದ ವಸ್ತು ದರ್ಜೆ ಮತ್ತು ಸಿದ್ಧಪಡಿಸಿದ ಘಟಕಗಳ ನಡುವೆ ವ್ಯತ್ಯಾಸವನ್ನು ಹೊಂದಿರಬೇಕು. ಸರಿಯಾಗಿ ಗುರುತಿಸಲಾದ ಕಚ್ಚಾ ವಸ್ತುವು ಯಂತ್ರದ ಭಾಗವು ಪ್ರತಿ ಆಯಾಮದ, ಯಾಂತ್ರಿಕ ಅಥವಾ ತುಕ್ಕು-ಕಾರ್ಯಕ್ಷಮತೆಯ ಅಗತ್ಯವನ್ನು ಪೂರೈಸುತ್ತದೆ ಎಂದು ಸ್ವಯಂಚಾಲಿತವಾಗಿ ಖಾತರಿಪಡಿಸುವುದಿಲ್ಲ.
ವಸ್ತು ಪರಿಶೀಲನೆ, ಸೂಕ್ತ ಸಂಸ್ಕರಣೆ ಮತ್ತು ಅಂತಿಮ ತಪಾಸಣೆ ಎಲ್ಲವೂ ಸಿದ್ಧಪಡಿಸಿದ ಉತ್ಪನ್ನದ ವಿಶ್ವಾಸಾರ್ಹತೆಗೆ ಕೊಡುಗೆ ನೀಡುತ್ತದೆ.
1.2 ಯಾಂತ್ರಿಕ ಘಟಕಗಳಿಗಾಗಿ ಸ್ಯಾನಿಕ್ರೋ 28 ಅನ್ನು ಏಕೆ ಆರಿಸಬೇಕು?
ಸ್ಯಾನಿಕ್ರೋ 28 ಅನ್ನು ಪರಿಗಣಿಸಲು ಪ್ರಮುಖ ಕಾರಣವೆಂದರೆ ಸಾಂಪ್ರದಾಯಿಕ ವಸ್ತುಗಳು ಮಿತಿಗಳನ್ನು ಹೊಂದಿರುವ ಆಯ್ದ ನಾಶಕಾರಿ ಪರಿಸರಗಳಿಗೆ ಅದರ ಸಂಭಾವ್ಯ ಸೂಕ್ತತೆಯಾಗಿದೆ.
ನಿರ್ದಿಷ್ಟ ಅಪ್ಲಿಕೇಶನ್ ಅನ್ನು ಅವಲಂಬಿಸಿ, ಅದರ ಸಂಭಾವ್ಯ ಪ್ರಯೋಜನಗಳು ಸೇರಿವೆ:
- ಕೆಲವು ಆಕ್ರಮಣಕಾರಿ ರಾಸಾಯನಿಕ ಪರಿಸರಗಳಿಗೆ ಪ್ರತಿರೋಧ.
- ಆಯ್ದ ಕೈಗಾರಿಕಾ ಪ್ರಕ್ರಿಯೆ ಉಪಕರಣಗಳಿಗೆ ಸೂಕ್ತತೆ.
- ಮಿಶ್ರಲೋಹವನ್ನು ಸರಿಯಾಗಿ ಆಯ್ಕೆಮಾಡಿದಾಗ ಮತ್ತು ಸಂಸ್ಕರಿಸಿದಾಗ ದೀರ್ಘ ಸೇವಾ ಜೀವನಕ್ಕೆ ಸಂಭಾವ್ಯತೆ.
- ಘಟಕ ವಿನ್ಯಾಸಗಳನ್ನು ಅರ್ಹತೆಗಾಗಿ ಸೂಕ್ತ ವಸ್ತು ರೂಪಗಳಲ್ಲಿ ಲಭ್ಯತೆ.
- ನಿಖರವಾದ ಯಂತ್ರ ಮತ್ತು ಇತರ ಸೂಕ್ತವಾದ ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆಗಳೊಂದಿಗೆ ಹೊಂದಾಣಿಕೆ.
ಈ ಪ್ರಯೋಜನಗಳನ್ನು ನಿಜವಾದ ಕಾರ್ಯಾಚರಣಾ ಮಾಧ್ಯಮ, ಸಾಂದ್ರತೆ, ತಾಪಮಾನ, ಒತ್ತಡ, ಹರಿವಿನ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಮಾನ್ಯತೆ ಅವಧಿಯ ವಿರುದ್ಧ ಮೌಲ್ಯಮಾಪನ ಮಾಡಬೇಕು.
ಉದಾಹರಣೆಗೆ, ಎತ್ತರದ ತಾಪಮಾನದಲ್ಲಿ ರಾಸಾಯನಿಕ ದ್ರಾವಣಕ್ಕೆ ಒಡ್ಡಿಕೊಂಡ ಘಟಕವು ಸುತ್ತುವರಿದ ತಾಪಮಾನದಲ್ಲಿ ಅದೇ ದ್ರಾವಣಕ್ಕೆ ಒಡ್ಡಿಕೊಂಡ ಘಟಕದಿಂದ ವಿಭಿನ್ನ ತುಕ್ಕು ಕಾರ್ಯವಿಧಾನಗಳನ್ನು ಅನುಭವಿಸಬಹುದು. ಬಿರುಕುಗಳು, ಮೇಲ್ಮೈ ನಿಕ್ಷೇಪಗಳು, ವೆಲ್ಡಿಂಗ್ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ವಿಭಿನ್ನ ಲೋಹಗಳೊಂದಿಗಿನ ಸಂಪರ್ಕವು ಕಾರ್ಯಕ್ಷಮತೆಯ ಮೇಲೆ ಪ್ರಭಾವ ಬೀರಬಹುದು.
ಜ್ಞಾನವುಳ್ಳ ಸ್ಯಾನಿಕ್ರೊ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳ ಪೂರೈಕೆದಾರರು ನಿರ್ದಿಷ್ಟ ಅಪ್ಲಿಕೇಶನ್ಗೆ ವಸ್ತುಗಳನ್ನು ಶಿಫಾರಸು ಮಾಡುವ ಮೊದಲು ಸಾಕಷ್ಟು ತಾಂತ್ರಿಕ ಮಾಹಿತಿಯನ್ನು ವಿನಂತಿಸಬೇಕು.
1.3 ಸ್ಯಾನಿಕ್ರೊ 28 ಸಾಂಪ್ರದಾಯಿಕ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ನೊಂದಿಗೆ ಹೋಲಿಸಿದರೆ
304 ಅಥವಾ 316L ನಂತಹ ಹೆಚ್ಚು ಸಾಮಾನ್ಯವಾಗಿ ಬಳಸುವ ಗ್ರೇಡ್ಗಳೊಂದಿಗೆ ಹೆಚ್ಚಿನ ಮಿಶ್ರಲೋಹದ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ಗಳನ್ನು ಖರೀದಿದಾರರು ಆಗಾಗ್ಗೆ ಹೋಲಿಸುತ್ತಾರೆ. ಈ ಹೋಲಿಕೆಗಳು ಹೆಚ್ಚುವರಿ ವಸ್ತು ವೆಚ್ಚವು ಸಮರ್ಥಿಸಲ್ಪಟ್ಟಿದೆಯೇ ಎಂಬುದನ್ನು ಸ್ಥಾಪಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ.
ಆದಾಗ್ಯೂ, ಶ್ರೇಣಿಗಳನ್ನು ಪರಸ್ಪರ ಬದಲಾಯಿಸಬಹುದಾದಂತೆ ಪರಿಗಣಿಸಬಾರದು.
| ಮೌಲ್ಯಮಾಪನ ಅಂಶ | ಸಾಂಪ್ರದಾಯಿಕ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ | ಸ್ಯಾನಿಕ್ರೋ 28 |
| ವಿಶಿಷ್ಟ ಆಯ್ಕೆ ವಿಧಾನ | ಸಾಮಾನ್ಯ ತುಕ್ಕು ಮತ್ತು ತಯಾರಿಕೆಯ ಅವಶ್ಯಕತೆಗಳು | ಹೆಚ್ಚು ಬೇಡಿಕೆಯಿರುವ ತುಕ್ಕು-ಸಂಬಂಧಿತ ಅವಶ್ಯಕತೆಗಳು |
| ಮಿಶ್ರಲೋಹ ವಿನ್ಯಾಸ | ಆಯ್ದ ದರ್ಜೆಯನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ | ಹೈ-ಅಲಾಯ್ ಆಸ್ಟೆನಿಟಿಕ್ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ |
| ವಸ್ತು ವೆಚ್ಚ | ಸಾಮಾನ್ಯವಾಗಿ ಲಭ್ಯವಿರುವ ಗ್ರೇಡ್ಗಳಿಗೆ ಸಾಮಾನ್ಯವಾಗಿ ಕಡಿಮೆ | ರೂಪ ಮತ್ತು ಲಭ್ಯತೆಯ ಆಧಾರದ ಮೇಲೆ ಹೆಚ್ಚಿರಬಹುದು |
| ಯಂತ್ರ ಪರಿಗಣನೆಗಳು | ಗ್ರೇಡ್ ಮತ್ತು ಘಟಕ ಜ್ಯಾಮಿತಿಯನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ | ಗ್ರೇಡ್-ನಿರ್ದಿಷ್ಟ ಪ್ರಕ್ರಿಯೆಯ ಯೋಜನೆ ಅಗತ್ಯವಿದೆ |
| ತುಕ್ಕು ಸೂಕ್ತತೆ | ನೈಜ ಪರಿಸರಕ್ಕೆ ಮೌಲ್ಯಮಾಪನ ಮಾಡಬೇಕು | ನೈಜ ಪರಿಸರಕ್ಕೆ ಸಹ ಪರಿಶೀಲಿಸಬೇಕು |
| ದಸ್ತಾವೇಜನ್ನು ಖರೀದಿಸುವುದು | ಗ್ರೇಡ್ ಮತ್ತು ವಿವರಣೆ ಪರಿಶೀಲನೆ | ಹೆಚ್ಚಿನ ಮೌಲ್ಯದ ಮಿಶ್ರಲೋಹದ ಪತ್ತೆಹಚ್ಚುವಿಕೆಗೆ ವಿಶೇಷವಾಗಿ ಮುಖ್ಯವಾಗಿದೆ |
ಸೂಕ್ತವಾದ ವಸ್ತುವು ಘಟಕದ ಎಂಜಿನಿಯರಿಂಗ್ ಅವಶ್ಯಕತೆಗಳನ್ನು ಸ್ವೀಕಾರಾರ್ಹ ಒಟ್ಟು ವೆಚ್ಚದಲ್ಲಿ ಪೂರೈಸುತ್ತದೆ. ಪ್ರತಿ ಅಪ್ಲಿಕೇಶನ್ಗೆ ಹೆಚ್ಚು ದುಬಾರಿ ಮಿಶ್ರಲೋಹವು ಅತ್ಯುತ್ತಮ ಆಯ್ಕೆಯಾಗಿರಬೇಕಾಗಿಲ್ಲ ಮತ್ತು ಅದರ ಕಾರ್ಯಕ್ಷಮತೆ ಅಸಮರ್ಪಕವಾಗಿದ್ದಾಗ ಕಡಿಮೆ ವೆಚ್ಚದ ವಸ್ತುವನ್ನು ಆಯ್ಕೆ ಮಾಡಬಾರದು.
1.4 ಉತ್ಪಾದನೆಯ ಮೊದಲು ವಸ್ತು ಗುರುತನ್ನು ಪರಿಶೀಲಿಸಿ
ಉತ್ತಮ ಗುಣಮಟ್ಟದ ಸ್ಯಾನಿಕ್ರೋ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳನ್ನು ಉತ್ಪಾದಿಸುವಲ್ಲಿ ವಸ್ತು ಗುರುತಿಸುವಿಕೆ ನಿರ್ಣಾಯಕ ಭಾಗವಾಗಿದೆ.
ಉತ್ಪಾದನೆಯನ್ನು ಪ್ರಾರಂಭಿಸುವ ಮೊದಲು, ಖರೀದಿದಾರ ಮತ್ತು ಪೂರೈಕೆದಾರರು ಅಗತ್ಯವಿರುವ ವಸ್ತು ಪದನಾಮ, ಅನ್ವಯವಾಗುವ ಮಾನದಂಡ, ಉತ್ಪನ್ನ ರೂಪ, ವಿತರಣಾ ಸ್ಥಿತಿ ಮತ್ತು ದಾಖಲಾತಿ ಅಗತ್ಯಗಳನ್ನು ದೃಢೀಕರಿಸಬೇಕು.
ಯೋಜನೆಯ ಆಧಾರದ ಮೇಲೆ, ಉಪಯುಕ್ತ ದಾಖಲೆಗಳು ವಸ್ತು ಪರೀಕ್ಷಾ ಪ್ರಮಾಣಪತ್ರ, ಶಾಖ ಅಥವಾ ಬ್ಯಾಚ್ ಸಂಖ್ಯೆ, ರಾಸಾಯನಿಕ ಸಂಯೋಜನೆಯ ಫಲಿತಾಂಶಗಳು, ಯಾಂತ್ರಿಕ ಆಸ್ತಿ ಮಾಹಿತಿ, ಮತ್ತು ಖರೀದಿ ವಿವರಣೆಗೆ ಅಗತ್ಯವಿರುವ ಇತರ ತಪಾಸಣೆ ದಾಖಲೆಗಳನ್ನು ಒಳಗೊಂಡಿರಬಹುದು.
ವಸ್ತು ಪರ್ಯಾಯವನ್ನು ಅನುಮತಿಸದಿದ್ದರೆ, ಉತ್ಪಾದನೆಯ ಉದ್ದಕ್ಕೂ ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ದರ್ಜೆಯನ್ನು ನಿರ್ವಹಿಸಬೇಕು ಎಂದು ಖರೀದಿ ಆದೇಶವು ಸ್ಪಷ್ಟವಾಗಿ ಹೇಳಬೇಕು.
ನಿರ್ಣಾಯಕ ಅಪ್ಲಿಕೇಶನ್ಗಳಿಗಾಗಿ, ಗ್ರಾಹಕರು ಹೆಚ್ಚುವರಿ ವಸ್ತು ಪರಿಶೀಲನೆ ಕಾರ್ಯವಿಧಾನಗಳ ಅಗತ್ಯವಿರಬಹುದು. ಉತ್ಪಾದನೆಯ ಮೊದಲು ಈ ಅವಶ್ಯಕತೆಗಳನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಬೇಕು ಇದರಿಂದ ಕಾರ್ಖಾನೆಯು ತಪಾಸಣೆ ಮತ್ತು ಪತ್ತೆಹಚ್ಚುವಿಕೆಯನ್ನು ಯೋಜಿಸಬಹುದು.
2. ಸ್ಯಾನಿಕ್ರೋ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳ ವಿಧಗಳು
ಸ್ಯಾನಿಕ್ರೊ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಯಾಂತ್ರಿಕ ಭಾಗಗಳು ವಿಭಿನ್ನ ಘಟಕ ಜ್ಯಾಮಿತಿಗಳು ಮತ್ತು ಉತ್ಪಾದನಾ ಅವಶ್ಯಕತೆಗಳನ್ನು ಒಳಗೊಳ್ಳಬಹುದು. ನಿಜವಾದ ಉತ್ಪನ್ನ ಶ್ರೇಣಿಯು ತಯಾರಕರ ಉಪಕರಣಗಳು, ವಸ್ತು ಸೋರ್ಸಿಂಗ್ ವ್ಯವಸ್ಥೆಗಳು, ಯಂತ್ರ ಸಾಮರ್ಥ್ಯಗಳು ಮತ್ತು ಗುಣಮಟ್ಟ-ನಿಯಂತ್ರಣ ವ್ಯವಸ್ಥೆಗಳನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ.
ಕೈಗಾರಿಕಾ ಖರೀದಿದಾರರಿಗೆ, ಸರಬರಾಜುದಾರರು ಅನುಮೋದಿತ ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ಮೆಟೀರಿಯಲ್ ಸ್ಪೆಸಿಫಿಕೇಶನ್ಗೆ ಅಗತ್ಯವಾದ ಘಟಕವನ್ನು ತಯಾರಿಸಬಹುದೇ ಎಂಬುದು ಅತ್ಯಂತ ಪ್ರಮುಖವಾದ ಪರಿಗಣನೆಯಾಗಿದೆ.
2.1 ನಿಖರವಾದ ಯಂತ್ರದ ಘಟಕಗಳು
ಆಯಾಮದ ನಿಖರತೆ ಮತ್ತು ಪುನರಾವರ್ತನೀಯ ಜೋಡಣೆಯು ಮುಖ್ಯವಾದ ಕೈಗಾರಿಕಾ ಉಪಕರಣಗಳಲ್ಲಿ ನಿಖರವಾದ ಯಂತ್ರದ ಘಟಕಗಳನ್ನು ಬಳಸಲಾಗುತ್ತದೆ.
ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ಲಭ್ಯವಿರುವ ವಸ್ತುವಿನ ರೂಪವನ್ನು ಅವಲಂಬಿಸಿ, ಸಂಭಾವ್ಯ ಘಟಕ ವಿಭಾಗಗಳು ತಿರುಗಿದ ಭಾಗಗಳು, ಯಂತ್ರದ ಬ್ಲಾಕ್ಗಳು, ತೋಳುಗಳು, ಸ್ಪೇಸರ್ಗಳು, ಬುಶಿಂಗ್ಗಳು ಮತ್ತು ವಿಶೇಷವಾಗಿ ವಿನ್ಯಾಸಗೊಳಿಸಿದ ಸಲಕರಣೆ ಘಟಕಗಳನ್ನು ಒಳಗೊಂಡಿರುತ್ತವೆ.
ಒಂದು ನಿಖರ-ಯಂತ್ರದ ಸ್ಯಾನಿಕ್ರೋ 28 ಭಾಗವು ನಿಗದಿತ ರೇಖಾಗಣಿತವನ್ನು ಸಾಧಿಸಲು ಹಲವಾರು ಕಾರ್ಯಾಚರಣೆಗಳ ಅಗತ್ಯವಿರಬಹುದು. ಇವುಗಳು ಟರ್ನಿಂಗ್, ಮಿಲ್ಲಿಂಗ್, ಡ್ರಿಲ್ಲಿಂಗ್, ಬೋರಿಂಗ್, ಥ್ರೆಡಿಂಗ್, ಡಿಬರ್ರಿಂಗ್ ಮತ್ತು ಫಿನಿಶಿಂಗ್ ಅನ್ನು ಒಳಗೊಂಡಿರಬಹುದು.
ಉತ್ಪಾದನಾ ಯೋಜನೆಯು ಘಟಕದ ಆಯಾಮಗಳು, ಸಹಿಷ್ಣುತೆಯ ಅವಶ್ಯಕತೆಗಳು, ಮೇಲ್ಮೈ-ಮುಕ್ತಾಯದ ವಿಶೇಷಣಗಳು ಮತ್ತು ಯಂತ್ರದ ಸಮಯದಲ್ಲಿ ಆಯ್ಕೆಮಾಡಿದ ಮಿಶ್ರಲೋಹದ ನಡವಳಿಕೆಯನ್ನು ಗಣನೆಗೆ ತೆಗೆದುಕೊಳ್ಳಬೇಕು.
ಸಂಕೀರ್ಣ ಭಾಗಗಳಿಗಾಗಿ, ಯಂತ್ರದ ಸಮಯ, ಉಪಕರಣದ ಅವಶ್ಯಕತೆಗಳು, ವಸ್ತು ಬಳಕೆ ಮತ್ತು ತಪಾಸಣೆ ಪ್ರಯತ್ನದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುವ ವೈಶಿಷ್ಟ್ಯಗಳನ್ನು ಗುರುತಿಸಲು ಉದ್ಧರಣ ಮಾಡುವ ಮೊದಲು ಸರಬರಾಜುದಾರರು ರೇಖಾಚಿತ್ರವನ್ನು ಪರಿಶೀಲಿಸಬೇಕು.
2.2 ಕಸ್ಟಮ್ ಇಂಡಸ್ಟ್ರಿಯಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳು
ಪ್ರತಿ ಕೈಗಾರಿಕಾ ಘಟಕವನ್ನು ಪ್ರಮಾಣಿತ ಕ್ಯಾಟಲಾಗ್ನಿಂದ ಖರೀದಿಸಲಾಗುವುದಿಲ್ಲ. ಸಲಕರಣೆ ತಯಾರಕರಿಗೆ ಆಗಾಗ್ಗೆ ಪ್ರಮಾಣಿತವಲ್ಲದ ಆಯಾಮಗಳು, ವಿಶೇಷ ಇಂಟರ್ಫೇಸ್ಗಳು ಅಥವಾ ನಿರ್ದಿಷ್ಟ ಯಂತ್ರ ಅಥವಾ ಪ್ರಕ್ರಿಯೆಗಾಗಿ ವಿನ್ಯಾಸಗೊಳಿಸಲಾದ ಅನನ್ಯ ಜ್ಯಾಮಿತಿಗಳ ಅಗತ್ಯವಿರುತ್ತದೆ.
ಕಸ್ಟಮ್ ಸ್ಯಾನಿಕ್ರೊ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳನ್ನು ಗ್ರಾಹಕರ ರೇಖಾಚಿತ್ರಗಳು, ಅನುಮೋದಿತ ಮಾದರಿಗಳು ಅಥವಾ ಒಪ್ಪಿದ ತಾಂತ್ರಿಕ ವಿಶೇಷಣಗಳ ಪ್ರಕಾರ ಉತ್ಪಾದಿಸಬಹುದು.
ಸಂಭವನೀಯ ಕಸ್ಟಮ್ ಘಟಕಗಳ ಉದಾಹರಣೆಗಳು ಸೇರಿವೆ:
- ವಿಶೇಷವಾಗಿ ಯಂತ್ರದ ಲೋಹದ ಫಿಟ್ಟಿಂಗ್ಗಳು.
- ನಿಖರವಾದ ಸಂಪರ್ಕ ಘಟಕಗಳು.
- ಸಲಕರಣೆಗಳ ಜೋಡಣೆ ಮತ್ತು ಬೆಂಬಲ ಭಾಗಗಳು.
- ಕಸ್ಟಮ್ ಸ್ಪೇಸರ್ಗಳು ಮತ್ತು ತೋಳುಗಳು.
- ಥ್ರೆಡ್ ಘಟಕಗಳು.
- ಪ್ರಕ್ರಿಯೆ ಉಪಕರಣಗಳಿಗೆ ವಿಶೇಷ ಉದ್ದೇಶದ ಯಂತ್ರದ ಘಟಕಗಳು.
ಈ ಉದಾಹರಣೆಗಳು ಗ್ಯಾರಂಟಿ ಉತ್ಪನ್ನ ಪಟ್ಟಿಗಿಂತ ಹೆಚ್ಚು ವಿವರಣಾತ್ಮಕವಾಗಿವೆ. ಪ್ರತಿಯೊಂದು ಭಾಗದ ತಯಾರಿಕೆಯು ಅದರ ಆಯಾಮಗಳು, ವಸ್ತು ರೂಪ, ವಿನ್ಯಾಸ ಸಂಕೀರ್ಣತೆ ಮತ್ತು ಲಭ್ಯವಿರುವ ಉತ್ಪಾದನಾ ಸಂಪನ್ಮೂಲಗಳನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ.
ಪ್ರಮಾಣಿತವಲ್ಲದ ಭಾಗಗಳಿಗೆ, ಉತ್ಪಾದನೆಯ ಮೊದಲು ಸ್ಪಷ್ಟವಾದ ತಾಂತ್ರಿಕ ಪರಿಶೀಲನೆಯು ಸಹಿಷ್ಣುತೆಗಳು, ಎಳೆಗಳು, ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆಗಳು ಮತ್ತು ಸ್ವೀಕಾರ ಮಾನದಂಡಗಳ ಬಗ್ಗೆ ತಪ್ಪುಗ್ರಹಿಕೆಯನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ.
2.3 ತುಕ್ಕು-ನಿರೋಧಕ ಸಲಕರಣೆಗಾಗಿ ಘಟಕಗಳು
ರಾಸಾಯನಿಕ ಸಂಸ್ಕರಣೆ ಮತ್ತು ಇತರ ಕೈಗಾರಿಕಾ ವ್ಯವಸ್ಥೆಗಳಲ್ಲಿ ತುಕ್ಕು ನಿರೋಧಕತೆ ಮುಖ್ಯವಾದ ಆಯ್ದ ಘಟಕಗಳಿಗೆ ಸ್ಯಾನಿಕ್ರೋ 28 ಅನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಬಹುದು.
ಸಂಭಾವ್ಯ ಘಟಕ ವರ್ಗಗಳು ಪ್ರಕ್ರಿಯೆಯ ಉಪಕರಣಗಳು, ರಾಸಾಯನಿಕ-ನಿರ್ವಹಣೆಯ ಅಸೆಂಬ್ಲಿಗಳು ಮತ್ತು ಆಕ್ರಮಣಕಾರಿ ಮಾಧ್ಯಮಕ್ಕೆ ಒಡ್ಡಿಕೊಳ್ಳುವ ಕೈಗಾರಿಕಾ ವ್ಯವಸ್ಥೆಗಳಿಗೆ ವಿಶೇಷವಾಗಿ ಯಂತ್ರದ ಭಾಗಗಳನ್ನು ಒಳಗೊಂಡಿರಬಹುದು.
ಅದೇನೇ ಇದ್ದರೂ, ಒಂದು ಘಟಕದಲ್ಲಿ ಸ್ಯಾನಿಕ್ರೊ 28 ರ ಉಪಸ್ಥಿತಿಯು ಸಂಪೂರ್ಣ ಜೋಡಣೆಯು ಪ್ರತಿ ನಾಶಕಾರಿ ಅಪ್ಲಿಕೇಶನ್ಗೆ ಸೂಕ್ತವಾಗಿದೆ ಎಂದು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ. ಅಂತಿಮ ನಿರ್ಧಾರವು ಘಟಕ ವಿನ್ಯಾಸ, ಕಾರ್ಯಾಚರಣಾ ಪರಿಸರ, ಸೇರುವ ವಿಧಾನಗಳು, ಉತ್ಪಾದನಾ ಸ್ಥಿತಿ ಮತ್ತು ಅನ್ವಯವಾಗುವ ಎಂಜಿನಿಯರಿಂಗ್ ಮಾನದಂಡಗಳನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ.
ಉದ್ಧರಣವನ್ನು ವಿನಂತಿಸುವಾಗ ಖರೀದಿದಾರರು ರಾಸಾಯನಿಕ ಮಾಧ್ಯಮ, ಸಾಂದ್ರತೆ, ತಾಪಮಾನ, ಒತ್ತಡ ಮತ್ತು ನಿರೀಕ್ಷಿತ ಕಾರ್ಯಾಚರಣೆಯ ಜೀವನವನ್ನು ಗುರುತಿಸಬೇಕು.
ಈ ಮಾಹಿತಿಯು ಸರಬರಾಜುದಾರ ಮತ್ತು ಎಂಜಿನಿಯರಿಂಗ್ ತಂಡವು ವಿನಂತಿಸಿದ ವಸ್ತು ಮತ್ತು ಉತ್ಪಾದನಾ ಅಗತ್ಯಗಳನ್ನು ಹೆಚ್ಚು ನಿಖರವಾಗಿ ಮೌಲ್ಯಮಾಪನ ಮಾಡಲು ಅನುಮತಿಸುತ್ತದೆ.
2.4 ಸಣ್ಣ-ಬ್ಯಾಚ್ ಮತ್ತು ದೊಡ್ಡ-ಪ್ರಮಾಣದ ಉತ್ಪಾದನೆ
ಕೈಗಾರಿಕಾ ಸಂಗ್ರಹಣೆಯ ಅಗತ್ಯತೆಗಳು ಅಭಿವೃದ್ಧಿ ಯೋಜನೆಗಳು ಮತ್ತು ಸ್ಥಾಪಿತ ಉತ್ಪಾದನಾ ಕಾರ್ಯಕ್ರಮಗಳ ನಡುವೆ ಗಮನಾರ್ಹವಾಗಿ ಬದಲಾಗುತ್ತವೆ.
ವಿನ್ಯಾಸವನ್ನು ಪರಿಶೀಲಿಸಲು ಕೆಲವು ಗ್ರಾಹಕರಿಗೆ ಸಣ್ಣ ಸಂಖ್ಯೆಯ ಮೂಲಮಾದರಿಯ ಘಟಕಗಳು ಬೇಕಾಗುತ್ತವೆ. ಇತರರಿಗೆ ಉಪಕರಣಗಳ ತಯಾರಿಕೆ, ನಿರ್ವಹಣೆ ಅಥವಾ ಬದಲಿ ಭಾಗಗಳಿಗೆ ಪುನರಾವರ್ತಿತ ಉತ್ಪಾದನೆಯ ಅಗತ್ಯವಿರುತ್ತದೆ.
ಸಮರ್ಥ ಸ್ಯಾನಿಕ್ರೊ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳ ಕಾರ್ಖಾನೆಯು ವಿನಂತಿಸಿದ ಪ್ರಮಾಣವು ಅದರ ಲಭ್ಯವಿರುವ ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆಗಳಿಗೆ ಸರಿಹೊಂದುತ್ತದೆಯೇ ಎಂದು ಮೌಲ್ಯಮಾಪನ ಮಾಡಬೇಕು.
ಸಣ್ಣ ಬ್ಯಾಚ್ಗಳು ಪ್ರತಿ ತುಂಡಿಗೆ ಹೆಚ್ಚಿನ ಸೆಟಪ್ ವೆಚ್ಚವನ್ನು ಒಳಗೊಂಡಿರಬಹುದು ಏಕೆಂದರೆ ಪ್ರೋಗ್ರಾಮಿಂಗ್, ಟೂಲಿಂಗ್ ತಯಾರಿ, ವಸ್ತು ತಯಾರಿಕೆ ಮತ್ತು ತಪಾಸಣೆಯನ್ನು ಕೆಲವೇ ಘಟಕಗಳು ಅಗತ್ಯವಿರುವಾಗಲೂ ಪೂರ್ಣಗೊಳಿಸಬೇಕು.
ದೊಡ್ಡ ಆರ್ಡರ್ಗಳು ಈ ವೆಚ್ಚಗಳನ್ನು ಹೆಚ್ಚಿನ ಘಟಕಗಳಲ್ಲಿ ವಿತರಿಸಬಹುದು, ಆದರೆ ಅವುಗಳಿಗೆ ವಿಶ್ವಾಸಾರ್ಹ ಉತ್ಪಾದನಾ ಯೋಜನೆ, ವಸ್ತು ಲಭ್ಯತೆ ಮತ್ತು ಸ್ಥಿರ ಗುಣಮಟ್ಟದ ನಿಯಂತ್ರಣದ ಅಗತ್ಯವಿರುತ್ತದೆ.
ಮರುಕಳಿಸುವ ಆರ್ಡರ್ಗಳಿಗಾಗಿ, ಗ್ರಾಹಕರು ಒಪ್ಪಿದ ಡ್ರಾಯಿಂಗ್ ಪರಿಷ್ಕರಣೆ, ಸ್ಥಿರವಾದ ವಸ್ತು ವಿವರಣೆ, ದಾಖಲಿತ ತಪಾಸಣೆ ಅಗತ್ಯತೆಗಳು ಮತ್ತು ಸ್ಪಷ್ಟ ಮರುಕ್ರಮದ ಪ್ರಕ್ರಿಯೆಯಿಂದ ಪ್ರಯೋಜನ ಪಡೆಯಬಹುದು.
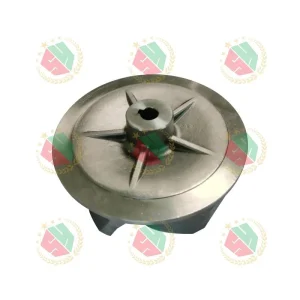
3. OEM Sanicro 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳ ತಯಾರಿಕೆ
OEM ಉತ್ಪಾದನೆಯು ಗ್ರಾಹಕರು ತಮ್ಮ ಸ್ವಂತ ಉತ್ಪನ್ನ ವಿನ್ಯಾಸಗಳು, ತಾಂತ್ರಿಕ ವಿಶೇಷಣಗಳು ಮತ್ತು ವಾಣಿಜ್ಯ ಅವಶ್ಯಕತೆಗಳಿಗೆ ಅನುಗುಣವಾಗಿ ಘಟಕಗಳನ್ನು ಮೂಲಕ್ಕೆ ಅನುಮತಿಸುತ್ತದೆ.
ಕೈಗಾರಿಕಾ ಉಪಕರಣಗಳನ್ನು ಅಭಿವೃದ್ಧಿಪಡಿಸುವ ಅಥವಾ ಸ್ಥಾಪಿತ ಉತ್ಪನ್ನ ಶ್ರೇಣಿಯನ್ನು ನಿರ್ವಹಿಸುವ ಕಂಪನಿಗಳಿಗೆ, OEM ಸ್ಯಾನಿಕ್ರೊ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳ ತಯಾರಕರು ಖರೀದಿದಾರರು ಪ್ರತಿ ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆಯನ್ನು ಆಂತರಿಕವಾಗಿ ಸ್ಥಾಪಿಸುವ ಅಗತ್ಯವಿಲ್ಲದೇ ಕಸ್ಟಮ್ ಘಟಕಗಳ ಉತ್ಪಾದನೆಯನ್ನು ಬೆಂಬಲಿಸಬಹುದು.
OEM ಸಂಬಂಧದ ಮೌಲ್ಯವು ತಾಂತ್ರಿಕ ಸಂವಹನ, ಪ್ರಕ್ರಿಯೆಯ ಸ್ಥಿರತೆ, ಉತ್ಪಾದನಾ ಸಾಮರ್ಥ್ಯ ಮತ್ತು ಒಪ್ಪಿದ ವಿಶೇಷಣಗಳನ್ನು ಪೂರೈಸುವ ಸಾಮರ್ಥ್ಯವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ.
3.1 ಗ್ರಾಹಕರ ರೇಖಾಚಿತ್ರಗಳ ಪ್ರಕಾರ ತಯಾರಿಕೆ
ಗ್ರಾಹಕ ರೇಖಾಚಿತ್ರಗಳು ಸಾಮಾನ್ಯವಾಗಿ ಪ್ರಮಾಣಿತವಲ್ಲದ ಯಾಂತ್ರಿಕ ಭಾಗಗಳಿಗೆ ಪ್ರಾಥಮಿಕ ಉಲ್ಲೇಖವಾಗಿದೆ.
ಸಂಪೂರ್ಣ ರೇಖಾಚಿತ್ರವು ಘಟಕ ಆಯಾಮಗಳು, ಆಯಾಮದ ಸಹಿಷ್ಣುತೆಗಳು, ವಸ್ತು ದರ್ಜೆಯ, ಮೇಲ್ಮೈ-ಮುಕ್ತಾಯದ ಅವಶ್ಯಕತೆಗಳು, ಥ್ರೆಡ್ ವಿಶೇಷಣಗಳು ಮತ್ತು ಉತ್ಪಾದನೆ ಮತ್ತು ತಪಾಸಣೆಗೆ ಅಗತ್ಯವಾದ ಇತರ ಗುಣಲಕ್ಷಣಗಳನ್ನು ಗುರುತಿಸಬೇಕು.
ರೇಖಾಚಿತ್ರವು ಅಸ್ಪಷ್ಟ ಆಯಾಮಗಳು ಅಥವಾ ಸಂಘರ್ಷದ ಅವಶ್ಯಕತೆಗಳನ್ನು ಹೊಂದಿದ್ದರೆ, ತಯಾರಕರು ಉತ್ಪಾದನೆಯ ಮೊದಲು ಸ್ಪಷ್ಟೀಕರಣವನ್ನು ಕೋರಬೇಕು.
ಉದಾಹರಣೆಗೆ, ಡ್ರಾಯಿಂಗ್ನಲ್ಲಿ ಆಯಾಮವು ಸ್ವೀಕಾರಾರ್ಹವಾಗಿ ಕಾಣಿಸಬಹುದು ಆದರೆ ಪ್ರಾಯೋಗಿಕವಾಗಿ ಕಷ್ಟಕರವಾದ ಯಂತ್ರ ಅಥವಾ ತಪಾಸಣೆ ಅಗತ್ಯವನ್ನು ರಚಿಸಬಹುದು. ಈ ಸಮಸ್ಯೆಗಳನ್ನು ಮೊದಲೇ ಪರಿಶೀಲಿಸುವುದರಿಂದ ಮರುಕೆಲಸ ಮತ್ತು ಅನಗತ್ಯ ವೆಚ್ಚವನ್ನು ತಡೆಯಬಹುದು.
ಜೋಡಣೆ ಅಥವಾ ಕಾರ್ಯಚಟುವಟಿಕೆಗೆ ಯಾವ ಆಯಾಮಗಳು ನಿರ್ಣಾಯಕವಾಗಿವೆ ಎಂಬುದನ್ನು ಗ್ರಾಹಕರು ಗುರುತಿಸಬೇಕು. ಪ್ರತಿ ವೈಶಿಷ್ಟ್ಯದ ಮೇಲೆ ಅನಗತ್ಯವಾಗಿ ಬಿಗಿಯಾದ ಸಹಿಷ್ಣುತೆಗಳನ್ನು ಹೇರದೆಯೇ ಸೂಕ್ತವಾದ ಉತ್ಪಾದನೆ ಮತ್ತು ತಪಾಸಣೆ ಯೋಜನೆಯನ್ನು ಅಭಿವೃದ್ಧಿಪಡಿಸಲು ಇದು ಪೂರೈಕೆದಾರರಿಗೆ ಸಹಾಯ ಮಾಡುತ್ತದೆ.
3.2 OEM ಗ್ರಾಹಕೀಕರಣ ಆಯ್ಕೆಗಳು
ಕಾರ್ಖಾನೆಯ ಸಾಮರ್ಥ್ಯಗಳನ್ನು ಅವಲಂಬಿಸಿ, OEM ಸೇವೆಗಳು ಉತ್ಪಾದನೆಯ ಹಲವಾರು ಅಂಶಗಳನ್ನು ಒಳಗೊಳ್ಳಬಹುದು.
ಡ್ರಾಯಿಂಗ್ ಆಧಾರಿತ ಉತ್ಪಾದನೆ: ಗ್ರಾಹಕರು ಒದಗಿಸಿದ ಎಂಜಿನಿಯರಿಂಗ್ ರೇಖಾಚಿತ್ರಗಳು ಮತ್ತು ಅನುಮೋದಿತ ವಿಶೇಷಣಗಳ ಪ್ರಕಾರ ಘಟಕಗಳನ್ನು ಉತ್ಪಾದಿಸಲಾಗುತ್ತದೆ.
ಕಸ್ಟಮ್ ಆಯಾಮಗಳು: ಉತ್ಪಾದನೆ ಮತ್ತು ಉತ್ಪಾದನಾ ವೆಚ್ಚಕ್ಕಾಗಿ ಪ್ರಮಾಣಿತವಲ್ಲದ ಗಾತ್ರಗಳು ಮತ್ತು ಜ್ಯಾಮಿತಿಗಳನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಲಾಗುತ್ತದೆ.
ವಸ್ತು ವಿವರಣೆ ನಿಯಂತ್ರಣ: ಅಗತ್ಯವಿರುವ Sanicro 28 ದರ್ಜೆಯ ಮತ್ತು ವಸ್ತು ದಾಖಲಾತಿಗಳನ್ನು ತಯಾರಿಕೆಯ ಮೊದಲು ಸ್ಥಾಪಿಸಲಾಗಿದೆ.
ಪ್ರಕ್ರಿಯೆ ಆಯ್ಕೆ: ಭಾಗ ಜ್ಯಾಮಿತಿ ಮತ್ತು ಗುಣಮಟ್ಟದ ಅವಶ್ಯಕತೆಗಳಿಗೆ ಅನುಗುಣವಾಗಿ ಸೂಕ್ತವಾದ ಯಂತ್ರ ಮತ್ತು ಪೂರ್ಣಗೊಳಿಸುವ ವಿಧಾನಗಳನ್ನು ಆಯ್ಕೆ ಮಾಡಲಾಗುತ್ತದೆ.
ಪ್ಯಾಕೇಜಿಂಗ್ ಅವಶ್ಯಕತೆಗಳು: ಸಂಗ್ರಹಣೆ, ಸಾಗಣೆ ಮತ್ತು ನಿರ್ವಹಣೆಯ ಸಮಯದಲ್ಲಿ ಘಟಕಗಳನ್ನು ರಕ್ಷಿಸಲು ಸಹಾಯ ಮಾಡಲು ಪ್ಯಾಕೇಜಿಂಗ್ ಅನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಬಹುದು.
ಪುನರಾವರ್ತಿತ ಉತ್ಪಾದನೆ: ಅನುಮೋದಿತ ವಿಶೇಷಣಗಳು ಮತ್ತು ತಪಾಸಣೆ ಮಾನದಂಡಗಳನ್ನು ನಂತರದ ಆದೇಶಗಳಿಗೆ ಆಧಾರವಾಗಿ ಬಳಸಬಹುದು.
ಪ್ರಾಜೆಕ್ಟ್ ಅನ್ನು ನೀಡುವ ಮೊದಲು ಈ ಸೇವೆಗಳ ಲಭ್ಯತೆಯನ್ನು ನಿರ್ದಿಷ್ಟ ತಯಾರಕರೊಂದಿಗೆ ದೃಢೀಕರಿಸಬೇಕು.
3.3 ಮಾದರಿ ಉತ್ಪಾದನೆ ಮತ್ತು ವಿನ್ಯಾಸ ಪರಿಶೀಲನೆ
ಹೊಸ ಘಟಕಕ್ಕಾಗಿ, ಮೂಲಮಾದರಿಯ ಉತ್ಪಾದನೆಯು ಆಯಾಮಗಳು, ಅಸೆಂಬ್ಲಿ ಹೊಂದಾಣಿಕೆ ಮತ್ತು ದೊಡ್ಡ ಆರ್ಡರ್ಗಳನ್ನು ಇರಿಸುವ ಮೊದಲು ಉತ್ಪಾದನಾ ಕಾರ್ಯಸಾಧ್ಯತೆಯನ್ನು ಪರಿಶೀಲಿಸಲು ಅವಕಾಶವನ್ನು ಒದಗಿಸುತ್ತದೆ.
ವಿನ್ಯಾಸವು ಸಂಕೀರ್ಣ ಜ್ಯಾಮಿತಿ, ಬಿಗಿಯಾದ ಸಹಿಷ್ಣುತೆಗಳು ಅಥವಾ ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಉಪಕರಣಗಳೊಂದಿಗೆ ಇಂಟರ್ಫೇಸ್ಗಳನ್ನು ಒಳಗೊಂಡಿರುವಾಗ ಮೂಲಮಾದರಿಯ ಹಂತವು ವಿಶೇಷವಾಗಿ ಉಪಯುಕ್ತವಾಗಿದೆ.
ಮೊದಲ ಮಾದರಿಯನ್ನು ತಯಾರಿಸುವ ಮೊದಲು ಗ್ರಾಹಕರು ಸ್ವೀಕಾರ ಮಾನದಂಡಗಳನ್ನು ಸ್ಥಾಪಿಸಬೇಕು. ಈ ಮಾನದಂಡಗಳು ಆಯಾಮದ ಅಳತೆಗಳು, ವಸ್ತು ದಾಖಲಾತಿ, ಮೇಲ್ಮೈ ಸ್ಥಿತಿ ಮತ್ತು ಅಪ್ಲಿಕೇಶನ್ಗೆ ಅಗತ್ಯವಿರುವ ಯಾವುದೇ ವಿಶೇಷ ಪರೀಕ್ಷೆಯನ್ನು ಒಳಗೊಂಡಿರಬಹುದು.
ತಪಾಸಣೆಯ ನಂತರ ಬದಲಾವಣೆಗಳು ಅಗತ್ಯವಿದ್ದರೆ, ಡ್ರಾಯಿಂಗ್ ಅನ್ನು ಪರಿಷ್ಕರಿಸಬೇಕು ಮತ್ತು ಅನುಮೋದಿತ ಪರಿಷ್ಕರಣೆಯನ್ನು ಸ್ಪಷ್ಟವಾಗಿ ಗುರುತಿಸಬೇಕು.
ಈ ಪ್ರಕ್ರಿಯೆಯು ಮೂಲಮಾದರಿ, ಉತ್ಪಾದನಾ ಕ್ರಮ ಮತ್ತು ಭವಿಷ್ಯದ ಬದಲಿ ಭಾಗಗಳನ್ನು ಸ್ಥಿರವಾದ ಅವಶ್ಯಕತೆಗಳಿಗೆ ವಿರುದ್ಧವಾಗಿ ತಯಾರಿಸಲಾಗುತ್ತದೆ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ.
3.4 ಉತ್ಪಾದನೆಯ ಸಮಯದಲ್ಲಿ ಎಂಜಿನಿಯರಿಂಗ್ ಸಂವಹನ
ಯಶಸ್ವಿ OEM ಯೋಜನೆಗಳು ಖರೀದಿದಾರ ಮತ್ತು ತಯಾರಕರ ನಡುವಿನ ಸ್ಪಷ್ಟ ಸಂವಹನವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ.
ಖರೀದಿದಾರರು ಸಂಪೂರ್ಣ ತಾಂತ್ರಿಕ ಮಾಹಿತಿಯನ್ನು ಒದಗಿಸಬೇಕು, ಆದರೆ ಪೂರೈಕೆದಾರರು ಉತ್ಪಾದನೆ, ಪ್ರಮುಖ ಸಮಯ, ಗುಣಮಟ್ಟ ಅಥವಾ ವೆಚ್ಚದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುವ ಯಾವುದೇ ಮಿತಿಗಳನ್ನು ತಿಳಿಸಬೇಕು.
ಪ್ರಸ್ತಾವಿತ ಉತ್ಪಾದನಾ ಬದಲಾವಣೆಯು ಘಟಕದ ಕಾರ್ಯಕ್ಷಮತೆಯ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರಿದಾಗ, ಬದಲಾವಣೆಯನ್ನು ಪರಿಶೀಲಿಸಬೇಕು ಮತ್ತು ಅನುಷ್ಠಾನಕ್ಕೆ ಮೊದಲು ಅನುಮೋದಿಸಬೇಕು.
ಮೆಟೀರಿಯಲ್ ಬದಲಿಗಳು, ನಿರ್ಣಾಯಕ ಆಯಾಮಗಳಿಗೆ ಬದಲಾವಣೆಗಳು ಮತ್ತು ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆಗೆ ಮಾರ್ಪಾಡುಗಳನ್ನು ಅಗತ್ಯವಾದ ಗ್ರಾಹಕರ ಅನುಮತಿಯಿಲ್ಲದೆ ಮಾಡಬಾರದು.
ದೀರ್ಘಾವಧಿಯ ಪೂರೈಕೆ ಸಂಬಂಧಗಳಿಗಾಗಿ, ದಾಖಲಿತ ಸಂವಹನ ಮತ್ತು ಪರಿಷ್ಕರಣೆ ನಿಯಂತ್ರಣವು ಗ್ರಾಹಕರ ಉಪಕರಣಗಳು ಅಥವಾ ಅಸೆಂಬ್ಲಿ ಅವಶ್ಯಕತೆಗಳಿಗೆ ಇನ್ನು ಮುಂದೆ ಹೊಂದಿಕೆಯಾಗದ ಭಾಗಗಳನ್ನು ಉತ್ಪಾದಿಸುವ ಅಪಾಯವನ್ನು ಕಡಿಮೆ ಮಾಡಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ.
3.5 ರೇಖಾಚಿತ್ರಗಳು ಮತ್ತು ಉತ್ಪನ್ನ ಮಾಹಿತಿಯನ್ನು ರಕ್ಷಿಸುವುದು
ಕೈಗಾರಿಕಾ OEM ಗ್ರಾಹಕರು ಗೌಪ್ಯ ರೇಖಾಚಿತ್ರಗಳು, ಉತ್ಪನ್ನ ವಿಶೇಷಣಗಳು ಮತ್ತು ಸ್ವಾಮ್ಯದ ವಿನ್ಯಾಸ ಮಾಹಿತಿಯನ್ನು ಒದಗಿಸಬಹುದು.
ಸೂಕ್ಷ್ಮ ತಾಂತ್ರಿಕ ದಾಖಲೆಗಳನ್ನು ಹಂಚಿಕೊಳ್ಳುವ ಮೊದಲು, ಖರೀದಿದಾರರು ಸರಬರಾಜುದಾರರೊಂದಿಗೆ ಸೂಕ್ತವಾದ ಗೌಪ್ಯತೆಯ ವ್ಯವಸ್ಥೆಗಳನ್ನು ಸ್ಥಾಪಿಸಬೇಕು.
ರೇಖಾಚಿತ್ರಗಳನ್ನು ಹೇಗೆ ಸಂಗ್ರಹಿಸಲಾಗುತ್ತದೆ, ಯಾರು ಅವುಗಳನ್ನು ಪ್ರವೇಶಿಸಬಹುದು ಮತ್ತು ಅಗತ್ಯವಿದ್ದಾಗ ಉತ್ಪಾದನಾ ಮಾಹಿತಿಯನ್ನು ಉಪಗುತ್ತಿಗೆದಾರರೊಂದಿಗೆ ಹಂಚಿಕೊಳ್ಳಬಹುದೇ ಎಂಬುದನ್ನು ಪಕ್ಷಗಳು ಸ್ಪಷ್ಟಪಡಿಸಬೇಕು.
ಗ್ರಾಹಕ-ಮಾಲೀಕತ್ವದ ವಿನ್ಯಾಸದ ಅಡಿಯಲ್ಲಿ ತಯಾರಿಸಲಾದ ಘಟಕಗಳಿಗೆ, ಖರೀದಿ ಒಪ್ಪಂದವು ರೇಖಾಚಿತ್ರಗಳು, ಉಪಕರಣಗಳು ಮತ್ತು ಇತರ ಪ್ರಾಜೆಕ್ಟ್-ನಿರ್ದಿಷ್ಟ ವಸ್ತುಗಳ ಮಾಲೀಕತ್ವವನ್ನು ಸಹ ಉಲ್ಲೇಖಿಸಬೇಕು.
ಈ ವ್ಯವಸ್ಥೆಗಳು ಹೆಚ್ಚು ವಿಶ್ವಾಸಾರ್ಹ OEM ಸಂಬಂಧವನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ ಮತ್ತು ಎರಡೂ ಪಕ್ಷಗಳಿಗೆ ಸ್ಪಷ್ಟವಾದ ಜವಾಬ್ದಾರಿಗಳನ್ನು ಸ್ಥಾಪಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ.
4. ಸ್ಯಾನಿಕ್ರೋ 28 ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳಿಗೆ ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆಗಳು
ಸ್ಯಾನಿಕ್ರೋ 28 ಘಟಕದ ಉತ್ಪಾದನಾ ಮಾರ್ಗವು ಅದರ ಜ್ಯಾಮಿತಿ, ಆಯಾಮಗಳು, ವಸ್ತು ರೂಪ, ಸಹಿಷ್ಣುತೆಗಳು ಮತ್ತು ಉತ್ಪಾದನೆಯ ಪ್ರಮಾಣವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ.
ಪ್ರತಿಯೊಂದು ಯಾಂತ್ರಿಕ ಭಾಗಕ್ಕೂ ಒಂದೇ ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆಯು ಸೂಕ್ತವಲ್ಲ. ತಯಾರಕರು ಎಲ್ಲಾ ಉತ್ಪನ್ನಗಳಿಗೆ ಪ್ರಮಾಣಿತ ಉತ್ಪಾದನಾ ಮಾರ್ಗವನ್ನು ಅವಲಂಬಿಸಿರುವ ಬದಲು ತಾಂತ್ರಿಕ ಅವಶ್ಯಕತೆಗಳಿಗೆ ಅನುಗುಣವಾಗಿ ಪ್ರಕ್ರಿಯೆಗಳನ್ನು ಆಯ್ಕೆ ಮಾಡಬೇಕು.
4.1 ಕಚ್ಚಾ ವಸ್ತುಗಳ ತಯಾರಿಕೆ
ಸೂಕ್ತವಾದ ಕಚ್ಚಾ ವಸ್ತುಗಳ ಸಂಗ್ರಹಣೆ ಮತ್ತು ತಯಾರಿಕೆಯೊಂದಿಗೆ ಉತ್ಪಾದನೆಯು ಪ್ರಾರಂಭವಾಗುತ್ತದೆ.
ಘಟಕವನ್ನು ಅವಲಂಬಿಸಿ, ಅಗತ್ಯವಿರುವ ವಸ್ತು ರೂಪವು ಬಾರ್ ಸ್ಟಾಕ್, ಪ್ಲೇಟ್, ಟ್ಯೂಬ್ ಅಥವಾ ವಿನ್ಯಾಸ ಮತ್ತು ಅನ್ವಯವಾಗುವ ವಿವರಣೆಯಿಂದ ಅನುಮತಿಸಲಾದ ಮತ್ತೊಂದು ಲಭ್ಯವಿರುವ ರೂಪವಾಗಿರಬಹುದು.
ಯಂತ್ರದ ಮೊದಲು, ಸರಬರಾಜುದಾರರು ವಸ್ತು ಗುರುತಿಸುವಿಕೆಯನ್ನು ಪರಿಶೀಲಿಸಬೇಕು ಮತ್ತು ಸರಬರಾಜು ಮಾಡಿದ ಸ್ಟಾಕ್ ಉದ್ದೇಶಿತ ಪ್ರಕ್ರಿಯೆಗೆ ಸೂಕ್ತವಾಗಿದೆ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಬೇಕು.
ವಸ್ತು ತಯಾರಿಕೆಯು ಸೂಕ್ತವಾದ ಗಾತ್ರಕ್ಕೆ ಸ್ಟಾಕ್ ಅನ್ನು ಕತ್ತರಿಸುವುದು, ವಸ್ತು ಬ್ಯಾಚ್ ಅನ್ನು ಗುರುತಿಸುವುದು ಮತ್ತು ಉತ್ಪಾದನಾ ಪತ್ತೆಹಚ್ಚುವಿಕೆಗಾಗಿ ದಾಖಲಾತಿಗಳನ್ನು ಸಂಘಟಿಸುವುದು ಒಳಗೊಂಡಿರಬಹುದು.
ಹೆಚ್ಚಿನ-ಮಿಶ್ರಲೋಹದ ವಸ್ತುಗಳು ಒಟ್ಟು ಘಟಕ ವೆಚ್ಚದ ಗಮನಾರ್ಹ ಭಾಗವನ್ನು ಪ್ರತಿನಿಧಿಸುವುದರಿಂದ, ಪರಿಣಾಮಕಾರಿ ವಸ್ತು ಯೋಜನೆಯು ತ್ಯಾಜ್ಯವನ್ನು ನಿಯಂತ್ರಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ.
ಆದಾಗ್ಯೂ, ವಸ್ತು ಉಳಿತಾಯವು ನಿಗದಿತ ದರ್ಜೆ, ಯಾಂತ್ರಿಕ ಗುಣಲಕ್ಷಣಗಳು ಅಥವಾ ಘಟಕ ಸಮಗ್ರತೆಯನ್ನು ರಾಜಿ ಮಾಡಬಾರದು.
4.2 CNC ಟರ್ನಿಂಗ್
CNC ಟರ್ನಿಂಗ್ ಅನ್ನು ಸಾಮಾನ್ಯವಾಗಿ ಸಿಲಿಂಡರಾಕಾರದ ಅಥವಾ ತಿರುಗುವಿಕೆಯ ವೈಶಿಷ್ಟ್ಯಗಳೊಂದಿಗೆ ಘಟಕಗಳಿಗೆ ಬಳಸಲಾಗುತ್ತದೆ.
ಸಂಭಾವ್ಯ ಅಪ್ಲಿಕೇಶನ್ಗಳು ಶಾಫ್ಟ್ಗಳು, ತೋಳುಗಳು, ಬುಶಿಂಗ್ಗಳು, ಥ್ರೆಡ್ ಭಾಗಗಳು ಮತ್ತು ಇತರ ತಿರುಗುವಿಕೆಯ ಘಟಕಗಳನ್ನು ಒಳಗೊಂಡಿರುತ್ತವೆ, ವಿನ್ಯಾಸ ಮತ್ತು ವಸ್ತು ರೂಪವು ಸೂಕ್ತವಾಗಿದೆ.
ಟರ್ನಿಂಗ್ ಕಾರ್ಯಾಚರಣೆಗಳು ಹೊರಗಿನ ವ್ಯಾಸ, ಒಳ ವ್ಯಾಸ, ಭುಜಗಳು, ಚಡಿಗಳು ಮತ್ತು ಇತರ ತಿರುಗುವಿಕೆಯ ವೈಶಿಷ್ಟ್ಯಗಳನ್ನು ಸ್ಥಾಪಿಸಬಹುದು.
ಆಯ್ದ ಕತ್ತರಿಸುವ ಉಪಕರಣಗಳು, ಮ್ಯಾಚಿಂಗ್ ಪ್ಯಾರಾಮೀಟರ್ಗಳು ಮತ್ತು ವರ್ಕ್ಹೋಲ್ಡಿಂಗ್ ವಿಧಾನವು ವಸ್ತು ಮತ್ತು ಜ್ಯಾಮಿತಿಗೆ ಸೂಕ್ತವಾಗಿರಬೇಕು.
ಸ್ಯಾನಿಕ್ರೋ 28 ಘಟಕಗಳಿಗೆ, ಪ್ರಕ್ರಿಯೆಯ ಯೋಜನೆಯು ಉಪಕರಣದ ಉಡುಗೆ, ಶಾಖ ಉತ್ಪಾದನೆ, ಚಿಪ್ ನಿಯಂತ್ರಣ, ಆಯಾಮದ ಸ್ಥಿರತೆ ಮತ್ತು ಸಿದ್ಧಪಡಿಸಿದ ಮೇಲ್ಮೈಯ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪರಿಗಣಿಸಬೇಕು.
ಸೂಕ್ತವಾದ ನಿಯತಾಂಕಗಳು ಯಂತ್ರ, ಉಪಕರಣ, ಘಟಕ ಜ್ಯಾಮಿತಿ ಮತ್ತು ವಸ್ತು ಸ್ಥಿತಿಯನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಅವುಗಳನ್ನು ಸಾಮಾನ್ಯ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ಗೆ ಹೋಲುವಂತೆ ಭಾವಿಸುವ ಬದಲು ಅರ್ಹ ಉತ್ಪಾದನಾ ಕಾರ್ಯವಿಧಾನಗಳ ಮೂಲಕ ಸ್ಥಾಪಿಸಬೇಕು.
4.3 CNC ಮಿಲ್ಲಿಂಗ್
ಸಮತಟ್ಟಾದ ಮೇಲ್ಮೈಗಳು, ಪಾಕೆಟ್ಗಳು, ಸ್ಲಾಟ್ಗಳು, ರಂಧ್ರಗಳು ಅಥವಾ ಹೆಚ್ಚು ಸಂಕೀರ್ಣವಾದ ಮೂರು ಆಯಾಮದ ವೈಶಿಷ್ಟ್ಯಗಳ ಅಗತ್ಯವಿರುವ ಘಟಕಗಳಿಗೆ CNC ಮಿಲ್ಲಿಂಗ್ ಸೂಕ್ತವಾಗಿದೆ.
OEM ಯಾಂತ್ರಿಕ ಭಾಗಗಳಿಗೆ, ಅಗತ್ಯವಿರುವ ಆಕಾರವನ್ನು ಸಾಧಿಸಲು ಮಿಲ್ಲಿಂಗ್ ಅನ್ನು ತಿರುವು ಅಥವಾ ಇತರ ಯಂತ್ರ ಕಾರ್ಯಾಚರಣೆಗಳೊಂದಿಗೆ ಸಂಯೋಜಿಸಬಹುದು.
ಉತ್ಪಾದನಾ ಯೋಜನೆಯು ಡೇಟಮ್ ಮೇಲ್ಮೈಗಳು ಮತ್ತು ಪ್ರಮುಖ ವೈಶಿಷ್ಟ್ಯಗಳ ನಡುವಿನ ಸಂಬಂಧವನ್ನು ಗುರುತಿಸಬೇಕು.
ಬಹು ಸೆಟಪ್ಗಳ ಅಗತ್ಯವಿರುವಲ್ಲಿ, ಸ್ಥಾನೀಕರಣದ ನಿಖರತೆಯು ಅಂತಿಮ ಆಯಾಮಗಳ ಮೇಲೆ ಹೇಗೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ ಎಂಬುದನ್ನು ಪೂರೈಕೆದಾರರು ಪರಿಗಣಿಸಬೇಕು.
ನಿರ್ಣಾಯಕ ಇಂಟರ್ಫೇಸ್ಗಳನ್ನು ಹೊಂದಿರುವ ಭಾಗಗಳಿಗೆ, ಸೂಕ್ತವಾದ ವರ್ಕ್ಹೋಲ್ಡಿಂಗ್ ಮತ್ತು ತಪಾಸಣೆ ವಿಧಾನಗಳು ಯಂತ್ರ ಕಾರ್ಯಾಚರಣೆಗಳ ನಡುವೆ ಸ್ಥಿರತೆಯನ್ನು ಕಾಪಾಡಿಕೊಳ್ಳಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ.
4.4 ಡ್ರಿಲ್ಲಿಂಗ್, ಬೋರಿಂಗ್ ಮತ್ತು ಥ್ರೆಡಿಂಗ್
ರಂಧ್ರಗಳು ಮತ್ತು ಥ್ರೆಡ್ ವೈಶಿಷ್ಟ್ಯಗಳು ಯಾಂತ್ರಿಕ ಘಟಕಗಳಲ್ಲಿ ಸಾಮಾನ್ಯ ಅವಶ್ಯಕತೆಗಳಾಗಿವೆ.
ವಿನ್ಯಾಸ, ವ್ಯಾಸ, ಆಳ, ಥ್ರೆಡ್ ವಿವರಣೆ ಮತ್ತು ವಸ್ತುವನ್ನು ಅವಲಂಬಿಸಿ ಡ್ರಿಲ್ಲಿಂಗ್, ಬೋರಿಂಗ್, ಟ್ಯಾಪಿಂಗ್ ಮತ್ತು ಥ್ರೆಡ್ ಮಿಲ್ಲಿಂಗ್ ಅನ್ನು ಬಳಸಬಹುದು.
ಆಳವಾದ ರಂಧ್ರಗಳು ಮತ್ತು ಸಣ್ಣ ಆಂತರಿಕ ವೈಶಿಷ್ಟ್ಯಗಳಿಗೆ ಹೆಚ್ಚುವರಿ ಪ್ರಕ್ರಿಯೆಯ ಯೋಜನೆ ಅಗತ್ಯವಾಗಬಹುದು ಏಕೆಂದರೆ ಚಿಪ್ ಸ್ಥಳಾಂತರಿಸುವಿಕೆ, ಉಪಕರಣ ಪ್ರವೇಶ ಮತ್ತು ಆಯಾಮದ ತಪಾಸಣೆ ಹೆಚ್ಚು ಕಷ್ಟಕರವಾಗಬಹುದು.
ಅನ್ವಯವಾಗುವ ಥ್ರೆಡ್ ಪ್ರಮಾಣಿತ, ನಾಮಮಾತ್ರದ ಗಾತ್ರ, ಪಿಚ್ ಮತ್ತು ಅಗತ್ಯವಿರುವಲ್ಲಿ ಸಹಿಷ್ಣುತೆಯ ಅಗತ್ಯತೆಗಳನ್ನು ಒಳಗೊಂಡಂತೆ ಥ್ರೆಡ್ ವಿಶೇಷಣಗಳನ್ನು ಡ್ರಾಯಿಂಗ್ನಲ್ಲಿ ಸ್ಪಷ್ಟವಾಗಿ ಹೇಳಬೇಕು.
ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಉಪಕರಣಗಳಿಗೆ ಸಂಪರ್ಕಿಸಬೇಕಾದ ಘಟಕಗಳಿಗೆ, ಥ್ರೆಡ್ ನಿಖರತೆ ಮತ್ತು ಇಂಟರ್ಫೇಸ್ ಆಯಾಮಗಳು ಒಟ್ಟಾರೆ ಬಾಹ್ಯ ಆಯಾಮಗಳಷ್ಟೇ ಮುಖ್ಯವಾಗಿರುತ್ತದೆ.
4.5 ಡಿಬರ್ರಿಂಗ್ ಮತ್ತು ಸರ್ಫೇಸ್ ಫಿನಿಶಿಂಗ್
ಯಂತ್ರವು ಮತ್ತಷ್ಟು ಸಂಸ್ಕರಣೆಯ ಅಗತ್ಯವಿರುವ ಬರ್ರ್ಸ್, ಚೂಪಾದ ಅಂಚುಗಳು ಅಥವಾ ಮೇಲ್ಮೈ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಬಿಡಬಹುದು.
ಡಿಬರ್ರಿಂಗ್ ಮತ್ತು ಎಡ್ಜ್ ಫಿನಿಶಿಂಗ್ ಡ್ರಾಯಿಂಗ್ ಅಥವಾ ಒಪ್ಪಿದ ಕೆಲಸದ ಗುಣಮಟ್ಟವನ್ನು ಅನುಸರಿಸಬೇಕು. ದ್ರವದ ಹಾದಿಗಳು, ಸೀಲಿಂಗ್ ಇಂಟರ್ಫೇಸ್ಗಳು, ಥ್ರೆಡ್ ಪ್ರದೇಶಗಳು ಮತ್ತು ಇತರ ನಿಖರವಾದ ಭಾಗಗಳೊಂದಿಗೆ ಜೋಡಿಸಲಾದ ಘಟಕಗಳಿಗೆ ನಿರ್ದಿಷ್ಟ ಗಮನ ಅಗತ್ಯವಾಗಬಹುದು.
ಮೇಲ್ಮೈ ಒರಟುತನವು ಸೀಲಿಂಗ್, ಘರ್ಷಣೆ, ಆಯಾಸ ಕಾರ್ಯಕ್ಷಮತೆ ಅಥವಾ ಇನ್ನೊಂದು ಕ್ರಿಯಾತ್ಮಕ ಅವಶ್ಯಕತೆಯ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ ಎಂಬುದನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಬೇಕು.
ದೃಷ್ಟಿಗೋಚರವಾಗಿ ನಯವಾದ ಮೇಲ್ಮೈಯು ತುಕ್ಕು ನಿರೋಧಕತೆಯ ಪುರಾವೆಯಾಗಿಲ್ಲ. ಮೇಲ್ಮೈ ಸ್ಥಿತಿ, ಮಾಲಿನ್ಯ, ಸಂಸ್ಕರಣೆಯ ಇತಿಹಾಸ ಮತ್ತು ಕಾರ್ಯಾಚರಣೆಯ ಪರಿಸರವು ತುಕ್ಕು ನಡವಳಿಕೆಯ ಮೇಲೆ ಪ್ರಭಾವ ಬೀರಬಹುದು.
ಉಪ್ಪಿನಕಾಯಿ ಹಾಕುವಿಕೆ, ನಿಷ್ಕ್ರಿಯಗೊಳಿಸುವಿಕೆ ಅಥವಾ ಇನ್ನೊಂದು ರಾಸಾಯನಿಕ ಮೇಲ್ಮೈ ಚಿಕಿತ್ಸೆಯು ಅಗತ್ಯವಿರುವಲ್ಲಿ, ಪ್ರಕ್ರಿಯೆಯು ನಿಜವಾದ ಮಿಶ್ರಲೋಹ ಮತ್ತು ಒಪ್ಪಿದ ಉತ್ಪನ್ನದ ವಿವರಣೆಗೆ ಸೂಕ್ತವಾಗಿರಬೇಕು.
4.6 ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆ ಯೋಜನೆ
ಉತ್ಪಾದನೆಯು ಪ್ರಾರಂಭವಾಗುವ ಮೊದಲು, ಸರಬರಾಜುದಾರರು ಕಚ್ಚಾ ವಸ್ತುಗಳಿಂದ ಸಿದ್ಧಪಡಿಸಿದ ಘಟಕಕ್ಕೆ ಪ್ರಾಯೋಗಿಕ ಮಾರ್ಗವನ್ನು ಸ್ಥಾಪಿಸಬೇಕು.
ಉತ್ಪಾದನಾ ಯೋಜನೆಯು ವಸ್ತು ತಯಾರಿಕೆ, ಯಂತ್ರ, ಮಧ್ಯಂತರ ತಪಾಸಣೆ, ಡಿಬರ್ರಿಂಗ್, ಶುಚಿಗೊಳಿಸುವಿಕೆ, ಅಂತಿಮ ತಪಾಸಣೆ, ಗುರುತು ಮತ್ತು ಪ್ಯಾಕೇಜಿಂಗ್ ಅನ್ನು ಒಳಗೊಂಡಿರಬಹುದು.
ನಿಖರವಾದ ಅನುಕ್ರಮವು ಘಟಕವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ.
ಉದಾಹರಣೆಗೆ, ಒಂದು ಸರಳವಾದ ಭಾಗಕ್ಕೆ ಸೀಮಿತ ಸಂಖ್ಯೆಯ ಕಾರ್ಯಾಚರಣೆಗಳು ಬೇಕಾಗಬಹುದು, ಆದರೆ ಬಹು ನಿಖರವಾದ ಇಂಟರ್ಫೇಸ್ಗಳನ್ನು ಹೊಂದಿರುವ ಸಂಕೀರ್ಣ ಘಟಕಕ್ಕೆ ಹಲವಾರು ಯಂತ್ರ ಹಂತಗಳು ಮತ್ತು ಹೆಚ್ಚು ವ್ಯಾಪಕವಾದ ತಪಾಸಣೆ ಅಗತ್ಯವಿರಬಹುದು.
ಪ್ರಕ್ರಿಯೆಯ ಯೋಜನೆಯು ಯಾವುದೇ ಹೊರಗುತ್ತಿಗೆ ಕಾರ್ಯಾಚರಣೆಯನ್ನು ಗುರುತಿಸಬೇಕು ಮತ್ತು ಉಪಗುತ್ತಿಗೆ ಒಳಗೊಂಡಿದ್ದರೆ ವಸ್ತು ಗುರುತಿಸುವಿಕೆ ಮತ್ತು ಗುಣಮಟ್ಟದ ಅವಶ್ಯಕತೆಗಳನ್ನು ಹೇಗೆ ನಿರ್ವಹಿಸಲಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಬೇಕು.
ಸ್ಪಷ್ಟವಾದ ಮಾರ್ಗವು ಉತ್ಪಾದಕರಿಗೆ ಉತ್ಪಾದನಾ ಸಮಯವನ್ನು ಅಂದಾಜು ಮಾಡಲು, ಸಂಪನ್ಮೂಲಗಳನ್ನು ನಿಯೋಜಿಸಲು ಮತ್ತು ವಿತರಣೆಯ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುವ ಮೊದಲು ಗುಣಮಟ್ಟದ ಅಪಾಯಗಳನ್ನು ಗುರುತಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ.
5. ಉತ್ತಮ ಗುಣಮಟ್ಟದ ಸ್ಯಾನಿಕ್ರೋ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳಿಗೆ ಗುಣಮಟ್ಟ ನಿಯಂತ್ರಣ
ಕೈಗಾರಿಕಾ ಅನ್ವಯಿಕೆಗಳಿಗಾಗಿ ಹೆಚ್ಚಿನ ಮೌಲ್ಯದ ಮಿಶ್ರಲೋಹದ ಘಟಕಗಳನ್ನು ತಯಾರಿಸುವಾಗ ಗುಣಮಟ್ಟದ ನಿಯಂತ್ರಣವು ಅತ್ಯಗತ್ಯವಾಗಿರುತ್ತದೆ.
ಉತ್ತಮ ಗುಣಮಟ್ಟದ ಸ್ಯಾನಿಕ್ರೊ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳ ಪೂರೈಕೆದಾರರು ದಾಖಲಿತ ಗ್ರಾಹಕರ ವಿಶೇಷಣಗಳಿಗೆ ಕೆಲಸ ಮಾಡಬೇಕು ಮತ್ತು ಸಿದ್ಧಪಡಿಸಿದ ಭಾಗಗಳು ಒಪ್ಪಿಗೆ ಅಂಗೀಕಾರದ ಮಾನದಂಡಗಳನ್ನು ಪೂರೈಸುತ್ತವೆಯೇ ಎಂದು ಪರಿಶೀಲಿಸಲು ಸೂಕ್ತವಾದ ತಪಾಸಣೆ ವಿಧಾನಗಳನ್ನು ಬಳಸಬೇಕು.
ಗುಣಮಟ್ಟವನ್ನು ಅಳೆಯಬಹುದಾದ ಅವಶ್ಯಕತೆಗಳ ಮೂಲಕ ಮೌಲ್ಯಮಾಪನ ಮಾಡಬೇಕು, ಕೇವಲ ಮಾರ್ಕೆಟಿಂಗ್ ವಿವರಣೆಗಳಲ್ಲ.
5.1 ಒಳಬರುವ ವಸ್ತು ತಪಾಸಣೆ
ಒಳಬರುವ ತಪಾಸಣೆಯು ಕಚ್ಚಾ ವಸ್ತುವು ಖರೀದಿಯ ನಿರ್ದಿಷ್ಟತೆಗೆ ಅನುರೂಪವಾಗಿದೆ ಎಂದು ಖಚಿತಪಡಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ.
ಆದೇಶವನ್ನು ಅವಲಂಬಿಸಿ, ಚೆಕ್ಗಳು ವಸ್ತು ಪದನಾಮ, ಆಯಾಮಗಳು, ಮೇಲ್ಮೈ ಸ್ಥಿತಿ, ಗುರುತಿನ ಗುರುತುಗಳು ಮತ್ತು ಪೋಷಕ ದಾಖಲಾತಿಗಳನ್ನು ಒಳಗೊಂಡಿರಬಹುದು.
ಖರೀದಿ ಅಗತ್ಯತೆಗಳ ವಿರುದ್ಧ ವಸ್ತು ಪ್ರಮಾಣಪತ್ರಗಳನ್ನು ಪರಿಶೀಲಿಸಬೇಕು. ಪತ್ತೆಹಚ್ಚುವಿಕೆ ಅಗತ್ಯವಿರುವಲ್ಲಿ, ವಸ್ತು ಶಾಖ ಅಥವಾ ಬ್ಯಾಚ್ ಗುರುತಿಸುವಿಕೆಯು ಸಂಬಂಧಿತ ಉತ್ಪಾದನಾ ದಾಖಲೆಗಳೊಂದಿಗೆ ಲಿಂಕ್ ಆಗಿರಬೇಕು.
ನಿರ್ಣಾಯಕ ಘಟಕಗಳಿಗೆ ಹೆಚ್ಚುವರಿ ಪರಿಶೀಲನೆ ವಿಧಾನಗಳನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಬಹುದು. ಅಗತ್ಯವಿರುವ ವಿಧಾನವನ್ನು ಅನ್ವಯಿಸುವ ಮಾನದಂಡ ಮತ್ತು ಅಗತ್ಯವಿರುವ ಭರವಸೆಯ ಮಟ್ಟಕ್ಕೆ ಅನುಗುಣವಾಗಿ ಆಯ್ಕೆ ಮಾಡಬೇಕು.
ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆಯಲ್ಲಿ ತಪ್ಪಾದ ವಸ್ತುವಿನ ಅಪಾಯವನ್ನು ಕಡಿಮೆ ಮಾಡುವುದು ಇದರ ಉದ್ದೇಶವಾಗಿದೆ.
5.2 ಆಯಾಮದ ತಪಾಸಣೆ
ಕಸ್ಟಮ್ ಯಾಂತ್ರಿಕ ಭಾಗಗಳಿಗೆ ಆಯಾಮದ ನಿಖರತೆಯು ಕೇಂದ್ರ ಅಗತ್ಯವಾಗಿದೆ.
ತಪಾಸಣೆಯು ಒಟ್ಟಾರೆ ಆಯಾಮಗಳು, ವ್ಯಾಸಗಳು, ರಂಧ್ರ ಸ್ಥಾನಗಳು, ಥ್ರೆಡ್ ವೈಶಿಷ್ಟ್ಯಗಳು, ಚಪ್ಪಟೆತನ, ಲಂಬತೆ ಅಥವಾ ರೇಖಾಚಿತ್ರದಲ್ಲಿ ಗುರುತಿಸಲಾದ ಇತರ ಗುಣಲಕ್ಷಣಗಳನ್ನು ಅಳೆಯುವುದನ್ನು ಒಳಗೊಂಡಿರಬಹುದು.
ಸೂಕ್ತವಾದ ಅಳತೆಯ ಸಾಧನಗಳು ಕ್ಯಾಲಿಪರ್ಗಳು, ಮೈಕ್ರೋಮೀಟರ್ಗಳು, ಬೋರ್ ಗೇಜ್ಗಳು, ಎತ್ತರದ ಗೇಜ್ಗಳು, ಥ್ರೆಡ್ ಗೇಜ್ಗಳು ಮತ್ತು ಅಗತ್ಯವಿರುವ ನಿಖರತೆ ಮತ್ತು ಘಟಕ ಜ್ಯಾಮಿತಿಯನ್ನು ಅವಲಂಬಿಸಿ ಅಳತೆ ಮಾಡುವ ಸಾಧನಗಳನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ.
ಸಹಿಷ್ಣುತೆಯನ್ನು ಪರಿಶೀಲಿಸಲು ತಪಾಸಣೆ ವಿಧಾನವು ಸೂಕ್ತವಾಗಿರಬೇಕು.
ಉದಾಹರಣೆಗೆ, ನಿರ್ಣಾಯಕ ಸ್ಥಾನಿಕ ಸಹಿಷ್ಣುತೆಗೆ ಸಾಮಾನ್ಯ ಬಾಹ್ಯ ಆಯಾಮದಿಂದ ವಿಭಿನ್ನ ಅಳತೆ ವಿಧಾನದ ಅಗತ್ಯವಿರಬಹುದು.
ಔಪಚಾರಿಕ ವರದಿ ಮಾಡುವ ಅಗತ್ಯವಿರುವಲ್ಲಿ ತಪಾಸಣೆ ದಾಖಲೆಗಳು ಅಳತೆ ಮಾಡಲಾದ ವೈಶಿಷ್ಟ್ಯ ಮತ್ತು ಅದರ ಸ್ವೀಕಾರ ಮಾನದಂಡಗಳನ್ನು ಸ್ಪಷ್ಟವಾಗಿ ಗುರುತಿಸಬೇಕು.
5.3 ಮೇಲ್ಮೈ ಮುಕ್ತಾಯ ಮತ್ತು ದೃಶ್ಯ ತಪಾಸಣೆ
ಮೇಲ್ಮೈ ಸ್ಥಿತಿಯು ಜೋಡಣೆ, ಸೀಲಿಂಗ್, ಶುಚಿಗೊಳಿಸುವಿಕೆ ಮತ್ತು ಅದರ ಉದ್ದೇಶಿತ ಪರಿಸರಕ್ಕೆ ಘಟಕದ ಸೂಕ್ತತೆಯ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರಬಹುದು.
ದೃಶ್ಯ ತಪಾಸಣೆಯು ಗೀರುಗಳು, ಡೆಂಟ್ಗಳು, ಬರ್ರ್ಸ್, ಯಂತ್ರದ ಗುರುತುಗಳು, ಮಾಲಿನ್ಯ ಮತ್ತು ಇತರ ಗೋಚರ ದೋಷಗಳನ್ನು ಗುರುತಿಸಬಹುದು.
ಮೇಲ್ಮೈ ಒರಟುತನವನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸಿದರೆ, ಸೂಕ್ತವಾದ ಉಪಕರಣ ಮತ್ತು ವಿಧಾನವನ್ನು ಬಳಸಿಕೊಂಡು ಅದನ್ನು ಅಳೆಯಬೇಕು.
ಅಂಗೀಕಾರದ ಮಾನದಂಡಗಳು ಕಾಸ್ಮೆಟಿಕ್ ಅಪೂರ್ಣತೆಗಳು ಮತ್ತು ದೋಷಗಳ ನಡುವೆ ವ್ಯತ್ಯಾಸವನ್ನು ಹೊಂದಿರಬೇಕು, ಅದು ಕಾರ್ಯ ಅಥವಾ ರೇಖಾಚಿತ್ರದ ಅನುಸರಣೆಯ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ.
ನಾಶಕಾರಿ-ಸೇವಾ ಘಟಕಗಳಿಗೆ, ಗ್ರಾಹಕರು ಶುಚಿಗೊಳಿಸುವಿಕೆ, ನಿರ್ವಹಣೆ ಅಥವಾ ಮೇಲ್ಮೈ-ಚಿಕಿತ್ಸೆಯ ಅಗತ್ಯತೆಗಳನ್ನು ಸಹ ನಿರ್ದಿಷ್ಟಪಡಿಸಬಹುದು.
ಅಂತಿಮ ಪ್ರಕ್ರಿಯೆಯು ಉದ್ದೇಶಿತ ಅಪ್ಲಿಕೇಶನ್ ಅಗತ್ಯಗಳನ್ನು ಪೂರೈಸುತ್ತದೆ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಲು ಉತ್ಪಾದನೆಯ ಮೊದಲು ಈ ಅವಶ್ಯಕತೆಗಳನ್ನು ಸ್ಥಾಪಿಸಬೇಕು.
5.4 ವಸ್ತು ಪತ್ತೆಹಚ್ಚುವಿಕೆ
ಹೆಚ್ಚಿನ ಮೌಲ್ಯದ ಮಿಶ್ರಲೋಹಗಳಿಂದ ಘಟಕಗಳನ್ನು ತಯಾರಿಸಿದಾಗ ಅಥವಾ ನಿಯಂತ್ರಿತ ಕೈಗಾರಿಕಾ ಅನ್ವಯಿಕೆಗಳಲ್ಲಿ ಬಳಸಿದಾಗ ಪತ್ತೆಹಚ್ಚುವಿಕೆ ವಿಶೇಷವಾಗಿ ಮುಖ್ಯವಾಗಿದೆ.
ಒಂದು ಪತ್ತೆಹಚ್ಚುವಿಕೆ ವ್ಯವಸ್ಥೆಯು ಕಚ್ಚಾ ವಸ್ತುಗಳ ದಸ್ತಾವೇಜನ್ನು ಉತ್ಪಾದನಾ ಆದೇಶದೊಂದಿಗೆ ಮತ್ತು ಖರೀದಿಯ ನಿರ್ದಿಷ್ಟತೆಯ ಅಗತ್ಯವಿರುವಲ್ಲಿ ಮುಗಿದ ಭಾಗಗಳೊಂದಿಗೆ ಸಂಪರ್ಕಿಸಬೇಕು.
ಯೋಜನೆಯ ಆಧಾರದ ಮೇಲೆ, ದಾಖಲೆಗಳು ವಸ್ತು ಪ್ರಮಾಣಪತ್ರ, ಶಾಖ ಸಂಖ್ಯೆ, ಕೆಲಸದ ಆದೇಶ, ತಪಾಸಣೆ ವರದಿ ಮತ್ತು ಅಂತಿಮ ಸಾಗಣೆ ಮಾಹಿತಿಯನ್ನು ಒಳಗೊಂಡಿರಬಹುದು.
ಪತ್ತೆಹಚ್ಚುವಿಕೆಯ ಅಗತ್ಯವಿರುವ ಮಟ್ಟವು ಉದ್ಯಮ ಮತ್ತು ಅಪ್ಲಿಕೇಶನ್ನಿಂದ ಬದಲಾಗುತ್ತದೆ. ಆದ್ದರಿಂದ ಪ್ರತಿ ಆದೇಶಕ್ಕೂ ಒಂದೇ ಎಂದು ಭಾವಿಸುವುದಕ್ಕಿಂತ ಹೆಚ್ಚಾಗಿ ಒಪ್ಪಿಕೊಳ್ಳಬೇಕು.
ಸ್ಪಷ್ಟವಾದ ಗುರುತಿಸುವಿಕೆ ಮತ್ತು ದಾಖಲಾತಿಯು ಖರೀದಿದಾರರಿಗೆ ಒಳಬರುವ ತಪಾಸಣೆಯನ್ನು ಸರಳಗೊಳಿಸುತ್ತದೆ ಮತ್ತು ಯಾವುದೇ ನಂತರದ ಗುಣಮಟ್ಟದ ಸಮಸ್ಯೆಯ ತನಿಖೆಯನ್ನು ಬೆಂಬಲಿಸುತ್ತದೆ.
5.5 ತಪಾಸಣೆ ಯೋಜನೆಗಳು ಮತ್ತು ಸ್ವೀಕಾರ ಮಾನದಂಡಗಳು
ಪುನರಾವರ್ತಿತ ಉತ್ಪಾದನೆಗೆ, ಯಾವ ಗುಣಲಕ್ಷಣಗಳನ್ನು ಪರಿಶೀಲಿಸಬೇಕು ಮತ್ತು ಎಷ್ಟು ಬಾರಿ ತಪಾಸಣೆ ಸಂಭವಿಸಬೇಕು ಎಂಬುದನ್ನು ಸ್ಥಾಪಿಸಲು ಒಪ್ಪಿಗೆಯ ತಪಾಸಣೆ ಯೋಜನೆ ಸಹಾಯ ಮಾಡುತ್ತದೆ.
ಯೋಜನೆಯು ನಿರ್ಣಾಯಕ ಆಯಾಮಗಳು, ಸಾಮಾನ್ಯ ಆಯಾಮಗಳು, ವಸ್ತು ಅವಶ್ಯಕತೆಗಳು, ಮೇಲ್ಮೈ ಮುಕ್ತಾಯ ಮತ್ತು ಇತರ ವಿಶೇಷ ಗುಣಲಕ್ಷಣಗಳ ನಡುವೆ ವ್ಯತ್ಯಾಸವನ್ನು ತೋರಿಸಬಹುದು.
ಖರೀದಿಯ ನಿರ್ದಿಷ್ಟತೆ, ಅಪಾಯದ ಮಟ್ಟ ಮತ್ತು ಅನ್ವಯವಾಗುವ ಗುಣಮಟ್ಟದ ಅವಶ್ಯಕತೆಗಳಿಗೆ ಅನುಗುಣವಾಗಿ ಮಾದರಿ ಅಥವಾ ಪೂರ್ಣ ತಪಾಸಣೆಯನ್ನು ನಿರ್ಧರಿಸಬೇಕು.
ಗ್ರಾಹಕರು ಪ್ರತಿ ಸಾಗಣೆಯೊಂದಿಗೆ ಅನುಸರಣೆಯ ಪ್ರಮಾಣಪತ್ರ, ಆಯಾಮದ ತಪಾಸಣೆ ವರದಿ, ವಸ್ತು ಪರೀಕ್ಷಾ ಪ್ರಮಾಣಪತ್ರ ಅಥವಾ ಇತರ ದಾಖಲೆಗಳ ಅಗತ್ಯವಿದೆಯೇ ಎಂಬುದನ್ನು ಸ್ಪಷ್ಟಪಡಿಸಬೇಕು.
ಸ್ಪಷ್ಟವಾದ ತಪಾಸಣೆ ಯೋಜನೆಯು ಭಾಗಗಳನ್ನು ತಯಾರಿಸಿದ ನಂತರ ಭಿನ್ನಾಭಿಪ್ರಾಯಗಳ ಸಾಧ್ಯತೆಯನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ.
5.6 ಸರಿಪಡಿಸುವ ಕ್ರಮಗಳು ಮತ್ತು ನಿರಂತರ ಸುಧಾರಣೆ
ಚೆನ್ನಾಗಿ ನಿಯಂತ್ರಿತ ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆಗಳು ಸಹ ಸಮಸ್ಯೆಗಳನ್ನು ಎದುರಿಸಬಹುದು. ವಿಶ್ವಾಸಾರ್ಹ ಪೂರೈಕೆದಾರರು ಅನುರೂಪವಲ್ಲದ ಉತ್ಪನ್ನಗಳನ್ನು ತನಿಖೆ ಮಾಡಲು ಸ್ಪಷ್ಟ ಪ್ರಕ್ರಿಯೆಯನ್ನು ಹೊಂದಿರಬೇಕು.
ಒಂದು ಭಾಗವು ಒಪ್ಪಿದ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪೂರೈಸದಿದ್ದರೆ, ಪೂರೈಕೆದಾರ ಮತ್ತು ಗ್ರಾಹಕರು ಪೀಡಿತ ನಿರ್ದಿಷ್ಟತೆಯನ್ನು ಗುರುತಿಸಬೇಕು, ಸಮಸ್ಯೆಯ ವ್ಯಾಪ್ತಿಯನ್ನು ನಿರ್ಧರಿಸಬೇಕು ಮತ್ತು ಸರಿಯಾದ ಸರಿಪಡಿಸುವ ಕ್ರಮವನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಬೇಕು.
ಪರಿಸ್ಥಿತಿಗೆ ಅನುಗುಣವಾಗಿ, ಇದು ಮರುಕೆಲಸ, ಬದಲಿ, ಹೆಚ್ಚುವರಿ ತಪಾಸಣೆ ಅಥವಾ ಇನ್ನೊಂದು ಔಪಚಾರಿಕವಾಗಿ ಅನುಮೋದಿಸಲಾದ ಇತ್ಯರ್ಥವನ್ನು ಒಳಗೊಂಡಿರಬಹುದು.
ಮರುಕಳಿಸುವಿಕೆಯನ್ನು ತಡೆಗಟ್ಟಲು ಉದ್ದೇಶಿಸಿರುವ ಬದಲಾವಣೆಗಳನ್ನು ಸೂಕ್ತವಾದಲ್ಲಿ ದಾಖಲಿಸಬೇಕು.
OEM ಗ್ರಾಹಕರಿಗೆ, ಈ ವಿಧಾನವು ವಿಶೇಷವಾಗಿ ಮೌಲ್ಯಯುತವಾಗಿದೆ ಏಕೆಂದರೆ ಆಯಾಮದ ಅಥವಾ ವಸ್ತು ಸಮಸ್ಯೆಯು ಅಸೆಂಬ್ಲಿ ವೇಳಾಪಟ್ಟಿಗಳು, ಸಿದ್ಧಪಡಿಸಿದ ಉಪಕರಣಗಳು ಮತ್ತು ಕೆಳಗಿರುವ ಉತ್ಪಾದನೆಯ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರಬಹುದು.

6. ಸ್ಯಾನಿಕ್ರೋ 28 ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳ ಕೈಗಾರಿಕಾ ಅನ್ವಯಿಕೆಗಳು
Sanicro 28 ತುಕ್ಕು-ನಿರೋಧಕ ಅಪ್ಲಿಕೇಶನ್ಗಳೊಂದಿಗೆ ಸಂಬಂಧಿಸಿದೆ, ಆದರೆ ವೈಯಕ್ತಿಕ ಘಟಕದ ಸೂಕ್ತತೆಯನ್ನು ನಿಜವಾದ ಪ್ರಕ್ರಿಯೆಯ ಪರಿಸ್ಥಿತಿಗಳ ವಿರುದ್ಧ ಮೌಲ್ಯಮಾಪನ ಮಾಡಬೇಕು.
ಕೆಳಗಿನ ಕೈಗಾರಿಕೆಗಳು ಈ ಮಿಶ್ರಲೋಹಕ್ಕಾಗಿ ಮೌಲ್ಯಮಾಪನ ಮಾಡಲು ಯೋಗ್ಯವಾದ ಅಪ್ಲಿಕೇಶನ್ಗಳನ್ನು ಒಳಗೊಂಡಿರಬಹುದು. ಈ ಕೈಗಾರಿಕೆಗಳಲ್ಲಿನ ಪ್ರತಿಯೊಂದು ಘಟಕವು ಸ್ಯಾನಿಕ್ರೊ 28 ನೊಂದಿಗೆ ಹೊಂದಿಕೆಯಾಗುತ್ತದೆ ಅಥವಾ ಹೊಂದಿಕೆಯಾಗುತ್ತದೆ ಎಂಬುದಕ್ಕೆ ಅವು ಖಾತರಿಯಾಗಿಲ್ಲ.
6.1 ರಾಸಾಯನಿಕ ಸಂಸ್ಕರಣೆ
ರಾಸಾಯನಿಕ ಸಂಸ್ಕರಣಾ ಉಪಕರಣಗಳು ಆಮ್ಲೀಯ ದ್ರಾವಣಗಳು, ಪ್ರಕ್ರಿಯೆ ದ್ರವಗಳು ಅಥವಾ ಇತರ ರಾಸಾಯನಿಕವಾಗಿ ಆಕ್ರಮಣಕಾರಿ ಮಾಧ್ಯಮಗಳಿಗೆ ಒಡ್ಡಿಕೊಳ್ಳುವ ಘಟಕಗಳನ್ನು ಒಳಗೊಂಡಿರಬಹುದು.
ಮಧ್ಯಮ ಮತ್ತು ಕಾರ್ಯಾಚರಣಾ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಅವಲಂಬಿಸಿ, ಆಯ್ದ ಸಲಕರಣೆಗಳ ಅಸೆಂಬ್ಲಿಗಳಿಗೆ ಹೆಚ್ಚಿನ ಮಿಶ್ರಲೋಹದ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಘಟಕಗಳನ್ನು ಪರಿಗಣಿಸಬಹುದು.
ಸಂಭಾವ್ಯ ಘಟಕದ ಅವಶ್ಯಕತೆಗಳು ಆಯಾಮದ ಸ್ಥಿರತೆ, ತುಕ್ಕು ನಿರೋಧಕತೆ, ವಸ್ತು ಪತ್ತೆಹಚ್ಚುವಿಕೆ ಮತ್ತು ಸುತ್ತಮುತ್ತಲಿನ ವ್ಯವಸ್ಥೆಯೊಂದಿಗೆ ಹೊಂದಾಣಿಕೆಯನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ.
Sanicro 28 ಅನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸುವ ಮೊದಲು, ಇಂಜಿನಿಯರಿಂಗ್ ತಂಡವು ಪ್ರಕ್ರಿಯೆಯ ಮಾಧ್ಯಮದ ರಾಸಾಯನಿಕ ಸಂಯೋಜನೆ, ಸಾಂದ್ರತೆ, ತಾಪಮಾನ, ಮಾಲಿನ್ಯಕಾರಕಗಳು, ಒತ್ತಡ ಮತ್ತು ಯಾವುದೇ ಸಂಬಂಧಿತ ಆಪರೇಟಿಂಗ್ ಸೈಕಲ್ಗಳನ್ನು ಪರಿಶೀಲಿಸಬೇಕು.
ವಸ್ತುವಿನ ಆಯ್ಕೆಯು ವಿಶ್ವಾಸಾರ್ಹ ಹೊಂದಾಣಿಕೆಯ ಮಾಹಿತಿ ಮತ್ತು ಅನ್ವಯವಾಗುವ ಎಂಜಿನಿಯರಿಂಗ್ ಅವಶ್ಯಕತೆಗಳನ್ನು ಆಧರಿಸಿರಬೇಕು.
6.2 ಕೈಗಾರಿಕಾ ಪ್ರಕ್ರಿಯೆಯ ಸಲಕರಣೆ
ಕೈಗಾರಿಕಾ ಪ್ರಕ್ರಿಯೆಯ ಉಪಕರಣಗಳು ಸಾಮಾನ್ಯವಾಗಿ ರಚನಾತ್ಮಕ ಘಟಕಗಳು, ಯಂತ್ರ ಸಂಪರ್ಕಸಾಧನಗಳು, ಫಾಸ್ಟೆನರ್ಗಳು, ಬೆಂಬಲಗಳು ಮತ್ತು ವಿಶೇಷವಾಗಿ ವಿನ್ಯಾಸಗೊಳಿಸಿದ ಯಾಂತ್ರಿಕ ಭಾಗಗಳ ಸಂಯೋಜನೆಯನ್ನು ಹೊಂದಿರುತ್ತವೆ.
ಕೆಲವು ಘಟಕಗಳು ತುಲನಾತ್ಮಕವಾಗಿ ಸೌಮ್ಯವಾದ ಪರಿಸರದಲ್ಲಿ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತವೆ, ಆದರೆ ಇತರರು ಆಕ್ರಮಣಕಾರಿ ರಾಸಾಯನಿಕಗಳು ಅಥವಾ ಎತ್ತರದ ತಾಪಮಾನವನ್ನು ಅನುಭವಿಸುತ್ತಾರೆ.
ಪ್ರತಿ ಘಟಕಕ್ಕೆ ಒಂದು ವಸ್ತುವನ್ನು ಬಳಸುವುದು ತಾಂತ್ರಿಕವಾಗಿ ಅಥವಾ ಆರ್ಥಿಕವಾಗಿ ಸೂಕ್ತವಲ್ಲ.
ಈ ಕಾರಣಕ್ಕಾಗಿ, ಖರೀದಿದಾರರು ಯಾವ ಘಟಕಗಳಿಗೆ ಹೆಚ್ಚಿನ ಮಿಶ್ರಲೋಹದ ವಸ್ತುವಿನ ಅಗತ್ಯವಿದೆ ಎಂಬುದನ್ನು ಗುರುತಿಸಬೇಕು ಮತ್ತು ಕಾರ್ಯಕ್ಷಮತೆಗೆ ಧಕ್ಕೆಯಾಗದಂತೆ ಪರ್ಯಾಯ ಶ್ರೇಣಿಗಳನ್ನು ಬಳಸಬಹುದು.
ಅರ್ಹ ತಯಾರಕರು ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಭಾಗವನ್ನು ಉತ್ಪಾದಿಸಬಹುದು, ಆದರೆ ಸಲಕರಣೆಗಳ ಅವಶ್ಯಕತೆಗಳ ಆಧಾರದ ಮೇಲೆ ವಸ್ತುಗಳ ಆಯ್ಕೆಯು ಎಂಜಿನಿಯರಿಂಗ್ ನಿರ್ಧಾರವಾಗಿ ಉಳಿದಿದೆ.
6.3 ಸಲಕರಣೆಗಳ ನಿರ್ವಹಣೆ ಮತ್ತು ಬದಲಿ ಭಾಗಗಳು
ನಿರ್ವಹಣಾ ತಂಡಗಳಿಗೆ ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಉಪಕರಣಗಳಿಗೆ ಬದಲಿ ಘಟಕಗಳು ಬೇಕಾಗಬಹುದು, ವಿಶೇಷವಾಗಿ ಮೂಲ ಭಾಗಗಳನ್ನು ಪಡೆಯಲು ಕಷ್ಟವಾದಾಗ ಅಥವಾ ವಿಸ್ತೃತ ಅವಧಿಯನ್ನು ಹೊಂದಿರುವಾಗ.
ಬದಲಿ ಕೆಲಸಕ್ಕಾಗಿ, ಖರೀದಿದಾರರು ಸಾಧ್ಯವಿರುವಲ್ಲೆಲ್ಲಾ ಮೂಲ ರೇಖಾಚಿತ್ರ, ಭಾಗ ಸಂಖ್ಯೆ, ಮಾದರಿ ಅಥವಾ ಸಂಪೂರ್ಣ ಆಯಾಮದ ಮಾಹಿತಿಯನ್ನು ಒದಗಿಸಬೇಕು.
ಅಸ್ತಿತ್ವದಲ್ಲಿರುವ ಘಟಕದ ನೋಟದಿಂದ ಮಾತ್ರ ಊಹಿಸುವ ಬದಲು ವಸ್ತು ವಿವರಣೆಯನ್ನು ಪರಿಶೀಲಿಸಬೇಕು.
ಮೂಲ ವಸ್ತು ತಿಳಿದಿಲ್ಲದಿದ್ದರೆ, ಬದಲಿ ದರ್ಜೆಯನ್ನು ಆಯ್ಕೆಮಾಡುವ ಮೊದಲು ಎಂಜಿನಿಯರಿಂಗ್ ವಿಮರ್ಶೆ ಅಗತ್ಯವಾಗಬಹುದು.
ಪುನರಾವರ್ತಿತ ನಿರ್ವಹಣಾ ಆದೇಶಗಳಿಗಾಗಿ, ಅನುಮೋದಿತ ವಿವರಣೆಯನ್ನು ಮತ್ತು ಸ್ಪಷ್ಟ ಪರಿಷ್ಕರಣೆ ಇತಿಹಾಸವನ್ನು ನಿರ್ವಹಿಸುವುದು ಭವಿಷ್ಯದ ಖರೀದಿಯನ್ನು ಸರಳಗೊಳಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ.
6.4 OEM ಸಲಕರಣೆಗಳ ತಯಾರಿಕೆ
ಸಲಕರಣೆ ತಯಾರಕರಿಗೆ ಸ್ಥಿರವಾದ ಉತ್ಪಾದನಾ ಕಾರ್ಯಕ್ರಮದಲ್ಲಿ ಕಸ್ಟಮ್ ಘಟಕಗಳು ಬೇಕಾಗಬಹುದು.
ಈ ಖರೀದಿದಾರರಿಗೆ ಸಾಮಾನ್ಯವಾಗಿ ಪ್ರತ್ಯೇಕ ಭಾಗಕ್ಕಿಂತ ಹೆಚ್ಚಿನ ಅಗತ್ಯವಿರುತ್ತದೆ. ಅವರಿಗೆ ಊಹಿಸಬಹುದಾದ ಗುಣಮಟ್ಟ, ಸ್ಥಿರವಾದ ದಾಖಲಾತಿ, ಕಾರ್ಯಸಾಧ್ಯವಾದ ಪ್ರಮುಖ ಸಮಯಗಳು ಮತ್ತು ತಮ್ಮದೇ ಆದ ಅಸೆಂಬ್ಲಿ ವೇಳಾಪಟ್ಟಿಗಳನ್ನು ಬೆಂಬಲಿಸುವ ಸಂವಹನದ ಅಗತ್ಯವಿದೆ.
ಅನುಮೋದಿತ ರೇಖಾಚಿತ್ರಗಳು, ವಸ್ತು ವಿಶೇಷಣಗಳು, ತಪಾಸಣೆ ಅಗತ್ಯತೆಗಳು, ಆದೇಶದ ಪ್ರಮಾಣಗಳು ಮತ್ತು ಪ್ಯಾಕೇಜಿಂಗ್ ವ್ಯವಸ್ಥೆಗಳ ಸುತ್ತ OEM ಪೂರೈಕೆದಾರ ಸಂಬಂಧವನ್ನು ರಚಿಸಬಹುದು.
For projects with changing demand, buyers should also discuss forecast requirements and the supplier’s ability to accommodate changes in production volume.
6.5 ರಫ್ತು-ಆಧಾರಿತ ಕೈಗಾರಿಕಾ ಸಂಗ್ರಹಣೆ
ಅಂತರರಾಷ್ಟ್ರೀಯ ಸಂಗ್ರಹಣೆಯು ದಸ್ತಾವೇಜನ್ನು, ಪ್ಯಾಕೇಜಿಂಗ್, ಸಾರಿಗೆ ಮತ್ತು ವಿತರಣಾ ಸಮನ್ವಯಕ್ಕೆ ಸಂಬಂಧಿಸಿದ ಹೆಚ್ಚುವರಿ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪರಿಚಯಿಸಬಹುದು.
ರಫ್ತು ಆದೇಶವನ್ನು ನೀಡುವ ಮೊದಲು, ಖರೀದಿದಾರರು ಅಗತ್ಯವಿರುವ ಶಿಪ್ಪಿಂಗ್ ದಾಖಲೆಗಳು, ಉತ್ಪನ್ನ ಗುರುತಿಸುವಿಕೆ, ಪ್ಯಾಕೇಜಿಂಗ್ ವಿಧಾನ ಮತ್ತು ಯಾವುದೇ ಅನ್ವಯವಾಗುವ ಒಪ್ಪಂದದ ಅವಶ್ಯಕತೆಗಳನ್ನು ದೃಢೀಕರಿಸಬೇಕು.
ಹೆಚ್ಚಿನ ಮಿಶ್ರಲೋಹದ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ನಿಂದ ತಯಾರಿಸಿದ ಘಟಕಗಳಿಗೆ, ಪ್ಯಾಕಿಂಗ್ ಸಮಯದಲ್ಲಿ ಭಾಗ ಗುರುತಿಸುವಿಕೆ ಮತ್ತು ವಸ್ತುವಿನ ಪತ್ತೆಹಚ್ಚುವಿಕೆಯನ್ನು ರಕ್ಷಿಸುವುದು ವಿಶೇಷವಾಗಿ ಮುಖ್ಯವಾಗಿರುತ್ತದೆ.
ಸರಬರಾಜುದಾರ ಮತ್ತು ಖರೀದಿದಾರರು ಸರಕು ಸಾಗಣೆ, ಕಸ್ಟಮ್ಸ್ ದಾಖಲಾತಿ, ವಿಮೆ ಮತ್ತು ಖರೀದಿ ಒಪ್ಪಂದದೊಳಗೆ ಇತರ ವಿತರಣಾ ವ್ಯವಸ್ಥೆಗಳ ಜವಾಬ್ದಾರಿಗಳನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಬೇಕು.
7. ಸ್ಯಾನಿಕ್ರೋ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳ ಪೂರೈಕೆದಾರರನ್ನು ಹೇಗೆ ಆರಿಸುವುದು
ಪೂರೈಕೆದಾರರನ್ನು ಆಯ್ಕೆಮಾಡುವುದು ಉದ್ಧರಣಗಳನ್ನು ಹೋಲಿಸುವುದಕ್ಕಿಂತ ಹೆಚ್ಚಿನದನ್ನು ಬಯಸುತ್ತದೆ.
ಕಸ್ಟಮ್ ಮಿಶ್ರಲೋಹದ ಘಟಕಗಳಿಗೆ, ತಯಾರಕರು ತಾಂತ್ರಿಕ ವಿವರಣೆ, ದಾಖಲೆ ವಸ್ತು ಗುರುತಿಸುವಿಕೆ, ನಿಯಂತ್ರಣ ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆಗಳನ್ನು ಪೂರೈಸಬಹುದೇ ಮತ್ತು ಒಪ್ಪಿದ ವೇಳಾಪಟ್ಟಿಯೊಳಗೆ ಅಗತ್ಯವಾದ ಪ್ರಮಾಣವನ್ನು ತಲುಪಿಸಬಹುದೇ ಎಂದು ಖರೀದಿದಾರರು ಮೌಲ್ಯಮಾಪನ ಮಾಡಬೇಕು.
7.1 ಸಂಬಂಧಿತ ಉತ್ಪಾದನಾ ಸಾಮರ್ಥ್ಯಗಳನ್ನು ಪರಿಶೀಲಿಸಿ
ಘಟಕಕ್ಕೆ ಅಗತ್ಯವಿರುವ ಪ್ರಕ್ರಿಯೆಗಳನ್ನು ಗುರುತಿಸುವ ಮೂಲಕ ಪ್ರಾರಂಭಿಸಿ.
ಸರಳವಾದ ತಿರುಗಿದ ಭಾಗಕ್ಕೆ ಬಹು ಯಂತ್ರದ ಮೇಲ್ಮೈಗಳು, ಛೇದಿಸುವ ರಂಧ್ರಗಳು ಅಥವಾ ಬಿಗಿಯಾದ ಸ್ಥಾನಿಕ ಸಹಿಷ್ಣುತೆಗಳೊಂದಿಗೆ ಸಂಕೀರ್ಣ ಘಟಕದಿಂದ ವಿಭಿನ್ನ ಉಪಕರಣಗಳು ಬೇಕಾಗಬಹುದು.
ಘಟಕವನ್ನು ಹೇಗೆ ತಯಾರಿಸಲಾಗುವುದು ಮತ್ತು ಯಾವ ಕಾರ್ಯಾಚರಣೆಗಳನ್ನು ಮನೆಯಲ್ಲಿ ನಿರ್ವಹಿಸಲಾಗುತ್ತದೆ ಎಂಬುದನ್ನು ವಿವರಿಸಲು ಪೂರೈಕೆದಾರರನ್ನು ಕೇಳಿ.
ಕಾರ್ಯಾಚರಣೆಯನ್ನು ಹೊರಗುತ್ತಿಗೆ ನೀಡಿದರೆ, ಪೂರೈಕೆದಾರರು ನಿರ್ದಿಷ್ಟ ನಿಯಂತ್ರಣ, ಪತ್ತೆಹಚ್ಚುವಿಕೆ ಮತ್ತು ತಪಾಸಣೆ ಜವಾಬ್ದಾರಿಯನ್ನು ಹೇಗೆ ನಿರ್ವಹಿಸುತ್ತಾರೆ ಎಂಬುದನ್ನು ಸ್ಪಷ್ಟಪಡಿಸಿ.
ದೊಡ್ಡ ಸಲಕರಣೆಗಳ ಪಟ್ಟಿಯೊಂದಿಗೆ ಕಾರ್ಖಾನೆಯನ್ನು ಆಯ್ಕೆ ಮಾಡುವುದು ಉದ್ದೇಶವಲ್ಲ. ಅದರ ನಿಜವಾದ ಸಾಮರ್ಥ್ಯಗಳು ಭಾಗದ ಅವಶ್ಯಕತೆಗಳಿಗೆ ಹೊಂದಿಕೆಯಾಗುವ ಉತ್ಪಾದನಾ ಪಾಲುದಾರರನ್ನು ಗುರುತಿಸುವುದು.
7.2 ಹೈ-ಅಲಾಯ್ ಮೆಟೀರಿಯಲ್ಗಳೊಂದಿಗೆ ಅನುಭವವನ್ನು ದೃಢೀಕರಿಸಿ
ಸಾಮಾನ್ಯ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ನೊಂದಿಗೆ ಉತ್ಪಾದನಾ ಅನುಭವವು ಪ್ರತಿ ಉನ್ನತ-ಮಿಶ್ರಲೋಹದ ದರ್ಜೆಯೊಂದಿಗೆ ಸ್ವಯಂಚಾಲಿತವಾಗಿ ಅನುಭವವನ್ನು ಸ್ಥಾಪಿಸುವುದಿಲ್ಲ.
ಸರಬರಾಜುದಾರರು ಒಳಬರುವ ವಸ್ತುವನ್ನು ಹೇಗೆ ಪರಿಶೀಲಿಸುತ್ತಾರೆ, ವಸ್ತು ಗುರುತಿಸುವಿಕೆಯನ್ನು ನಿರ್ವಹಿಸುತ್ತಾರೆ ಮತ್ತು ವಿನಂತಿಸಿದ ಮಿಶ್ರಲೋಹಕ್ಕಾಗಿ ಯಂತ್ರ ಕಾರ್ಯವಿಧಾನಗಳನ್ನು ಹೇಗೆ ಸ್ಥಾಪಿಸುತ್ತಾರೆ ಎಂಬುದನ್ನು ಕೇಳಿ.
ಸಂಬಂಧಿತ ಅನುಭವವು ಪರಿಕರಗಳ ಆಯ್ಕೆ, ಪ್ರಕ್ರಿಯೆಯ ಯೋಜನೆ, ಪೂರ್ಣಗೊಳಿಸುವ ಅವಶ್ಯಕತೆಗಳು ಮತ್ತು ಆಯಾಮದ ತಪಾಸಣೆಯನ್ನು ಒಳಗೊಂಡಿರಬಹುದು.
ಅಪ್ಲಿಕೇಶನ್ ಬೇಡಿಕೆಯಿರುವಲ್ಲಿ, ಸೂಕ್ತವಾದ ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆಯನ್ನು ಸ್ಥಾಪಿಸಲು ಅಗತ್ಯವಿರುವ ತಾಂತ್ರಿಕ ಮಾಹಿತಿಯನ್ನು ಚರ್ಚಿಸಲು ಸರಬರಾಜುದಾರರು ಸಿದ್ಧರಿರಬೇಕು.
ಸಂಬಂಧಿತ ಪ್ರಾಜೆಕ್ಟ್ ದಾಖಲೆಗಳು ಅಥವಾ ಲಭ್ಯವಿರುವಲ್ಲಿ ಇತರ ನಂಬಲರ್ಹವಾದ ಪುರಾವೆಗಳ ಮೂಲಕ ನಿರ್ದಿಷ್ಟ ಅನುಭವವನ್ನು ಪರಿಶೀಲಿಸಬೇಕು.
7.3 ಗುಣಮಟ್ಟದ ದಾಖಲೆಗಳನ್ನು ಪರಿಶೀಲಿಸಿ
ಆದೇಶವನ್ನು ನೀಡುವ ಮೊದಲು, ಸರಬರಾಜುದಾರರು ಯಾವ ದಾಖಲೆಗಳನ್ನು ಒದಗಿಸಬಹುದು ಎಂಬುದನ್ನು ಖಚಿತಪಡಿಸಿ.
ಯೋಜನೆಯ ಆಧಾರದ ಮೇಲೆ, ಇವುಗಳು ವಸ್ತು ಪ್ರಮಾಣಪತ್ರಗಳು, ತಪಾಸಣೆ ವರದಿಗಳು, ಅನುಸರಣೆಯ ಪ್ರಮಾಣಪತ್ರಗಳು ಮತ್ತು ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಪರೀಕ್ಷೆಗಳ ದಾಖಲೆಗಳನ್ನು ಒಳಗೊಂಡಿರಬಹುದು.
ಗ್ರಾಹಕರಿಗೆ ನಿರ್ದಿಷ್ಟ ಗುಣಮಟ್ಟದ ನಿರ್ವಹಣಾ ಪ್ರಮಾಣೀಕರಣ ಅಥವಾ ಉದ್ಯಮ-ನಿರ್ದಿಷ್ಟ ಅನುಮೋದನೆಯ ಅಗತ್ಯವಿದ್ದರೆ, ಪೂರೈಕೆದಾರರು ಅಗತ್ಯವಿರುವ ಮಾನ್ಯ ಪ್ರಮಾಣೀಕರಣವನ್ನು ಹೊಂದಿದ್ದಾರೆ ಮತ್ತು ಅದರ ವ್ಯಾಪ್ತಿ ಕೆಲಸಕ್ಕೆ ಸಂಬಂಧಿಸಿದೆ ಎಂದು ಪರಿಶೀಲಿಸಿ.
ಒಬ್ಬ ಸರಬರಾಜುದಾರನು ತನ್ನನ್ನು ತಾನು ವೃತ್ತಿಪರ ತಯಾರಕ ಎಂದು ಪ್ರಚಾರ ಮಾಡುವುದರಿಂದ ಅವನು ಪ್ರಮಾಣೀಕರಣವನ್ನು ಹೊಂದಿದ್ದಾನೆ ಎಂದು ಭಾವಿಸಬೇಡಿ.
ಡಾಕ್ಯುಮೆಂಟ್ ಅವಶ್ಯಕತೆಗಳನ್ನು ಉದ್ಧರಣ ವಿನಂತಿ ಅಥವಾ ಖರೀದಿ ಆದೇಶದಲ್ಲಿ ಸೇರಿಸಬೇಕು.
7.4 ಸಂವಹನ ಮತ್ತು ಎಂಜಿನಿಯರಿಂಗ್ ಬೆಂಬಲವನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಿ
ಸ್ಪಷ್ಟವಾದ ಸಂವಹನವು ಉತ್ಪಾದನಾ ದಕ್ಷತೆಯ ಮೇಲೆ ನೇರ ಪರಿಣಾಮ ಬೀರಬಹುದು.
ಸೂಕ್ತ ಪೂರೈಕೆದಾರರು ಕಾಣೆಯಾದ ಡ್ರಾಯಿಂಗ್ ಮಾಹಿತಿಯನ್ನು ಗುರುತಿಸಲು, ತಾಂತ್ರಿಕ ನಿರ್ಬಂಧಗಳನ್ನು ವಿವರಿಸಲು, ನಿರ್ದಿಷ್ಟ ಬದಲಾವಣೆಗಳನ್ನು ದೃಢೀಕರಿಸಲು ಮತ್ತು ಉತ್ಪಾದನಾ ಅಪಾಯಗಳನ್ನು ಸಂವಹನ ಮಾಡಲು ಸಾಧ್ಯವಾಗುತ್ತದೆ.
ಅಂತರರಾಷ್ಟ್ರೀಯ ಖರೀದಿದಾರರಿಗೆ, ಲಿಖಿತ ಸಂವಹನವು ಆಯಾಮಗಳು, ಘಟಕಗಳು, ವಸ್ತು ಶ್ರೇಣಿಗಳು, ವಿತರಣಾ ನಿಯಮಗಳು ಮತ್ತು ದಾಖಲೆ ಅಗತ್ಯತೆಗಳನ್ನು ಸ್ಪಷ್ಟವಾಗಿ ಗುರುತಿಸಬೇಕು.
ಉತ್ಪಾದನೆಯ ಮೊದಲು, ಎರಡೂ ಪಕ್ಷಗಳು ಒಂದೇ ಅನುಮೋದಿತ ಡ್ರಾಯಿಂಗ್ ಪರಿಷ್ಕರಣೆಯಿಂದ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತಿವೆ ಎಂದು ಖಚಿತಪಡಿಸಿಕೊಳ್ಳಬೇಕು.
ಈ ಸರಳ ಅಭ್ಯಾಸವು ತಪ್ಪಿಸಬಹುದಾದ ತಪ್ಪುಗಳನ್ನು ತಡೆಯುತ್ತದೆ ಮತ್ತು ಸರಿಪಡಿಸುವ ಕೆಲಸದ ಅಗತ್ಯವನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ.
7.5 ಕೇವಲ ಯೂನಿಟ್ ಬೆಲೆಗಿಂತ ಒಟ್ಟು ವೆಚ್ಚವನ್ನು ಹೋಲಿಸಿ
ಕಡಿಮೆ ಉದ್ಧರಣವು ಯಾವಾಗಲೂ ಕಡಿಮೆ ಒಟ್ಟು ವೆಚ್ಚವನ್ನು ಪ್ರತಿನಿಧಿಸುವುದಿಲ್ಲ.
ಅರ್ಥಪೂರ್ಣ ಹೋಲಿಕೆಯು ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ವಸ್ತು, ಉತ್ಪಾದನಾ ವ್ಯಾಪ್ತಿ, ತಪಾಸಣೆ ಅಗತ್ಯತೆಗಳು, ಪ್ಯಾಕೇಜಿಂಗ್, ವಿತರಣೆ ಮತ್ತು ಆದೇಶಕ್ಕೆ ಅಗತ್ಯವಿರುವ ಯಾವುದೇ ಹೆಚ್ಚುವರಿ ಸೇವೆಗಳನ್ನು ಒಳಗೊಂಡಿರಬೇಕು.
ಎರಡು ಉದ್ಧರಣಗಳು ಸಹಿಷ್ಣುತೆಗಳು, ವಸ್ತು ದಾಖಲಾತಿ, ಮೇಲ್ಮೈ ಮುಕ್ತಾಯ ಅಥವಾ ತಪಾಸಣೆಯ ಬಗ್ಗೆ ವಿಭಿನ್ನ ಊಹೆಗಳನ್ನು ಬಳಸಿದರೆ, ಅವುಗಳ ಬೆಲೆಗಳನ್ನು ನೇರವಾಗಿ ಹೋಲಿಸಲಾಗುವುದಿಲ್ಲ.
ಹೊರಗಿಡುವಿಕೆಗಳನ್ನು ಗುರುತಿಸಲು ಮತ್ತು ಉದ್ಧರಣವು ಸಂಪೂರ್ಣ ಅನುಮೋದಿತ ವಿವರಣೆಯನ್ನು ಒಳಗೊಂಡಿದೆಯೇ ಎಂಬುದನ್ನು ಖಚಿತಪಡಿಸಲು ಪ್ರತಿ ಪೂರೈಕೆದಾರರನ್ನು ಕೇಳಿ.
ಖರೀದಿದಾರರಿಗೆ ಹೆಚ್ಚುವರಿ ವೆಚ್ಚ ಅಥವಾ ಅಪಾಯವನ್ನು ಉಂಟುಮಾಡುವ ಅವಶ್ಯಕತೆಗಳನ್ನು ಒಳಗೊಂಡಿದ್ದರೆ ಸ್ವಲ್ಪ ಹೆಚ್ಚಿನ ಯುನಿಟ್ ಬೆಲೆಯನ್ನು ಸಮರ್ಥಿಸಬಹುದು.
7.6 ಉತ್ಪಾದನಾ ಯೋಜನೆ ಮತ್ತು ವಿತರಣಾ ವಿಶ್ವಾಸಾರ್ಹತೆಯನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಿ
ಪ್ರಮುಖ ಸಮಯವು ವಸ್ತುಗಳ ಲಭ್ಯತೆ, ಉತ್ಪಾದನಾ ಸಾಮರ್ಥ್ಯ, ಘಟಕ ಸಂಕೀರ್ಣತೆ, ತಪಾಸಣೆ ಅಗತ್ಯತೆಗಳು ಮತ್ತು ಆದೇಶದ ಪ್ರಮಾಣವನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ.
ಸ್ಯಾನಿಕ್ರೋ 28 ಘಟಕಗಳಿಗೆ, ಕಚ್ಚಾ ವಸ್ತುಗಳ ಸೋರ್ಸಿಂಗ್ ವೇಳಾಪಟ್ಟಿಯಲ್ಲಿ ಗಮನಾರ್ಹ ಅಂಶವಾಗಿರಬಹುದು.
ವಸ್ತು ಸಂಗ್ರಹಣೆ ಸಮಯ, ಉತ್ಪಾದನಾ ಸಮಯ, ತಪಾಸಣೆ ಸಮಯ ಮತ್ತು ಶಿಪ್ಪಿಂಗ್ ಸಮಯದ ನಡುವೆ ವ್ಯತ್ಯಾಸವನ್ನು ಗುರುತಿಸಲು ಪೂರೈಕೆದಾರರನ್ನು ಕೇಳಿ.
ಪುನರಾವರ್ತಿತ ಆದೇಶಗಳಿಗಾಗಿ, ಸರಬರಾಜುದಾರರು ವಸ್ತು ಖರೀದಿಗಳನ್ನು ಮುಂಚಿತವಾಗಿ ಯೋಜಿಸಬಹುದೇ ಮತ್ತು ಸೂಕ್ತವಾದ ಉತ್ಪಾದನಾ ವೇಳಾಪಟ್ಟಿಯನ್ನು ನಿರ್ವಹಿಸಬಹುದೇ ಎಂದು ಚರ್ಚಿಸಿ.
ಸಂಪೂರ್ಣ ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆಗೆ ಕಾರಣವಾಗದ ಅಸಾಧಾರಣವಾದ ಚಿಕ್ಕ ಅಂದಾಜಿಗಿಂತ ವಾಸ್ತವಿಕ ವಿತರಣಾ ಬದ್ಧತೆಯು ಹೆಚ್ಚು ಉಪಯುಕ್ತವಾಗಿದೆ.
8. ಸ್ಯಾನಿಕ್ರೊ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳ ಬೆಲೆ ಮತ್ತು ವೆಚ್ಚ-ಪರಿಣಾಮಕಾರಿ ಖರೀದಿ
ಕಸ್ಟಮ್ ಯಾಂತ್ರಿಕ ಭಾಗಗಳನ್ನು ಸೋರ್ಸಿಂಗ್ ಮಾಡುವಾಗ ಬೆಲೆ ಒಂದು ಪ್ರಮುಖ ಅಂಶವಾಗಿದೆ, ಆದರೆ ಅದನ್ನು ವಸ್ತು ಅಗತ್ಯತೆಗಳು, ಉತ್ಪಾದನಾ ಸಂಕೀರ್ಣತೆ, ಗುಣಮಟ್ಟದ ನಿರೀಕ್ಷೆಗಳು ಮತ್ತು ಸೇವಾ ಜೀವನದೊಂದಿಗೆ ಮೌಲ್ಯಮಾಪನ ಮಾಡಬೇಕು.
ಸ್ಯಾನಿಕ್ರೋ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳ ಉತ್ಪನ್ನದ ವೆಚ್ಚವು ಒಂದು ಯೋಜನೆಯಿಂದ ಇನ್ನೊಂದಕ್ಕೆ ಗಣನೀಯವಾಗಿ ಬದಲಾಗಬಹುದು. ರೇಖಾಚಿತ್ರ, ವಸ್ತು ವಿವರಣೆ, ಪ್ರಮಾಣ ಮತ್ತು ವಿತರಣಾ ಅವಶ್ಯಕತೆಗಳಿಲ್ಲದೆ, ವಿಶ್ವಾಸಾರ್ಹ ಉದ್ಧರಣವನ್ನು ಸ್ಥಾಪಿಸಲಾಗುವುದಿಲ್ಲ.
8.1 ವಸ್ತು ವೆಚ್ಚ
ಆಯ್ದ ಮಿಶ್ರಲೋಹ ಮತ್ತು ಅಗತ್ಯವಿರುವ ಕಚ್ಚಾ ವಸ್ತುಗಳ ರೂಪವು ಪ್ರಮುಖ ವೆಚ್ಚದ ಅಂಶಗಳಾಗಿವೆ.
ಮಾರುಕಟ್ಟೆ ಪರಿಸ್ಥಿತಿಗಳು, ಸ್ಟಾಕ್ ಲಭ್ಯತೆ, ಆಯಾಮಗಳು, ಪ್ರಮಾಣ, ಪೂರೈಕೆದಾರ ಸೋರ್ಸಿಂಗ್ ವ್ಯವಸ್ಥೆಗಳು ಮತ್ತು ದಸ್ತಾವೇಜನ್ನು ಅಗತ್ಯತೆಗಳಿಗೆ ಅನುಗುಣವಾಗಿ ವಸ್ತು ಬೆಲೆಗಳು ಬದಲಾಗಬಹುದು.
ಹೈ-ಅಲಾಯ್ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಸಾಮಾನ್ಯ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಗ್ರೇಡ್ಗಳಿಗಿಂತ ಹೆಚ್ಚು ವೆಚ್ಚವಾಗಬಹುದು. ಆದಾಗ್ಯೂ, ಎಂಜಿನಿಯರಿಂಗ್ ಅವಶ್ಯಕತೆಗಳು ಅದನ್ನು ಅನುಮತಿಸದ ಹೊರತು ಅಗ್ಗದ ವಸ್ತುವನ್ನು ಬದಲಿಸುವುದು ಸೂಕ್ತವಲ್ಲ.
ಅರ್ಥಪೂರ್ಣ ಉದ್ಧರಣವನ್ನು ಪಡೆಯಲು, ನಿಖರವಾದ ಅಗತ್ಯವಿರುವ ಗ್ರೇಡ್ ಮತ್ತು ವಸ್ತು ರೂಪವನ್ನು ಸೂಚಿಸಿ.
ಪರ್ಯಾಯ ಸಾಮಗ್ರಿಗಳನ್ನು ಪರಿಗಣಿಸಿದರೆ, ಪ್ರತಿ ಆಯ್ಕೆಗೆ ಪ್ರತ್ಯೇಕ ಉದ್ಧರಣವನ್ನು ಕೇಳಿ ಮತ್ತು ಉದ್ದೇಶಿತ ಸೇವಾ ಪರಿಸ್ಥಿತಿಗಳ ವಿರುದ್ಧ ಪರ್ಯಾಯಗಳನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಿ.
8.2 ಕಾಂಪೊನೆಂಟ್ ಜ್ಯಾಮಿತಿ ಮತ್ತು ಯಂತ್ರದ ಸಮಯ
ಸಂಕೀರ್ಣ ಜ್ಯಾಮಿತಿಗೆ ಸಾಮಾನ್ಯವಾಗಿ ಸರಳ ರೇಖಾಗಣಿತಕ್ಕಿಂತ ಹೆಚ್ಚು ಉತ್ಪಾದನಾ ಯೋಜನೆ ಮತ್ತು ಯಂತ್ರದ ಪ್ರಯತ್ನದ ಅಗತ್ಯವಿರುತ್ತದೆ.
ವೆಚ್ಚವನ್ನು ಹೆಚ್ಚಿಸುವ ವೈಶಿಷ್ಟ್ಯಗಳು ಆಳವಾದ ರಂಧ್ರಗಳು, ಸಣ್ಣ ಆಂತರಿಕ ತ್ರಿಜ್ಯಗಳು, ಸಂಕೀರ್ಣ ಬಾಹ್ಯರೇಖೆಗಳು, ಬಹು ಸೆಟಪ್ಗಳು, ಪ್ರವೇಶಿಸಲು ಕಷ್ಟಕರವಾದ ಮೇಲ್ಮೈಗಳು ಮತ್ತು ಬಿಗಿಯಾದ ಆಯಾಮದ ಸಹಿಷ್ಣುತೆಗಳನ್ನು ಒಳಗೊಂಡಿವೆ.
ವಸ್ತು ತೆಗೆಯುವಿಕೆ ವೆಚ್ಚದ ಮೇಲೂ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ. ಒಂದು ದೊಡ್ಡ ಖಾಲಿಯಿಂದ ಯಂತ್ರದ ಘಟಕವು ಗಣನೀಯ ವಸ್ತು ತ್ಯಾಜ್ಯವನ್ನು ಉಂಟುಮಾಡಬಹುದು.
Where the design allows it, a manufacturing review can identify opportunities to simplify non-critical features without changing the component’s required function.
ಯಾವುದೇ ವಿನ್ಯಾಸ ಮಾರ್ಪಾಡು ಉತ್ಪಾದನೆಗೆ ಮೊದಲು ಗ್ರಾಹಕರು ಅನುಮೋದಿಸಬೇಕು.
8.3 ಸಹಿಷ್ಣುತೆಗಳು ಮತ್ತು ತಪಾಸಣೆ ಅಗತ್ಯತೆಗಳು
ಬಿಗಿಯಾದ ಸಹಿಷ್ಣುತೆಗಳಿಗೆ ಹೆಚ್ಚುವರಿ ಯಂತ್ರ ಕಾರ್ಯಾಚರಣೆಗಳು, ಹೆಚ್ಚು ಎಚ್ಚರಿಕೆಯ ಪ್ರಕ್ರಿಯೆ ನಿಯಂತ್ರಣ ಮತ್ತು ಹೆಚ್ಚು ವ್ಯಾಪಕವಾದ ಅಳತೆಯ ಅಗತ್ಯವಿರುತ್ತದೆ.
ತಪಾಸಣೆ ಅಗತ್ಯತೆಗಳು ವೆಚ್ಚದ ಮೇಲೆ ಪ್ರಭಾವ ಬೀರಬಹುದು, ವಿಶೇಷವಾಗಿ ಗ್ರಾಹಕರಿಗೆ ವಿವರವಾದ ವರದಿಗಳು ಅಥವಾ ವಿಶೇಷ ಪರೀಕ್ಷೆಯ ಅಗತ್ಯವಿರುವಾಗ.
ಖರೀದಿದಾರರು ನಿರ್ಣಾಯಕ ಆಯಾಮಗಳನ್ನು ಗುರುತಿಸಬೇಕು ಮತ್ತು ಕ್ರಿಯಾತ್ಮಕ ಅವಶ್ಯಕತೆಗಳಿಗೆ ಅನುಗುಣವಾಗಿ ಸಹಿಷ್ಣುತೆಗಳನ್ನು ಸೂಚಿಸಬೇಕು.
ಅನಗತ್ಯವಾಗಿ ಬಿಗಿಯಾದ ಸಹಿಷ್ಣುತೆಗಳು ಘಟಕದ ಕಾರ್ಯಕ್ಷಮತೆಗೆ ಅನುಗುಣವಾದ ಪ್ರಯೋಜನವನ್ನು ಒದಗಿಸದೆ ವೆಚ್ಚವನ್ನು ಹೆಚ್ಚಿಸಬಹುದು.
ಇದಕ್ಕೆ ವಿರುದ್ಧವಾಗಿ, ತುಂಬಾ ಸಡಿಲವಾಗಿರುವ ಸಹಿಷ್ಣುತೆಗಳು ಅಸೆಂಬ್ಲಿ ಸಮಸ್ಯೆಗಳನ್ನು ಉಂಟುಮಾಡಬಹುದು ಅಥವಾ ಸಿದ್ಧಪಡಿಸಿದ ಉಪಕರಣದ ವಿಶ್ವಾಸಾರ್ಹತೆಯನ್ನು ಕಡಿಮೆ ಮಾಡಬಹುದು.
ಕಾರ್ಯಕ್ಷಮತೆ ಮತ್ತು ಉತ್ಪಾದನಾ ದಕ್ಷತೆಯನ್ನು ಬೆಂಬಲಿಸುವ ತಾಂತ್ರಿಕವಾಗಿ ಸೂಕ್ತವಾದ ವಿವರಣೆಯನ್ನು ಸ್ಥಾಪಿಸುವುದು ಉದ್ದೇಶವಾಗಿದೆ.
8.4 ಆದೇಶದ ಪ್ರಮಾಣ
ಆರ್ಡರ್ ಪ್ರಮಾಣವು ವಸ್ತುಗಳ ಖರೀದಿ, ಸೆಟಪ್ ವೆಚ್ಚಗಳು, ಉತ್ಪಾದನಾ ವೇಳಾಪಟ್ಟಿ ಮತ್ತು ತಪಾಸಣೆ ಯೋಜನೆಗಳ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತದೆ.
ಸಣ್ಣ ಆದೇಶಗಳಿಗಾಗಿ, ಸೆಟಪ್ ಮತ್ತು ಪ್ರೋಗ್ರಾಮಿಂಗ್ ವೆಚ್ಚಗಳನ್ನು ತುಲನಾತ್ಮಕವಾಗಿ ಕೆಲವು ತುಣುಕುಗಳಲ್ಲಿ ವಿತರಿಸಲಾಗುತ್ತದೆ. ಇದು ದೊಡ್ಡ ಉತ್ಪಾದನಾ ರನ್ಗಿಂತ ಘಟಕದ ಬೆಲೆಯನ್ನು ಹೆಚ್ಚಿಸಬಹುದು.
ದೊಡ್ಡ ಪ್ರಮಾಣದಲ್ಲಿ, ಕೆಲವು ವೆಚ್ಚಗಳು ಹೆಚ್ಚಿನ ಘಟಕಗಳಲ್ಲಿ ಹರಡಬಹುದು, ಆದಾಗ್ಯೂ ವಸ್ತು ಬೆಲೆಗಳು, ಉಪಕರಣಗಳು, ಸಾಮರ್ಥ್ಯದ ನಿರ್ಬಂಧಗಳು ಮತ್ತು ತಪಾಸಣೆ ಅಗತ್ಯತೆಗಳು ಇನ್ನೂ ಅಂತಿಮ ಉಲ್ಲೇಖದ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುತ್ತವೆ.
ಉದ್ಧರಣವನ್ನು ವಿನಂತಿಸುವಾಗ ಖರೀದಿದಾರರು ಆರಂಭಿಕ ಆದೇಶದ ಪ್ರಮಾಣ ಮತ್ತು ನಿರೀಕ್ಷಿತ ಭವಿಷ್ಯದ ಬೇಡಿಕೆಯ ಅಂದಾಜು ಎರಡನ್ನೂ ಒದಗಿಸಬೇಕು.
ಈ ಮಾಹಿತಿಯು ತಯಾರಕರು ಸೂಕ್ತವಾದ ಉತ್ಪಾದನಾ ವ್ಯವಸ್ಥೆಯನ್ನು ಶಿಫಾರಸು ಮಾಡಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ.
8.5 ಪ್ರಮುಖ ಸಮಯ ಮತ್ತು ತ್ವರಿತ ಉತ್ಪಾದನೆ
ಆದ್ಯತೆಯ ವಸ್ತು ಸಂಗ್ರಹಣೆ, ಹೆಚ್ಚುವರಿ ಸಮಯ, ತ್ವರಿತ ಶಿಪ್ಪಿಂಗ್ ಅಥವಾ ಉತ್ಪಾದನಾ ವೇಳಾಪಟ್ಟಿಯಲ್ಲಿ ಬದಲಾವಣೆಗಳ ಅಗತ್ಯವಿದ್ದರೆ ಕಡಿಮೆ ಪ್ರಮುಖ ಸಮಯಗಳು ವೆಚ್ಚವನ್ನು ಹೆಚ್ಚಿಸಬಹುದು.
ನಿಗದಿತ ವಿತರಣಾ ದಿನಾಂಕಗಳನ್ನು ಹೊಂದಿರುವ ಯೋಜನೆಗಳಿಗೆ, ಖರೀದಿದಾರನು ಅಗತ್ಯವಿರುವ ಆಗಮನದ ದಿನಾಂಕ ಮತ್ತು ಗಮ್ಯಸ್ಥಾನವನ್ನು ಸಾಧ್ಯವಾದಷ್ಟು ಬೇಗ ತಿಳಿಸಬೇಕು.
ವಸ್ತುವು ತಕ್ಷಣವೇ ಲಭ್ಯವಿಲ್ಲದಿದ್ದರೆ, ಆದೇಶವನ್ನು ಸ್ವೀಕರಿಸುವ ಮೊದಲು ಪೂರೈಕೆದಾರರು ಮೂಲ ಮತ್ತು ಉತ್ಪಾದನಾ ವೇಳಾಪಟ್ಟಿಯನ್ನು ವಿವರಿಸಬೇಕು.
ಮುಂಚಿತವಾಗಿ ಖರೀದಿಗಳನ್ನು ಯೋಜಿಸುವುದರಿಂದ ತುರ್ತು ಉತ್ಪಾದನಾ ವ್ಯವಸ್ಥೆಗಳ ಅಗತ್ಯವನ್ನು ಕಡಿಮೆ ಮಾಡಬಹುದು.
8.6 ಹೆಚ್ಚಿನ ವೆಚ್ಚದ ಕಾರ್ಯಕ್ಷಮತೆಯ ಅರ್ಥವೇನು?
The phrase “High cost performance sanicro28 stainless steel mechanical parts” expresses a purchasing objective: obtaining appropriate quality and service at a reasonable total cost.
ವೃತ್ತಿಪರ ಸಂಗ್ರಹಣೆಯಲ್ಲಿ, ವೆಚ್ಚದ ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ಯುನಿಟ್ ಬೆಲೆಯಿಂದ ಮಾತ್ರ ಅಳೆಯಬಾರದು.
ಹೆಚ್ಚು ಸಂಪೂರ್ಣವಾದ ಮೌಲ್ಯಮಾಪನವು ಪರಿಗಣಿಸುತ್ತದೆ:
- ವಸ್ತುವು ಅಗತ್ಯವಿರುವ ವಿವರಣೆಯನ್ನು ಪೂರೈಸುತ್ತದೆಯೇ.
- ಪೂರ್ಣಗೊಂಡ ಆಯಾಮಗಳು ಅನುಮೋದಿತ ರೇಖಾಚಿತ್ರವನ್ನು ಪೂರೈಸುತ್ತವೆಯೇ.
- ತಪಾಸಣೆ ದಾಖಲೆಗಳು ಖರೀದಿಯ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪೂರೈಸುತ್ತವೆಯೇ.
- ಭಾಗವು ಅದರ ಉದ್ದೇಶಿತ ಪರಿಸರದಲ್ಲಿ ಸಮರ್ಪಕವಾಗಿ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತದೆಯೇ.
- ಪೂರೈಕೆದಾರರು ಸ್ಥಿರವಾಗಿ ತಲುಪಿಸಬಹುದೇ.
- ಒಟ್ಟು ಮಾಲೀಕತ್ವದ ವೆಚ್ಚವು ಸ್ವೀಕಾರಾರ್ಹವಾಗಿದೆಯೇ.
ಪುನರಾವರ್ತಿತ ಬದಲಿ, ಹೆಚ್ಚುವರಿ ತಪಾಸಣೆ ಅಥವಾ ಸರಿಪಡಿಸುವ ಯಂತ್ರದ ಅಗತ್ಯವಿರುವ ಅಗ್ಗದ ಭಾಗವು ಹೆಚ್ಚಿನ ಒಟ್ಟಾರೆ ವೆಚ್ಚಗಳನ್ನು ರಚಿಸಬಹುದು.
ಅಂತೆಯೇ, ಅನಗತ್ಯವಾಗಿ ದುಬಾರಿ ವಿವರಣೆಯು ಅಗತ್ಯವಿರುವ ಕಾರ್ಯವನ್ನು ಸುಧಾರಿಸದೆಯೇ ಖರೀದಿ ವೆಚ್ಚವನ್ನು ಹೆಚ್ಚಿಸಬಹುದು.
ಅನಗತ್ಯ ವಸ್ತು, ಸಂಸ್ಕರಣೆ ಮತ್ತು ತಪಾಸಣೆ ವೆಚ್ಚವನ್ನು ತಪ್ಪಿಸುವಾಗ ತಾಂತ್ರಿಕ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪೂರೈಸುವ ಅತ್ಯಂತ ವೆಚ್ಚ-ಪರಿಣಾಮಕಾರಿ ಪರಿಹಾರವಾಗಿದೆ.
8.7 ನಿಖರವಾದ ಉದ್ಧರಣವನ್ನು ವಿನಂತಿಸುವುದು
Sanicro 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳ ತಯಾರಕರು ನಿಖರವಾದ ಉದ್ಧರಣವನ್ನು ತಯಾರಿಸಲು ಸಹಾಯ ಮಾಡಲು, ಸಾಧ್ಯವಾದಷ್ಟು ಕೆಳಗಿನ ಮಾಹಿತಿಯನ್ನು ಒದಗಿಸಿ:
- ಕಾಂಪೊನೆಂಟ್ ಡ್ರಾಯಿಂಗ್ ಅಥವಾ ಅನುಮೋದಿತ 3D ಮಾದರಿ.
- ಅಗತ್ಯವಿರುವ ವಸ್ತು ಗ್ರೇಡ್ ಮತ್ತು ವಿವರಣೆ.
- ಕಚ್ಚಾ ವಸ್ತುಗಳ ರೂಪ, ನಿರ್ದಿಷ್ಟಪಡಿಸಿದರೆ.
- ನಿರ್ಣಾಯಕ ಆಯಾಮಗಳು ಮತ್ತು ಸಹಿಷ್ಣುತೆಯ ಅವಶ್ಯಕತೆಗಳು.
- ಮೇಲ್ಮೈ ಮುಕ್ತಾಯ ಮತ್ತು ಮುಗಿಸುವ ಅವಶ್ಯಕತೆಗಳು.
- ಆರಂಭಿಕ ಆದೇಶಕ್ಕಾಗಿ ಪ್ರಮಾಣ.
- ಅಂದಾಜು ವಾರ್ಷಿಕ ಅಥವಾ ಪುನರಾವರ್ತಿತ-ಆರ್ಡರ್ ಪ್ರಮಾಣ.
- ವಸ್ತು ಪ್ರಮಾಣೀಕರಣ ಮತ್ತು ತಪಾಸಣೆ ಅಗತ್ಯತೆಗಳು.
- ಪ್ಯಾಕೇಜಿಂಗ್ ಮತ್ತು ಶಿಪ್ಪಿಂಗ್ ಗಮ್ಯಸ್ಥಾನ.
- ಅಗತ್ಯವಿರುವ ವಿತರಣಾ ದಿನಾಂಕ.
ಕೆಲವು ವಿವರಗಳು ಇನ್ನೂ ಲಭ್ಯವಿಲ್ಲದಿದ್ದರೆ, ಸರಬರಾಜುದಾರರಿಗೆ ಊಹೆಗಳನ್ನು ಮಾಡಲು ಅನುಮತಿಸುವ ಬದಲು ಅವುಗಳನ್ನು ತೆರೆದ ಐಟಂಗಳಾಗಿ ಗುರುತಿಸಿ.
ಸಂಪೂರ್ಣ ಉದ್ಧರಣ ವಿನಂತಿಯು ಅದೇ ತಾಂತ್ರಿಕ ಆಧಾರದ ಮೇಲೆ ತಯಾರಕರನ್ನು ಹೋಲಿಸಲು ಸುಲಭಗೊಳಿಸುತ್ತದೆ.
9. ಸ್ಯಾನಿಕ್ರೋ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಪಾರ್ಟ್ಸ್ ಫ್ಯಾಕ್ಟರಿಯೊಂದಿಗೆ ಏಕೆ ಕೆಲಸ ಮಾಡಬೇಕು?
ಕಸ್ಟಮ್ ಘಟಕಗಳನ್ನು ಸೋರ್ಸಿಂಗ್ ಮಾಡುವ ಖರೀದಿದಾರರಿಗೆ, ನೇರ ಉತ್ಪಾದನಾ ಸಂಬಂಧವು ತಾಂತ್ರಿಕ ಸಂವಹನ ಮತ್ತು ಉತ್ಪಾದನಾ ಸಮನ್ವಯವನ್ನು ಸುಲಭಗೊಳಿಸುತ್ತದೆ.
However, the value of working with a factory depends on its actual capabilities, quality system, sourcing arrangements, and ability to meet the customer’s requirements.
9.1 ತಾಂತ್ರಿಕ ಅವಶ್ಯಕತೆಗಳ ಬಗ್ಗೆ ನೇರ ಸಂವಹನ
ತಯಾರಕರೊಂದಿಗೆ ನೇರವಾಗಿ ಕೆಲಸ ಮಾಡುವುದರಿಂದ ರೇಖಾಚಿತ್ರಗಳು, ಸಹಿಷ್ಣುತೆಗಳು, ಯಂತ್ರ ವಿಧಾನಗಳು ಮತ್ತು ಉತ್ಪಾದನಾ ವೇಳಾಪಟ್ಟಿಗಳ ಬಗ್ಗೆ ಚರ್ಚೆಗಳನ್ನು ಸರಳಗೊಳಿಸಬಹುದು.
ತಾಂತ್ರಿಕ ಪ್ರಶ್ನೆಗಳು ಉದ್ಭವಿಸಿದಾಗ, ಉತ್ಪಾದನೆ ಅಥವಾ ಎಂಜಿನಿಯರಿಂಗ್ ತಂಡಕ್ಕೆ ನೇರ ಪ್ರವೇಶವು ಸಮಸ್ಯೆಯನ್ನು ಗುರುತಿಸಲು ಮತ್ತು ಪರಿಹಾರವನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಲು ಪಕ್ಷಗಳಿಗೆ ಸಹಾಯ ಮಾಡುತ್ತದೆ.
ರೇಖಾಚಿತ್ರಗಳನ್ನು ಪರಿಶೀಲಿಸಲು, ಬದಲಾವಣೆಗಳನ್ನು ಅನುಮೋದಿಸಲು ಮತ್ತು ಉತ್ಪಾದನಾ ಸ್ಥಿತಿಯನ್ನು ಸಂವಹನ ಮಾಡಲು ಯಾರು ಜವಾಬ್ದಾರರು ಎಂಬುದನ್ನು ಖರೀದಿದಾರರು ಖಚಿತಪಡಿಸಬೇಕು.
ಸ್ಪಷ್ಟವಾದ ಜವಾಬ್ದಾರಿಗಳು ತಯಾರಿಕೆಯ ಸಮಯದಲ್ಲಿ ಸಂಘರ್ಷದ ಸೂಚನೆಗಳ ಅವಕಾಶವನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ.
9.2 ಹೆಚ್ಚು ಪಾರದರ್ಶಕ ಉತ್ಪಾದನಾ ಯೋಜನೆ
ಸಂಪೂರ್ಣ ಉತ್ಪಾದನಾ ಮಾರ್ಗವನ್ನು ಅರ್ಥಮಾಡಿಕೊಳ್ಳುವ ಕಾರ್ಖಾನೆಯು ವಸ್ತು ತಯಾರಿಕೆ, ಯಂತ್ರ, ತಪಾಸಣೆ ಮತ್ತು ಪ್ಯಾಕೇಜಿಂಗ್ ಅವಶ್ಯಕತೆಗಳ ಸ್ಪಷ್ಟ ವಿವರಣೆಯನ್ನು ನೀಡುತ್ತದೆ.
ಘಟಕವು ಬೇಡಿಕೆಯ ನಿರ್ದಿಷ್ಟತೆಯನ್ನು ಹೊಂದಿರುವಾಗ ಅಥವಾ ಸುಲಭವಾಗಿ ಲಭ್ಯವಿಲ್ಲದ ವಸ್ತುಗಳ ಮೇಲೆ ಅವಲಂಬಿತವಾಗಿದ್ದಾಗ ಇದು ಉಪಯುಕ್ತವಾಗಿರುತ್ತದೆ.
ಆದೇಶವನ್ನು ನೀಡುವ ಮೊದಲು, ವಾಸ್ತವಿಕ ವೇಳಾಪಟ್ಟಿಯನ್ನು ವಿನಂತಿಸಿ ಮತ್ತು ವಿತರಣೆಯ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುವ ಮೈಲಿಗಲ್ಲುಗಳನ್ನು ಸ್ಪಷ್ಟಪಡಿಸಿ.
ಮರುಕಳಿಸುವ ಆದೇಶಗಳಿಗಾಗಿ, ಸ್ಥಿರವಾದ ಉತ್ಪಾದನಾ ದಾಖಲಾತಿಯು ಯೋಜನೆಯನ್ನು ಹೆಚ್ಚು ಊಹಿಸಬಹುದಾದಂತೆ ಮಾಡಬಹುದು.
9.3 ಸ್ಥಿರ ಉತ್ಪನ್ನದ ವಿಶೇಷಣಗಳು
OEM ಅಪ್ಲಿಕೇಶನ್ಗಳಿಗೆ, ಉತ್ಪಾದನಾ ಬ್ಯಾಚ್ಗಳಾದ್ಯಂತ ಸ್ಥಿರವಾದ ವಿಶೇಷಣಗಳನ್ನು ನಿರ್ವಹಿಸುವುದು ಮುಖ್ಯವಾಗಿದೆ.
ಖರೀದಿದಾರ ಮತ್ತು ಪೂರೈಕೆದಾರರು ನಿಯಂತ್ರಿತ ಡ್ರಾಯಿಂಗ್ ಪರಿಷ್ಕರಣೆ, ಅನುಮೋದಿತ ವಸ್ತು ಪದನಾಮ, ತಪಾಸಣೆ ಮಾನದಂಡಗಳು ಮತ್ತು ಉತ್ಪನ್ನ ಗುರುತಿನ ಅವಶ್ಯಕತೆಗಳನ್ನು ಸ್ಥಾಪಿಸಬೇಕು.
ವಿನ್ಯಾಸವು ಬದಲಾದರೆ, ಪರಿಷ್ಕೃತ ಘಟಕವು ಉತ್ಪಾದನೆಗೆ ಪ್ರವೇಶಿಸುವ ಮೊದಲು ಪರಿಷ್ಕರಣೆಯನ್ನು ಸಂವಹನ ಮಾಡಬೇಕು ಮತ್ತು ಅನುಮೋದಿಸಬೇಕು.
ಈ ಕ್ರಮಗಳು ಮೂಲಮಾದರಿಯ ಭಾಗಗಳು, ಆರಂಭಿಕ ಉತ್ಪಾದನಾ ಬ್ಯಾಚ್ಗಳು ಮತ್ತು ಭವಿಷ್ಯದ ಬದಲಿ ಘಟಕಗಳ ನಡುವಿನ ವ್ಯತ್ಯಾಸಗಳನ್ನು ತಡೆಯಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ.
9.4 ಪುನರಾವರ್ತಿತ ಆದೇಶಗಳಿಗೆ ಬೆಂಬಲ
ತಾಂತ್ರಿಕ ಮತ್ತು ವಾಣಿಜ್ಯ ಅವಶ್ಯಕತೆಗಳನ್ನು ಸ್ಪಷ್ಟವಾಗಿ ದಾಖಲಿಸಿದಾಗ ಪುನರಾವರ್ತಿತ ಖರೀದಿಯು ಹೆಚ್ಚು ಪರಿಣಾಮಕಾರಿಯಾಗಿರುತ್ತದೆ.
ಸರಬರಾಜುದಾರರು ಅನುಮೋದಿತ ರೇಖಾಚಿತ್ರ, ಉತ್ಪಾದನಾ ದಾಖಲೆಗಳು ಮತ್ತು ತಪಾಸಣೆ ಯೋಜನೆಯನ್ನು ನಂತರದ ಆದೇಶಗಳಿಗೆ ಆಧಾರವಾಗಿ ಬಳಸಬಹುದು, ವಸ್ತು ಲಭ್ಯತೆ ಮತ್ತು ಒಪ್ಪಿಗೆ ಉತ್ಪಾದನಾ ವ್ಯವಸ್ಥೆಗೆ ಒಳಪಟ್ಟಿರುತ್ತದೆ.
ನಡೆಯುತ್ತಿರುವ ಬೇಡಿಕೆಯೊಂದಿಗೆ ಗ್ರಾಹಕರಿಗೆ, ಮುನ್ಸೂಚನೆಯ ಪ್ರಮಾಣಗಳನ್ನು ಚರ್ಚಿಸಲು, ಪ್ರಮುಖ ಸಮಯಗಳನ್ನು ಮರುಕ್ರಮಗೊಳಿಸಲು, ಪ್ಯಾಕೇಜಿಂಗ್ ಮಾನದಂಡಗಳು ಮತ್ತು ಬದಲಾವಣೆ-ನಿಯಂತ್ರಣ ಕಾರ್ಯವಿಧಾನಗಳನ್ನು ಚರ್ಚಿಸಲು ಇದು ಉಪಯುಕ್ತವಾಗಿದೆ.
ಈ ವ್ಯವಸ್ಥೆಗಳು ಎರಡೂ ಪಕ್ಷಗಳಿಗೆ ಸಂಪನ್ಮೂಲಗಳನ್ನು ಯೋಜಿಸಲು ಮತ್ತು ಅನಗತ್ಯ ಆಡಳಿತಾತ್ಮಕ ಕೆಲಸವನ್ನು ಕಡಿಮೆ ಮಾಡಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ.
9.5 ಪೂರೈಕೆದಾರ ಮೌಲ್ಯಮಾಪನಕ್ಕೆ ಪ್ರಾಯೋಗಿಕ ವಿಧಾನ
ಸಂಭಾವ್ಯ ಸ್ಯಾನಿಕ್ರೊ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳ ಪೂರೈಕೆದಾರರನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡುವಾಗ, ಖರೀದಿದಾರರು ತಮ್ಮ ನಿಜವಾದ ಯೋಜನೆಗೆ ಸಂಬಂಧಿಸಿದ ಪುರಾವೆಗಳನ್ನು ಕೋರಬೇಕು.
ಉಪಯುಕ್ತ ಮಾಹಿತಿಯು ಹೋಲಿಸಬಹುದಾದ ಘಟಕಗಳ ಉದಾಹರಣೆಗಳನ್ನು ಒಳಗೊಂಡಿರಬಹುದು, ಲಭ್ಯವಿರುವ ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆಗಳು, ಗುಣಮಟ್ಟದ ದಾಖಲಾತಿಗಳು, ವಸ್ತು ಪತ್ತೆಹಚ್ಚುವಿಕೆ ಕಾರ್ಯವಿಧಾನಗಳು ಮತ್ತು ಅನುಮೋದಿತ ನಿರ್ದಿಷ್ಟತೆಯ ಆಧಾರದ ಮೇಲೆ ಉದ್ಧರಣ.
ಗುಣಮಟ್ಟ ಅಥವಾ ಅನುಭವದ ಬಗ್ಗೆ ಸಾಮಾನ್ಯ ಹಕ್ಕುಗಳಿಗಿಂತ ಮೌಲ್ಯಮಾಪನವು ಪರಿಶೀಲಿಸಬಹುದಾದ ಸಾಮರ್ಥ್ಯಗಳ ಮೇಲೆ ಕೇಂದ್ರೀಕರಿಸಬೇಕು.
ಈ ವಿಧಾನವು ಖರೀದಿದಾರರಿಗೆ ಸರಬರಾಜುದಾರರು ಏನನ್ನು ತಲುಪಿಸಬಹುದು ಎಂಬುದರ ಬಗ್ಗೆ ವಾಸ್ತವಿಕ ತಿಳುವಳಿಕೆಯನ್ನು ಸ್ಥಾಪಿಸಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ.
10. ಕಸ್ಟಮ್ ಸ್ಯಾನಿಕ್ರೋ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳನ್ನು ಆರ್ಡರ್ ಮಾಡುವುದು ಹೇಗೆ
ರಚನಾತ್ಮಕ ಖರೀದಿ ಪ್ರಕ್ರಿಯೆಯು ತಪ್ಪುಗ್ರಹಿಕೆಯನ್ನು ಕಡಿಮೆ ಮಾಡುತ್ತದೆ ಮತ್ತು OEM ಯೋಜನೆಯನ್ನು ವೇಳಾಪಟ್ಟಿಯಲ್ಲಿ ಇರಿಸಿಕೊಳ್ಳಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ.
ಕೆಳಗಿನ ಹಂತಗಳು ಖರೀದಿದಾರರು ಮತ್ತು ತಯಾರಕರಿಗೆ ಪ್ರಾಯೋಗಿಕ ಚೌಕಟ್ಟನ್ನು ಒದಗಿಸುತ್ತವೆ.
ಹಂತ 1: ಕಾಂಪೊನೆಂಟ್ ಅವಶ್ಯಕತೆಗಳನ್ನು ವಿವರಿಸಿ
ಘಟಕದ ಉದ್ದೇಶಿತ ಕಾರ್ಯ ಮತ್ತು ಅದು ಕಾರ್ಯನಿರ್ವಹಿಸುವ ಪರಿಸರವನ್ನು ಗುರುತಿಸುವ ಮೂಲಕ ಪ್ರಾರಂಭಿಸಿ.
ಅಗತ್ಯವಿರುವ ವಸ್ತು ಗ್ರೇಡ್, ಡ್ರಾಯಿಂಗ್, ಆಯಾಮಗಳು, ಸಹಿಷ್ಣುತೆಯ ಅವಶ್ಯಕತೆಗಳು, ಮೇಲ್ಮೈ ಮುಕ್ತಾಯ ಮತ್ತು ಯಾವುದೇ ಅನ್ವಯವಾಗುವ ಮಾನದಂಡಗಳನ್ನು ಒದಗಿಸಿ.
ಇಂಜಿನಿಯರಿಂಗ್ ತಂಡದಿಂದ ವಸ್ತುವನ್ನು ಈಗಾಗಲೇ ಆಯ್ಕೆ ಮಾಡಿದ್ದರೆ, ಪರ್ಯಾಯಗಳನ್ನು ನಿಷೇಧಿಸಲಾಗಿದೆಯೇ ಎಂದು ತಿಳಿಸಿ.
ವಸ್ತುವಿನ ಆಯ್ಕೆಯು ಇನ್ನೂ ಪರಿಶೀಲನೆಯಲ್ಲಿದ್ದರೆ, ಹೆಚ್ಚಿನ ಮೌಲ್ಯಮಾಪನಕ್ಕೆ ಅಗತ್ಯವಿರುವ ಆಪರೇಟಿಂಗ್ ಷರತ್ತುಗಳನ್ನು ಒದಗಿಸಿ.
ಹಂತ 2: ರೇಖಾಚಿತ್ರಗಳು ಮತ್ತು ತಾಂತ್ರಿಕ ದಾಖಲೆಗಳನ್ನು ಸಲ್ಲಿಸಿ
ಯಾವುದೇ ಸಂಬಂಧಿತ ತಾಂತ್ರಿಕ ಟಿಪ್ಪಣಿಗಳೊಂದಿಗೆ ಇತ್ತೀಚಿನ ಅನುಮೋದಿತ ಡ್ರಾಯಿಂಗ್ ಅಥವಾ 3D ಮಾದರಿಯನ್ನು ಕಳುಹಿಸಿ.
ಡ್ರಾಯಿಂಗ್ ಪರಿಷ್ಕರಣೆ ಮತ್ತು ಅಳತೆಯ ಘಟಕಗಳನ್ನು ಗುರುತಿಸಿ.
ಬದಲಿ ಘಟಕಗಳಿಗಾಗಿ, ಮೂಲ ಭಾಗ ಸಂಖ್ಯೆ, ಮಾದರಿ ಆಯಾಮಗಳು ಅಥವಾ ಇತರ ಲಭ್ಯವಿರುವ ಗುರುತಿಸುವಿಕೆಯನ್ನು ಒದಗಿಸಿ.
ಮಾದರಿಯನ್ನು ಒದಗಿಸಿದರೆ, ಅದು ಜ್ಯಾಮಿತಿಗೆ ಮಾತ್ರ ಉಲ್ಲೇಖವಾಗಿದೆಯೇ ಅಥವಾ ಅದರ ವಸ್ತು ಮತ್ತು ಉತ್ಪಾದನಾ ಗುಣಲಕ್ಷಣಗಳನ್ನು ಪರಿಶೀಲಿಸಲಾಗಿದೆಯೇ ಎಂಬುದನ್ನು ಸ್ಪಷ್ಟಪಡಿಸಿ.
ಹಂತ 3: ತಯಾರಿಕೆಯ ಕಾರ್ಯಸಾಧ್ಯತೆಯನ್ನು ದೃಢೀಕರಿಸಿ
ಪೂರೈಕೆದಾರರು ಡ್ರಾಯಿಂಗ್ ಅನ್ನು ಪರಿಶೀಲಿಸಬೇಕು ಮತ್ತು ವೆಚ್ಚ, ಗುಣಮಟ್ಟ ಅಥವಾ ವಿತರಣೆಯ ಮೇಲೆ ಪರಿಣಾಮ ಬೀರುವ ಯಾವುದೇ ಕಾಣೆಯಾದ ಮಾಹಿತಿಯನ್ನು ಗುರುತಿಸಬೇಕು.
ಈ ವಿಮರ್ಶೆಯು ಯಂತ್ರ ಪ್ರವೇಶ, ವಸ್ತು ಲಭ್ಯತೆ, ಸಹಿಷ್ಣುತೆಯ ಅವಶ್ಯಕತೆಗಳು, ಪೂರ್ಣಗೊಳಿಸುವ ಕಾರ್ಯಾಚರಣೆಗಳು ಮತ್ತು ತಪಾಸಣೆ ವಿಧಾನಗಳನ್ನು ಒಳಗೊಳ್ಳಬಹುದು.
ಬದಲಾವಣೆಗಳನ್ನು ಪ್ರಸ್ತಾಪಿಸಿದರೆ, ಉತ್ಪಾದನೆ ಪ್ರಾರಂಭವಾಗುವ ಮೊದಲು ಖರೀದಿದಾರರು ಅವುಗಳನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಬೇಕು ಮತ್ತು ಅನುಮೋದಿಸಬೇಕು.
ಹಂತ 4: ಉದ್ಧರಣವನ್ನು ಪರಿಶೀಲಿಸಿ
ಅದೇ ತಾಂತ್ರಿಕ ಅವಶ್ಯಕತೆಗಳನ್ನು ಬಳಸಿಕೊಂಡು ಉಲ್ಲೇಖಗಳನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ.
ವಸ್ತು ವಿವರಣೆ, ಉತ್ಪಾದನಾ ವ್ಯಾಪ್ತಿ, ಯುನಿಟ್ ಬೆಲೆ, ಕನಿಷ್ಠ ಆರ್ಡರ್ ಪ್ರಮಾಣ, ಟೂಲಿಂಗ್ ಶುಲ್ಕಗಳು, ತಪಾಸಣೆ ದಾಖಲೆಗಳು, ಪ್ಯಾಕೇಜಿಂಗ್, ಪಾವತಿ ನಿಯಮಗಳು ಮತ್ತು ವಿತರಣಾ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಪರಿಶೀಲಿಸಿ.
ಯಾವ ಐಟಂಗಳನ್ನು ಸೇರಿಸಲಾಗಿದೆ ಮತ್ತು ಹೆಚ್ಚುವರಿ ವೆಚ್ಚಗಳನ್ನು ಉಂಟುಮಾಡಬಹುದು ಎಂಬುದನ್ನು ದೃಢೀಕರಿಸಿ.
ಪೂರೈಕೆದಾರರು ಊಹೆಗಳನ್ನು ಮಾಡಿರುವಲ್ಲಿ, ಉದ್ಧರಣವನ್ನು ಸ್ವೀಕರಿಸುವ ಮೊದಲು ಸ್ಪಷ್ಟೀಕರಣವನ್ನು ಕೇಳಿ.
ಹಂತ 5: ಅಗತ್ಯವಿದ್ದಾಗ ಮಾದರಿಗಳನ್ನು ಅನುಮೋದಿಸಿ
ಹೊಸ ಅಥವಾ ಸಂಕೀರ್ಣ ಘಟಕಗಳಿಗೆ, ಪೂರ್ಣ ಉತ್ಪಾದನಾ ಕ್ರಮದ ಮೊದಲು ಮಾದರಿಯು ಸೂಕ್ತವಾಗಿರುತ್ತದೆ.
ಖರೀದಿದಾರನು ಸ್ವೀಕಾರ ಮಾನದಂಡಗಳನ್ನು ಸ್ಥಾಪಿಸಬೇಕು ಮತ್ತು ಅನುಮೋದಿತ ಡ್ರಾಯಿಂಗ್ ಮತ್ತು ಅಗತ್ಯ ದಾಖಲೆಗಳ ವಿರುದ್ಧ ಮಾದರಿಯನ್ನು ಪರಿಶೀಲಿಸಬೇಕು.
ಬದಲಾವಣೆಗಳು ಅಗತ್ಯವಿದ್ದರೆ, ಒಪ್ಪಿದ ಬದಲಾವಣೆ-ನಿಯಂತ್ರಣ ಪ್ರಕ್ರಿಯೆಯ ಮೂಲಕ ಡ್ರಾಯಿಂಗ್ ಅಥವಾ ತಾಂತ್ರಿಕ ವಿವರಣೆಯನ್ನು ಪರಿಷ್ಕರಿಸಿ.
ದೃಷ್ಟಿಗೋಚರವಾಗಿ ಸ್ವೀಕಾರಾರ್ಹವೆಂದು ತೋರುವ ಕಾರಣ ಮಾದರಿಯನ್ನು ಅನುಮೋದಿಸಲಾಗಿದೆ ಎಂದು ಪರಿಗಣಿಸಬಾರದು.
ಹಂತ 6: ಉತ್ಪಾದನೆ ಮತ್ತು ತಪಾಸಣೆ ಅಗತ್ಯತೆಗಳನ್ನು ದೃಢೀಕರಿಸಿ
ಉತ್ಪಾದನಾ ಆದೇಶವನ್ನು ಬಿಡುಗಡೆ ಮಾಡುವ ಮೊದಲು, ಎರಡೂ ಪಕ್ಷಗಳು ಡ್ರಾಯಿಂಗ್ ಪರಿಷ್ಕರಣೆ, ವಸ್ತು ಗ್ರೇಡ್, ಆದೇಶದ ಪ್ರಮಾಣ, ತಪಾಸಣೆ ಯೋಜನೆ ಮತ್ತು ವಿತರಣಾ ವೇಳಾಪಟ್ಟಿಯನ್ನು ದೃಢೀಕರಿಸಬೇಕು.
ಯಾವುದೇ ವಿಶೇಷ ದಾಖಲಾತಿ ಅಥವಾ ಪ್ಯಾಕೇಜಿಂಗ್ ಅವಶ್ಯಕತೆಗಳನ್ನು ದಾಖಲಿಸಬೇಕು.
ನಿರ್ಣಾಯಕ ಘಟಕಗಳಿಗೆ, ನಿರ್ದಿಷ್ಟ ಉತ್ಪಾದನಾ ಹಂತಗಳಲ್ಲಿ ಗ್ರಾಹಕರು ಅನುಮೋದನೆಯ ಅಗತ್ಯವಿರಬಹುದು.
ಕೆಲಸವನ್ನು ಪ್ರಾರಂಭಿಸುವ ಮೊದಲು ಈ ವ್ಯವಸ್ಥೆಗಳನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಬೇಕು.
ಹಂತ 7: ಅಂತಿಮ ತಪಾಸಣೆ ಮತ್ತು ವಿತರಣೆ
ಉತ್ಪಾದನೆಯ ನಂತರ, ಸರಬರಾಜುದಾರರು ಒಪ್ಪಿಗೆ ಅಂತಿಮ ತಪಾಸಣೆಯನ್ನು ಪೂರ್ಣಗೊಳಿಸಬೇಕು ಮತ್ತು ಅಗತ್ಯ ದಾಖಲೆಗಳನ್ನು ಸಿದ್ಧಪಡಿಸಬೇಕು.
ಖರೀದಿಯ ಅವಶ್ಯಕತೆಗಳಿಗೆ ಅನುಗುಣವಾಗಿ ಸಿದ್ಧಪಡಿಸಿದ ಭಾಗಗಳನ್ನು ಗುರುತಿಸಬೇಕು ಮತ್ತು ಪ್ಯಾಕ್ ಮಾಡಬೇಕು.
ಖರೀದಿದಾರನು ಸಾಗಣೆ ದಾಖಲೆಗಳನ್ನು ಪರಿಶೀಲಿಸಬೇಕು ಮತ್ತು ತನ್ನದೇ ಆದ ಗುಣಮಟ್ಟದ ಕಾರ್ಯವಿಧಾನಗಳಿಗೆ ಅನುಗುಣವಾಗಿ ಒಳಬರುವ ತಪಾಸಣೆಯನ್ನು ನಿರ್ವಹಿಸಬೇಕು.
ಅಸಂಗತತೆಯನ್ನು ಗುರುತಿಸಿದರೆ, ಖರೀದಿದಾರರು ಮತ್ತು ಪೂರೈಕೆದಾರರು ಸಮಸ್ಯೆಯನ್ನು ದಾಖಲಿಸಬೇಕು ಮತ್ತು ಸೂಕ್ತವಾದ ಮುಂದಿನ ಹಂತಗಳನ್ನು ಒಪ್ಪಿಕೊಳ್ಳಬೇಕು.
11. ಸ್ಯಾನಿಕ್ರೋ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳ ಬಗ್ಗೆ ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಸ್ಯಾನಿಕ್ರೋ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳು ಯಾವುವು?
ಸ್ಯಾನಿಕ್ರೋ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳು ನಿರ್ದಿಷ್ಟಪಡಿಸಿದ ಸ್ಯಾನಿಕ್ರೋ 28 ಮಿಶ್ರಲೋಹದಿಂದ ತಯಾರಿಸಿದ ಘಟಕಗಳಾಗಿವೆ. ವಿನ್ಯಾಸ ಮತ್ತು ಉತ್ಪಾದನಾ ಸಾಮರ್ಥ್ಯಗಳನ್ನು ಅವಲಂಬಿಸಿ, ಅವು ನಿಖರ-ಯಂತ್ರದ ಭಾಗಗಳು, ಕಸ್ಟಮ್ ಫಿಟ್ಟಿಂಗ್ಗಳು, ಸಲಕರಣೆಗಳ ಘಟಕಗಳು ಮತ್ತು ಇತರ ಪ್ರಮಾಣಿತವಲ್ಲದ ಲೋಹದ ಭಾಗಗಳನ್ನು ಒಳಗೊಂಡಿರಬಹುದು.
ಸೂಕ್ತವಾದ ಘಟಕ ಪ್ರಕಾರ ಮತ್ತು ವಸ್ತು ಸ್ಥಿತಿಯು ಎಂಜಿನಿಯರಿಂಗ್ ರೇಖಾಚಿತ್ರ ಮತ್ತು ಉದ್ದೇಶಿತ ಅಪ್ಲಿಕೇಶನ್ ಅನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ.
ಆಯ್ದ ಕೈಗಾರಿಕಾ ಘಟಕಗಳಿಗೆ ಸ್ಯಾನಿಕ್ರೋ 28 ಅನ್ನು ಏಕೆ ಬಳಸಲಾಗುತ್ತದೆ?
ಸ್ಯಾನಿಕ್ರೊ 28 ಅನ್ನು ಆಯ್ಕೆ ಮಾಡಿದ ಅಪ್ಲಿಕೇಶನ್ಗಳಿಗಾಗಿ ಪರಿಗಣಿಸಲಾಗುತ್ತದೆ ಏಕೆಂದರೆ ಅದರ ಹೆಚ್ಚಿನ ಮಿಶ್ರಲೋಹ ಸಂಯೋಜನೆ ಮತ್ತು ತುಕ್ಕು-ನಿರೋಧಕ ಗುಣಲಕ್ಷಣಗಳು. ಇದರ ಸೂಕ್ತತೆಯು ರಾಸಾಯನಿಕ ಪರಿಸರ, ತಾಪಮಾನ, ಸಾಂದ್ರತೆ ಮತ್ತು ಇತರ ಕಾರ್ಯಾಚರಣೆಯ ಪರಿಸ್ಥಿತಿಗಳ ಮೇಲೆ ಅವಲಂಬಿತವಾಗಿರುತ್ತದೆ.
ಮಿಶ್ರಲೋಹವು ಪ್ರತಿ ನಾಶಕಾರಿ ಮಾಧ್ಯಮಕ್ಕೆ ಸೂಕ್ತವಾಗಿದೆ ಎಂದು ಭಾವಿಸುವ ಬದಲು ಸಂಬಂಧಿತ ತಾಂತ್ರಿಕ ಮಾಹಿತಿಯನ್ನು ಬಳಸಿಕೊಂಡು ಆಯ್ಕೆ ಮಾಡಬೇಕು.
ನಾನು OEM ಸ್ಯಾನಿಕ್ರೋ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳನ್ನು ಆರ್ಡರ್ ಮಾಡಬಹುದೇ?
ಸರಬರಾಜುದಾರರು ಅಗತ್ಯವಾದ ವಸ್ತು ಸೋರ್ಸಿಂಗ್ ಮತ್ತು ಉತ್ಪಾದನಾ ಸಾಮರ್ಥ್ಯಗಳನ್ನು ಹೊಂದಿರುವಾಗ OEM ಉತ್ಪಾದನೆಯು ಸಾಧ್ಯವಾಗಬಹುದು.
ಗ್ರಾಹಕರು ರೇಖಾಚಿತ್ರಗಳು, ವಸ್ತು ವಿಶೇಷಣಗಳು, ಪ್ರಮಾಣಗಳು ಮತ್ತು ಗುಣಮಟ್ಟದ ಅವಶ್ಯಕತೆಗಳನ್ನು ಒದಗಿಸಬೇಕು ಇದರಿಂದ ಪೂರೈಕೆದಾರರು ಕಾರ್ಯಸಾಧ್ಯತೆಯನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಬಹುದು ಮತ್ತು ಉದ್ಧರಣವನ್ನು ಸಿದ್ಧಪಡಿಸಬಹುದು.
ಸಂಕೀರ್ಣ ಭಾಗಗಳಿಗೆ, ಮಾದರಿ ಅನುಮೋದನೆ ಅಥವಾ ಹೆಚ್ಚುವರಿ ತಾಂತ್ರಿಕ ಪರಿಶೀಲನೆಯು ಸೂಕ್ತವಾಗಿರಬಹುದು.
ಉತ್ತಮ ಗುಣಮಟ್ಟದ ಸ್ಯಾನಿಕ್ರೋ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳ ತಯಾರಕರನ್ನು ನಾನು ಹೇಗೆ ಆಯ್ಕೆ ಮಾಡುವುದು?
Evaluate the supplier’s ability to verify the specified material, manufacture the component to the approved drawing, control critical dimensions, maintain traceability, and provide the required inspection documents.
Also consider communication, delivery planning, manufacturing experience, and the supplier’s ability to support repeat orders.
ಸಾಮಾನ್ಯ ಗುಣಮಟ್ಟದ ಕ್ಲೈಮ್ಗಳನ್ನು ಮಾತ್ರ ಅವಲಂಬಿಸುವುದಕ್ಕಿಂತ ಹೆಚ್ಚಾಗಿ ನಿಮ್ಮ ಪ್ರಾಜೆಕ್ಟ್ಗೆ ಸಂಬಂಧಿಸಿದ ಪುರಾವೆಗಳನ್ನು ವಿನಂತಿಸಿ.
ಸ್ಯಾನಿಕ್ರೋ 28 ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳ ಬೆಲೆಯ ಮೇಲೆ ಏನು ಪರಿಣಾಮ ಬೀರುತ್ತದೆ?
ಬೆಲೆಯು ವಸ್ತು ವೆಚ್ಚ, ಕಚ್ಚಾ ವಸ್ತುಗಳ ರೂಪ, ಘಟಕ ಆಯಾಮಗಳು, ಜ್ಯಾಮಿತಿ, ಯಂತ್ರದ ಸಮಯ, ಸಹಿಷ್ಣುತೆಯ ಅವಶ್ಯಕತೆಗಳು, ತಪಾಸಣೆ, ಪೂರ್ಣಗೊಳಿಸುವಿಕೆ, ಪ್ರಮಾಣ ಮತ್ತು ವಿತರಣಾ ಪರಿಸ್ಥಿತಿಗಳನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ.
ರೇಖಾಚಿತ್ರ-ಆಧಾರಿತ ಉದ್ಧರಣವು ಸಾಮಾನ್ಯವಾಗಿ ಸಾಮಾನ್ಯ ಬೆಲೆ ಅಂದಾಜಿಗಿಂತ ಹೆಚ್ಚು ಉಪಯುಕ್ತವಾಗಿದೆ ಏಕೆಂದರೆ ಇದು ಸರಬರಾಜುದಾರರಿಗೆ ನಿಜವಾದ ಉತ್ಪಾದನಾ ಅವಶ್ಯಕತೆಗಳನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಲು ಅನುಮತಿಸುತ್ತದೆ.
ತಯಾರಕರು ಕಸ್ಟಮ್ ಆಯಾಮಗಳನ್ನು ಉತ್ಪಾದಿಸಬಹುದೇ?
ಅಗತ್ಯವಿರುವ ವಸ್ತು ರೂಪ, ಉಪಕರಣಗಳು ಮತ್ತು ಉತ್ಪಾದನಾ ಪ್ರಕ್ರಿಯೆಗಳು ಲಭ್ಯವಿದ್ದರೆ ಕಸ್ಟಮ್ ಆಯಾಮಗಳು ಸಾಧ್ಯವಾಗಬಹುದು.
ವಿವರವಾದ ರೇಖಾಚಿತ್ರವನ್ನು ಒದಗಿಸಿ ಮತ್ತು ನಿರ್ಣಾಯಕ ಸಹಿಷ್ಣುತೆಗಳನ್ನು ಗುರುತಿಸಿ ಇದರಿಂದ ಸರಬರಾಜುದಾರರು ಉಲ್ಲೇಖಿಸುವ ಮೊದಲು ಉತ್ಪಾದನೆಯನ್ನು ಪರಿಶೀಲಿಸಬಹುದು.
ಪ್ರತಿ ಕಾರ್ಖಾನೆಗೆ ಪ್ರತಿ ಜ್ಯಾಮಿತಿಯು ಪ್ರಾಯೋಗಿಕವಾಗಿಲ್ಲ, ಆದ್ದರಿಂದ ತಾಂತ್ರಿಕ ದೃಢೀಕರಣವು ಮುಖ್ಯವಾಗಿದೆ.
ಉದ್ಧರಣವನ್ನು ವಿನಂತಿಸಲು ಯಾವ ಮಾಹಿತಿಯ ಅಗತ್ಯವಿದೆ?
ಉಪಯುಕ್ತವಾದ ಉದ್ಧರಣ ವಿನಂತಿಯು ಡ್ರಾಯಿಂಗ್, ಮೆಟೀರಿಯಲ್ ಗ್ರೇಡ್, ಪ್ರಮಾಣ, ಸಹಿಷ್ಣುತೆಯ ಅವಶ್ಯಕತೆಗಳು, ಮೇಲ್ಮೈ ಮುಕ್ತಾಯ, ತಪಾಸಣೆ ದಾಖಲೆಗಳು, ಪ್ಯಾಕೇಜಿಂಗ್ ಅವಶ್ಯಕತೆಗಳು ಮತ್ತು ವಿತರಣಾ ಗಮ್ಯಸ್ಥಾನವನ್ನು ಒಳಗೊಂಡಿರುತ್ತದೆ.
ವಿತರಣಾ ದಿನಾಂಕವು ಮುಖ್ಯವಾಗಿದ್ದರೆ, ಅದನ್ನು ವಿನಂತಿಯಲ್ಲಿ ಸೇರಿಸಿ.
ತಾಂತ್ರಿಕ ಮಾಹಿತಿಯು ಹೆಚ್ಚು ಸಂಪೂರ್ಣವಾಗಿದೆ, ಸ್ಥಿರವಾದ ಆಧಾರದ ಮೇಲೆ ಉಲ್ಲೇಖಗಳನ್ನು ಹೋಲಿಸುವುದು ಸುಲಭವಾಗಿದೆ.
Sanicro 28 ಯಾವಾಗಲೂ 316L ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ಗಿಂತ ಉತ್ತಮವಾಗಿದೆಯೇ?
ಇಲ್ಲ. ಅತ್ಯುತ್ತಮ ವಸ್ತುವು ಆಪರೇಟಿಂಗ್ ಪರಿಸರ ಮತ್ತು ಎಂಜಿನಿಯರಿಂಗ್ ಅವಶ್ಯಕತೆಗಳನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ.
Sanicro 28 ಉನ್ನತ-ಮಿಶ್ರಲೋಹದ ವಸ್ತುವಿನ ಅಗತ್ಯವಿರುವಲ್ಲಿ ಮೌಲ್ಯಮಾಪನ ಮಾಡಲು ಯೋಗ್ಯವಾಗಿರಬಹುದು, ಆದರೆ 316L ಅಥವಾ ಇನ್ನೊಂದು ಸೂಕ್ತ ದರ್ಜೆಯಿಂದ ವಿಶ್ವಾಸಾರ್ಹವಾಗಿ ಸೇವೆ ಸಲ್ಲಿಸಬಹುದಾದ ಅಪ್ಲಿಕೇಶನ್ಗಳಿಗೆ ಇದು ಅನಗತ್ಯವಾಗಿರಬಹುದು.
ವಸ್ತುವಿನ ಆಯ್ಕೆಯು ತುಕ್ಕು ಪರಿಸ್ಥಿತಿಗಳು, ಯಾಂತ್ರಿಕ ಅವಶ್ಯಕತೆಗಳು, ಉತ್ಪಾದನಾ ನಿರ್ಬಂಧಗಳು ಮತ್ತು ಒಟ್ಟು ವೆಚ್ಚವನ್ನು ಪರಿಗಣಿಸಬೇಕು.
ಕಸ್ಟಮ್ ಯಾಂತ್ರಿಕ ಭಾಗಗಳ ವೆಚ್ಚದ ಕಾರ್ಯಕ್ಷಮತೆಯನ್ನು ನಾನು ಹೇಗೆ ಸುಧಾರಿಸಬಹುದು?
ಸ್ಪಷ್ಟ ವಿವರಣೆಯೊಂದಿಗೆ ಪ್ರಾರಂಭಿಸಿ ಮತ್ತು ನಿರ್ಣಾಯಕ ಆಯಾಮಗಳನ್ನು ನಿರ್ಣಾಯಕವಲ್ಲದ ವೈಶಿಷ್ಟ್ಯಗಳಿಂದ ಪ್ರತ್ಯೇಕಿಸಿ.
ಅದೇ ತಾಂತ್ರಿಕ ಆಧಾರದ ಮೇಲೆ ಪೂರೈಕೆದಾರರನ್ನು ಹೋಲಿಕೆ ಮಾಡಿ, ಆದೇಶದ ಪ್ರಮಾಣವನ್ನು ಎಚ್ಚರಿಕೆಯಿಂದ ಯೋಜಿಸಿ ಮತ್ತು ಅನಗತ್ಯ ಸಹಿಷ್ಣುತೆಗಳು ಅಥವಾ ಪ್ರಕ್ರಿಯೆ ಅಗತ್ಯತೆಗಳನ್ನು ತಪ್ಪಿಸಿ.
Any proposed material or design change should be reviewed against the component’s intended function before approval.
ಸ್ಯಾನಿಕ್ರೋ 28 ಯಾಂತ್ರಿಕ ಭಾಗಗಳೊಂದಿಗೆ ಯಾವ ದಾಖಲೆಗಳು ಇರಬೇಕು?
ಅಗತ್ಯವಿರುವ ದಾಖಲೆಗಳು ಖರೀದಿಯ ವಿವರಣೆ ಮತ್ತು ಅಪ್ಲಿಕೇಶನ್ ಅನ್ನು ಅವಲಂಬಿಸಿರುತ್ತದೆ.
ಅವು ವಸ್ತು ಪರೀಕ್ಷಾ ಪ್ರಮಾಣಪತ್ರಗಳು, ಆಯಾಮದ ತಪಾಸಣೆ ವರದಿಗಳು, ಅನುಸರಣೆಯ ಪ್ರಮಾಣಪತ್ರಗಳು ಮತ್ತು ಇತರ ಒಪ್ಪಿಗೆ ದಾಖಲೆಗಳನ್ನು ಒಳಗೊಂಡಿರಬಹುದು.
ಉತ್ಪಾದನೆಯ ಮೊದಲು ಗ್ರಾಹಕರು ಈ ಅವಶ್ಯಕತೆಗಳನ್ನು ವ್ಯಾಖ್ಯಾನಿಸಬೇಕು ಆದ್ದರಿಂದ ಸರಬರಾಜುದಾರರು ಸರಿಯಾದ ದಾಖಲಾತಿಯನ್ನು ಸಿದ್ಧಪಡಿಸಬಹುದು.
ರಾಸಾಯನಿಕ ಸಂಸ್ಕರಣಾ ಸಾಧನಗಳಲ್ಲಿ ಸ್ಯಾನಿಕ್ರೋ 28 ಘಟಕಗಳನ್ನು ಬಳಸಬಹುದೇ?
ಎಂಜಿನಿಯರಿಂಗ್ ಪರಿಶೀಲನೆಗೆ ಒಳಪಟ್ಟು ಆಯ್ದ ರಾಸಾಯನಿಕ-ಸಂಸ್ಕರಣೆ ಅಪ್ಲಿಕೇಶನ್ಗಳಿಗೆ ಅವು ಸೂಕ್ತವಾಗಬಹುದು.
ರಾಸಾಯನಿಕ ಮಾಧ್ಯಮ, ಸಾಂದ್ರತೆ, ತಾಪಮಾನ, ಒತ್ತಡ, ಮಾನ್ಯತೆ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಘಟಕ ವಿನ್ಯಾಸವು ಸೂಕ್ತತೆಯ ಮೇಲೆ ಪ್ರಭಾವ ಬೀರುತ್ತದೆ.
ನಿರ್ಣಾಯಕ ಅಪ್ಲಿಕೇಶನ್ಗಾಗಿ ಮಿಶ್ರಲೋಹವನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸುವ ಮೊದಲು ವಸ್ತು ಹೊಂದಾಣಿಕೆಯ ಮೌಲ್ಯಮಾಪನವನ್ನು ಪೂರ್ಣಗೊಳಿಸಬೇಕು.
ಪುನರಾವರ್ತಿತ ಆದೇಶಗಳಾದ್ಯಂತ ನಾನು ಹೇಗೆ ಸ್ಥಿರತೆಯನ್ನು ಕಾಪಾಡಿಕೊಳ್ಳಬಹುದು?
ನಿಯಂತ್ರಿತ ಡ್ರಾಯಿಂಗ್ ಪರಿಷ್ಕರಣೆ, ಸ್ಪಷ್ಟವಾಗಿ ವ್ಯಾಖ್ಯಾನಿಸಲಾದ ವಸ್ತು ವಿವರಣೆ, ಒಪ್ಪಿಗೆ ತಪಾಸಣಾ ಮಾನದಂಡಗಳು ಮತ್ತು ಸೂಕ್ತವಾದ ಪತ್ತೆಹಚ್ಚುವಿಕೆ ದಾಖಲೆಗಳನ್ನು ಬಳಸಿ.
ವಿನ್ಯಾಸ ಬದಲಾವಣೆಗಳನ್ನು ಔಪಚಾರಿಕವಾಗಿ ಸಂವಹಿಸಿ ಮತ್ತು ಪ್ರತಿ ಆರ್ಡರ್ಗೆ ಸರಿಯಾದ ಪರಿಷ್ಕರಣೆಯಿಂದ ಪೂರೈಕೆದಾರರು ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತಿದ್ದಾರೆ ಎಂದು ಖಚಿತಪಡಿಸಿ.
ಈ ಅಭ್ಯಾಸಗಳು ಉತ್ಪಾದನಾ ಬ್ಯಾಚ್ಗಳು ಮತ್ತು ಬದಲಿ ಭಾಗಗಳ ನಡುವಿನ ವ್ಯತ್ಯಾಸವನ್ನು ಕಡಿಮೆ ಮಾಡಲು ಸಹಾಯ ಮಾಡುತ್ತದೆ.
ತೀರ್ಮಾನ
ವಿಶ್ವಾಸಾರ್ಹ ಸ್ಯಾನಿಕ್ರೊ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳ ತಯಾರಕ ಮತ್ತು ಪೂರೈಕೆದಾರರನ್ನು ಆಯ್ಕೆಮಾಡಲು ವಸ್ತು ಅಗತ್ಯತೆಗಳು, ಉತ್ಪಾದನಾ ಸಾಮರ್ಥ್ಯಗಳು, ಆಯಾಮದ ನಿಖರತೆ, ಗುಣಮಟ್ಟದ ದಾಖಲಾತಿ ಮತ್ತು ಖರೀದಿ ವೆಚ್ಚದ ಸಮತೋಲಿತ ಮೌಲ್ಯಮಾಪನದ ಅಗತ್ಯವಿದೆ.
ಸ್ಯಾನಿಕ್ರೊ 28 ಒಂದು ಉನ್ನತ-ಮಿಶ್ರಲೋಹದ ಆಸ್ಟೆನಿಟಿಕ್ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಆಗಿದ್ದು, ಇದು ತುಕ್ಕು ನಿರೋಧಕತೆಯು ಪ್ರಮುಖ ಪರಿಗಣನೆಯಾಗಿರುವ ಆಯ್ದ ಕೈಗಾರಿಕಾ ಅನ್ವಯಗಳಿಗೆ ಸೂಕ್ತವಾಗಿದೆ. ಆದಾಗ್ಯೂ, ವಸ್ತುವಿನ ಸೂಕ್ತತೆಯನ್ನು ನಿಜವಾದ ಕಾರ್ಯಾಚರಣೆಯ ಪರಿಸ್ಥಿತಿಗಳು ಮತ್ತು ಸಿದ್ಧಪಡಿಸಿದ ಘಟಕದ ಅಗತ್ಯತೆಗಳ ವಿರುದ್ಧ ಪರಿಶೀಲಿಸಬೇಕು.
OEM ಗ್ರಾಹಕರಿಗೆ, ಯಶಸ್ವಿ ಉತ್ಪಾದನೆಯು ಸ್ಪಷ್ಟವಾದ ರೇಖಾಚಿತ್ರ, ದೃಢಪಡಿಸಿದ ವಸ್ತು ವಿವರಣೆ ಮತ್ತು ಒಪ್ಪಿದ ಉತ್ಪಾದನೆ ಮತ್ತು ತಪಾಸಣೆ ಯೋಜನೆಯೊಂದಿಗೆ ಪ್ರಾರಂಭವಾಗುತ್ತದೆ. ತಾಂತ್ರಿಕ ಮಿತಿಗಳನ್ನು ಸ್ಪಷ್ಟವಾಗಿ ಸಂವಹಿಸುವ ಮತ್ತು ಸ್ಥಿರವಾದ ದಾಖಲಾತಿಯನ್ನು ನಿರ್ವಹಿಸುವ ಪೂರೈಕೆದಾರರು ಗ್ರಾಹಕರು ಕಸ್ಟಮ್ ಉತ್ಪಾದನೆಯನ್ನು ಹೆಚ್ಚು ಪರಿಣಾಮಕಾರಿಯಾಗಿ ನಿರ್ವಹಿಸಲು ಸಹಾಯ ಮಾಡಬಹುದು.
ಉತ್ತಮ ಗುಣಮಟ್ಟದ ಸ್ಯಾನಿಕ್ರೊ 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳ ಪೂರೈಕೆದಾರರನ್ನು ಹೋಲಿಸಿದಾಗ, ಯುನಿಟ್ ಬೆಲೆಯನ್ನು ಮಾತ್ರ ಕೇಂದ್ರೀಕರಿಸುವ ಬದಲು ಸಂಪೂರ್ಣ ಖರೀದಿ ಅಗತ್ಯವನ್ನು ಪರಿಗಣಿಸಿ. ವಸ್ತು ಪರಿಶೀಲನೆ, ಉತ್ಪಾದನಾ ಕಾರ್ಯಸಾಧ್ಯತೆ, ಗುಣಮಟ್ಟದ ತಪಾಸಣೆ, ಪತ್ತೆಹಚ್ಚುವಿಕೆ ಮತ್ತು ವಿತರಣಾ ಯೋಜನೆ ಇವೆಲ್ಲವೂ ಅಂತಿಮ ಉತ್ಪನ್ನದ ಮೌಲ್ಯಕ್ಕೆ ಕೊಡುಗೆ ನೀಡುತ್ತವೆ.
ನೀವು ಕಸ್ಟಮ್ Sanicro 28 ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮೆಕ್ಯಾನಿಕಲ್ ಭಾಗಗಳನ್ನು ಸೋರ್ಸಿಂಗ್ ಮಾಡುತ್ತಿದ್ದರೆ, ಉದ್ಧರಣವನ್ನು ವಿನಂತಿಸುವ ಮೊದಲು ನಿಮ್ಮ ರೇಖಾಚಿತ್ರಗಳು, ವಸ್ತು ಅವಶ್ಯಕತೆಗಳು, ಆದೇಶದ ಪ್ರಮಾಣ ಮತ್ತು ತಪಾಸಣೆ ನಿರೀಕ್ಷೆಗಳನ್ನು ಸಿದ್ಧಪಡಿಸಿ. ಸಂಭಾವ್ಯ ತಯಾರಕರು ಯೋಜನೆಯನ್ನು ಮೌಲ್ಯಮಾಪನ ಮಾಡಲು ಮತ್ತು ನಿಮ್ಮ ಕೈಗಾರಿಕಾ ಅಪ್ಲಿಕೇಶನ್ಗೆ ಹೆಚ್ಚು ನಿಖರವಾದ ಪ್ರಸ್ತಾಪವನ್ನು ಒದಗಿಸಲು ಇದು ಸಹಾಯ ಮಾಡುತ್ತದೆ.