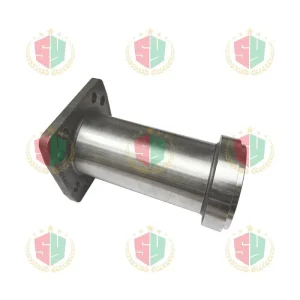
Memilih material dan mitra manufaktur yang tepat merupakan langkah penting dalam memproduksi komponen mekanik industri yang andal. Dalam aplikasi yang melibatkan lingkungan kimia yang agresif, kondisi pengoperasian yang menuntut, dan siklus servis yang panjang, baja tahan karat biasa mungkin tidak selalu memberikan kinerja yang dibutuhkan. Sanicro28 adalah baja tahan karat austenitik paduan tinggi yang dikembangkan untuk aplikasi tahan korosi yang menuntut, menjadikannya bahan yang layak dipertimbangkan untuk komponen industri tertentu.
Sebagai produsen dan pemasok suku cadang mekanis baja tahan karat Sanicro 28, perusahaan perlu melakukan lebih dari sekadar menyediakan kualitas material yang benar. Pembeli juga memerlukan ketertelusuran material yang konsisten, proses pemesinan yang sesuai, akurasi dimensi, pemeriksaan kualitas yang andal, dan dukungan praktis selama proses produksi. Faktor-faktor ini sangat penting ketika memproduksi komponen non-standar sesuai dengan gambar pelanggan atau memasok suku cadang untuk peralatan yang digunakan dalam pemrosesan kimia dan lingkungan korosif lainnya.
Suku cadang mekanis baja tahan karat Sanicro 28 dapat dipertimbangkan untuk berbagai aplikasi industri, bergantung pada desain komponen, lingkungan pengoperasian, dan persyaratan teknik. Persyaratan pembelian umum dapat mencakup komponen mesin, suku cadang logam presisi, perlengkapan mekanis khusus, komponen peralatan, dan produk lain yang diproduksi sesuai gambar tertentu.
Bagi pelanggan OEM, menemukan produsen suku cadang mekanis baja tahan karat Sanicro 28 yang dapat diandalkan sangatlah penting. Mitra manufaktur yang sesuai harus memahami hubungan antara pemilihan material, persyaratan pemesinan, toleransi komponen, penyelesaian permukaan, dan lingkungan pengoperasian akhir. Pemahaman teknis ini membantu pembeli mengurangi masalah produksi yang dapat dihindari dan membuat keputusan yang lebih baik mengenai kinerja komponen dan total biaya pembelian.
Panduan ini menjelaskan karakteristik baja tahan karat Sanicro 28, jenis suku cadang mekanis yang dapat dibuat dari baja tersebut, proses produksi OEM, pertimbangan kendali mutu, pemilihan pemasok, dan faktor-faktor yang mempengaruhi harga komponen khusus.
Baik Anda mencari pabrik suku cadang mekanis baja tahan karat Sanicro 28 untuk proyek baru atau membandingkan pemasok untuk lini produk yang sudah mapan, memahami faktor-faktor ini dapat membantu Anda mengevaluasi calon mitra manufaktur dengan lebih efektif.
Sanicro 28 adalah baja tahan karat austenitik paduan tinggi yang diasosiasikan dengan layanan tahan korosi yang menuntut. Desain paduannya menggabungkan kromium, nikel, molibdenum, dan elemen paduan lainnya untuk memberikan ketahanan terhadap berbagai lingkungan agresif. Kesesuaian bahan yang tepat bergantung pada komposisi kimia, kondisi produk, riwayat pemrosesan, suhu, dan media di mana komponen akan beroperasi.
Berbeda dengan baja tahan karat standar yang digunakan untuk fabrikasi umum, Sanicro 28 sering dipertimbangkan untuk aplikasi yang ketahanan terhadap korosi merupakan persyaratan teknik utama. Namun pemilihan material harus didasarkan pada kondisi layanan sebenarnya dan bukan pada nama paduannya saja.
1.1 Komposisi Material dan Pertimbangan Teknik
Kinerja paduan tahan korosi bergantung pada efek gabungan elemen penyusunnya dan struktur mikro yang terbentuk selama pembuatan.
Kromium berkontribusi pada pembentukan lapisan permukaan pasif yang membantu melindungi baja tahan karat dari korosi. Nikel mendukung struktur austenitik dan berkontribusi terhadap sifat material yang penting untuk aplikasi industri yang menuntut. Molibdenum meningkatkan ketahanan terhadap mekanisme korosi lokal tertentu, meskipun kinerjanya bervariasi tergantung lingkungan dan kondisi pengoperasian.
Penambahan paduan lainnya dapat mempengaruhi perilaku korosi dan stabilitas metalurgi. Oleh karena itu, pembeli harus memverifikasi penetapan kadar sebenarnya dan komposisi kimia terhadap spesifikasi bahan yang berlaku dan dokumentasi inspeksi pemasok.
Saat membeli suku cadang mekanis baja tahan karat Sanicro 28, pelanggan juga harus membedakan antara tingkat material nominal dan komponen jadi. Bahan baku yang diidentifikasi dengan benar tidak secara otomatis menjamin bahwa komponen mesin akan memenuhi setiap persyaratan dimensi, mekanis, atau kinerja korosi.
Verifikasi material, pemrosesan yang sesuai, dan pemeriksaan akhir semuanya berkontribusi terhadap keandalan produk jadi.
1.2 Mengapa Memilih Sanicro 28 untuk Komponen Mekanik?
Alasan utama untuk mempertimbangkan Sanicro 28 adalah potensi kesesuaiannya untuk lingkungan korosif tertentu di mana material konvensional mungkin memiliki keterbatasan.
Tergantung pada aplikasi spesifiknya, potensi keuntungannya meliputi:
- Ketahanan terhadap lingkungan kimia agresif tertentu.
- Kesesuaian untuk peralatan proses industri yang dipilih.
- Potensi masa pakai yang lama jika paduan dipilih dan diproses dengan benar.
- Ketersediaan dalam bentuk material yang sesuai untuk desain komponen yang memenuhi syarat.
- Kompatibilitas dengan pemesinan presisi dan proses manufaktur lain yang sesuai.
Keuntungan ini harus dievaluasi terhadap media operasi aktual, konsentrasi, suhu, tekanan, kondisi aliran, dan durasi pemaparan.
Misalnya, komponen yang terkena larutan kimia pada suhu tinggi mungkin mengalami mekanisme korosi yang berbeda dari komponen yang terkena larutan yang sama pada suhu kamar. Celah, endapan permukaan, kondisi pengelasan, dan kontak dengan logam yang berbeda juga dapat mempengaruhi kinerja.
Oleh karena itu, pemasok suku cadang mekanis baja tahan karat Sanicro 28 yang berpengetahuan luas harus meminta informasi teknis yang memadai sebelum merekomendasikan bahan tersebut untuk aplikasi tertentu.
1.3 Sanicro 28 Dibandingkan dengan Baja Tahan Karat Konvensional
Pembeli sering membandingkan baja tahan karat paduan tinggi dengan kualitas yang lebih umum digunakan, seperti 304 atau 316L. Perbandingan ini dapat membantu menentukan apakah biaya material tambahan dapat dibenarkan.
Namun, nilai-nilai tersebut tidak boleh diperlakukan sebagai sesuatu yang dapat dipertukarkan.
| Faktor evaluasi | Baja tahan karat konvensional | Sanikro 28 |
| Pendekatan seleksi yang khas | Persyaratan korosi dan fabrikasi umum | Persyaratan terkait korosi yang lebih menuntut |
| Desain paduan | Tergantung pada kelas yang dipilih | Baja tahan karat austenitik paduan tinggi |
| Biaya bahan | Seringkali lebih rendah untuk nilai yang tersedia secara umum | Mungkin lebih tinggi, tergantung pada bentuk dan ketersediaan |
| Pertimbangan pemesinan | Tergantung pada kelas dan geometri komponen | Memerlukan perencanaan proses kelas tertentu |
| Kesesuaian korosi | Harus dinilai untuk lingkungan sebenarnya | Juga harus diverifikasi untuk lingkungan sebenarnya |
| Dokumentasi pembelian | Verifikasi kelas dan spesifikasi | Sangat penting untuk ketertelusuran paduan bernilai tinggi |
Bahan yang sesuai adalah bahan yang memenuhi persyaratan teknik komponen dengan total biaya yang dapat diterima. Paduan yang lebih mahal belum tentu merupakan pilihan terbaik untuk setiap aplikasi, dan material yang lebih murah sebaiknya tidak dipilih jika kinerjanya tidak memadai.
1.4 Verifikasi Identitas Material Sebelum Produksi
Identifikasi material adalah bagian penting dalam memproduksi komponen mekanis baja tahan karat Sanicro 28 berkualitas tinggi.
Sebelum produksi dimulai, pembeli dan pemasok harus mengkonfirmasi peruntukan bahan yang diperlukan, standar yang berlaku, bentuk produk, kondisi pengiriman, dan persyaratan dokumentasi.
Tergantung pada proyeknya, catatan yang berguna dapat mencakup sertifikat uji bahan, nomor panas atau nomor batch, hasil komposisi kimia, informasi properti mekanik, dan catatan inspeksi lainnya yang diperlukan oleh spesifikasi pembelian.
Jika substitusi material tidak diperbolehkan, pesanan pembelian harus secara eksplisit menyatakan bahwa kualitas yang ditentukan harus dipertahankan selama produksi.
Untuk aplikasi kritis, pelanggan mungkin juga memerlukan prosedur verifikasi material tambahan. Persyaratan ini harus disepakati sebelum produksi sehingga pabrik dapat merencanakan inspeksi dan penelusuran dengan tepat.
2. Jenis Bagian Mekanik Stainless Steel Sanicro 28
Suku cadang mekanis baja tahan karat Sanicro 28 dapat mencakup geometri komponen dan persyaratan produksi yang berbeda. Rangkaian produk sebenarnya bergantung pada peralatan pabrikan, pengaturan sumber material, kemampuan permesinan, dan sistem kendali mutu.
Bagi pembeli industri, pertimbangan paling penting adalah apakah pemasok dapat memproduksi komponen yang diperlukan sesuai gambar dan spesifikasi material yang disetujui.
2.1 Komponen Mesin Presisi
Komponen mesin presisi digunakan dalam peralatan industri yang mengutamakan akurasi dimensi dan perakitan berulang.
Tergantung pada gambar dan bentuk material yang tersedia, kategori komponen potensial mencakup komponen yang dibubut, blok mesin, selongsong, penjarak, busing, dan komponen peralatan yang dirancang khusus.
Suku cadang Sanicro 28 yang dikerjakan dengan mesin presisi mungkin memerlukan beberapa operasi untuk mencapai geometri yang ditentukan. Ini dapat mencakup pembubutan, penggilingan, pengeboran, pengeboran, penguliran, deburring, dan penyelesaian akhir.
Rencana produksi harus mempertimbangkan dimensi komponen, persyaratan toleransi, spesifikasi permukaan akhir, dan perilaku paduan yang dipilih selama pemesinan.
Untuk suku cadang yang rumit, pemasok harus meninjau gambar sebelum mengutip untuk mengidentifikasi fitur yang mungkin memengaruhi waktu pemesinan, persyaratan perkakas, konsumsi material, dan upaya inspeksi.
2.2 Suku Cadang Mekanik Industri Khusus
Tidak semua komponen industri dapat dibeli dari katalog standar. Produsen peralatan sering kali memerlukan dimensi non-standar, antarmuka khusus, atau geometri unik yang dirancang untuk mesin atau proses tertentu.
Suku cadang mekanis baja tahan karat Sanicro 28 khusus dapat diproduksi sesuai dengan gambar pelanggan, sampel yang disetujui, atau spesifikasi teknis yang disepakati.
Contoh kemungkinan komponen khusus meliputi:
- Perlengkapan logam yang dikerjakan secara khusus.
- Komponen koneksi presisi.
- Pemasangan peralatan dan bagian pendukung.
- Spacer dan selongsong khusus.
- Komponen berulir.
- Komponen mesin tujuan khusus untuk peralatan proses.
Contoh-contoh ini hanya bersifat ilustratif dan bukan daftar produk yang dijamin. Kemampuan manufaktur setiap komponen bergantung pada dimensi, bentuk material, kompleksitas desain, dan sumber daya produksi yang tersedia.
Untuk suku cadang non-standar, tinjauan teknis yang jelas sebelum produksi dapat mengurangi kesalahpahaman tentang toleransi, ulir, perawatan permukaan, dan kriteria penerimaan.
2.3 Komponen Peralatan Tahan Korosi
Sanicro 28 dapat dievaluasi untuk komponen tertentu yang digunakan dalam pemrosesan kimia dan sistem industri lainnya yang mengutamakan ketahanan terhadap korosi.
Kategori komponen potensial dapat mencakup komponen mesin khusus untuk peralatan proses, rakitan penanganan bahan kimia, dan sistem industri yang terpapar media agresif.
Namun demikian, kehadiran Sanicro 28 dalam suatu komponen tidak berarti bahwa perakitan lengkap cocok untuk setiap aplikasi korosif. Keputusan akhir bergantung pada desain komponen, lingkungan pengoperasian, metode penyambungan, kondisi produksi, dan standar teknik yang berlaku.
Pembeli harus mengidentifikasi media kimia, konsentrasi, suhu, tekanan, dan perkiraan umur pengoperasian saat meminta penawaran.
Informasi ini memungkinkan pemasok dan tim teknik untuk mengevaluasi material yang diminta dan persyaratan manufaktur dengan lebih akurat.
2.4 Produksi dalam Jumlah Kecil dan Jumlah Besar
Persyaratan pengadaan industri sangat bervariasi antara proyek pengembangan dan program produksi yang telah ditetapkan.
Beberapa pelanggan memerlukan sejumlah kecil komponen prototipe untuk memverifikasi desain. Lainnya memerlukan produksi berulang untuk pembuatan peralatan, pemeliharaan, atau penggantian suku cadang.
Pabrik suku cadang mekanis baja tahan karat Sanicro 28 yang mumpuni harus mengevaluasi apakah jumlah yang diminta sesuai dengan proses produksi yang tersedia.
Batch kecil mungkin memerlukan biaya pemasangan per bagian yang lebih besar karena pemrograman, persiapan perkakas, persiapan bahan, dan inspeksi harus diselesaikan meskipun hanya beberapa komponen yang diperlukan.
Pesanan dalam jumlah besar mungkin mendistribusikan biaya ini ke lebih banyak unit, namun hal ini juga memerlukan perencanaan produksi yang andal, ketersediaan bahan, dan pengendalian kualitas yang konsisten.
Untuk pesanan berulang, pelanggan bisa mendapatkan keuntungan dari revisi gambar yang disepakati, spesifikasi material yang stabil, persyaratan inspeksi yang terdokumentasi, dan proses pemesanan ulang yang jelas.
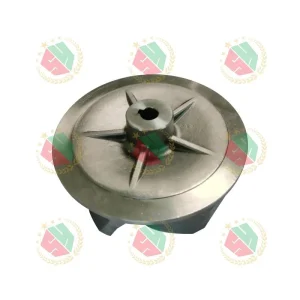
3. Manufaktur Suku Cadang Mekanik Stainless Steel OEM Sanicro 28
Manufaktur OEM memungkinkan pelanggan mendapatkan komponen sesuai dengan desain produk, spesifikasi teknis, dan persyaratan komersial mereka sendiri.
Untuk perusahaan yang mengembangkan peralatan industri atau mengelola lini produk yang sudah mapan, produsen suku cadang mekanis baja tahan karat OEM Sanicro 28 dapat mendukung produksi komponen khusus tanpa mengharuskan pembeli untuk menetapkan setiap proses manufaktur secara internal.
Nilai hubungan OEM bergantung pada komunikasi teknis, konsistensi proses, kapasitas produksi, dan kemampuan untuk memenuhi spesifikasi yang disepakati.
3.1 Manufaktur Menurut Gambar Pelanggan
Gambar pelanggan sering kali menjadi referensi utama untuk suku cadang mekanis non-standar.
Gambar yang lengkap harus mengidentifikasi dimensi komponen, toleransi dimensi, tingkat material, persyaratan penyelesaian permukaan, spesifikasi ulir, dan karakteristik lain yang diperlukan untuk pembuatan dan inspeksi.
Jika gambar mengandung dimensi yang ambigu atau persyaratan yang bertentangan, pabrikan harus meminta klarifikasi sebelum produksi.
Misalnya, suatu dimensi mungkin tampak dapat diterima pada gambar tetapi dalam praktiknya menimbulkan persyaratan pemesinan atau inspeksi yang sulit. Meninjau masalah ini sejak dini dapat mencegah pengerjaan ulang dan biaya yang tidak perlu.
Pelanggan juga harus mengidentifikasi dimensi mana yang penting untuk perakitan atau fungsi. Hal ini membantu pemasok mengembangkan rencana produksi dan inspeksi yang sesuai tanpa menerapkan toleransi ketat yang tidak perlu pada setiap fitur.
3.2 Opsi Kustomisasi OEM
Tergantung pada kemampuan pabrik, layanan OEM dapat mencakup beberapa aspek produksi.
Manufaktur berbasis gambar: Komponen diproduksi sesuai dengan gambar teknik yang disediakan pelanggan dan spesifikasi yang disetujui.
Dimensi khusus: Ukuran dan geometri non-standar dievaluasi untuk kemampuan manufaktur dan biaya produksi.
Kontrol spesifikasi bahan: Dokumentasi material dan kelas Sanicro 28 yang diperlukan ditetapkan sebelum produksi.
Pemilihan proses: Metode pemesinan dan penyelesaian yang sesuai dipilih sesuai dengan geometri bagian dan persyaratan kualitas.
Persyaratan pengemasan: Pengemasan dapat disepakati untuk membantu melindungi komponen selama penyimpanan, transportasi, dan penanganan.
Ulangi produksi: Spesifikasi dan kriteria inspeksi yang disetujui dapat digunakan sebagai dasar untuk pemesanan berikutnya.
Ketersediaan layanan ini harus dikonfirmasikan dengan produsen tertentu sebelum proyek diberikan.
3.3 Produksi Prototipe dan Verifikasi Desain
Untuk komponen baru, produksi prototipe dapat memberikan kesempatan untuk memverifikasi dimensi, kompatibilitas perakitan, dan kelayakan manufaktur sebelum pesanan lebih besar dilakukan.
Tahap prototipe sangat berguna ketika desain mencakup geometri yang kompleks, toleransi yang ketat, atau antarmuka dengan peralatan yang ada.
Pelanggan harus menetapkan kriteria penerimaan sebelum sampel pertama diproduksi. Kriteria ini dapat mencakup pengukuran dimensi, dokumentasi material, kondisi permukaan, dan pengujian khusus apa pun yang diperlukan oleh aplikasi.
Jika diperlukan perubahan setelah pemeriksaan, gambar harus direvisi dan revisi yang disetujui harus diidentifikasi dengan jelas.
Proses ini membantu memastikan bahwa prototipe, pesanan produksi, dan suku cadang pengganti di masa depan diproduksi sesuai dengan persyaratan yang konsisten.
3.4 Komunikasi Teknik Selama Produksi
Proyek OEM yang sukses bergantung pada komunikasi yang jelas antara pembeli dan produsen.
Pembeli harus memberikan informasi teknis yang lengkap, sedangkan pemasok harus mengomunikasikan batasan apa pun yang memengaruhi kemampuan manufaktur, waktu tunggu, kualitas, atau biaya.
Ketika perubahan manufaktur yang diusulkan dapat mempengaruhi kinerja komponen, perubahan tersebut harus ditinjau dan disetujui sebelum diterapkan.
Penggantian material, perubahan dimensi kritis, dan modifikasi perawatan permukaan tidak boleh dilakukan tanpa izin pelanggan yang diperlukan.
Untuk hubungan pasokan jangka panjang, komunikasi terdokumentasi dan pengendalian revisi membantu mengurangi risiko produksi suku cadang yang tidak lagi sesuai dengan persyaratan peralatan atau perakitan pelanggan.
3.5 Melindungi Gambar dan Informasi Produk
Pelanggan OEM industri dapat memberikan gambar rahasia, spesifikasi produk, dan informasi desain hak milik.
Sebelum membagikan dokumen teknis yang sensitif, pembeli harus membuat perjanjian kerahasiaan yang sesuai dengan pemasok.
Para pihak harus menjelaskan bagaimana gambar disimpan, siapa yang dapat mengaksesnya, dan apakah informasi produksi dapat dibagikan kepada subkontraktor bila diperlukan.
Untuk komponen yang diproduksi berdasarkan desain milik pelanggan, perjanjian pembelian juga harus mengatur kepemilikan gambar, perkakas, dan material spesifik proyek lainnya jika relevan.
Pengaturan ini mendukung hubungan OEM yang lebih andal dan membantu menetapkan tanggung jawab yang jelas bagi kedua belah pihak.
4. Proses Pembuatan Suku Cadang Mekanik Sanicro 28
Rute pembuatan komponen Sanicro 28 bergantung pada geometri, dimensi, bentuk material, toleransi, dan kuantitas produksi.
Tidak ada satu proses manufaktur yang cocok untuk setiap bagian mekanis. Pabrikan harus memilih proses berdasarkan persyaratan teknis daripada mengandalkan jalur produksi standar untuk semua produk.
4.1 Persiapan Bahan Baku
Produksi diawali dengan pengadaan dan penyiapan bahan baku yang sesuai.
Tergantung pada komponennya, bentuk material yang diperlukan dapat berupa batangan, pelat, tabung, atau bentuk lain yang tersedia yang diizinkan oleh desain dan spesifikasi yang berlaku.
Sebelum melakukan pemesinan, pemasok harus memverifikasi identifikasi material dan memastikan bahwa stok yang disediakan sesuai untuk proses yang dimaksudkan.
Persiapan bahan dapat mencakup pemotongan stok ke ukuran yang sesuai, identifikasi batch bahan, dan pengorganisasian dokumentasi untuk ketertelusuran produksi.
Karena material paduan tinggi dapat mewakili sebagian besar biaya total komponen, perencanaan material yang efektif dapat membantu mengendalikan limbah.
Namun, penghematan material tidak boleh mengorbankan kualitas, sifat mekanik, atau integritas komponen yang ditentukan.
4.2 Pembubutan CNC
Pembubutan CNC umumnya digunakan untuk komponen dengan fitur silinder atau rotasi.
Aplikasi potensial mencakup poros, selongsong, bushing, bagian berulir, dan komponen rotasi lainnya, asalkan desain dan bentuk materialnya sesuai.
Operasi pembubutan dapat menentukan diameter luar, diameter dalam, bahu, alur, dan fitur rotasi lainnya.
Alat potong yang dipilih, parameter pemesinan, dan metode pengerjaan harus sesuai dengan material dan geometri.
Untuk komponen Sanicro 28, perencanaan proses harus mempertimbangkan keausan pahat, pembangkitan panas, kontrol chip, stabilitas dimensi, dan persyaratan permukaan akhir.
Parameter yang sesuai bergantung pada mesin, perkakas, geometri komponen, dan kondisi material. Bahan-bahan tersebut harus dibuat melalui prosedur manufaktur yang memenuhi syarat dan bukan diasumsikan sama dengan yang digunakan untuk baja tahan karat biasa.
4.3 Penggilingan CNC
Penggilingan CNC cocok untuk komponen yang memerlukan permukaan datar, kantong, slot, lubang, atau fitur tiga dimensi yang lebih kompleks.
Untuk suku cadang mekanis OEM, penggilingan dapat dikombinasikan dengan pembubutan atau operasi pemesinan lainnya untuk mencapai bentuk yang diperlukan.
Rencana produksi harus mengidentifikasi permukaan datum dan hubungan antara fitur-fitur penting.
Jika diperlukan beberapa pengaturan, pemasok harus mempertimbangkan bagaimana keakuratan posisi akan mempengaruhi dimensi akhir.
Untuk komponen dengan antarmuka kritis, metode pengerjaan dan inspeksi yang sesuai dapat membantu menjaga konsistensi antar operasi pemesinan.
4.4 Pengeboran, Pengeboran, dan Penguliran
Fitur lubang dan ulir merupakan persyaratan umum pada komponen mekanis.
Pengeboran, pengeboran, penyadapan, dan penggilingan benang dapat digunakan tergantung pada desain, diameter, kedalaman, spesifikasi benang, dan bahan.
Lubang yang dalam dan fitur internal yang kecil mungkin memerlukan perencanaan proses tambahan karena evakuasi chip, akses alat, dan inspeksi dimensi dapat menjadi lebih sulit.
Spesifikasi benang harus dinyatakan dengan jelas pada gambar, termasuk standar benang yang berlaku, ukuran nominal, pitch, dan persyaratan toleransi jika diperlukan.
Untuk komponen yang harus terhubung ke peralatan yang ada, keakuratan ulir dan dimensi antarmuka bisa sama pentingnya dengan dimensi eksternal keseluruhan.
4.5 Deburring dan Penyelesaian Permukaan
Pemesinan dapat meninggalkan gerinda, tepi tajam, atau kondisi permukaan yang memerlukan pemrosesan lebih lanjut.
Proses deburring dan finishing tepi harus mengikuti gambar atau standar pengerjaan yang disepakati. Perhatian khusus mungkin diperlukan untuk saluran fluida, antarmuka penyegelan, area berulir, dan komponen yang akan dirakit dengan komponen presisi lainnya.
Kekasaran permukaan harus ditentukan jika mempengaruhi penyegelan, gesekan, kinerja kelelahan, atau persyaratan fungsional lainnya.
Permukaan yang halus secara visual tidak dengan sendirinya merupakan bukti ketahanan terhadap korosi. Kondisi permukaan, kontaminasi, riwayat pemrosesan, dan lingkungan pengoperasian semuanya dapat mempengaruhi perilaku korosi.
Jika diperlukan pengawetan, pasivasi, atau perlakuan permukaan kimia lainnya, prosesnya harus sesuai dengan paduan sebenarnya dan spesifikasi produk yang disepakati.
4.6 Perencanaan Proses Manufaktur
Sebelum produksi dimulai, pemasok harus menetapkan rute praktis dari bahan mentah hingga komponen jadi.
Rencana manufaktur dapat mencakup persiapan bahan, permesinan, inspeksi antara, deburring, pembersihan, inspeksi akhir, penandaan, dan pengemasan.
Urutan pastinya bergantung pada komponennya.
Misalnya, komponen yang dibalik sederhana mungkin hanya memerlukan sejumlah operasi terbatas, sedangkan komponen kompleks dengan antarmuka presisi ganda mungkin memerlukan beberapa tahapan pemesinan dan inspeksi yang lebih ekstensif.
Perencanaan proses juga harus mengidentifikasi operasi yang dialihdayakan dan menentukan bagaimana identitas material dan persyaratan kualitas akan dipertahankan jika melibatkan subkontrak.
Rute yang jelas membantu produsen memperkirakan waktu produksi, mengalokasikan sumber daya, dan mengidentifikasi risiko kualitas sebelum mempengaruhi pengiriman.
5. Kontrol Kualitas untuk Suku Cadang Mekanik Stainless Steel Sanicro 28 Berkualitas Tinggi
Pengendalian kualitas sangat penting ketika memproduksi komponen paduan bernilai tinggi untuk aplikasi industri.
Pemasok suku cadang mekanis baja tahan karat Sanicro 28 yang berkualitas tinggi harus bekerja sesuai spesifikasi pelanggan yang terdokumentasi dan menggunakan metode pemeriksaan yang sesuai untuk memverifikasi bahwa suku cadang yang sudah jadi memenuhi kriteria penerimaan yang disepakati.
Kualitas harus dievaluasi melalui persyaratan yang terukur, bukan hanya deskripsi pemasaran saja.
5.1 Inspeksi Material Masuk
Inspeksi masuk membantu memastikan bahwa bahan baku sesuai dengan spesifikasi pembelian.
Tergantung pada pesanan, pemeriksaan dapat mencakup peruntukan material, dimensi, kondisi permukaan, tanda identifikasi, dan dokumentasi pendukung.
Sertifikat material harus ditinjau berdasarkan persyaratan pembelian. Apabila ketertelusuran diperlukan, identifikasi panas bahan atau batch harus tetap dikaitkan dengan catatan produksi yang relevan.
Metode verifikasi tambahan dapat ditentukan untuk komponen penting. Metode yang diperlukan harus dipilih sesuai dengan standar yang berlaku dan tingkat jaminan yang diperlukan.
Tujuannya adalah untuk mengurangi risiko bahan yang salah masuk ke dalam proses produksi.
5.2 Inspeksi Dimensi
Akurasi dimensi merupakan persyaratan utama untuk suku cadang mekanis khusus.
Inspeksi mungkin melibatkan pengukuran dimensi keseluruhan, diameter, posisi lubang, fitur ulir, kerataan, tegak lurus, atau karakteristik lain yang diidentifikasi dalam gambar.
Peralatan pengukuran yang sesuai dapat mencakup kaliper, mikrometer, pengukur lubang, pengukur ketinggian, pengukur ulir, dan peralatan pengukuran koordinat, tergantung pada akurasi dan geometri komponen yang diperlukan.
Metode pemeriksaan harus sesuai dengan toleransi yang diverifikasi.
Misalnya, toleransi posisi kritis mungkin memerlukan pendekatan pengukuran yang berbeda dari dimensi eksternal umum.
Catatan inspeksi harus dengan jelas mengidentifikasi fitur yang diukur dan kriteria penerimaannya jika pelaporan formal diperlukan.
5.3 Penyelesaian Permukaan dan Inspeksi Visual
Kondisi permukaan dapat mempengaruhi perakitan, penyegelan, pembersihan, dan kesesuaian komponen untuk lingkungan yang dimaksudkan.
Inspeksi visual dapat mengidentifikasi goresan, penyok, gerinda, bekas pemesinan, kontaminasi, dan cacat lain yang terlihat.
Jika kekasaran permukaan ditentukan, maka kekasaran tersebut harus diukur dengan menggunakan instrumen dan metode yang sesuai.
Kriteria penerimaan harus membedakan antara ketidaksempurnaan kosmetik dan cacat yang mempengaruhi fungsi atau kesesuaian dengan gambar.
Untuk komponen layanan korosif, pelanggan juga dapat menentukan persyaratan pembersihan, penanganan, atau perawatan permukaan.
Persyaratan ini harus ditetapkan sebelum produksi untuk memastikan bahwa proses akhir memenuhi kebutuhan aplikasi yang dimaksudkan.
5.4 Ketertelusuran Material
Ketertelusuran menjadi sangat penting ketika komponen dibuat dari paduan bernilai tinggi atau digunakan dalam aplikasi industri yang terkendali.
Sistem ketertelusuran harus menghubungkan dokumentasi bahan mentah dengan pesanan produksi dan komponen jadi jika diwajibkan oleh spesifikasi pembelian.
Tergantung pada proyeknya, catatan mungkin mencakup sertifikat material, nomor panas, perintah kerja, laporan inspeksi, dan informasi pengiriman akhir.
Tingkat ketertelusuran yang diperlukan berbeda-beda menurut industri dan aplikasi. Oleh karena itu, hal ini harus disepakati dan bukan dianggap sama untuk setiap pesanan.
Identifikasi dan dokumentasi yang jelas dapat menyederhanakan pemeriksaan masuk bagi pembeli dan mendukung penyelidikan masalah kualitas di kemudian hari.
5.5 Rencana Inspeksi dan Kriteria Penerimaan
Untuk produksi berulang, rencana inspeksi yang disepakati membantu menentukan karakteristik mana yang harus diperiksa dan seberapa sering inspeksi harus dilakukan.
Rencana tersebut dapat membedakan antara dimensi kritis, dimensi umum, persyaratan material, permukaan akhir, dan karakteristik khusus lainnya.
Pengambilan sampel atau inspeksi penuh harus ditentukan sesuai dengan spesifikasi pembelian, tingkat risiko, dan persyaratan kualitas yang berlaku.
Pelanggan juga harus mengklarifikasi apakah mereka memerlukan sertifikat kesesuaian, laporan inspeksi dimensi, sertifikat pengujian material, atau dokumen lain pada setiap pengiriman.
Rencana inspeksi yang jelas mengurangi kemungkinan perselisihan setelah komponen diproduksi.
5.6 Tindakan Perbaikan dan Perbaikan Berkelanjutan
Bahkan proses manufaktur yang terkontrol dengan baik pun dapat menemui masalah. Pemasok yang dapat diandalkan harus memiliki proses yang jelas untuk menyelidiki produk yang tidak sesuai.
Jika suatu suku cadang tidak memenuhi persyaratan yang disepakati, pemasok dan pelanggan harus mengidentifikasi spesifikasi yang terpengaruh, menentukan cakupan masalahnya, dan menyepakati tindakan perbaikan yang sesuai.
Tergantung pada situasinya, hal ini mungkin melibatkan pengerjaan ulang, penggantian, inspeksi tambahan, atau disposisi lain yang disetujui secara resmi.
Perubahan yang dimaksudkan untuk mencegah terulangnya kembali harus didokumentasikan jika diperlukan.
Bagi pelanggan OEM, pendekatan ini sangat berharga karena masalah dimensi atau material dapat mempengaruhi jadwal perakitan, peralatan jadi, dan produksi hilir.

6. Aplikasi Industri Suku Cadang Mekanik Sanicro 28
Sanicro 28 dikaitkan dengan aplikasi tahan korosi, namun kesesuaian masing-masing komponen harus dievaluasi terhadap kondisi proses sebenarnya.
Industri berikut mungkin memiliki aplikasi yang layak dievaluasi untuk paduan ini. Hal ini bukan merupakan jaminan bahwa setiap komponen dalam industri ini memerlukan atau kompatibel dengan Sanicro 28.
6.1 Pengolahan Kimia
Peralatan pemrosesan kimia mungkin mengandung komponen yang terkena larutan asam, cairan proses, atau media kimia agresif lainnya.
Tergantung pada media dan kondisi pengoperasian, komponen baja tahan karat paduan tinggi dapat dipertimbangkan untuk rakitan peralatan tertentu.
Persyaratan komponen potensial mencakup stabilitas dimensi, ketahanan terhadap korosi, ketertelusuran material, dan kompatibilitas dengan sistem di sekitarnya.
Sebelum menentukan Sanicro 28, tim teknik harus meninjau komposisi kimia dari media proses, konsentrasi, suhu, kontaminan, tekanan, dan siklus pengoperasian yang relevan.
Pemilihan material harus didasarkan pada informasi kompatibilitas yang dapat diandalkan dan persyaratan teknik yang berlaku.
6.2 Peralatan Proses Industri
Peralatan proses industri sering kali berisi kombinasi komponen struktural, antarmuka mesin, pengencang, penyangga, dan komponen mekanis yang dirancang khusus.
Beberapa komponen beroperasi di lingkungan yang relatif ringan, sementara komponen lainnya mengalami bahan kimia agresif atau suhu tinggi.
Menggunakan satu bahan untuk setiap komponen mungkin tidak sesuai secara teknis dan ekonomis.
Oleh karena itu, pembeli harus mengidentifikasi komponen mana yang benar-benar memerlukan material paduan tinggi dan komponen mana yang dapat menggunakan grade alternatif tanpa mengurangi performa.
Pabrikan yang berkualifikasi dapat memproduksi suku cadang tertentu, namun pemilihan material tetap merupakan keputusan teknik berdasarkan persyaratan peralatan.
6.3 Perawatan Peralatan dan Penggantian Suku Cadang
Tim pemeliharaan mungkin memerlukan komponen pengganti untuk peralatan yang ada, terutama bila suku cadang asli sulit diperoleh atau waktu tunggunya diperpanjang.
Untuk pekerjaan penggantian, pembeli harus memberikan gambar asli, nomor bagian, sampel, atau informasi dimensi lengkap jika memungkinkan.
Spesifikasi material juga harus diverifikasi dan bukan hanya disimpulkan dari tampilan komponen yang ada.
Jika material aslinya tidak diketahui, tinjauan teknis mungkin diperlukan sebelum memilih grade pengganti.
Untuk pesanan pemeliharaan berulang, mempertahankan spesifikasi yang disetujui dan riwayat revisi yang jelas dapat membantu menyederhanakan pembelian di masa mendatang.
6.4 Manufaktur Peralatan OEM
Produsen peralatan mungkin memerlukan komponen khusus dalam program produksi yang stabil.
Pembeli ini biasanya membutuhkan lebih dari satu komponen saja. Mereka memerlukan kualitas yang dapat diprediksi, dokumentasi yang konsisten, waktu tunggu yang dapat diterapkan, dan komunikasi yang mendukung jadwal perakitan mereka sendiri.
Hubungan pemasok OEM dapat disusun berdasarkan gambar yang disetujui, spesifikasi material, persyaratan inspeksi, jumlah pesanan, dan pengaturan pengemasan.
For projects with changing demand, buyers should also discuss forecast requirements and the supplier’s ability to accommodate changes in production volume.
6.5 Pengadaan Industri Berorientasi Ekspor
Pengadaan internasional mungkin memberlakukan persyaratan tambahan mengenai dokumentasi, pengemasan, transportasi, dan koordinasi pengiriman.
Sebelum melakukan pemesanan ekspor, pembeli harus mengonfirmasi dokumen pengiriman yang diperlukan, identifikasi produk, metode pengemasan, dan persyaratan kontrak apa pun yang berlaku.
Untuk komponen yang terbuat dari baja tahan karat paduan tinggi, melindungi identifikasi komponen dan ketertelusuran material selama pengepakan bisa menjadi hal yang sangat penting.
Pemasok dan pembeli harus menyepakati tanggung jawab pengangkutan, dokumentasi bea cukai, asuransi, dan pengaturan pengiriman lainnya dalam kontrak pembelian.
7. Cara Memilih Pemasok Suku Cadang Mekanik Stainless Steel Sanicro 28
Memilih pemasok memerlukan lebih dari sekadar membandingkan penawaran.
Untuk komponen paduan khusus, pembeli harus mengevaluasi apakah pabrikan dapat memenuhi spesifikasi teknis, mendokumentasikan identitas material, mengontrol proses produksi, dan mengirimkan jumlah yang diperlukan dalam jadwal yang disepakati.
7.1 Verifikasi Kemampuan Manufaktur yang Relevan
Mulailah dengan mengidentifikasi proses yang diperlukan untuk komponen tersebut.
Bagian yang diputar sederhana mungkin memerlukan peralatan yang berbeda dari komponen kompleks dengan beberapa permukaan mesin, lubang berpotongan, atau toleransi posisi yang ketat.
Minta pemasok untuk menjelaskan bagaimana komponen akan diproduksi dan operasi apa yang dilakukan sendiri.
Jika suatu operasi dialihdayakan, jelaskan bagaimana pemasok mempertahankan kendali spesifikasi, ketertelusuran, dan tanggung jawab inspeksi.
Tujuannya bukan untuk memilih pabrik dengan daftar peralatan terbesar. Hal ini untuk mengidentifikasi mitra manufaktur yang kemampuan aktualnya sesuai dengan persyaratan suku cadang.
7.2 Konfirmasikan Pengalaman dengan Bahan Paduan Tinggi
Pengalaman manufaktur dengan baja tahan karat biasa tidak secara otomatis membentuk pengalaman dengan setiap kadar paduan tinggi.
Tanyakan bagaimana pemasok memverifikasi material yang masuk, mengelola identifikasi material, dan menetapkan prosedur pemesinan untuk paduan yang diminta.
Pengalaman yang relevan juga dapat mencakup pemilihan perkakas, perencanaan proses, persyaratan penyelesaian, dan inspeksi dimensi.
Jika penerapannya menuntut, pemasok harus bersedia mendiskusikan informasi teknis yang diperlukan untuk menetapkan proses manufaktur yang sesuai.
Pengalaman spesifik harus diverifikasi melalui catatan proyek yang relevan atau bukti kredibel lainnya jika tersedia.
7.3 Tinjau Dokumentasi Mutu
Sebelum melakukan pemesanan, konfirmasikan dokumen mana yang dapat disediakan oleh pemasok.
Tergantung pada proyeknya, ini mungkin termasuk sertifikat material, laporan inspeksi, sertifikat kesesuaian, dan catatan pengujian tertentu.
Jika pelanggan memerlukan sertifikasi manajemen mutu tertentu atau persetujuan khusus industri, verifikasi bahwa pemasok memiliki sertifikasi valid yang disyaratkan dan ruang lingkupnya relevan dengan pekerjaan.
Jangan berasumsi bahwa pemasok mempunyai sertifikasi hanya karena pemasok tersebut mengiklankan dirinya sebagai produsen profesional.
Persyaratan dokumen harus disertakan dalam permintaan penawaran atau pesanan pembelian.
7.4 Mengevaluasi Dukungan Komunikasi dan Teknik
Komunikasi yang jelas dapat berdampak langsung pada efisiensi produksi.
Pemasok yang sesuai harus mampu mengidentifikasi informasi gambar yang hilang, menjelaskan kendala teknis, mengonfirmasi perubahan spesifikasi, dan mengomunikasikan risiko produksi.
Untuk pembeli internasional, komunikasi tertulis harus dengan jelas mengidentifikasi dimensi, unit, kualitas material, syarat pengiriman, dan persyaratan dokumen.
Sebelum produksi, kedua belah pihak harus memastikan bahwa mereka bekerja dari revisi gambar yang sama dan disetujui.
Praktik sederhana ini dapat mencegah kesalahan yang dapat dihindari dan mengurangi kebutuhan akan pekerjaan perbaikan.
7.5 Bandingkan Total Biaya Daripada Harga Satuan Saja
Kutipan terendah tidak selalu mewakili total biaya terendah.
Perbandingan yang bermakna harus mencakup bahan yang ditentukan, ruang lingkup produksi, persyaratan inspeksi, pengemasan, pengiriman, dan layanan tambahan apa pun yang diperlukan untuk pesanan.
Jika dua penawaran menggunakan asumsi berbeda mengenai toleransi, dokumentasi material, penyelesaian permukaan, atau inspeksi, maka harganya tidak dapat dibandingkan secara langsung.
Minta setiap pemasok untuk mengidentifikasi pengecualian dan mengonfirmasi apakah penawaran tersebut mencakup spesifikasi lengkap yang disetujui.
Harga satuan yang sedikit lebih tinggi dapat dibenarkan jika mencakup persyaratan yang akan menimbulkan biaya atau risiko tambahan bagi pembeli.
7.6 Menilai Perencanaan Produksi dan Keandalan Pengiriman
Waktu tunggu tergantung pada ketersediaan bahan, kapasitas produksi, kompleksitas komponen, persyaratan inspeksi, dan jumlah pesanan.
Untuk komponen Sanicro 28, sumber bahan mentah mungkin menjadi faktor penting dalam penjadwalan.
Minta pemasok untuk membedakan antara waktu pengadaan bahan, waktu produksi, waktu inspeksi, dan waktu pengiriman.
Untuk pesanan berulang, diskusikan apakah pemasok dapat merencanakan pembelian bahan terlebih dahulu dan mempertahankan jadwal produksi yang sesuai.
Komitmen pengiriman yang realistis lebih berguna daripada perkiraan singkat yang tidak memperhitungkan keseluruhan proses produksi.
8. Harga Suku Cadang Mekanik Sanicro 28 Stainless Steel dan Pembelian Hemat Biaya
Harga merupakan faktor penting ketika mencari suku cadang mekanis khusus, namun harga harus dievaluasi bersama dengan persyaratan material, kompleksitas produksi, ekspektasi kualitas, dan masa pakai.
Biaya produk suku cadang mekanis baja tahan karat Sanicro 28 dapat sangat bervariasi dari satu proyek ke proyek lainnya. Tanpa gambar, spesifikasi bahan, kuantitas, dan persyaratan pengiriman, penawaran harga yang dapat diandalkan tidak dapat dibuat.
8.1 Biaya Bahan
Paduan yang dipilih dan bentuk bahan baku yang dibutuhkan merupakan faktor biaya utama.
Harga material dapat bervariasi sesuai dengan kondisi pasar, ketersediaan stok, dimensi, kuantitas, pengaturan sumber pemasok, dan persyaratan dokumentasi.
Baja tahan karat paduan tinggi mungkin harganya lebih mahal daripada baja tahan karat jenis biasa. Namun, mengganti material yang lebih murah tidaklah tepat kecuali jika persyaratan teknis mengizinkannya.
Untuk mendapatkan kutipan yang bermakna, tentukan kelas dan bentuk bahan yang dibutuhkan secara tepat.
Jika bahan alternatif sedang dipertimbangkan, mintalah penawaran terpisah untuk setiap opsi dan mintalah alternatif tersebut dievaluasi berdasarkan kondisi layanan yang diinginkan.
8.2 Geometri Komponen dan Waktu Pemesinan
Geometri kompleks umumnya memerlukan lebih banyak perencanaan manufaktur dan upaya pemesinan dibandingkan geometri sederhana.
Fitur yang dapat meningkatkan biaya termasuk lubang dalam, jari-jari internal kecil, kontur kompleks, banyak pengaturan, permukaan yang sulit diakses, dan toleransi dimensi yang ketat.
Pemindahan material juga mempengaruhi biaya. Komponen yang dikerjakan dari blanko besar dapat menghasilkan limbah material dalam jumlah besar.
Where the design allows it, a manufacturing review can identify opportunities to simplify non-critical features without changing the component’s required function.
Setiap modifikasi desain harus disetujui oleh pelanggan sebelum produksi.
8.3 Toleransi dan Persyaratan Inspeksi
Toleransi yang ketat mungkin memerlukan operasi pemesinan tambahan, kontrol proses yang lebih hati-hati, dan pengukuran yang lebih ekstensif.
Persyaratan inspeksi juga dapat mempengaruhi biaya, terutama ketika pelanggan memerlukan laporan rinci atau pengujian khusus.
Pembeli harus mengidentifikasi dimensi penting dan menentukan toleransi sesuai dengan persyaratan fungsional.
Toleransi ketat yang tidak perlu dapat meningkatkan biaya tanpa memberikan manfaat yang sesuai terhadap kinerja komponen.
Sebaliknya, toleransi yang terlalu longgar dapat menimbulkan masalah perakitan atau mengurangi keandalan peralatan jadi.
Tujuannya adalah untuk menetapkan spesifikasi yang sesuai secara teknis yang mendukung kinerja dan efisiensi produksi.
8.4 Jumlah Pesanan
Kuantitas pesanan mempengaruhi pembelian material, biaya setup, penjadwalan produksi, dan perencanaan inspeksi.
Untuk pesanan kecil, biaya pengaturan dan pemrograman didistribusikan ke beberapa bagian. Hal ini dapat membuat harga satuan lebih tinggi dibandingkan produksi yang lebih besar.
Untuk jumlah yang lebih besar, beberapa biaya mungkin tersebar ke lebih banyak unit, meskipun harga bahan, perkakas, kendala kapasitas, dan persyaratan inspeksi masih mempengaruhi penawaran akhir.
Pembeli harus memberikan jumlah pesanan awal dan perkiraan perkiraan permintaan di masa depan saat meminta penawaran harga.
Informasi ini dapat membantu produsen merekomendasikan pengaturan produksi yang sesuai.
8.5 Lead Time dan Percepatan Produksi
Waktu tunggu yang singkat dapat meningkatkan biaya jika memerlukan pengadaan bahan yang diprioritaskan, lembur, pengiriman yang dipercepat, atau perubahan jadwal produksi.
Untuk proyek dengan tanggal pengiriman tetap, pembeli harus mengkomunikasikan tanggal kedatangan dan tujuan yang diperlukan sedini mungkin.
Jika bahan tidak segera tersedia, pemasok harus menjelaskan sumber dan jadwal produksi sebelum menerima pesanan.
Merencanakan pembelian terlebih dahulu dapat mengurangi kebutuhan akan pengaturan produksi yang mendesak.
8.6 Apa Arti Kinerja Biaya Tinggi?
The phrase “High cost performance sanicro28 stainless steel mechanical parts” expresses a purchasing objective: obtaining appropriate quality and service at a reasonable total cost.
Dalam pengadaan profesional, kinerja biaya tidak boleh diukur hanya dengan harga satuan.
Evaluasi yang lebih lengkap mempertimbangkan:
- Apakah material memenuhi spesifikasi yang disyaratkan.
- Apakah dimensi akhir memenuhi gambar yang disetujui.
- Apakah dokumen inspeksi memenuhi persyaratan pembelian.
- Apakah bagian tersebut mempunyai kinerja yang memadai dalam lingkungan yang dimaksudkan.
- Apakah pemasok dapat mengirimkan secara konsisten.
- Apakah total biaya kepemilikan dapat diterima.
Suku cadang yang lebih murah yang memerlukan penggantian berulang, pemeriksaan tambahan, atau pemesinan korektif dapat menimbulkan biaya keseluruhan yang lebih tinggi.
Demikian pula, spesifikasi mahal yang tidak perlu dapat meningkatkan biaya pembelian tanpa meningkatkan fungsi yang diperlukan.
Solusi yang paling hemat biaya adalah solusi yang memenuhi persyaratan teknis sekaligus menghindari biaya material, pemrosesan, dan inspeksi yang tidak diperlukan.
8.7 Meminta Penawaran yang Akurat
Untuk membantu produsen suku cadang mekanis baja tahan karat Sanicro 28 menyiapkan penawaran harga yang akurat, berikan informasi berikut sebanyak mungkin:
- Gambar komponen atau model 3D yang disetujui.
- Kelas dan spesifikasi material yang dibutuhkan.
- Bentuk bahan mentah, jika ditentukan.
- Dimensi kritis dan persyaratan toleransi.
- Persyaratan penyelesaian permukaan dan penyelesaian akhir.
- Jumlah untuk pesanan awal.
- Perkiraan jumlah pesanan tahunan atau pesanan berulang.
- Sertifikasi material dan persyaratan inspeksi.
- Tujuan pengemasan dan pengiriman.
- Tanggal pengiriman yang diperlukan.
Jika beberapa rincian belum tersedia, kenali rincian tersebut sebagai barang terbuka dan jangan biarkan pemasok membuat asumsi.
Permintaan penawaran harga yang lengkap memudahkan untuk membandingkan produsen dengan dasar teknis yang sama.
9. Mengapa Bekerja dengan Pabrik Suku Cadang Mekanik Stainless Steel Sanicro 28?
Bagi pembeli yang mencari komponen khusus, hubungan manufaktur langsung dapat mempermudah komunikasi teknis dan koordinasi produksi.
However, the value of working with a factory depends on its actual capabilities, quality system, sourcing arrangements, and ability to meet the customer’s requirements.
9.1 Komunikasi Langsung Tentang Persyaratan Teknis
Bekerja langsung dengan pabrikan dapat menyederhanakan diskusi tentang gambar, toleransi, metode pemesinan, dan jadwal produksi.
Ketika pertanyaan teknis muncul, akses langsung ke tim produksi atau teknik dapat membantu para pihak mengidentifikasi masalah dan menyepakati solusinya.
Pembeli harus mengonfirmasi siapa yang bertanggung jawab meninjau gambar, menyetujui perubahan, dan mengkomunikasikan status produksi.
Tanggung jawab yang jelas mengurangi kemungkinan instruksi yang bertentangan selama pembuatan.
9.2 Perencanaan Produksi yang Lebih Transparan
Pabrik yang memahami rute produksi secara lengkap dapat memberikan penjelasan yang lebih jelas tentang persiapan bahan, permesinan, inspeksi, dan persyaratan pengemasan.
Hal ini dapat berguna bila komponen memiliki spesifikasi yang menuntut atau bergantung pada material yang tidak tersedia.
Sebelum memberikan pesanan, mintalah jadwal yang realistis dan klarifikasi pencapaian yang mempengaruhi pengiriman.
Untuk pesanan berulang, dokumentasi produksi yang stabil juga dapat membuat perencanaan lebih mudah diprediksi.
9.3 Spesifikasi Produk yang Konsisten
Untuk aplikasi OEM, menjaga spesifikasi yang konsisten di seluruh batch produksi adalah hal yang penting.
Pembeli dan pemasok harus menetapkan revisi gambar yang terkendali, penetapan bahan yang disetujui, kriteria inspeksi, dan persyaratan identifikasi produk.
Jika desain berubah, revisi tersebut harus dikomunikasikan dan disetujui sebelum komponen yang direvisi memasuki produksi.
Langkah-langkah ini membantu mencegah perbedaan antara suku cadang prototipe, batch produksi awal, dan komponen pengganti di masa mendatang.
9.4 Dukungan untuk Repeat Order
Pembelian berulang dapat menjadi lebih efisien bila persyaratan teknis dan komersial didokumentasikan dengan jelas.
Pemasok dapat menggunakan gambar, catatan produksi, dan rencana inspeksi yang disetujui sebagai dasar pesanan berikutnya, tergantung pada ketersediaan bahan dan pengaturan produksi yang disepakati.
Bagi pelanggan dengan permintaan berkelanjutan, akan berguna untuk mendiskusikan perkiraan kuantitas, waktu pemesanan ulang, standar pengemasan, dan prosedur pengendalian perubahan.
Pengaturan ini membantu kedua belah pihak merencanakan sumber daya dan mengurangi pekerjaan administratif yang tidak diperlukan.
9.5 Pendekatan Praktis terhadap Evaluasi Pemasok
Saat mengevaluasi calon pemasok suku cadang mekanis baja tahan karat Sanicro 28, pembeli harus meminta bukti yang relevan dengan proyek sebenarnya.
Informasi yang berguna dapat mencakup contoh komponen yang sebanding, proses manufaktur yang tersedia, dokumentasi kualitas, prosedur penelusuran material, dan kutipan berdasarkan spesifikasi yang disetujui.
Evaluasi harus berfokus pada kemampuan yang dapat diverifikasi, bukan klaim umum mengenai kualitas atau pengalaman.
Pendekatan ini membantu pembeli membangun pemahaman realistis tentang apa yang dapat diberikan oleh pemasok.
10. Cara Pemesanan Suku Cadang Mekanik Stainless Steel Sanicro 28 Custom
Proses pembelian yang terstruktur dapat mengurangi kesalahpahaman dan membantu menjaga proyek OEM sesuai jadwal.
Langkah-langkah berikut memberikan kerangka praktis bagi pembeli dan produsen.
Langkah 1: Tentukan Persyaratan Komponen
Mulailah dengan mengidentifikasi fungsi yang diinginkan dari komponen dan lingkungan di mana komponen tersebut akan beroperasi.
Menyediakan kelas material, gambar, dimensi, persyaratan toleransi, penyelesaian permukaan, dan standar apa pun yang berlaku yang diperlukan.
Jika bahan sudah dipilih oleh tim teknik, nyatakan apakah penggantian dilarang.
Jika pemilihan material masih dalam peninjauan, berikan kondisi pengoperasian yang diperlukan untuk evaluasi lebih lanjut.
Langkah 2: Kirimkan Gambar dan Dokumen Teknis
Kirimkan gambar atau model 3D terbaru yang disetujui, beserta catatan teknis terkait.
Identifikasi revisi gambar dan satuan pengukuran.
Untuk komponen pengganti, berikan nomor komponen asli, dimensi sampel, atau identifikasi lain yang tersedia.
Jika sampel diberikan, jelaskan apakah sampel tersebut hanya merupakan referensi geometri saja atau apakah material dan karakteristik pembuatannya juga telah diverifikasi.
Langkah 3: Konfirmasikan Kelayakan Manufaktur
Pemasok harus meninjau gambar dan mengidentifikasi informasi yang hilang yang dapat mempengaruhi biaya, kualitas, atau pengiriman.
Tinjauan ini mungkin mencakup akses pemesinan, ketersediaan material, persyaratan toleransi, operasi penyelesaian, dan metode inspeksi.
Jika perubahan diusulkan, pembeli harus mengevaluasi dan menyetujuinya sebelum produksi dimulai.
Langkah 4: Tinjau Kutipan
Bandingkan kutipan menggunakan persyaratan teknis yang sama.
Periksa spesifikasi bahan, ruang lingkup produksi, harga satuan, jumlah pesanan minimum, biaya perkakas, dokumen inspeksi, pengemasan, syarat pembayaran, dan ketentuan pengiriman.
Konfirmasikan item mana yang disertakan dan mana yang mungkin dikenakan biaya tambahan.
Apabila pemasok telah membuat asumsi, mintalah klarifikasi sebelum menerima penawaran.
Langkah 5: Setujui Sampel Bila Diperlukan
Untuk komponen baru atau kompleks, sampel mungkin diperlukan sebelum pesanan produksi penuh.
Pembeli harus menetapkan kriteria penerimaan dan meninjau sampel berdasarkan gambar yang disetujui dan dokumentasi yang diperlukan.
Jika diperlukan perubahan, revisi gambar atau spesifikasi teknis melalui proses pengendalian perubahan yang disepakati.
Suatu sampel tidak boleh dianggap disetujui semata-mata karena sampel tersebut tampak dapat diterima secara visual.
Langkah 6: Konfirmasikan Persyaratan Produksi dan Inspeksi
Sebelum mengeluarkan pesanan produksi, kedua belah pihak harus mengkonfirmasi revisi gambar, kualitas material, jumlah pesanan, rencana inspeksi, dan jadwal pengiriman.
Dokumentasi khusus atau persyaratan pengemasan apa pun harus dicatat.
Untuk komponen penting, pelanggan mungkin juga memerlukan persetujuan pada tahap produksi tertentu.
Pengaturan ini harus disepakati sebelum pekerjaan dimulai.
Langkah 7: Inspeksi Akhir dan Pengiriman
Setelah pembuatan, pemasok harus menyelesaikan pemeriksaan akhir yang disepakati dan menyiapkan dokumentasi yang diperlukan.
Bagian yang sudah jadi harus diidentifikasi dan dikemas sesuai dengan persyaratan pembelian.
Pembeli harus meninjau dokumen pengiriman dan melakukan pemeriksaan masuk sesuai dengan prosedur mutunya sendiri.
Jika ketidaksesuaian teridentifikasi, pembeli dan pemasok harus mendokumentasikan masalah tersebut dan menyepakati langkah selanjutnya yang tepat.
11. Pertanyaan Yang Sering Diajukan Tentang Suku Cadang Mekanik Stainless Steel Sanicro 28
Apa itu komponen mekanis baja tahan karat Sanicro 28?
Suku cadang mekanis baja tahan karat Sanicro 28 adalah komponen yang dibuat dari paduan Sanicro 28 yang ditentukan. Bergantung pada desain dan kemampuan manufaktur, komponen tersebut mungkin mencakup suku cadang dengan mesin presisi, perlengkapan khusus, komponen peralatan, dan suku cadang logam non-standar lainnya.
Jenis komponen dan kondisi material yang sesuai bergantung pada gambar teknik dan tujuan penerapannya.
Mengapa Sanicro 28 digunakan untuk komponen industri tertentu?
Sanicro 28 dipertimbangkan untuk aplikasi terpilih karena komposisi paduan tinggi dan karakteristik tahan korosi. Kesesuaiannya bergantung pada lingkungan kimia, suhu, konsentrasi, dan kondisi pengoperasian lainnya.
Paduan tersebut harus dipilih berdasarkan informasi teknis yang relevan daripada berasumsi bahwa paduan tersebut cocok untuk setiap media korosif.
Bisakah saya memesan suku cadang mekanis baja tahan karat OEM Sanicro 28?
Produksi OEM dapat dilakukan jika pemasok memiliki sumber material dan kemampuan manufaktur yang diperlukan.
Pelanggan harus memberikan gambar, spesifikasi material, kuantitas, dan persyaratan kualitas sehingga pemasok dapat mengevaluasi kelayakan dan menyiapkan penawaran.
Untuk komponen yang rumit, persetujuan sampel atau tinjauan teknis tambahan mungkin diperlukan.
Bagaimana cara memilih produsen suku cadang mekanis baja tahan karat Sanicro 28 yang berkualitas tinggi?
Evaluate the supplier’s ability to verify the specified material, manufacture the component to the approved drawing, control critical dimensions, maintain traceability, and provide the required inspection documents.
Also consider communication, delivery planning, manufacturing experience, and the supplier’s ability to support repeat orders.
Mintalah bukti yang relevan dengan proyek Anda daripada hanya mengandalkan klaim kualitas umum.
Apa yang mempengaruhi harga suku cadang mekanik Sanicro 28?
Harga tergantung pada biaya bahan, bentuk bahan baku, dimensi komponen, geometri, waktu pemesinan, persyaratan toleransi, inspeksi, penyelesaian akhir, kuantitas, dan kondisi pengiriman.
Kutipan berdasarkan gambar umumnya lebih berguna daripada perkiraan harga umum karena memungkinkan pemasok mengevaluasi persyaratan produksi sebenarnya.
Bisakah pabrikan memproduksi dimensi khusus?
Dimensi khusus dapat dimungkinkan jika bentuk material, peralatan, dan proses produksi yang diperlukan tersedia.
Berikan gambar rinci dan identifikasi toleransi kritis sehingga pemasok dapat meninjau kemampuan manufaktur sebelum mengutip.
Tidak semua geometri dapat diterapkan di setiap pabrik, sehingga konfirmasi teknis sangatlah penting.
Informasi apa yang diperlukan untuk meminta penawaran?
Permintaan penawaran harga yang berguna mencakup gambar, kualitas bahan, kuantitas, persyaratan toleransi, penyelesaian permukaan, dokumen inspeksi, persyaratan pengemasan, dan tujuan pengiriman.
Jika tanggal pengiriman penting, sertakan dalam permintaan.
Semakin lengkap informasi teknisnya, semakin mudah untuk membandingkan kutipan secara konsisten.
Apakah Sanicro 28 selalu lebih baik dari baja tahan karat 316L?
Tidak. Bahan terbaik bergantung pada lingkungan pengoperasian dan persyaratan teknik.
Sanicro 28 mungkin layak untuk dievaluasi jika material dengan paduan lebih tinggi diperlukan, namun mungkin tidak diperlukan untuk aplikasi yang dapat digunakan dengan andal oleh 316L atau grade lain yang sesuai.
Pemilihan material harus mempertimbangkan kondisi korosi, persyaratan mekanis, kendala produksi, dan total biaya.
Bagaimana cara meningkatkan kinerja biaya komponen mekanis khusus?
Mulailah dengan spesifikasi yang jelas dan bedakan dimensi penting dari fitur non-kritis.
Bandingkan pemasok berdasarkan teknis yang sama, rencanakan jumlah pesanan dengan hati-hati, dan hindari toleransi atau persyaratan pemrosesan yang tidak perlu.
Any proposed material or design change should be reviewed against the component’s intended function before approval.
Dokumen apa yang harus disertakan dengan suku cadang mekanis Sanicro 28?
Dokumen yang diperlukan tergantung pada spesifikasi pembelian dan aplikasi.
Dokumen tersebut dapat mencakup sertifikat pengujian material, laporan inspeksi dimensi, sertifikat kesesuaian, dan catatan lain yang disepakati.
Pelanggan harus menentukan persyaratan ini sebelum produksi sehingga pemasok dapat menyiapkan dokumentasi yang benar.
Apakah komponen Sanicro 28 dapat digunakan pada peralatan pemrosesan kimia?
Produk ini mungkin cocok untuk aplikasi pemrosesan kimia tertentu, tergantung pada verifikasi teknis.
Media kimia, konsentrasi, suhu, tekanan, kondisi paparan, dan desain komponen semuanya mempengaruhi kesesuaian.
Penilaian kompatibilitas material harus diselesaikan sebelum menentukan paduan untuk aplikasi kritis.
Bagaimana saya bisa menjaga konsistensi di seluruh repeat order?
Gunakan revisi gambar yang terkontrol, spesifikasi material yang jelas, kriteria inspeksi yang disepakati, dan catatan ketertelusuran yang sesuai.
Komunikasikan perubahan desain secara formal dan konfirmasikan bahwa pemasok mengerjakan revisi yang benar untuk setiap pesanan.
Praktik-praktik ini membantu mengurangi variasi antara batch produksi dan suku cadang pengganti.
Kesimpulan
Memilih produsen dan pemasok suku cadang mekanis baja tahan karat Sanicro 28 yang andal memerlukan evaluasi yang seimbang terhadap kebutuhan material, kemampuan manufaktur, akurasi dimensi, dokumentasi kualitas, dan biaya pembelian.
Sanicro 28 adalah baja tahan karat austenitik paduan tinggi yang mungkin cocok untuk aplikasi industri tertentu di mana ketahanan terhadap korosi merupakan pertimbangan penting. Namun, kesesuaian material harus diverifikasi terhadap kondisi pengoperasian sebenarnya dan persyaratan komponen akhir.
Bagi pelanggan OEM, produksi yang sukses dimulai dengan gambar yang jelas, spesifikasi material yang dikonfirmasi, serta rencana produksi dan inspeksi yang disepakati. Pemasok yang mengomunikasikan batasan teknis dengan jelas dan memelihara dokumentasi yang konsisten dapat membantu pembeli mengelola produksi khusus dengan lebih efektif.
Saat membandingkan pemasok suku cadang mekanis baja tahan karat Sanicro 28 berkualitas tinggi, pertimbangkan persyaratan pembelian lengkap daripada berfokus pada harga satuan saja. Verifikasi material, kelayakan produksi, pemeriksaan kualitas, ketertelusuran, dan perencanaan pengiriman semuanya berkontribusi terhadap nilai produk akhir.
Jika Anda mencari suku cadang mekanis baja tahan karat Sanicro 28 khusus, siapkan gambar, persyaratan material, jumlah pesanan, dan ekspektasi inspeksi sebelum meminta penawaran. Ini akan membantu calon produsen mengevaluasi proyek dan memberikan proposal yang lebih akurat untuk aplikasi industri Anda.