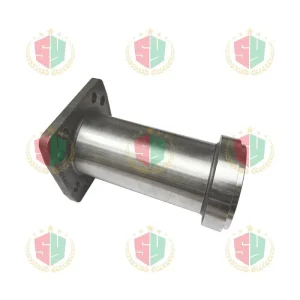
Zgjedhja e materialit të duhur dhe partneri i prodhimit është një hap i rëndësishëm në prodhimin e komponentëve mekanikë industrialë të besueshëm. Në aplikimet që përfshijnë mjedise kimike agresive, kushte kërkuese të funksionimit dhe cikle të gjata shërbimi, çeliku i zakonshëm inox nuk mund të sigurojë gjithmonë performancën e kërkuar. Sanicro28 është një çelik inox austenitik me aliazh të lartë i zhvilluar për aplikime të kërkuara rezistente ndaj korrozionit, duke e bërë atë një material që ia vlen të merret në konsideratë për komponentë industrialë të zgjedhur.
Si prodhues dhe furnizues i pjesëve mekanike prej çeliku inox Sanicro 28, një kompani duhet të bëjë më shumë sesa të sigurojë shkallën e duhur të materialit. Blerësit gjithashtu kanë nevojë për gjurmueshmëri të qëndrueshme të materialit, procese të përshtatshme përpunimi, saktësi dimensionale, inspektim të besueshëm të cilësisë dhe mbështetje praktike gjatë gjithë procesit të prodhimit. Këta faktorë janë veçanërisht të rëndësishëm kur prodhohen komponentë jo standardë sipas vizatimeve të klientëve ose kur furnizohen pjesë për pajisjet e përdorura në përpunimin kimik dhe mjedise të tjera gërryese.
Pjesët mekanike prej çeliku inox Sanicro 28 mund të konsiderohen për një sërë aplikimesh industriale, në varësi të dizajnit të komponentit, mjedisit të funksionimit dhe kërkesave inxhinierike. Kërkesat tipike të blerjes mund të përfshijnë komponentë të përpunuar, pjesë metalike precize, pajisje mekanike me porosi, komponentë pajisjesh dhe produkte të tjera të prodhuara sipas vizatimeve specifike.
Për klientët OEM, gjetja e një prodhuesi të besueshëm të pjesëve mekanike çeliku inox Sanicro 28 është veçanërisht e rëndësishme. Një partner i përshtatshëm prodhues duhet të kuptojë marrëdhënien midis përzgjedhjes së materialit, kërkesave të përpunimit, tolerancave të komponentëve, përfundimit të sipërfaqes dhe mjedisit përfundimtar të funksionimit. Ky kuptim teknik i ndihmon blerësit të reduktojnë problemet e prodhimit të shmangshme dhe të marrin vendime më të mira për performancën e komponentëve dhe kostot totale të blerjes.
Ky udhëzues shpjegon karakteristikat e çelikut inox Sanicro 28, llojet e pjesëve mekanike që mund të prodhohen prej tij, procesin e prodhimit OEM, konsideratat e kontrollit të cilësisë, përzgjedhjen e furnizuesit dhe faktorët që ndikojnë në çmimin e komponentëve me porosi.
Nëse jeni duke kërkuar për një fabrikë të pjesëve mekanike të çelikut inox Sanicro 28 për një projekt të ri ose duke krahasuar furnizuesit për një linjë prodhimi të krijuar, të kuptuarit e këtyre faktorëve mund t'ju ndihmojë të vlerësoni partnerët e mundshëm prodhues në mënyrë më efektive.
Sanicro 28 është një çelik inox austenit me aliazh të lartë i lidhur me një shërbim të kërkuar rezistent ndaj korrozionit. Dizajni i tij i aliazhit kombinon krom, nikel, molibden dhe elementë të tjerë aliazh për të siguruar rezistencë ndaj një sërë mjedisesh agresive. Përshtatshmëria e saktë e materialit varet nga përbërja kimike, gjendja e produktit, historia e përpunimit, temperatura dhe mjedisi në të cilin komponenti do të funksionojë.
Ndryshe nga notat standarde të çelikut inox të përdorura për fabrikim të përgjithshëm, Sanicro 28 shpesh konsiderohet për aplikime ku rezistenca ndaj korrozionit është një kërkesë kryesore inxhinierike. Megjithatë, zgjedhja e materialit duhet të bazohet në kushtet aktuale të shërbimit dhe jo vetëm në emrin e aliazhit.
1.1 Përbërja e materialit dhe konsideratat inxhinierike
Performanca e një aliazhi rezistent ndaj korrozionit varet nga efektet e kombinuara të elementeve të tij përbërës dhe mikrostrukturës së krijuar gjatë prodhimit.
Kromi kontribuon në formimin e një shtrese sipërfaqësore pasive që ndihmon në mbrojtjen e çelikut inox kundër korrozionit. Nikeli mbështet strukturën austenitike dhe kontribuon në vetitë e materialit të rëndësishme për aplikime industriale të kërkuara. Molibden përmirëson rezistencën ndaj disa mekanizmave të korrozionit të lokalizuar, megjithëse performanca ndryshon me mjedisin dhe kushtet e funksionimit.
Shtesa të tjera aliazh mund të ndikojnë në sjelljen e korrozionit dhe stabilitetin metalurgjik. Për këtë arsye, blerësit duhet të verifikojnë përcaktimin aktual të klasës dhe përbërjen kimike kundrejt specifikimit të materialit të aplikueshëm dhe dokumentacionit të inspektimit të furnitorit.
Kur blejnë pjesë mekanike çeliku inox Sanicro 28, klientët duhet gjithashtu të bëjnë dallimin midis klasës nominale të materialit dhe komponentit të përfunduar. Një lëndë e parë e identifikuar saktë nuk garanton automatikisht që një pjesë e përpunuar do të përmbushë çdo kërkesë dimensionale, mekanike ose të performancës korrozioni.
Verifikimi i materialit, përpunimi i përshtatshëm dhe inspektimi përfundimtar të gjitha kontribuojnë në besueshmërinë e produktit të përfunduar.
1.2 Pse të zgjidhni Sanicro 28 për Komponentët Mekanikë?
Arsyeja kryesore për të marrë në konsideratë Sanicro 28 është përshtatshmëria e tij e mundshme për mjedise të zgjedhura gërryese në të cilat materialet konvencionale mund të kenë kufizime.
Në varësi të aplikacionit specifik, avantazhet e tij të mundshme përfshijnë:
- Rezistenca ndaj disa mjediseve kimike agresive.
- Përshtatshmëria për pajisjet e përzgjedhura të procesit industrial.
- Potenciali për jetë të gjatë shërbimi kur aliazhi është zgjedhur dhe përpunuar saktë.
- Disponueshmëria në format e duhura materiale për dizajnet kualifikuese të komponentëve.
- Përputhshmëria me përpunimin e saktë dhe proceset e tjera të përshtatshme të prodhimit.
Këto avantazhe duhet të vlerësohen kundrejt mjedisit aktual të punës, përqendrimit, temperaturës, presionit, kushteve të rrjedhjes dhe kohëzgjatjes së ekspozimit.
Për shembull, një përbërës i ekspozuar ndaj një tretësire kimike në temperatura të larta mund të përjetojë mekanizma të ndryshëm korrozioni nga një përbërës i ekspozuar ndaj të njëjtës zgjidhje në temperaturën e ambientit. Të çarat, depozitimet sipërfaqësore, kushtet e saldimit dhe kontakti me metale të ndryshme mund të ndikojnë gjithashtu në performancën.
Prandaj, një furnizues me njohuri të pjesëve mekanike çeliku inox Sanicro 28 duhet të kërkojë informacion të mjaftueshëm teknik përpara se të rekomandojë materialin për një aplikim specifik.
1.3 Sanicro 28 Krahasuar me çelik inox konvencional
Blerësit shpesh krahasojnë çeliqet inox me aliazh të lartë me notat më të përdorura, të tilla si 304 ose 316L. Këto krahasime mund të ndihmojnë në përcaktimin nëse kostoja shtesë e materialit është e justifikuar.
Megjithatë, notat nuk duhet të trajtohen si të këmbyeshme.
| Faktori i vlerësimit | Çelik inox konvencional | Sanicro 28 |
| Qasja tipike e përzgjedhjes | Kërkesat e përgjithshme të korrozionit dhe fabrikimit | Kërkesa më të kërkuara në lidhje me korrozionin |
| Dizajni i aliazhit | Varet nga nota e zgjedhur | Çelik inox austenitik me aliazh të lartë |
| Kostoja materiale | Shpesh më i ulët për notat e zakonshme | Mund të jetë më i lartë, në varësi të formës dhe disponueshmërisë |
| Konsideratat e përpunimit | Varet nga grada dhe gjeometria e komponentit | Kërkohet planifikimi i procesit për klasën specifike |
| Përshtatshmëria ndaj korrozionit | Duhet të vlerësohet për mjedisin aktual | Duhet gjithashtu të verifikohet për mjedisin aktual |
| Dokumentacioni i blerjes | Verifikimi i notave dhe specifikimeve | Veçanërisht e rëndësishme për gjurmueshmërinë e aliazheve me vlerë të lartë |
Materiali i përshtatshëm është ai që plotëson kërkesat inxhinierike të komponentit me një kosto totale të pranueshme. Një aliazh më i shtrenjtë nuk është domosdoshmërisht opsioni më i mirë për çdo aplikim dhe një material më pak i shtrenjtë nuk duhet të zgjidhet kur performanca e tij është e pamjaftueshme.
1.4 Verifikoni identitetin e materialit përpara prodhimit
Identifikimi i materialit është një pjesë kritike e prodhimit të pjesëve mekanike inox Sanicro 28 me cilësi të lartë.
Përpara se të fillojë prodhimi, blerësi dhe furnizuesi duhet të konfirmojnë përcaktimin e kërkuar të materialit, standardin e zbatueshëm, formën e produktit, gjendjen e dorëzimit dhe kërkesat e dokumentacionit.
Në varësi të projektit, të dhënat e dobishme mund të përfshijnë një certifikatë testimi materiali, numrin e nxehtësisë ose grupit, rezultatet e përbërjes kimike, informacionin e vetive mekanike dhe të dhënat e tjera të inspektimit të kërkuara nga specifikimi i blerjes.
Kur zëvendësimi i materialit nuk lejohet, urdhri i blerjes duhet të tregojë shprehimisht se niveli i specifikuar duhet të mbahet gjatë gjithë prodhimit.
Për aplikime kritike, klienti mund të kërkojë gjithashtu procedura shtesë të verifikimit të materialit. Këto kërkesa duhet të bien dakord para prodhimit në mënyrë që fabrika të mund të planifikojë inspektimin dhe gjurmueshmërinë në përputhje me rrethanat.
2. Llojet e pjesëve mekanike Sanicro 28 inox
Pjesët mekanike prej çeliku inox Sanicro 28 mund të përfshijnë gjeometri të ndryshme të komponentëve dhe kërkesa të prodhimit. Gama aktuale e produkteve varet nga pajisja e prodhuesit, aranzhimet e burimit të materialit, aftësitë e përpunimit dhe sistemet e kontrollit të cilësisë.
Për blerësit industrialë, konsiderata më e rëndësishme është nëse furnizuesi mund të prodhojë komponentin e kërkuar sipas vizatimit dhe specifikimit të materialit të miratuar.
2.1 Komponentët e përpunuar me saktësi
Komponentët e përpunuar me saktësi përdoren në pajisjet industriale ku saktësia e dimensioneve dhe montimi i përsëritshëm janë të rëndësishme.
Në varësi të vizatimit dhe formës së materialit të disponueshëm, kategoritë e komponentëve të mundshëm përfshijnë pjesë të kthyera, blloqe të përpunuara, mëngët, ndarësit, tufat dhe komponentët e pajisjeve të projektuara posaçërisht.
Një pjesë Sanicro 28 e përpunuar me saktësi mund të kërkojë disa operacione për të arritur gjeometrinë e specifikuar. Këto mund të përfshijnë tornimin, bluarjen, shpimin, shpimin, filetimin, heqjen e gurëve dhe mbarimin.
Plani i prodhimit duhet të marrë parasysh dimensionet e komponentit, kërkesat e tolerancës, specifikimet e përfundimit të sipërfaqes dhe sjelljen e lidhjes së zgjedhur gjatë përpunimit.
Për pjesët komplekse, furnizuesi duhet të rishikojë vizatimin përpara se të citojë për të identifikuar veçoritë që mund të ndikojnë në kohën e përpunimit, kërkesat e veglave, konsumin e materialit dhe përpjekjen e inspektimit.
2.2 Pjesë Mekanike Industriale me porosi
Jo çdo komponent industrial mund të blihet nga një katalog standard. Prodhuesit e pajisjeve shpesh kërkojnë dimensione jo standarde, ndërfaqe speciale ose gjeometri unike të dizajnuara për një makinë ose proces të caktuar.
Pjesët mekanike prej çeliku inox Sanicro 28 me porosi mund të prodhohen sipas vizatimeve të klientit, mostrave të miratuara ose specifikimeve teknike të dakorduara.
Shembuj të komponentëve të mundshëm të personalizuar përfshijnë:
- Pajisje metalike të përpunuara posaçërisht.
- Komponentët e lidhjes precize.
- Montimi dhe pjesët mbështetëse të pajisjeve.
- Hapësirë dhe mëngë të personalizuara.
- Komponentët e filetuar.
- Komponentët e përpunuar për qëllime të veçanta për pajisjet e procesit.
Këta shembuj janë ilustrues dhe jo një listë produktesh të garantuara. Prodhueshmëria e secilës pjesë varet nga dimensionet e saj, forma e materialit, kompleksiteti i projektimit dhe burimet e prodhimit në dispozicion.
Për pjesët jo standarde, një rishikim i qartë teknik përpara prodhimit mund të zvogëlojë keqkuptimet në lidhje me tolerancat, fijet, trajtimet sipërfaqësore dhe kriteret e pranimit.
2.3 Komponentët për pajisje rezistente ndaj korrozionit
Sanicro 28 mund të vlerësohet për komponentë të zgjedhur të përdorur në përpunimin kimik dhe sisteme të tjera industriale ku rezistenca ndaj korrozionit është e rëndësishme.
Kategoritë e komponentëve të mundshëm mund të përfshijnë pjesë të përpunuara posaçërisht për pajisjet e procesit, montimet për trajtimin e kimikateve dhe sistemet industriale të ekspozuara ndaj mediave agresive.
Megjithatë, prania e Sanicro 28 në një komponent nuk vërteton që montimi i plotë është i përshtatshëm për çdo aplikim gërryes. Vendimi përfundimtar varet nga dizajni i komponentit, mjedisi i funksionimit, metodat e bashkimit, gjendja e prodhimit dhe standardet inxhinierike të aplikueshme.
Blerësit duhet të identifikojnë mjedisin kimik, përqendrimin, temperaturën, presionin dhe jetën e pritshme të funksionimit kur kërkojnë një kuotim.
Ky informacion i lejon furnizuesit dhe ekipin inxhinierik të vlerësojnë më saktë kërkesat e kërkuara për materialin dhe prodhimin.
2.4 Prodhimi në grupe të vogla dhe në sasi të mëdha
Kërkesat e prokurimit industrial ndryshojnë ndjeshëm ndërmjet projekteve të zhvillimit dhe programeve të krijuara të prodhimit.
Disa klientë kanë nevojë për një numër të vogël përbërësish prototip për të verifikuar një dizajn. Të tjerë kërkojnë prodhim të përsëritur për prodhimin e pajisjeve, mirëmbajtjen ose pjesët zëvendësuese.
Një fabrikë e aftë e pjesëve mekanike çeliku inox Sanicro 28 duhet të vlerësojë nëse sasia e kërkuar i përshtatet proceseve të saj të prodhimit në dispozicion.
Grupet e vogla mund të përfshijnë kosto më të mëdha konfigurimi për copë, sepse programimi, përgatitja e veglave, përgatitja e materialit dhe inspektimi duhet të përfundojnë edhe kur kërkohen vetëm disa komponentë.
Porositë më të mëdha mund t'i shpërndajnë këto kosto në më shumë njësi, por ato gjithashtu kërkojnë planifikim të besueshëm të prodhimit, disponueshmëri të materialit dhe kontroll të qëndrueshëm të cilësisë.
Për porositë e përsëritura, klientët mund të përfitojnë nga një rishikim i miratuar i vizatimit, specifikim i qëndrueshëm i materialit, kërkesa të dokumentuara të inspektimit dhe një proces i qartë i riporositjes.
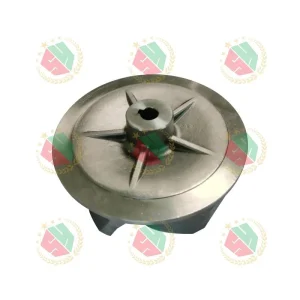
3. Prodhimi i pjesëve mekanike të çelikut OEM Sanicro 28
Prodhimi OEM i lejon klientët të marrin komponentë sipas modeleve të tyre të produktit, specifikimeve teknike dhe kërkesave komerciale.
Për kompanitë që zhvillojnë pajisje industriale ose menaxhojnë një linjë prodhimi të krijuar, një prodhues i pjesëve mekanike prej çeliku inox OEM Sanicro 28 mund të mbështesë prodhimin e komponentëve me porosi pa kërkuar nga blerësi të krijojë çdo proces prodhimi brenda.
Vlera e një marrëdhënieje OEM varet nga komunikimi teknik, konsistenca e procesit, kapaciteti i prodhimit dhe aftësia për të përmbushur specifikimet e dakorduara.
3.1 Prodhimi sipas vizatimeve të klientit
Vizatimet e klientëve janë shpesh referenca kryesore për pjesët mekanike jo standarde.
Një vizatim i plotë duhet të identifikojë dimensionet e komponentit, tolerancat dimensionale, shkallën e materialit, kërkesat e përfundimit të sipërfaqes, specifikimet e fillit dhe karakteristikat e tjera të nevojshme për prodhim dhe inspektim.
Kur një vizatim përmban dimensione të paqarta ose kërkesa kontradiktore, prodhuesi duhet të kërkojë sqarime përpara prodhimit.
Për shembull, një dimension mund të duket i pranueshëm në vizatim, por krijon një kërkesë të vështirë përpunimi ose inspektimi në praktikë. Shqyrtimi i hershëm i këtyre çështjeve mund të parandalojë ripërpunimin dhe kostot e panevojshme.
Konsumatorët duhet gjithashtu të identifikojnë se cilat dimensione janë kritike për montimin ose funksionimin. Kjo ndihmon furnizuesin të zhvillojë një plan të përshtatshëm prodhimi dhe inspektimi pa vendosur toleranca të ngushta të panevojshme për çdo veçori.
3.2 Opsionet e personalizimit të OEM
Në varësi të aftësive të fabrikës, shërbimet OEM mund të mbulojnë disa aspekte të prodhimit.
Prodhimi i bazuar në vizatim: Komponentët prodhohen sipas vizatimeve inxhinierike të ofruara nga klienti dhe specifikimeve të miratuara.
Dimensionet e personalizuara: Madhësitë dhe gjeometritë jo standarde vlerësohen për prodhueshmërinë dhe koston e prodhimit.
Kontrolli i specifikimit të materialit: Dokumentacioni i kërkuar i klasës dhe materialit Sanicro 28 vendoset përpara prodhimit.
Zgjedhja e procesit: Metodat e përshtatshme të përpunimit dhe përfundimit zgjidhen sipas gjeometrisë së pjesës dhe kërkesave të cilësisë.
Kërkesat e paketimit: Mund të bihet dakord për paketimin për të ndihmuar në mbrojtjen e komponentëve gjatë ruajtjes, transportit dhe trajtimit.
Përsëritja e prodhimit: Specifikimet e miratuara dhe kriteret e inspektimit mund të përdoren si bazë për porositë e mëvonshme.
Disponueshmëria e këtyre shërbimeve duhet të konfirmohet me prodhuesin specifik përpara se të jepet një projekt.
3.3 Verifikimi i prodhimit dhe dizajnit të prototipit
Për një komponent të ri, prodhimi i prototipit mund të ofrojë një mundësi për të verifikuar dimensionet, përputhshmërinë e montimit dhe fizibilitetin e prodhimit përpara se të bëhen porosi më të mëdha.
Faza e prototipit është veçanërisht e dobishme kur dizajni përfshin gjeometri komplekse, toleranca të ngushta ose ndërfaqe me pajisjet ekzistuese.
Konsumatorët duhet të vendosin kriteret e pranimit përpara se të prodhohet kampioni i parë. Këto kritere mund të përfshijnë matjet dimensionale, dokumentacionin e materialit, gjendjen e sipërfaqes dhe çdo testim special të kërkuar nga aplikacioni.
Nëse nevojiten ndryshime pas inspektimit, vizatimi duhet të rishikohet dhe rishikimi i miratuar të identifikohet qartë.
Ky proces ndihmon për të siguruar që prototipi, porosia e prodhimit dhe pjesët e ardhshme të zëvendësimit të prodhohen në përputhje me kërkesat e qëndrueshme.
3.4 Komunikimi inxhinierik gjatë prodhimit
Projektet e suksesshme OEM varen nga komunikimi i qartë midis blerësit dhe prodhuesit.
Blerësi duhet të sigurojë informacion të plotë teknik, ndërsa furnizuesi duhet të komunikojë çdo kufizim që ndikon në prodhimtarinë, kohën e prodhimit, cilësinë ose koston.
Kur një ndryshim i propozuar i prodhimit mund të ndikojë në performancën e komponentit, ndryshimi duhet të rishikohet dhe miratohet përpara zbatimit.
Zëvendësimet e materialeve, ndryshimet në dimensionet kritike dhe modifikimet në trajtimin e sipërfaqes nuk duhet të bëhen pa autorizimin e kërkuar të klientit.
Për marrëdhëniet afatgjata të furnizimit, komunikimi i dokumentuar dhe kontrolli i rishikimit ndihmojnë në reduktimin e rrezikut të prodhimit të pjesëve që nuk përputhen më me pajisjet ose kërkesat e montimit të klientit.
3.5 Mbrojtja e vizatimeve dhe informacionit të produktit
Klientët industrialë OEM mund të ofrojnë vizatime konfidenciale, specifikime të produktit dhe informacion të pronarit të dizajnit.
Përpara se të ndajnë dokumente të ndjeshme teknike, blerësit duhet të krijojnë marrëveshjet e duhura të konfidencialitetit me furnizuesin.
Palët duhet të sqarojnë se si ruhen vizatimet, kush mund t'i aksesojë ato dhe nëse informacioni i prodhimit mund të ndahet me nënkontraktorët kur është e nevojshme.
Për komponentët e prodhuar sipas një dizajni në pronësi të klientit, marrëveshja e blerjes duhet të trajtojë gjithashtu pronësinë e vizatimeve, veglave dhe materialeve të tjera specifike të projektit, kur është e nevojshme.
Këto marrëveshje mbështesin një marrëdhënie më të besueshme OEM dhe ndihmojnë në krijimin e përgjegjësive të qarta për të dyja palët.
4. Proceset e prodhimit për pjesët mekanike Sanicro 28
Rruga e prodhimit për një komponent Sanicro 28 varet nga gjeometria, dimensionet, forma e materialit, tolerancat dhe sasia e prodhimit.
Asnjë proces i vetëm prodhimi nuk është i përshtatshëm për çdo pjesë mekanike. Një prodhues duhet të zgjedhë proceset sipas kërkesave teknike në vend që të mbështetet në një rrugë standarde prodhimi për të gjitha produktet.
4.1 Përgatitja e lëndës së parë
Prodhimi fillon me prokurimin dhe përgatitjen e lëndës së parë të përshtatshme.
Në varësi të komponentit, forma e kërkuar e materialit mund të jetë stoku i shufrave, pllaka, tuba ose një formë tjetër e disponueshme e lejuar nga dizajni dhe specifikimet e aplikueshme.
Përpara përpunimit, furnizuesi duhet të verifikojë identifikimin e materialit dhe të sigurojë që stoku i furnizuar është i përshtatshëm për procesin e synuar.
Përgatitja e materialit mund të përfshijë prerjen e stokut në një madhësi të përshtatshme, identifikimin e serisë së materialit dhe organizimin e dokumentacionit për gjurmueshmërinë e prodhimit.
Për shkak se materialet me aliazh të lartë mund të përfaqësojnë një pjesë të konsiderueshme të kostos totale të komponentit, planifikimi efektiv i materialit mund të ndihmojë në kontrollin e mbetjeve.
Megjithatë, kursimet e materialit nuk duhet të rrezikojnë shkallën e specifikuar, vetitë mekanike ose integritetin e komponentit.
4.2 Kthesë CNC
Kthimi CNC përdoret zakonisht për komponentët me karakteristika cilindrike ose rrotulluese.
Aplikimet e mundshme përfshijnë boshtet, mëngët, tufat, pjesët e filetuara dhe komponentët e tjerë rrotullues, me kusht që dizajni dhe forma e materialit të jenë të përshtatshme.
Veprimet e rrotullimit mund të përcaktojnë diametrin e jashtëm, diametrin e brendshëm, shpatullat, brazda dhe veçori të tjera rrotulluese.
Veglat prerëse të zgjedhura, parametrat e përpunimit dhe metoda e mbajtjes së punës duhet të jenë të përshtatshme për materialin dhe gjeometrinë.
Për komponentët Sanicro 28, planifikimi i procesit duhet të marrë në konsideratë konsumin e veglave, gjenerimin e nxehtësisë, kontrollin e çipit, stabilitetin dimensionale dhe kërkesat e sipërfaqes së përfunduar.
Parametrat e duhur varen nga makina, veglat, gjeometria e komponentit dhe gjendja e materialit. Ato duhet të krijohen nëpërmjet procedurave të kualifikuara të prodhimit në vend që të supozohen se janë identike me ato të përdorura për çelik inox të zakonshëm.
4.3 Thërrim CNC
Frezimi CNC është i përshtatshëm për komponentët që kërkojnë sipërfaqe të sheshta, xhepa, vrima, vrima ose veçori më komplekse tre-dimensionale.
Për pjesët mekanike OEM, bluarja mund të kombinohet me tornime ose operacione të tjera përpunimi për të arritur formën e kërkuar.
Plani i prodhimit duhet të identifikojë sipërfaqet e të dhënave dhe marrëdhëniet midis karakteristikave të rëndësishme.
Aty ku kërkohen konfigurime të shumta, furnizuesi duhet të marrë parasysh se si saktësia e pozicionimit do të ndikojë në dimensionet përfundimtare.
Për pjesët me ndërfaqe kritike, metodat e përshtatshme të punës dhe inspektimit mund të ndihmojnë në ruajtjen e konsistencës midis operacioneve të përpunimit.
4.4 Shpimi, shpimi dhe filetimi
Vrimat dhe tiparet e filetuara janë kërkesa të zakonshme në komponentët mekanikë.
Mund të përdoren shpime, shpime, trokitje dhe bluarje me fije në varësi të dizajnit, diametrit, thellësisë, specifikimit të fillit dhe materialit.
Vrimat e thella dhe veçoritë e vogla të brendshme mund të kërkojnë planifikim shtesë të procesit, sepse evakuimi i çipit, aksesi i veglave dhe inspektimi i dimensioneve mund të bëhen më të vështira.
Specifikimet e filetos duhet të deklarohen qartë në vizatim, duke përfshirë standardin e aplikueshëm të fillit, madhësinë nominale, lartësinë dhe kërkesat e tolerancës kur është e nevojshme.
Për komponentët që duhet të lidhen me pajisjet ekzistuese, saktësia e filetos dhe dimensionet e ndërfaqes mund të jenë po aq të rëndësishme sa dimensionet e përgjithshme të jashtme.
4.5 Shkarkimi dhe përfundimi i sipërfaqes
Përpunimi mund të lërë gërvishtje, skaje të mprehta ose kushte sipërfaqësore që kërkojnë përpunim të mëtejshëm.
Shkarkimi dhe mbarimi i skajeve duhet të ndjekin vizatimin ose një standard të miratuar të punimit. Vëmendje e veçantë mund të kërkohet për kalimet e lëngjeve, ndërfaqet e mbylljes, zonat e filetuara dhe komponentët që do të montohen me pjesë të tjera precize.
Vrazhdësia e sipërfaqes duhet të specifikohet aty ku ndikon në mbylljen, fërkimin, performancën e lodhjes ose një kërkesë tjetër funksionale.
Një sipërfaqe e lëmuar vizualisht nuk është, në vetvete, provë e rezistencës ndaj korrozionit. Gjendja e sipërfaqes, ndotja, historia e përpunimit dhe mjedisi i funksionimit mund të ndikojnë në sjelljen e korrozionit.
Kur kërkohet turshi, pasivizimi ose një trajtim tjetër kimik sipërfaqësor, procesi duhet të jetë i përshtatshëm për aliazhin aktual dhe specifikimin e produktit të rënë dakord.
4.6 Planifikimi i procesit të prodhimit
Përpara se të fillojë prodhimi, furnizuesi duhet të krijojë një rrugë praktike nga lënda e parë në komponentin e përfunduar.
Një plan prodhimi mund të përfshijë përgatitjen e materialit, përpunimin, inspektimin e ndërmjetëm, pastrimin, pastrimin, inspektimin përfundimtar, shënimin dhe paketimin.
Sekuenca e saktë varet nga përbërësi.
Për shembull, një pjesë e thjeshtë e kthyer mund të kërkojë vetëm një numër të kufizuar operacionesh, ndërsa një komponent kompleks me ndërfaqe të shumta precize mund të ketë nevojë për disa faza përpunimi dhe inspektim më të gjerë.
Planifikimi i procesit duhet gjithashtu të identifikojë çdo operacion të dhënë nga jashtë dhe të përcaktojë se si do të ruhen kërkesat e identitetit dhe cilësisë së materialit nëse përfshihet nënkontraktimi.
Një rrugë e qartë e ndihmon prodhuesin të vlerësojë kohën e prodhimit, të ndajë burimet dhe të identifikojë rreziqet e cilësisë përpara se ato të ndikojnë në dorëzim.
5. Kontrolli i cilësisë për pjesët mekanike prej çeliku inox Sanicro 28 me cilësi të lartë
Kontrolli i cilësisë është thelbësor kur prodhohen përbërës aliazh me vlerë të lartë për aplikime industriale.
Një furnizues i pjesëve mekanike prej çeliku inox Sanicro 28 me cilësi të lartë duhet të punojë sipas specifikimeve të dokumentuara të klientit dhe të përdorë metoda të përshtatshme inspektimi për të verifikuar që pjesët e përfunduara përmbushin kriteret e pranuara të pranimit.
Cilësia duhet të vlerësohet përmes kërkesave të matshme, jo vetëm përmes përshkrimeve të marketingut.
5.1 Inspektimi i materialit në hyrje
Inspektimi në hyrje ndihmon në konfirmimin se lënda e parë korrespondon me specifikimin e blerjes.
Në varësi të porosisë, kontrollet mund të përfshijnë përcaktimin e materialit, dimensionet, gjendjen e sipërfaqes, shenjat identifikuese dhe dokumentacionin mbështetës.
Certifikatat e materialit duhet të rishikohen kundrejt kërkesave të blerjes. Aty ku kërkohet gjurmueshmëria, identifikimi i nxehtësisë ose grupit të materialit duhet të mbetet i lidhur me të dhënat përkatëse të prodhimit.
Metodat shtesë të verifikimit mund të specifikohen për komponentët kritikë. Metoda e kërkuar duhet të zgjidhet në përputhje me standardin e aplikueshëm dhe nivelin e nevojshëm të sigurisë.
Qëllimi është të zvogëlohet rreziku i hyrjes së një materiali të pasaktë në procesin e prodhimit.
5.2 Inspektimi dimensional
Saktësia dimensionale është një kërkesë qendrore për pjesët mekanike me porosi.
Inspektimi mund të përfshijë matjen e përmasave të përgjithshme, diametrave, pozicioneve të vrimave, veçorive të fillit, rrafshimit, pingulitetit ose karakteristikave të tjera të identifikuara në vizatim.
Pajisjet e përshtatshme matëse mund të përfshijnë kaliprat, mikrometrat, matësat e shpimit, matësat e lartësisë, matësit e fijeve dhe pajisjet matëse të koordinatave, në varësi të saktësisë së kërkuar dhe gjeometrisë së komponentit.
Metoda e inspektimit duhet të jetë e përshtatshme për tolerancën që verifikohet.
Për shembull, një tolerancë kritike e pozicionit mund të kërkojë një qasje të ndryshme matjeje nga një dimension i përgjithshëm i jashtëm.
Të dhënat e inspektimit duhet të identifikojnë qartë tiparin e matur dhe kriteret e pranimit të tij aty ku kërkohet raportim formal.
5.3 Mbarimi i sipërfaqes dhe inspektimi vizual
Gjendja e sipërfaqes mund të ndikojë në montimin, mbylljen, pastrimin dhe përshtatshmërinë e një komponenti për mjedisin e synuar.
Inspektimi vizual mund të identifikojë gërvishtjet, gërvishtjet, gërvishtjet, shenjat e përpunimit, kontaminimin dhe defekte të tjera të dukshme.
Kur specifikohet vrazhdësia e sipërfaqes, ajo duhet të matet duke përdorur një instrument dhe metodë të përshtatshme.
Kriteret e pranimit duhet të bëjnë dallimin midis papërsosmërive kozmetike dhe defekteve që ndikojnë në funksionin ose pajtueshmërinë me vizatimin.
Për komponentët e shërbimit gërryes, klienti mund të specifikojë gjithashtu kërkesat e pastrimit, trajtimit ose trajtimit të sipërfaqes.
Këto kërkesa duhet të vendosen përpara prodhimit për të siguruar që procesi përfundimtar plotëson nevojat e synuara të aplikimit.
5.4 Gjurmueshmëria e materialit
Gjurmueshmëria bëhet veçanërisht e rëndësishme kur komponentët prodhohen nga aliazhe me vlerë të lartë ose përdoren në aplikime industriale të kontrolluara.
Një sistem gjurmueshmërie duhet të lidhë dokumentacionin e lëndës së parë me porosinë e prodhimit dhe pjesët e gatshme aty ku kërkohet nga specifikimi i blerjes.
Në varësi të projektit, të dhënat mund të përfshijnë certifikatën e materialit, numrin e ngrohjes, porosinë e punës, raportin e inspektimit dhe informacionin përfundimtar të dërgesës.
Niveli i kërkuar i gjurmueshmërisë ndryshon sipas industrisë dhe aplikimit. Prandaj, duhet të bihet dakord dhe jo të supozohet se është identike për çdo porosi.
Identifikimi dhe dokumentacioni i qartë mund të thjeshtojë inspektimin e ardhshëm për blerësin dhe të mbështesë hetimin e çdo problemi të cilësisë së mëvonshme.
5.5 Planet e inspektimit dhe kriteret e pranimit
Për prodhimin e përsëritur, një plan inspektimi i miratuar ndihmon në përcaktimin se cilat karakteristika duhet të kontrollohen dhe sa shpesh duhet të bëhet inspektimi.
Plani mund të bëjë dallimin midis dimensioneve kritike, dimensioneve të përgjithshme, kërkesave për materiale, përfundimit të sipërfaqes dhe karakteristikave të tjera të veçanta.
Marrja e mostrave ose inspektimi i plotë duhet të përcaktohet sipas specifikimeve të blerjes, nivelit të rrezikut dhe kërkesave të aplikueshme të cilësisë.
Konsumatorët duhet gjithashtu të sqarojnë nëse kërkojnë një certifikatë konformiteti, raport inspektimi dimensional, certifikatë testimi materiali ose dokumente të tjera me secilën dërgesë.
Një plan i qartë inspektimi zvogëlon mundësinë e mosmarrëveshjeve pasi të jenë prodhuar pjesët.
5.6 Veprimet korrigjuese dhe përmirësimi i vazhdueshëm
Edhe proceset e prodhimit të kontrolluara mirë mund të hasin probleme. Një furnizues i besueshëm duhet të ketë një proces të qartë për hetimin e produkteve jokonformuese.
Kur një pjesë nuk i plotëson kërkesat e dakorduara, furnizuesi dhe klienti duhet të identifikojnë specifikimet e prekura, të përcaktojnë qëllimin e çështjes dhe të bien dakord për veprimet e duhura korrigjuese.
Në varësi të situatës, kjo mund të përfshijë ripërpunim, zëvendësim, inspektim shtesë ose një dispozitë tjetër të miratuar zyrtarisht.
Ndryshimet që synojnë të parandalojnë përsëritjen duhet të dokumentohen aty ku është e përshtatshme.
Për klientët OEM, kjo qasje është veçanërisht e vlefshme sepse një problem dimensional ose material mund të ndikojë në oraret e montimit, pajisjet e përfunduara dhe prodhimin në rrjedhën e poshtme.

6. Aplikimet industriale të pjesëve mekanike Sanicro 28
Sanicro 28 shoqërohet me aplikacione rezistente ndaj korrozionit, por përshtatshmëria e një komponenti individual duhet të vlerësohet kundrejt kushteve aktuale të procesit.
Industritë e mëposhtme mund të përmbajnë aplikacione që ia vlen të vlerësohen për këtë aliazh. Ato nuk janë garanci që çdo komponent në këto industri kërkon ose është i pajtueshëm me Sanicro 28.
6.1 Përpunimi kimik
Pajisjet e përpunimit kimik mund të përmbajnë përbërës të ekspozuar ndaj solucioneve acidike, lëngjeve të procesit ose mediave të tjera kimikisht agresive.
Në varësi të kushteve të mesme dhe të funksionimit, përbërësit e çelikut inox me aliazh të lartë mund të merren parasysh për montimet e pajisjeve të zgjedhura.
Kërkesat e mundshme të komponentëve përfshijnë stabilitetin dimensional, rezistencën ndaj korrozionit, gjurmueshmërinë e materialit dhe përputhshmërinë me sistemin përreth.
Përpara se të specifikojë Sanicro 28, ekipi inxhinierik duhet të rishikojë përbërjen kimike të mjedisit të procesit, përqendrimin, temperaturën, ndotësit, presionin dhe çdo cikël funksionimi përkatës.
Përzgjedhja e materialit duhet të bazohet në informacionin e besueshëm të përputhshmërisë dhe kërkesat e aplikueshme inxhinierike.
6.2 Pajisjet e Procesit Industrial
Pajisjet e procesit industrial shpesh përmbajnë një kombinim të komponentëve strukturorë, ndërfaqeve të përpunuara, lidhësve, mbështetësve dhe pjesëve mekanike të projektuara posaçërisht.
Disa komponentë funksionojnë në mjedise relativisht të buta, ndërsa të tjerët përjetojnë kimikate agresive ose temperatura të larta.
Përdorimi i një materiali për çdo komponent mund të mos jetë teknikisht ose ekonomikisht i përshtatshëm.
Për këtë arsye, blerësit duhet të identifikojnë se cilët komponentë kërkojnë në të vërtetë një material me aliazh të lartë dhe cilët mund të përdorin nota alternative pa kompromentuar performancën.
Një prodhues i kualifikuar mund të prodhojë pjesën e specifikuar, por përzgjedhja e materialit mbetet një vendim inxhinierik bazuar në kërkesat e pajisjes.
6.3 Mirëmbajtja e pajisjeve dhe pjesët e zëvendësimit
Ekipet e mirëmbajtjes mund të kenë nevojë për komponentë zëvendësues për pajisjet ekzistuese, veçanërisht kur pjesët origjinale janë të vështira për t'u marrë ose kanë kohë të zgjatura.
Për punën e zëvendësimit, blerësi duhet të sigurojë vizatimin origjinal, numrin e pjesës, mostrën ose informacionin e plotë të dimensioneve kudo që të jetë e mundur.
Specifikimi i materialit duhet gjithashtu të verifikohet në vend që të konkludohet vetëm nga pamja e një komponenti ekzistues.
Kur materiali origjinal është i panjohur, mund të jetë i nevojshëm një rishikim inxhinierik përpara se të zgjidhni një klasë zëvendësuese.
Për porositë e përsëritura të mirëmbajtjes, mbajtja e një specifikimi të miratuar dhe historia e qartë e rishikimeve mund të ndihmojë në thjeshtimin e blerjeve në të ardhmen.
6.4 Prodhimi i pajisjeve OEM
Prodhuesit e pajisjeve mund të kërkojnë komponentë me porosi në një program prodhimi të qëndrueshëm.
Këta blerës zakonisht kanë nevojë për më shumë se një pjesë individuale. Ata kanë nevojë për cilësi të parashikueshme, dokumentacion të qëndrueshëm, kohë të realizueshme dhe komunikim që mbështet oraret e tyre të montimit.
Një marrëdhënie me furnizuesin OEM mund të strukturohet rreth vizatimeve të miratuara, specifikimeve të materialit, kërkesave të inspektimit, sasive të porosive dhe rregullimeve të paketimit.
For projects with changing demand, buyers should also discuss forecast requirements and the supplier’s ability to accommodate changes in production volume.
6.5 Prokurimi industrial i orientuar nga eksporti
Prokurimi ndërkombëtar mund të paraqesë kërkesa shtesë në lidhje me dokumentacionin, paketimin, transportin dhe koordinimin e dorëzimit.
Përpara se të vendosë një porosi eksporti, blerësi duhet të konfirmojë dokumentet e kërkuara të transportit, identifikimin e produktit, metodën e paketimit dhe çdo kërkesë kontraktuale të zbatueshme.
Për komponentët e bërë nga çelik inox me lidhje të lartë, mbrojtja e identifikimit të pjesëve dhe gjurmueshmërisë së materialit gjatë paketimit mund të jenë veçanërisht të rëndësishme.
Furnizuesi dhe blerësi duhet të bien dakord për përgjegjësitë për transportin e mallrave, dokumentacionin doganor, sigurimin dhe marrëveshjet e tjera të dorëzimit brenda kontratës së blerjes.
7. Si të zgjidhni një furnizues të pjesëve mekanike të Sanicro 28 inox
Përzgjedhja e një furnizuesi kërkon më shumë sesa krahasimi i kuotimeve.
Për komponentët e aliazhit me porosi, blerësit duhet të vlerësojnë nëse prodhuesi mund të përmbushë specifikimet teknike, të dokumentojë identitetin e materialit, të kontrollojë proceset e prodhimit dhe të dorëzojë sasitë e kërkuara brenda orarit të rënë dakord.
7.1 Verifikoni aftësitë përkatëse prodhuese
Filloni duke identifikuar proceset e nevojshme për komponentin.
Një pjesë e thjeshtë e kthyer mund të kërkojë pajisje të ndryshme nga një komponent kompleks me sipërfaqe të shumta të përpunuara, vrima të kryqëzuara ose toleranca të ngushta pozicioni.
Kërkojini furnizuesit të shpjegojë se si do të prodhohet komponenti dhe cilat operacione kryhen në shtëpi.
Nëse një operacion është dhënë nga jashtë, sqaroni se si furnizuesi ruan kontrollin e specifikimeve, gjurmueshmërinë dhe përgjegjësinë e inspektimit.
Objektivi nuk është të zgjedhësh fabrikën me listën më të madhe të pajisjeve. Është për të identifikuar një partner prodhues, aftësitë aktuale të të cilit përputhen me kërkesat e pjesës.
7.2 Konfirmoni përvojën me materiale me aliazh të lartë
Përvoja e prodhimit me çelik inox të zakonshëm nuk krijon automatikisht përvojë me çdo klasë me aliazh të lartë.
Pyesni se si furnizuesi verifikon materialin në hyrje, menaxhon identifikimin e materialit dhe vendos procedurat e përpunimit për lidhjen e kërkuar.
Përvoja përkatëse mund të përfshijë gjithashtu përzgjedhjen e veglave, planifikimin e procesit, kërkesat e përfundimit dhe inspektimin dimensionale.
Kur aplikimi është kërkues, furnizuesi duhet të jetë i gatshëm të diskutojë informacionin teknik të kërkuar për të krijuar një proces të përshtatshëm prodhimi.
Përvoja specifike duhet të verifikohet nëpërmjet të dhënave përkatëse të projektit ose provave të tjera të besueshme kur ka.
7.3 Rishikimi i Dokumentacionit të Cilësisë
Përpara se të bëni një porosi, konfirmoni se cilat dokumente mund të sigurojë furnizuesi.
Në varësi të projektit, këto mund të përfshijnë certifikatat materiale, raportet e inspektimit, certifikatat e konformitetit dhe të dhënat e testeve të specifikuara.
Nëse klienti kërkon një certifikim të veçantë të menaxhimit të cilësisë ose miratim specifik për industrinë, verifikoni që furnizuesi mban certifikimin e vlefshëm të kërkuar dhe se qëllimi i tij është i rëndësishëm për punën.
Mos supozoni se një furnizues ka një certifikim thjesht sepse e reklamon veten si një prodhues profesionist.
Kërkesat për dokument duhet të përfshihen në kërkesën për kuotim ose në porosinë e blerjes.
7.4 Vlerësoni mbështetjen e komunikimit dhe inxhinierisë
Komunikimi i qartë mund të ketë një efekt të drejtpërdrejtë në efikasitetin e prodhimit.
Një furnizues i përshtatshëm duhet të jetë në gjendje të identifikojë informacionin e munguar të vizatimit, të shpjegojë kufizimet teknike, të konfirmojë ndryshimet e specifikimeve dhe të komunikojë rreziqet e prodhimit.
Për blerësit ndërkombëtarë, komunikimi me shkrim duhet të identifikojë qartë dimensionet, njësitë, klasat e materialit, kushtet e dorëzimit dhe kërkesat e dokumenteve.
Përpara prodhimit, të dyja palët duhet të konfirmojnë se po punojnë nga i njëjti rishikim i miratuar i vizatimit.
Kjo praktikë e thjeshtë mund të parandalojë gabimet e shmangshme dhe të zvogëlojë nevojën për punë korrigjuese.
7.5 Krahasoni koston totale dhe jo vetëm çmimin për njësi
Kuotimi më i ulët nuk përfaqëson gjithmonë koston totale më të ulët.
Një krahasim kuptimplotë duhet të përfshijë materialin e specifikuar, qëllimin e prodhimit, kërkesat e inspektimit, paketimin, dorëzimin dhe çdo shërbim shtesë të kërkuar për porosinë.
Nëse dy kuota përdorin supozime të ndryshme në lidhje me tolerancat, dokumentacionin e materialit, përfundimin e sipërfaqes ose inspektimin, çmimet e tyre nuk janë drejtpërdrejt të krahasueshme.
Kërkojini secilit furnizues të identifikojë përjashtimet dhe konfirmoni nëse kuotimi mbulon specifikimin e plotë të miratuar.
Një çmim pak më i lartë për njësi mund të justifikohet nëse përfshin kërkesa që përndryshe do të krijonin shpenzime ose rrezik shtesë për blerësin.
7.6 Vlerësimi i planifikimit të prodhimit dhe besueshmërisë së ofrimit
Koha e prodhimit varet nga disponueshmëria e materialit, kapaciteti i prodhimit, kompleksiteti i komponentëve, kërkesat e inspektimit dhe sasia e porosisë.
Për komponentët Sanicro 28, burimi i lëndës së parë mund të jetë një faktor i rëndësishëm në plan.
Kërkojini furnizuesit të bëjë dallimin midis kohës së prokurimit të materialit, kohës së prodhimit, kohës së inspektimit dhe kohës së transportit.
Për porositë e përsëritura, diskutoni nëse furnizuesi mund të planifikojë blerjet e materialeve paraprakisht dhe të mbajë një plan të përshtatshëm prodhimi.
Një angazhim realist i dorëzimit është më i dobishëm sesa një vlerësim jashtëzakonisht i shkurtër që nuk merr parasysh procesin e plotë të prodhimit.
8. Çmimi i pjesëve mekanike prej çeliku të pandryshkshëm Sanicro 28 dhe blerja me kosto efektive
Çmimi është një faktor i rëndësishëm kur sigurohet pjesë mekanike me porosi, por ai duhet të vlerësohet së bashku me kërkesat për materiale, kompleksitetin e prodhimit, pritshmëritë e cilësisë dhe jetën e shërbimit.
Kostoja e një produkti të pjesëve mekanike prej çeliku inox Sanicro 28 mund të ndryshojë ndjeshëm nga një projekt në tjetrin. Pa një vizatim, specifikim të materialit, sasi dhe kërkesa për shpërndarje, nuk mund të vendoset një kuotë e besueshme.
8.1 Kostoja materiale
Lidhja e zgjedhur dhe forma e lëndës së parë të kërkuar janë faktorët kryesorë të kostos.
Çmimi i materialit mund të ndryshojë në varësi të kushteve të tregut, disponueshmërisë së stokut, dimensioneve, sasisë, marrëveshjeve të burimit të furnizuesit dhe kërkesave të dokumentacionit.
Çelik inox me aliazh të lartë mund të kushtojë më shumë se klasat e zakonshme të çelikut inox. Megjithatë, zëvendësimi i një materiali më të lirë nuk është i përshtatshëm nëse nuk e lejojnë kërkesat inxhinierike.
Për të marrë një kuotë kuptimplotë, specifikoni notën e saktë të kërkuar dhe formën e materialit.
Nëse janë duke u shqyrtuar materiale alternative, kërkoni një kuotë të veçantë për secilin opsion dhe vlerësoni alternativat kundrejt kushteve të synuara të shërbimit.
8.2 Gjeometria e komponentit dhe koha e përpunimit
Gjeometria komplekse në përgjithësi kërkon më shumë planifikim prodhimi dhe përpjekje përpunimi sesa gjeometria e thjeshtë.
Veçoritë që mund të rrisin koston përfshijnë vrima të thella, rreze të vogla të brendshme, konturet komplekse, konfigurime të shumta, sipërfaqe të vështira për t'u aksesuar dhe toleranca të ngushta dimensionale.
Heqja e materialit ndikon gjithashtu në kosto. Një komponent i përpunuar nga një boshllëk i madh mund të gjenerojë mbetje të konsiderueshme materiale.
Where the design allows it, a manufacturing review can identify opportunities to simplify non-critical features without changing the component’s required function.
Çdo modifikim i dizajnit duhet të miratohet nga klienti përpara prodhimit.
8.3 Tolerancat dhe kërkesat e inspektimit
Tolerancat e ngushta mund të kërkojnë operacione shtesë të përpunimit, kontroll më të kujdesshëm të procesit dhe matje më të gjera.
Kërkesat e inspektimit mund të ndikojnë gjithashtu në koston, veçanërisht kur një klient ka nevojë për raporte të detajuara ose testime të specializuara.
Blerësit duhet të identifikojnë dimensionet kritike dhe të specifikojnë tolerancat sipas kërkesave funksionale.
Tolerancat e ngushta të panevojshme mund të rrisin koston pa ofruar një përfitim përkatës për performancën e komponentit.
Në të kundërt, tolerancat që janë shumë të lirshme mund të krijojnë probleme montimi ose të zvogëlojnë besueshmërinë e pajisjes së përfunduar.
Objektivi është krijimi i një specifikimi teknikisht të përshtatshëm që mbështet performancën dhe efikasitetin e prodhimit.
8.4 Sasia e porosisë
Sasia e porosisë ndikon në blerjen e materialit, kostot e konfigurimit, planifikimin e prodhimit dhe planifikimin e inspektimit.
Për porosi të vogla, kostot e konfigurimit dhe programimit shpërndahen në relativisht pak pjesë. Kjo mund ta bëjë çmimin për njësi më të lartë se sa për një prodhim më të madh.
Për sasi më të mëdha, disa kosto mund të shpërndahen në më shumë njësi, megjithëse çmimet e materialeve, veglat, kufizimet e kapacitetit dhe kërkesat e inspektimit ende ndikojnë në kuotimin përfundimtar.
Blerësit duhet të japin si sasinë fillestare të porosisë ashtu edhe një vlerësim të kërkesës së pritshme në të ardhmen kur kërkojnë një kuotim.
Ky informacion mund të ndihmojë prodhuesin të rekomandojë një marrëveshje të përshtatshme prodhimi.
8.5 Koha e udhëheqjes dhe prodhimi i përshpejtuar
Kohët e shkurtra mund të rrisin kostot nëse kërkojnë prokurim material prioritar, jashtë orarit, transport të përshpejtuar ose ndryshime në orarin e prodhimit.
Për projektet me data fikse të dorëzimit, blerësi duhet të komunikojë datën e kërkuar të mbërritjes dhe destinacionin sa më shpejt që të jetë e mundur.
Nëse materiali nuk është i disponueshëm menjëherë, furnizuesi duhet të shpjegojë orarin e burimit dhe prodhimit përpara se të pranojë porosinë.
Planifikimi i blerjeve paraprakisht mund të zvogëlojë nevojën për aranzhime urgjente të prodhimit.
8.6 Çfarë do të thotë performanca me kosto të lartë?
The phrase “High cost performance sanicro28 stainless steel mechanical parts” expresses a purchasing objective: obtaining appropriate quality and service at a reasonable total cost.
Në prokurimet profesionale, performanca e kostos nuk duhet të matet vetëm me çmimin për njësi.
Një vlerësim më i plotë merr parasysh:
- Nëse materiali plotëson specifikimet e kërkuara.
- Nëse dimensionet e përfunduara plotësojnë vizatimin e miratuar.
- Nëse dokumentet e inspektimit plotësojnë kërkesat e blerjes.
- Nëse pjesa funksionon siç duhet në mjedisin e synuar.
- Nëse furnizuesi mund të ofrojë vazhdimisht.
- Nëse kostoja totale e pronësisë është e pranueshme.
Një pjesë më e lirë që kërkon zëvendësim të përsëritur, inspektim shtesë ose përpunim korrigjues mund të krijojë kosto të përgjithshme më të larta.
Po kështu, një specifikim i shtrenjtë i panevojshëm mund të rrisë kostot e blerjes pa përmirësuar funksionin e kërkuar.
Zgjidhja me kosto më efektive është ajo që plotëson kërkesat teknike duke shmangur shpenzimet e panevojshme të materialeve, përpunimit dhe inspektimit.
8.7 Kërkimi i një kuotimi të saktë
Për të ndihmuar një prodhues të pjesëve mekanike prej çeliku inox Sanicro 28 të përgatisë një kuotë të saktë, jepni sa më shumë nga informacionet e mëposhtme që të jetë e mundur:
- Vizatimi i komponentëve ose modeli 3D i miratuar.
- Klasa dhe specifikimi i materialit të kërkuar.
- Forma e lëndës së parë, nëse specifikohet.
- Dimensionet kritike dhe kërkesat e tolerancës.
- Kërkesat për përfundimin dhe përfundimin e sipërfaqes.
- Sasia për porosinë fillestare.
- Sasia e vlerësuar vjetore ose e porosisë së përsëritur.
- Kërkesat për certifikimin dhe inspektimin e materialit.
- Destinacioni i paketimit dhe transportit.
- Data e kërkuar e dorëzimit.
Nëse disa detaje nuk janë ende të disponueshme, identifikoni ato si artikuj të hapur në vend që të lejoni furnizuesin të bëjë supozime.
Një kërkesë e plotë kuotimi e bën më të lehtë krahasimin e prodhuesve në të njëjtën bazë teknike.
9. Pse të punoni me një fabrikë të pjesëve mekanike të çelikut të pandryshkshëm Sanicro 28?
Për blerësit që sigurojnë komponentë me porosi, një marrëdhënie e drejtpërdrejtë e prodhimit mund ta bëjë më të lehtë komunikimin teknik dhe koordinimin e prodhimit.
However, the value of working with a factory depends on its actual capabilities, quality system, sourcing arrangements, and ability to meet the customer’s requirements.
9.1 Komunikimi i drejtpërdrejtë në lidhje me kërkesat teknike
Puna direkt me prodhuesin mund të thjeshtojë diskutimet rreth vizatimeve, tolerancave, metodave të përpunimit dhe orareve të prodhimit.
Kur lindin pyetje teknike, qasja e drejtpërdrejtë në ekipin e prodhimit ose inxhinierisë mund t'i ndihmojë palët të identifikojnë çështjen dhe të bien dakord për një zgjidhje.
Blerësit duhet të konfirmojnë se kush është përgjegjës për rishikimin e vizatimeve, miratimin e ndryshimeve dhe komunikimin e statusit të prodhimit.
Përgjegjësitë e qarta zvogëlojnë mundësinë e instruksioneve konfliktuale gjatë prodhimit.
9.2 Planifikimi më transparent i prodhimit
Një fabrikë që kupton rrugën e plotë të prodhimit mund të ofrojë një shpjegim më të qartë të kërkesave të përgatitjes së materialit, përpunimit, inspektimit dhe paketimit.
Kjo mund të jetë e dobishme kur komponenti ka një specifikim kërkues ose varet nga materiali që nuk është i disponueshëm.
Përpara se të jepni një porosi, kërkoni një orar realist dhe sqaroni momentet që ndikojnë në dorëzim.
Për porositë e përsëritura, dokumentacioni i qëndrueshëm i prodhimit gjithashtu mund ta bëjë planifikimin më të parashikueshëm.
9.3 Specifikimet e qëndrueshme të produktit
Për aplikimet OEM, mbajtja e specifikave të qëndrueshme në të gjitha grupet e prodhimit është e rëndësishme.
Blerësi dhe furnizuesi duhet të krijojnë një rishikim të kontrolluar të vizatimit, përcaktimin e miratuar të materialit, kriteret e inspektimit dhe kërkesat për identifikimin e produktit.
Nëse dizajni ndryshon, rishikimi duhet të komunikohet dhe miratohet përpara se komponenti i rishikuar të hyjë në prodhim.
Këto masa ndihmojnë në parandalimin e dallimeve midis pjesëve prototip, grupeve fillestare të prodhimit dhe komponentëve të ardhshëm zëvendësues.
9.4 Mbështetje për porositë e përsëritura
Blerjet e përsëritura mund të bëhen më efikase kur kërkesat teknike dhe komerciale janë të dokumentuara qartë.
Një furnizues mund të përdorë vizatimin e miratuar, të dhënat e prodhimit dhe planin e inspektimit si bazë për porositë e mëvonshme, në varësi të disponueshmërisë së materialit dhe marrëveshjes së rënë dakord të prodhimit.
Për klientët me kërkesë të vazhdueshme, mund të jetë e dobishme të diskutohen sasitë e parashikuara, koha e riporositjes, standardet e paketimit dhe procedurat e kontrollit të ndryshimit.
Këto marrëveshje ndihmojnë të dyja palët të planifikojnë burimet dhe të reduktojnë punën e panevojshme administrative.
9.5 Një Qasje Praktike ndaj Vlerësimit të Furnizuesit
Kur vlerësohet një furnizues i mundshëm i pjesëve mekanike prej çeliku inox Sanicro 28, blerësit duhet të kërkojnë prova të rëndësishme për projektin e tyre aktual.
Informacioni i dobishëm mund të përfshijë shembuj të komponentëve të krahasueshëm, proceset e disponueshme të prodhimit, dokumentacionin e cilësisë, procedurat e gjurmueshmërisë së materialit dhe një kuotim të bazuar në specifikimet e miratuara.
Vlerësimi duhet të fokusohet në aftësitë e verifikueshme dhe jo në pretendimet e përgjithshme për cilësinë ose përvojën.
Kjo qasje i ndihmon blerësit të krijojnë një kuptim realist të asaj që furnizuesi mund të ofrojë.
10. Si të porosisni pjesë mekanike prej çeliku inox Sanicro 28 me porosi
Një proces i strukturuar blerjeje mund të zvogëlojë keqkuptimet dhe të ndihmojë në mbajtjen e një projekti OEM në orar.
Hapat e mëposhtëm ofrojnë një kornizë praktike për blerësit dhe prodhuesit.
Hapi 1: Përcaktoni kërkesat e komponentit
Filloni duke identifikuar funksionin e synuar të komponentit dhe mjedisin në të cilin do të funksionojë.
Siguroni klasën e kërkuar të materialit, vizatimin, dimensionet, kërkesat e tolerancës, përfundimin e sipërfaqes dhe çdo standard të zbatueshëm.
Nëse materiali është përzgjedhur tashmë nga ekipi inxhinierik, deklaroni nëse zëvendësimet janë të ndaluara.
Nëse përzgjedhja e materialit është ende në shqyrtim, jepni kushtet e funksionimit të nevojshme për vlerësim të mëtejshëm.
Hapi 2: Paraqisni Vizatimet dhe Dokumentet Teknike
Dërgoni vizatimin më të fundit të miratuar ose modelin 3D, së bashku me çdo shënim teknik përkatës.
Identifikoni rishikimin e vizatimit dhe njësitë e matjes.
Për komponentët zëvendësues, jepni numrin origjinal të pjesës, dimensionet e mostrës ose identifikim tjetër të disponueshëm.
Nëse ofrohet një mostër, sqaroni nëse është referencë vetëm për gjeometrinë ose nëse janë verifikuar gjithashtu karakteristikat e tij materiale dhe të prodhimit.
Hapi 3: Konfirmoni fizibilitetin e prodhimit
Furnizuesi duhet të rishikojë vizatimin dhe të identifikojë çdo informacion që mungon që mund të ndikojë në koston, cilësinë ose dorëzimin.
Ky rishikim mund të mbulojë aksesin e përpunimit, disponueshmërinë e materialit, kërkesat e tolerancës, operacionet e përfundimit dhe metodat e inspektimit.
Nëse propozohen ndryshime, blerësi duhet t'i vlerësojë dhe miratojë ato përpara se të fillojë prodhimi.
Hapi 4: Rishikoni Kuotimin
Krahasoni kuotat duke përdorur të njëjtat kërkesa teknike.
Kontrolloni specifikimin e materialit, qëllimin e prodhimit, çmimin për njësi, sasinë minimale të porosisë, tarifat e veglave, dokumentet e inspektimit, paketimin, kushtet e pagesës dhe kushtet e dorëzimit.
Konfirmoni se cilët artikuj janë përfshirë dhe cilët mund të kenë kosto shtesë.
Kur furnizuesi ka bërë supozime, kërkoni sqarime përpara se të pranoni kuotimin.
Hapi 5: Mirato mostrat kur kërkohet
Për komponentë të rinj ose kompleksë, një mostër mund të jetë e përshtatshme përpara porosisë së plotë të prodhimit.
Blerësi duhet të përcaktojë kriteret e pranimit dhe të rishikojë mostrën kundrejt vizatimit të miratuar dhe dokumentacionit të kërkuar.
Nëse ndryshimet janë të nevojshme, rishikoni vizatimin ose specifikimin teknik përmes procesit të kontrollit të ndryshimit të rënë dakord.
Një mostër nuk duhet të konsiderohet e miratuar vetëm sepse duket vizualisht e pranueshme.
Hapi 6: Konfirmoni kërkesat e prodhimit dhe inspektimit
Përpara lëshimit të porosisë së prodhimit, të dyja palët duhet të konfirmojnë rishikimin e vizatimit, shkallën e materialit, sasinë e porosisë, planin e inspektimit dhe orarin e dorëzimit.
Çdo dokumentacion i veçantë ose kërkesë për paketim duhet të regjistrohet.
Për komponentët kritikë, klienti mund të kërkojë gjithashtu miratim në faza të veçanta të prodhimit.
Këto marrëveshje duhet të bien dakord para fillimit të punës.
Hapi 7: Inspektimi përfundimtar dhe dorëzimi
Pas prodhimit, furnizuesi duhet të përfundojë inspektimin përfundimtar të rënë dakord dhe të përgatisë dokumentacionin e kërkuar.
Pjesët e përfunduara duhet të identifikohen dhe paketohen sipas kërkesave të blerjes.
Blerësi duhet të shqyrtojë dokumentet e dërgesës dhe të kryejë inspektimin e hyrjes në përputhje me procedurat e veta të cilësisë.
Nëse identifikohet një mospërputhje, blerësi dhe furnizuesi duhet të dokumentojnë çështjen dhe të bien dakord për hapat e duhur të ardhshëm.
11. Pyetjet e bëra më shpesh rreth pjesëve mekanike prej çeliku të pandryshkshëm Sanicro 28
Cilat janë pjesët mekanike prej çeliku inox Sanicro 28?
Pjesët mekanike prej çeliku inox Sanicro 28 janë komponentë të prodhuar nga aliazhi i specifikuar Sanicro 28. Në varësi të dizajnit dhe aftësive prodhuese, ato mund të përfshijnë pjesë të përpunuara me saktësi, pajisje me porosi, komponentë pajisjesh dhe pjesë të tjera metalike jo standarde.
Lloji i duhur i komponentit dhe gjendja e materialit varen nga vizatimi inxhinierik dhe aplikimi i synuar.
Pse përdoret Sanicro 28 për komponentë industrialë të zgjedhur?
Sanicro 28 konsiderohet për aplikime të zgjedhura për shkak të përbërjes së tij me aliazh të lartë dhe karakteristikave rezistente ndaj korrozionit. Përshtatshmëria e tij varet nga mjedisi kimik, temperatura, përqendrimi dhe kushtet e tjera të funksionimit.
Aliazhi duhet të zgjidhet duke përdorur informacionin teknik përkatës në vend që të supozohet se është i përshtatshëm për çdo medium gërryes.
A mund të porosis pjesë mekanike prej çeliku inox OEM Sanicro 28?
Prodhimi OEM mund të jetë i mundur kur furnizuesi ka aftësitë e nevojshme për burimin dhe prodhimin e materialit.
Konsumatorët duhet të ofrojnë vizatime, specifikime materiale, sasi dhe kërkesa cilësore në mënyrë që furnizuesi të vlerësojë fizibilitetin dhe të përgatisë një kuotim.
Për pjesët komplekse, miratimi i mostrës ose rishikimi teknik shtesë mund të jetë i përshtatshëm.
Si mund të zgjedh një prodhues të pjesëve mekanike prej çeliku inox Sanicro 28 me cilësi të lartë?
Evaluate the supplier’s ability to verify the specified material, manufacture the component to the approved drawing, control critical dimensions, maintain traceability, and provide the required inspection documents.
Also consider communication, delivery planning, manufacturing experience, and the supplier’s ability to support repeat orders.
Kërkoni prova të rëndësishme për projektin tuaj në vend që të mbështeteni vetëm në pretendimet e përgjithshme të cilësisë.
Çfarë ndikon në çmimin e pjesëve mekanike Sanicro 28?
Çmimi varet nga kostoja e materialit, forma e lëndës së parë, dimensionet e komponentit, gjeometria, koha e përpunimit, kërkesat e tolerancës, inspektimi, përfundimi, sasia dhe kushtet e dorëzimit.
Një kuotim i bazuar në vizatim është përgjithësisht më i dobishëm sesa një vlerësim i përgjithshëm i çmimit, sepse i lejon furnizuesit të vlerësojë kërkesat aktuale të prodhimit.
A mund të prodhojë një prodhues dimensione me porosi?
Dimensionet e personalizuara mund të jenë të mundshme nëse forma e kërkuar e materialit, pajisjet dhe proceset e prodhimit janë të disponueshme.
Siguroni një vizatim të detajuar dhe identifikoni tolerancat kritike në mënyrë që furnizuesi të mund të rishikojë prodhueshmërinë përpara se të kuotojë.
Jo çdo gjeometri është praktike për çdo fabrikë, kështu që konfirmimi teknik është i rëndësishëm.
Çfarë informacioni nevojitet për të kërkuar një kuotim?
Një kërkesë e dobishme kuotimi përfshin vizatimin, shkallën e materialit, sasinë, kërkesat e tolerancës, përfundimin e sipërfaqes, dokumentet e inspektimit, kërkesat e paketimit dhe destinacionin e dorëzimit.
Nëse data e dorëzimit është e rëndësishme, përfshijeni atë në kërkesë.
Sa më i plotë të jetë informacioni teknik, aq më e lehtë është të krahasohen kuotimet në një bazë të qëndrueshme.
A është Sanicro 28 gjithmonë më i mirë se çeliku inox 316L?
Jo. Materiali më i mirë varet nga mjedisi i funksionimit dhe kërkesat inxhinierike.
Sanicro 28 mund të jetë me vlerë të vlerësohet aty ku kërkohet një material me aliazh më të lartë, por mund të jetë i panevojshëm për aplikime që mund të shërbehen me besueshmëri nga 316L ose një shkallë tjetër e përshtatshme.
Përzgjedhja e materialit duhet të marrë parasysh kushtet e korrozionit, kërkesat mekanike, kufizimet e prodhimit dhe koston totale.
Si mund të përmirësoj performancën e kostos së pjesëve mekanike me porosi?
Filloni me një specifikim të qartë dhe dalloni dimensionet kritike nga karakteristikat jokritike.
Krahasoni furnizuesit mbi të njëjtën bazë teknike, planifikoni sasitë e porosive me kujdes dhe shmangni tolerancat e panevojshme ose kërkesat e përpunimit.
Any proposed material or design change should be reviewed against the component’s intended function before approval.
Cilat dokumente duhet të shoqërojnë pjesët mekanike të Sanicro 28?
Dokumentet e kërkuara varen nga specifikimi dhe aplikimi i blerjes.
Ato mund të përfshijnë certifikatat e testimit të materialit, raportet e inspektimit dimensional, certifikatat e konformitetit dhe të dhënat e tjera të dakorduara.
Konsumatorët duhet t'i përcaktojnë këto kërkesa përpara prodhimit në mënyrë që furnizuesi të mund të përgatisë dokumentacionin e saktë.
A mund të përdoren komponentët Sanicro 28 në pajisjet e përpunimit kimik?
Ato mund të jenë të përshtatshme për aplikime të përzgjedhura të përpunimit kimik, që i nënshtrohen verifikimit inxhinierik.
Mjeti kimik, përqendrimi, temperatura, presioni, kushtet e ekspozimit dhe dizajni i përbërësve ndikojnë në përshtatshmërinë.
Një vlerësim i përputhshmërisë së materialit duhet të kryhet përpara se të specifikohet aliazhi për një aplikim kritik.
Si mund të ruaj konsistencën midis porosive të përsëritura?
Përdorni një rishikim të kontrolluar të vizatimit, specifikime të përcaktuara qartë të materialit, kritere të dakorduara të inspektimit dhe regjistrime të përshtatshme të gjurmueshmërisë.
Komunikoni zyrtarisht ndryshimet e dizajnit dhe konfirmoni që furnizuesi po punon nga rishikimi i duhur për çdo porosi.
Këto praktika ndihmojnë në zvogëlimin e ndryshimit midis grupeve të prodhimit dhe pjesëve të këmbimit.
konkluzioni
Zgjedhja e një prodhuesi dhe furnizuesi të besueshëm të pjesëve mekanike çeliku inox Sanicro 28 kërkon një vlerësim të balancuar të kërkesave për materiale, aftësive të prodhimit, saktësisë së dimensioneve, dokumentacionit cilësor dhe kostos së blerjes.
Sanicro 28 është një çelik inox austenitik me aliazh të lartë që mund të jetë i përshtatshëm për aplikime industriale të zgjedhura ku rezistenca ndaj korrozionit është një konsideratë e rëndësishme. Megjithatë, përshtatshmëria e materialit duhet të verifikohet kundrejt kushteve aktuale të funksionimit dhe kërkesave të komponentit të përfunduar.
Për klientët OEM, prodhimi i suksesshëm fillon me një vizatim të qartë, një specifikim materiali të konfirmuar dhe një plan prodhimi dhe inspektimi të rënë dakord. Një furnizues që komunikon qartë kufizimet teknike dhe mban dokumentacion të qëndrueshëm mund t'i ndihmojë blerësit të menaxhojnë prodhimin me porosi në mënyrë më efektive.
Kur krahasoni furnizuesit e pjesëve mekanike prej çeliku inox Sanicro 28 me cilësi të lartë, merrni parasysh kërkesën e plotë të blerjes në vend që të fokusoheni vetëm në çmimin e njësisë. Verifikimi i materialit, fizibiliteti i prodhimit, inspektimi i cilësisë, gjurmueshmëria dhe planifikimi i dorëzimit të gjitha kontribuojnë në vlerën e produktit përfundimtar.
Nëse jeni duke blerë pjesë mekanike prej çeliku inox Sanicro 28 me porosi, përgatitni vizatimet tuaja, kërkesat për materiale, sasinë e porosisë dhe pritjet e inspektimit përpara se të kërkoni një ofertë. Kjo do t'i ndihmojë prodhuesit e mundshëm të vlerësojnë projektin dhe të ofrojnë një propozim më të saktë për aplikimin tuaj industrial.