एक पृष्ठ उद्धरण के साथ आता है. सामग्री के अंतर्गत यह लिखा है: "कोबाल्ट 6, प्रति एएमएस 5387।" खरीदार को हस्ताक्षर करना होगा; गुणवत्ता इंजीनियर को इसे दाखिल करना होगा। इनमें से कोई भी उन तीन सवालों का जवाब नहीं दे सकता है जो यह तय करते हैं कि दावे का कोई मतलब है या नहीं: कौन सा संशोधन, कौन सा उत्पाद प्रपत्र, और कौन से परीक्षण चलाए गए थे। एक विनिर्देशन संख्या साक्ष्य नहीं है - यह दस्तावेज़ का एक संकेतक है जो साक्ष्य को परिभाषित करता है।
यह ब्रेकडाउन एएमएस 5387 मिश्र धातु के हिस्से को खंड दर खंड अलग करता है: विनिर्देश क्या नियंत्रित करता है, यह ड्राइंग पर क्या छोड़ता है, फाउंड्री फर्श और मशीनिंग फर्श पर इसकी आवश्यकताएं कैसे सामने आती हैं, और यह कैसे बताया जाए कि आपके सामने कागजी कार्रवाई वैध है या केवल मौजूद है।
एएमएस 5387 क्या कवर करता है - और क्या नहीं
एएमएस 5387 एक एसएई सामग्री विनिर्देश है जो संक्षारण और गर्मी प्रतिरोधी की सटीक निवेश कास्टिंग को कवर करता है कोबाल्ट-बेस मिश्र धातु 60Co-29Cr-4.5W की नाममात्र संरचना के साथ, कास्ट के रूप में आपूर्ति की गई, UNS R30006 के समान संरचना। वर्तमान अंक फरवरी 2022 का संशोधन एफ है, जो दिसंबर 2015 के संशोधन ई का स्थान लेता है।
उस वाक्य के दो शब्द अधिकांश विवादों को जन्म देते हैं। "सटीक निवेश" एक प्रक्रिया को नाम देता है, न कि केवल एक मिश्र धातु को। "एज़-कास्ट" वितरित स्थिति को नाम देता है, जिसका अर्थ है कि स्वीकृति नियम एक कास्टिंग के आसपास लिखे गए हैं जिसे बाद में थर्मल रूप से दोबारा काम नहीं किया गया है।
| ढका हुआ | कवर नहीं किया गया - ड्राइंग या ऑर्डर से आता है |
| मिश्र धातु का निवेश-कास्ट रूप | गढ़ा हुआ बार, बिलेट, फोर्जिंग (इस दस्तावेज़ में प्रमाणित नहीं किया जा सकता) |
| रचना एवं परीक्षण विधि | रेत, शैल, गुरुत्वाकर्षण या समान मिश्र धातु के डाई कास्ट संस्करण |
| वितरित स्थिति (कास्ट के रूप में) | मशीनिंग सहनशीलता, सतह खत्म, ज्यामितीय सहनशीलता |
| कास्टिंग स्वीकृति परीक्षण | कार्यात्मक स्वीकृति: सीलिंग, प्रवाह, थकान जीवन |
| ऑर्डर संबंधी जानकारी क्रेता बताता है | उड़ानयोग्यता, दबाव रेटिंग, अन्य आवेदन अनुमोदन |
एक ड्राइंग जो बार स्टॉक या रेत कास्टिंग के लिए कॉल करते समय इस विनिर्देश का हवाला देती है वह एक स्कोप बेमेल है, अनुपालन समस्या नहीं है: प्रमाणपत्र में संलग्न करने के लिए कुछ भी नहीं है। एक आपूर्तिकर्ता गलत उत्पाद प्रपत्र के लिए एक पूरी तरह से ईमानदार दस्तावेज़ जारी कर सकता है, और अंतर केवल पहले लेख में ही सामने आता है। व्यावहारिक परीक्षण: एएमएस 5387 का हवाला देते हुए एक कोबाल्ट 6 भाग का चित्र एक उत्पाद रूप मांगता है, न कि केवल एक रसायन विज्ञान - यही कारण है कि खरीदारों को स्टेलाइट 6 भाग और कोबाल्ट 6 भाग मिलते हैं जो अलग-अलग नामों के तहत एक ही मिश्र धातु हैं, और क्यों प्रक्रिया नोट लेबल से अधिक मायने रखता है।
मुख्य आवश्यकताएँ: खंड-दर-खंड विश्लेषण
तालिका यह बताती है कि खरीदार को वास्तव में क्या सत्यापित करने के लिए कहा जाएगा। खंड संदर्भ इस बात का संकेत है कि प्रत्येक आवश्यकता कहां बैठती है और किसी ड्राइंग, ऑर्डर या ऑडिट फॉर्म पर उद्धृत करने से पहले खरीदे गए पाठ के विरुद्ध जांच की जानी चाहिए।
| आवश्यकता | खण्ड | जवाबदेह | खरीदार क्या सत्यापित करता है |
| रचना, नमूनाकरण, विधि | 3.1 | फाउंड्री, प्रयोगशाला | कार्बन की सूचना दी गई, नमूना गर्मी से बंधा हुआ है |
| वितरित स्थिति | दायरा | फाउंड्री | कोई अस्वीकृत थर्मल प्रसंस्करण नहीं |
| कठोरता और रूपांतरण | 3.6.1 | फाउंड्री, प्रयोगशाला | मापा गया मूल्य, रूपांतरण आधार |
| रेडियोग्राफिक गुणवत्ता | 3.7.4.1 | फाउंड्री, तृतीय पक्ष | क्षेत्र, आधार, रिपोर्ट संदर्भ |
| प्रक्रिया अनुमोदन (वैकल्पिक) | 4.4.2 | क्रेता, फाउंड्री | उत्पादन से पहले हस्ताक्षरित |
| अनधिकृत अपवाद | 3.8 | फाउंड्री | क्या कोई अपवाद लिया गया |
| पूर्व संशोधन | 8.3 | क्रेता | दोनों तरफ एक ही दस्तावेज़ |
| मूल देश | 4.5 | आपूर्तिकर्ता | कथन उत्पादन स्थल से मेल खाता है |
| आदेश देने की जानकारी | 8.5 | क्रेता | संशोधन, स्वरूप, स्थिति, दायरा |
"जवाबदेह" कॉलम कॉस्मेटिक नहीं है: संरचना और प्रक्रिया खंड फाउंड्री के साथ तय किए जाते हैं, दस्तावेज़ खंड जो भी प्रमाणपत्र पर हस्ताक्षर करता है उसके साथ तय किया जाता है। और किसी खंड संदर्भ के बिना उद्धृत किया गया आंकड़ा एक दावा है, निष्कर्ष नहीं - के बीच का अंतर 5387 सामग्री भाग जो ऑडिट में उत्तीर्ण होते हैं और जो असफल होते हैं अक्सर ऐसा होता है कि एक पक्ष खंड का नाम बता सकता है जबकि दूसरा केवल ग्रेड का नाम बता सकता है।
जहां विशिष्टता मौन है, वहां मौन की अनुमति नहीं है। क्या कार्बाइड वितरण एक स्वीकृति वस्तु है या अच्छा अभ्यास आपूर्तिकर्ता के अनुसार अलग-अलग होता है, इसलिए इसे आने वाले निरीक्षण में पता लगाने के बजाय क्रम में तय किया जाना चाहिए। एएमएस 5387 स्टेलाइट पार्ट का ऑर्डर करने वाला एक खरीदार जो पूछता है कि "आपका प्रमाणपत्र किस खंड को कवर करता है" वह उस व्यक्ति से अधिक सीखता है जो पूछता है "क्या आप अनुपालन करते हैं"।
दुकान के फर्श पर इसका क्या मतलब है - फाउंड्री और मशीनिंग
क्लॉज को स्वीकृति मानदंड के रूप में लिखा जाता है लेकिन दो अलग-अलग परिचालनों पर बाधाओं के रूप में लिखा जाता है - यही कारण है कि एक ही एएमएस 5387 स्टेलाइट भाग के लिए दो उद्धरण व्यापक अंतर से भिन्न हो सकते हैं। यह जानना कि कौन सी बाधा किसकी है, उस अंतर को अधिकतर स्पष्ट करता है।
कार्बाइड वितरण और ताप उपचार
क्योंकि डिलीवरी यथा-कास्ट होती है, संरचना जमने पर स्थिर हो जाती है और बाद में इसे पुनर्प्राप्त नहीं किया जा सकता है। कार्बाइड का आकार और निरंतरता अनुभाग की मोटाई, गेटिंग और कूलिंग का पालन करती है, इसलिए एक फाउंड्री की स्वतंत्रता वह स्वतंत्रता है जो वह डालने से पहले प्रयोग करती है। निर्दिष्ट स्थिति से परे कोई भी थर्मल प्रसंस्करण एक विचलन है जिस पर लिखित में सहमति होनी चाहिए, यह कोई नियमित सेवा नहीं है जिसे दुकान सुविधा के लिए जोड़ती है।

यह आपूर्तिकर्ता प्रश्न को फिर से परिभाषित करता है। "क्या आप एएमएस 5387 से मिलते हैं" हाँ आमंत्रित करता है। "आप भारी अनुभाग में शीतलन को कैसे नियंत्रित करते हैं, और पहले लेख के बाद क्या बदल गया" सामग्री के साथ कुछ आमंत्रित करता है: एक गेटिंग परिवर्तन, एक ठंडा, एक डालना तापमान समायोजन।
वर्क हार्डनिंग और टूल चयन
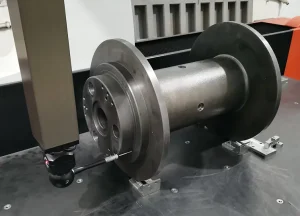
कोबाल्ट-क्रोमियम-टंगस्टन मिश्रधातुएँ काटने के दौरान कठोर हो जाती हैं, गर्मी का अच्छा संचालन नहीं करती हैं, और कठोर कार्बाइड ले जाती हैं जो किनारों को खरोंच देती हैं। परिणाम दोहराए जाते हैं: एक ही सतह का कट बार-बार कठिन होता जाता है, इसलिए लाइट फिनिशिंग पास लेने वाली दुकान त्रुटि को हटाए बिना एक आयाम को सहनशीलता से बाहर जाते हुए देख सकती है। काटने वाले क्षेत्र में रहने वाली गर्मी घिसाव को बढ़ा देती है और पतले हिस्सों को विकृत कर देती है।
| दुकान-फर्श की बाधा | खरीदार क्या अनुभव करता है |
| बार-बार प्रकाश एक सतह पर गुजरता है | आयाम जो सुलझेंगे नहीं; पुनः कार्य करें, मरम्मत नहीं |
| कट पर अपर्याप्त ताप नियंत्रण | टूल घिसाव बिखराव, लॉट के बीच असंगत फिनिश |
| कमजोर कार्यकुशलता | चेहरों पर मुहर लगाने की बात विधानसभा में खारिज कर दी गई |
| घर्षण के बजाय मोड़कर समाप्त करें | कठोर त्वचा को उसी स्थान पर छोड़ दिया जाता है, बाद में पीसना धीमा और जोखिम भरा होता है |
खरीदारी का परिणाम यह नहीं है कि एक प्रक्रिया सही है और दूसरी गलत। यह है कि टूलींग रणनीति और सेटअप कठोरता क्षमता वार्तालाप में शामिल हैं - उनके बिना एक आपूर्तिकर्ता अभी भी बोली लगाएगा, और आपके हिस्सों में समस्या ढूंढेगा।
सतही अखंडता
इस प्रकार के भौतिक विनिर्देश में कुछ भी मशीनीकृत चेहरे के लिए सतह-अखंडता की आवश्यकता निर्धारित नहीं करता है; वह ड्राइंग का है. सीलिंग चेहरे उन कारणों से विफल हो जाते हैं जो आयामी रिपोर्ट पर कभी दिखाई नहीं देते हैं: पीसने की जलन, माइक्रोक्रैक, एम्बेडेड अपघर्षक, चिपके हुए किनारे। तीन आइटम स्वीकृति मानदंड में हैं और किसी को भी नए उपकरण की आवश्यकता नहीं है: गंभीर चेहरों पर किनारे की स्थिति, अपघर्षक संचालन के बाद जलने या मलिनकिरण का सबूत, और खुरदरेपन को लॉट के दोनों सिरों पर एक ही तरीके से मापा जाता है।
स्वामित्व को स्पष्ट रखना मायने रखता है। इन वस्तुओं के सामने "एएमएस 5387 की आवश्यकता है" लिखना गलत होगा और बाकी दस्तावेज़ को कमजोर कर देगा; वे आवश्यकताएं बना रहे हैं और आदेश दे रहे हैं कि ए कास्टिंग-प्लस-मशीनिंग आपूर्तिकर्ता एक सुपुर्दगी के भाग के रूप में मिलता है।
दस्तावेज़ पैकेज: क्या एक प्रमाणपत्र को वैध बनाता है
कोई पैकेज मान्य नहीं है क्योंकि वह पूर्ण है. यह मान्य है क्योंकि प्रत्येक आइटम इस लॉट, इस संशोधन और इस क्रम से जुड़ा है।
| दस्तावेज़ | दिखाना होगा | यदि अमान्य है |
| अनुरूपता का प्रमाण पत्र | संशोधन, आदेश और लॉट, हस्ताक्षर, तिथि | "एएमएस 5387 के अनुरूप", कोई संस्करण नहीं |
| सामग्री परीक्षण रिपोर्ट | रसायन विज्ञान सहित. कार्बन, कठोरता, ताप आईडी, विधि | बिना ताप या लॉट पहचानकर्ता वाले परिणाम |
| प्रथम आलेख निरीक्षण | सभी डिज़ाइन विशेषताएँ, मापे गए मान | गुब्बारे वाली ड्राइंग, कोई माप नहीं |
| प्रक्रिया अनुमोदन रिकार्ड | क्रेता के हस्ताक्षर, उत्पादन से पहले दिनांकित | पहली कास्टिंग के बाद अनुमोदन दिनांकित |
| रेडियोग्राफिक रिपोर्ट | कर्ता, उपवाक्य, आधार, छवि संदर्भ | ऐसी छवियाँ जिनका कोई पता लगाने योग्य संदर्भ नहीं है |
| मूल कथन | उत्पादन स्थान के अनुरूप | आदेश की शर्तों के साथ टकराव |
पैटर्न सरल है: एक दस्तावेज़ सबूत बन जाता है जब इसे दूसरे के विरुद्ध क्रॉस-चेक किया जा सकता है। रसायन विज्ञान गर्मी से जुड़ा है, गर्मी बहुत से है, लॉट एक प्रमाण पत्र से है, प्रमाण पत्र एक ऑर्डर लाइन से है जो संशोधन का नाम देता है। एक जोड़ को तोड़ दें और श्रृंखला का श्रवण योग्य होना बंद हो जाएगा, चाहे कितने भी पृष्ठ बचे रहें।
यह वह जगह है जहां AMS 5387 मिश्र धातु का हिस्सा अक्सर विफल हो जाता है - फाउंड्री में नहीं, बल्कि एक ट्रेडिंग कंपनी और उसके ग्राहक के बीच हैंडऑफ़ में, जहां आपूर्तिकर्ता के लेटरहेड पर एक प्रमाण पत्र आता है, जिसके पिघलने का कोई रास्ता नहीं होता है।
पाँच प्रश्न जो समझ को परिचित से अलग करते हैं
जब आप एएमएस 5387 मिश्र धातु भाग के लिए एक आपूर्तिकर्ता को अर्हता प्राप्त करते हैं, तो संख्या जानने में परिचितता होती है; समझ का अर्थ यह जानना है कि कौन सा खंड लागू होता है और इसे संतुष्ट करने में कितना खर्च आता है।
- "आपका प्रमाणपत्र किस संशोधन का हवाला देगा, और आप किसी पुराने चित्र का हवाला देते हुए उसे कैसे संभालेंगे?" उपयोगी: नाम संशोधन एफ और पूर्व संशोधनों के लिए लिखित पुष्टि। कमजोर: "नवीनतम संस्करण"।
- "क्या इस रिपोर्ट पर ताप संख्या का पता हमारे कास्टिंग लॉट से लगाया जा सकता है?" उपयोगी: ट्रेस का वर्णन करता है, अक्सर बहुत कुछ रजिस्टर करता है। कमज़ोर: समान कार्य से एक रिपोर्ट प्रस्तुत करता है।
- "आप इस भाग के सबसे भारी भाग में जमने को कैसे नियंत्रित करते हैं?" उपयोगी: गेटिंग, कूलिंग, परीक्षण परिणाम। कमजोर: रसायन शास्त्र अनुपालन को पुनर्स्थापित करता है।
- "रेडियोग्राफी कौन करता है, किस खंड के तहत, और छवियों का संदर्भ कैसे दिया जाता है?" उपयोगी: इन-हाउस को तीसरे पक्ष से अलग करता है, एक नंबरिंग नियम देता है। कमजोर: "केवल अगर ग्राहक पूछता है"।
- "जब पहला लेख सहनशीलता से बाहर हो तो आपका विचलन मार्ग क्या है?" उपयोगी: खरीदार की मंजूरी के साथ एक लिखित रियायत प्रक्रिया। कमज़ोर: "हम इसे हल कर सकते हैं"।
इनमें से किसी को भी मानक का पाठ करने की आवश्यकता नहीं है। उन्हें यह जानने की आवश्यकता है कि मानक आपूर्तिकर्ता की अपनी प्रक्रिया को कहां छूता है - समझ का एकमात्र रूप जो ऑडिट से बचता है और स्थिर दूसरे लॉट में दिखाई देता है।
अक्सर पूछे जाने वाले प्रश्न
क्या एएमएस 5387 रेत कास्टिंग को कवर करता है?
इसका दायरा सटीक निवेश कास्टिंग है। एक समान मिश्र धातु का रेत-कास्ट संस्करण एक अलग उत्पाद रूप है और इस विनिर्देश के लिए प्रमाणित नहीं किया जा सकता है; ड्राइंग को बदलना होगा या लिखित रूप में आवश्यकता में ढील दी जाएगी।
क्या कोई व्यापारी या स्टॉकिस्ट फाउंड्री हुए बिना एएमएस 5387 को प्रमाणित कर सकता है?
एक व्यापारी हिस्से की आपूर्ति कर सकता है, लेकिन अनुरूपता का प्रमाण निर्माता के पास से आना चाहिए: ताप, परीक्षण रिपोर्ट, प्रक्रिया रिकॉर्ड। नीचे की ओर कई चरणों में जारी किया गया प्रमाणपत्र, जिसमें पिघलने के लिए कोई रास्ता नहीं है, सबूत नहीं है।
क्या AMS 5387 UNS R30006 के समान है?
नहीं, एक है एक विनिर्देश जिसमें स्वीकृति नियम शामिल हैं; दूसरा एक रचना पहचानकर्ता है. एक रिपोर्ट UNS R30006 का हवाला दे सकती है और फिर भी यह नहीं बता सकती कि कौन सा संशोधन लागू किया गया था।
क्या एएमएस 5387 को ताप उपचार की आवश्यकता है?
वितरित स्थिति जस की तस है। इससे परे थर्मल प्रसंस्करण एक विचलन है जिस पर उत्पादन से पहले लिखित सहमति होनी चाहिए, कोई कल्पित कदम नहीं।
मैं अनुरूपता प्रमाणपत्र की शीघ्रता से जांच कैसे कर सकता हूं?
तीन क्षेत्र इसका अधिकांश निर्णय लेते हैं: उद्धृत संशोधन, लॉट या ऑर्डर संदर्भ, तारीख के साथ अधिकृत हस्ताक्षर। एक गुम होने पर दस्तावेज़ वापस भेज दिया जाता है।
एएमएस 5387 भाग निर्दिष्ट करना
आपके आदेश में उल्लिखित संशोधन के साथ ड्राइंग भेजें, और हम इसे ऊपर दिए गए खंडों के अनुसार मैप करेंगे: कौन सी आवश्यकताएं कास्टिंग-साइड हैं, जिन्हें तीसरे पक्ष के निरीक्षण की आवश्यकता है, और कौन से दस्तावेज़ लॉट को ले जाने चाहिए। हम निवेश कास्ट कोबाल्ट-बेस भागों का उत्पादन करते हैं और उन्हें ड्राइंग के लिए मशीन बनाते हैं, और उपयोगी बातचीत ग्रेड नाम के बजाय अंतराल के बारे में है।











