یک صفحه با نقل قول می آید. در زیر مطلب آمده است: «کبالت 6، به ازای AMS 5387». خریدار باید امضا کند؛ مهندس کیفیت باید آن را بایگانی کند. هیچکدام نمی توانند به سه سؤالی که تعیین می کنند آیا این ادعا معنایی دارد یا خیر پاسخ دهد: کدام تجدید نظر، کدام فرم محصول و کدام آزمایش انجام شده است. شماره مشخصات مدرک نیست - این یک اشاره گر به سندی است که شواهد را تعریف می کند.
این تفکیک یک بند به بند از آلیاژ AMS 5387 جدا میکند: مشخصات چه مواردی را حاکم میکند، چه چیزی را به نقشه میگذارد، چگونه الزامات آن در کف ریختهگری و کف ماشینکاری ظاهر میشود، و چگونه میتوان تشخیص داد که آیا اسنادی که در مقابل شما قرار دارد معتبر هستند یا صرفاً موجود هستند.
AMS 5387 چه چیزی را پوشش می دهد - و چه چیزی را نمی کند
AMS 5387 یک مشخصات مواد SAE است که ریخته گری های سرمایه گذاری دقیق از یک ماده مقاوم در برابر خوردگی و حرارت را پوشش می دهد. آلیاژ پایه کبالت با ترکیب اسمی 60Co-29Cr-4.5W، عرضه شده به صورت ریخته گری، ترکیبی مشابه UNS R30006. نسخه فعلی نسخه F است، به تاریخ فوریه 2022، جایگزین نسخه E در دسامبر 2015.
دو کلمه در آن جمله بیشترین اختلافات را دارد. "سرمایه گذاری دقیق" یک فرآیند را نام می برد، نه فقط یک آلیاژ. "As-cast" شرایط تحویل شده را نامگذاری می کند، به این معنی که قوانین پذیرش در اطراف ریخته گری نوشته شده است که پس از آن به صورت حرارتی دوباره کار نشده است.
| پوشیده شده است | پوشیده نیست - از نقاشی یا سفارش می آید |
| شکل سرمایه گذاری آلیاژ | میله فرفورژه، شمش، آهنگری (نمی توان به این سند گواهی داد) |
| ترکیب و روش تست | شن و ماسه، پوسته، گرانش یا نسخه های ریختگی قالب از یک آلیاژ مشابه |
| شرایط تحویل (به عنوان بازیگر) | تلورانس های ماشینکاری، پرداخت سطح، تلورانس های هندسی |
| آزمون های پذیرش بازیگری | پذیرش عملکردی: آب بندی، جریان، عمر خستگی |
| اطلاعات سفارشی که خریدار بیان می کند | قابلیت پرواز، رتبه بندی فشار، تایید برنامه دیگر |
نقشهای که به این مشخصات اشاره میکند در حالی که برای استوک میلهها یا ریختهگری شن و ماسه درخواست میکند، یک عدم تطابق دامنه است، نه یک مشکل انطباق: گواهی چیزی برای پیوست کردن ندارد. یک تامین کننده می تواند یک سند کاملا صادقانه برای فرم محصول اشتباه صادر کند و این شکاف فقط در مقاله اول ظاهر می شود. آزمون عملی: یک نقاشی 6 قسمتی کبالت با استناد به AMS 5387 فرم محصول را میخواهد، نه صرفاً یک شیمی - به همین دلیل است که خریداران قطعات Stellite 6 و Cobalt 6 را که آلیاژ یکسانی هستند با نامهای مختلف ملاقات میکنند و چرا یادداشت فرآیند بیش از برچسب مهم است.
الزامات اصلی: تفکیک بند به بند
جدول نشان می دهد که واقعاً از خریدار خواسته می شود تا تأیید کند. ارجاعات بند نشاندهنده جایی است که هر یک از الزامات قرار دارند و باید قبل از نقلقول در نقشه، سفارش یا فرم ممیزی، با متن خریداریشده بررسی شوند.
| مورد نیاز | بند | پاسخگو | آنچه خریدار تأیید می کند |
| ترکیب، نمونه گیری، روش | 3.1 | ریخته گری، آزمایشگاه | کربن گزارش شده، نمونه به گرما گره خورده است |
| شرایط تحویل داده شده | دامنه | ریخته گری | بدون پردازش حرارتی تایید نشده |
| سختی و تبدیل | 3.6.1 | ریخته گری، آزمایشگاه | ارزش اندازه گیری شده، مبنای تبدیل |
| کیفیت رادیوگرافی | 3.7.4.1 | ریخته گری، شخص ثالث | حوزه ها، مبنا، مرجع گزارش |
| تایید رویه (اختیاری) | 4.4.2 | خریدار، ریخته گری | قبل از تولید امضا شد |
| استثناهای غیرمجاز | 3.8 | ریخته گری | آیا استثناء گرفته شده است |
| بازنگری های قبلی | 8.3 | خریدار | همان سند در هر دو طرف |
| کشور مبدا | 4.5 | تامین کننده | بیانیه کبریت سایت تولید |
| اطلاعات سفارش | 8.5 | خریدار | تجدید نظر، شکل، شرایط، دامنه |
ستون "پاسخگو" زیبایی نیست: بندهای ترکیب و فرآیند با ریخته گری حل و فصل می شود، بندهای سند با هر کسی که گواهی را امضا می کند. و رقمی که بدون ارجاع بند نقل شده است یک ادعا است، نه یک یافته - تفاوت بین 5387 قطعات مواد ممیزی قبول شده و آنهایی که شکست می خورند اغلب این است که یک طرف می تواند بند را نام ببرد در حالی که طرف دیگر فقط می تواند نمره را نام ببرد.
در جایی که مشخصات ساکت است، سکوت مجاز نیست. این که آیا توزیع کاربید یک مورد پذیرش است یا عملکرد خوب، بسته به تامین کننده متفاوت است، بنابراین باید به جای کشف در بازرسی ورودی، به ترتیب تسویه شود. خریداری که قطعه AMS 5387 Stellite را سفارش میدهد و میپرسد «گواهینامه شما کدام بندهای را پوشش میدهد» بیشتر از کسی که میپرسد «آیا رعایت میکنید» را میآموزد.
معنی آن در طبقه فروشگاه - ریخته گری و ماشینکاری
بندها بهعنوان معیار پذیرش نوشته میشوند، اما بهعنوان محدودیتهایی روی دو عملیات جداگانه قرار میگیرند - به همین دلیل است که دو نقل قول برای یک قسمت AMS 5387 Stellite میتوانند با یک حاشیه بزرگ متفاوت باشند. دانستن اینکه کدام محدودیت متعلق به چه کسی است بیشتر این شکاف را توضیح می دهد.
توزیع کاربید و عملیات حرارتی
از آنجایی که تحویل به صورت ریختهگری انجام میشود، ساختار در زمان انجماد ثابت میشود و پس از آن قابل بازیابی نیست. اندازه و تداوم کاربید از ضخامت بخش، دریچه و خنک کننده پیروی می کند، بنابراین آزادی که یک ریخته گری دارد آزادی است که قبل از ریختن اعمال می کند. هرگونه پردازش حرارتی فراتر از شرایط مشخص شده یک انحراف است که باید به صورت کتبی توافق شود، نه یک سرویس معمولی که یک فروشگاه برای راحتی اضافه می کند.

که سوال تامین کننده را دوباره چارچوب می دهد. «آیا با AMS 5387 آشنا میشوید» پاسخ مثبت میدهد. «چگونه خنکسازی را در بخش سنگین کنترل میکنید، و چه چیزی بعد از مقاله اول تغییر کرد» چیزی با محتوا را دعوت میکند: تغییر دروازه، سرما، تنظیم دمای ریزش.
سخت کاری و انتخاب ابزار
آلیاژهای کبالت - کروم - تنگستن در زیر برش سخت میشوند، گرما را ضعیف هدایت میکنند و کاربیدهای سختی را حمل میکنند که لبه را ساییده میکنند. پیامدها تکرار میشوند: همان برش سطحی به طور مکرر سختتر میشود، بنابراین مغازهای که پاسهای پایانی سبک را دریافت میکند میتواند بدون حذف خطا، مشاهده کند که یک بعد از تحمل خارج میشود. باقی ماندن گرما در ناحیه برش، سایش را تسریع کرده و بخش های نازک را مخدوش می کند.
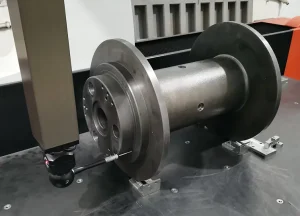
| محدودیت طبقه مغازه | آنچه خریدار تجربه می کند |
| نور مکرر از یک سطح عبور می کند | ابعادی که ته نشین نمی شوند. دوباره کار کن نه تعمیر |
| کنترل حرارت ناکافی در محل برش | پراکندگی سایش ابزار، پایان ناسازگار بین قطعات |
| کار ضعیف | پچ پچ در صورت های مهر و موم، در مونتاژ رد شد |
| کار را با چرخاندن به جای سایش به پایان برسانید | پوست سفت شده در جای خود باقی می ماند و بعداً آهسته و خطرناک آسیاب می شود |
نتیجه خرید این نیست که یک فرآیند درست و دیگری اشتباه است. این است که استراتژی ابزار و استحکام راهاندازی به مکالمه قابلیت تعلق دارد - تامینکننده بدون آنها همچنان نقل قول میکند و مشکل را در قطعات شما پیدا میکند.
یکپارچگی سطحی
هیچ چیز در مشخصات مواد از این نوع، الزامات یکپارچگی سطح را برای یک صورت ماشینکاری شده تعیین نمی کند. که متعلق به نقاشی است سطوح آب بندی به دلایلی که هرگز در گزارش ابعادی ظاهر نمی شوند شکست می خورند: سوختگی سنگ زنی، ریزترک ها، مواد ساینده جاسازی شده، لبه های بریده شده. سه مورد در یک معیار پذیرش قرار دارند و هیچکدام به تجهیزات جدید نیاز ندارند: وضعیت لبه در چهرههای بحرانی، شواهدی از سوختگی یا تغییر رنگ پس از عملیات ساینده، و زبری اندازهگیری شده به همان روش در هر دو انتهای قطعه.
روشن نگه داشتن مالکیت مسائل نوشتن "AMS 5387 نیاز دارد" در مقابل این موارد نادرست است و بقیه سند را ضعیف می کند. آنها در حال ترسیم و سفارش هستند که الف تامین کننده ریخته گری پلاس ماشینکاری به عنوان بخشی از یک تحویل پذیرفته می شود.
بسته اسناد: چه چیزی یک گواهی را معتبر می کند
یک بسته معتبر نیست زیرا کامل است. معتبر است زیرا هر موردی به این لات، این تجدید نظر و این نظم مرتبط است.
| سند | باید نشان دهد | اگر نامعتبر است |
| گواهی انطباق | تجدید نظر، سفارش و قرعه، امضا، تاریخ | "با AMS 5387 مطابقت دارد"، بدون نسخه |
| گزارش تست مواد | شیمی شامل کربن، سختی، شناسه حرارتی، روش | نتایج بدون شناسه گرما یا لات |
| اولین بازرسی مقاله | تمام ویژگی های طراحی، مقادیر اندازه گیری شده | نقاشی با بادکنک، بدون اندازه گیری |
| سابقه تایید رویه | امضای خریدار، تاریخ قبل از تولید | تاریخ تصویب پس از اولین بازیگران |
| گزارش رادیوگرافی | مجری، بند، مبنا، مرجع تصویر | تصاویر بدون مرجع قابل ردیابی |
| بیانیه مبدا | مطابق با محل تولید | تضاد با شرایط سفارش |
الگوی ساده است: یک سند زمانی به مدرک تبدیل می شود که بتوان آن را در مقابل دیگری بررسی کرد. شیمی به گرما، گرما به مقدار زیادی، مقدار زیادی به گواهی، گواهی به خط سفارشی که نام تجدیدنظر را میدهد، مرتبط است. یک مفصل را بشکنید و زنجیره دیگر قابل ممیزی شدن متوقف می شود، هر چند صفحات زیادی باقی می مانند.
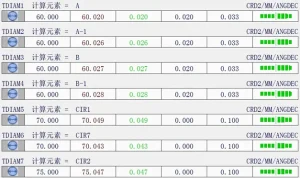
این جایی است که یک قطعه آلیاژی AMS 5387 اغلب از کار می افتد - نه در کارخانه ریخته گری، بلکه در انتقال بین یک شرکت تجاری و مشتری آن، جایی که گواهی بر روی سربرگ تامین کننده بدون مسیر بازگشت به مذاب می رسد.
پنج سوالی که درک را از آشنایی جدا می کند
هنگامی که شما یک تامین کننده را برای قطعه آلیاژی AMS 5387 واجد شرایط می کنید، آشنایی با دانستن تعداد آن است. درک این است که بدانیم کدام بند اعمال می شود و برآوردن آن چه هزینه ای دارد.
- "گواهینامه شما به کدام ویرایش استناد می کند، و چگونه با یک نقاشی با استناد به نقاشی قدیمی تر برخورد می کنید؟" مفید: نسخه F و تأیید کتبی ویرایش های قبلی را نام می برد. ضعیف: "آخرین نسخه".
- «آیا میتوان شماره حرارت در این گزارش را در لات بازیگری ما ردیابی کرد؟» مفید: ردیابی را توصیف می کند، اغلب ثبت نام زیاد است. ضعیف: گزارشی از یک شغل مشابه ارائه می دهد.
- "چگونه انجماد را در سنگین ترین بخش این قسمت کنترل می کنید؟" مفید: دروازه، خنک کننده، نتایج آزمایشی. ضعیف: انطباق با شیمی را مجدداً بیان می کند.
- "چه کسی رادیوگرافی را انجام می دهد، تحت کدام بند، و تصاویر چگونه ارجاع می شوند؟" مفید: داخلی را از شخص ثالث متمایز می کند، یک قانون شماره گذاری می دهد. ضعیف: "فقط اگر مشتری بخواهد".
- "مسیر انحراف شما در زمانی که مقاله اول خارج از مدارا است چیست؟" مفید: یک فرآیند کتبی امتیاز با تأیید خریدار. ضعیف: "ما می توانیم آن را حل کنیم".
هیچ یک از اینها نیاز به تلاوت استاندارد ندارند. آنها نیازمند دانستن این هستند که استاندارد کجا فرآیند خود تامین کننده را لمس می کند - تنها شکلی از درک که پس از ممیزی باقی می ماند و در یک لات دوم پایدار نشان داده می شود.
سوالات متداول
آیا AMS 5387 ریخته گری شن و ماسه را پوشش می دهد؟
حوزه، ریخته گری سرمایه گذاری دقیق است. نسخه ریخته گری شن و ماسه از یک آلیاژ مشابه، فرم محصول متفاوتی است و نمی تواند مطابق با این مشخصات تایید شود. نقاشی باید تغییر کند یا الزام در نوشتن راحت باشد.
آیا یک تاجر یا سهامدار می تواند AMS 5387 را بدون اینکه کارخانه ریخته گری باشد تأیید کند؟
یک معامله گر می تواند قطعه را تامین کند، اما شواهد انطباق باید از تولید کننده سرچشمه بگیرد: گرما، گزارش آزمایش، سوابق فرآیند. گواهی صادر شده در چندین پله پایین دست، بدون مسیر بازگشت به مذاب، مدرکی نیست.
آیا AMS 5387 همان UNS R30006 است؟
نه. یکی هست مشخصات حاوی قوانین پذیرش; دیگری یک شناسه ترکیب است. یک گزارش می تواند به UNS R30006 استناد کند و هنوز نگوید که کدام تجدید نظر اعمال شده است.
آیا AMS 5387 نیاز به عملیات حرارتی دارد؟
شرایط تحویلی به صورت ریخته گری می باشد. پردازش حرارتی فراتر از آن یک انحراف است که باید قبل از تولید به صورت کتبی توافق شود، نه یک مرحله فرضی.
چگونه می توانم گواهی انطباق را به سرعت بررسی کنم؟
سه قسمت بیشتر آن را تعیین می کنند: تجدید نظر ذکر شده، مرجع قرعه یا سفارش، امضای مجاز با تاریخ. یکی از دست رفته سند را پس می فرستد.
تعیین یک قطعه AMS 5387
نقشه را با اصلاحیه ای که سفارش شما به آن اشاره می کند، ارسال کنید، و ما آن را در برابر بندهای بالا ترسیم می کنیم: کدام الزامات مربوط به سمت ریخته گری است، که نیاز به بازرسی شخص ثالث دارد، و چه اسنادی را لات باید همراه داشته باشد. ما قطعات پایه کبالت ریخته گری سرمایه گذاری تولید می کنیم و آنها را برای طراحی ماشین می کنیم، و گفتگوی مفید به جای نام درجه، در مورد شکاف ها است.











