En side kommer med tilbudet. Under materiale står det: "Cobalt 6, per AMS 5387." Kjøper må signere; kvalitetsingeniøren må arkivere det. Heller ikke kan svare på de tre spørsmålene som avgjør om påstanden betyr noe: hvilken revisjon, hvilken produktform og hvilke tester som ble kjørt. Et spesifikasjonsnummer er ikke bevis – det er en pekepinn til dokumentet som definerer bevis.
Denne sammenbruddet skiller en AMS 5387-legeringsdel fra hverandre klausul for klausul: hva spesifikasjonen regulerer, hva den overlater til tegningen, hvordan dens krav overflater på et støperigulv og et maskineringsgulv, og hvordan du kan fortelle om papirene foran deg er gyldige eller bare til stede.
Hva AMS 5387 dekker - og hva den ikke dekker
AMS 5387 er en SAE-materialspesifikasjon som dekker presisjonsinvesteringsstøpegods av korrosjons- og varmebestandig koboltbasert legering med en nominell sammensetning på 60Co-29Cr-4.5W, levert som støpt, sammensetning lik UNS R30006. Den nåværende utgaven er revisjon F, datert februar 2022, og erstatter revisjon E fra desember 2015.
To ord i den setningen bærer de fleste av tvistene. "Presisjonsinvestering" kaller en prosess, ikke bare en legering. "As-cast" navngir den leverte tilstanden, noe som betyr at akseptreglene er skrevet rundt en støping som ikke har blitt termisk omarbeidet etterpå.
| Dekket | Ikke dekket - kommer fra tegningen eller bestillingen |
| Investeringsstøpt form av legeringen | Smidd stang, billett, smiing (kan ikke sertifiseres til dette dokumentet) |
| Sammensetning og testmetode | Sand-, skall-, gravitasjons- eller formstøpte versjoner av en lignende legering |
| Levert tilstand (som støpt) | Maskineringstoleranser, overflatefinish, geometriske toleranser |
| Casting aksept tester | Funksjonell aksept: tetning, flyt, utmattelseslevetid |
| Bestillingsinformasjon kjøper oppgir | Luftdyktighet, trykkklassifisering, annen søknadsgodkjenning |
En tegning som siterer denne spesifikasjonen mens den krever stanglager eller en sandstøping er et omfangsmisforhold, ikke et samsvarsproblem: sertifikatet har ingenting å knytte til. En leverandør kan utstede et helt ærlig dokument for feil produktform, og gapet dukker først opp ved første artikkel. Den praktiske testen: en kobolt 6-delt tegning som siterer AMS 5387 ber om en produktform, ikke bare en kjemi - som er grunnen til at kjøpere møter Stellite 6 deler og Cobalt 6 deler som er den samme legeringen under forskjellige navn, og hvorfor prosessnotatet betyr mer enn etiketten.
Kjernekrav: En klausul-for-klausul-sammenbrudd
Tabellen kartlegger hva en kjøper faktisk vil bli bedt om å bekrefte. Klausulreferanser er veiledende for hvor hvert krav sitter og bør kontrolleres mot den kjøpte teksten før den siteres på en tegning, en ordre eller et revisjonsskjema.
| Krav | Klausul | Ansvarlig | Hva kjøperen bekrefter |
| Sammensetning, prøvetaking, metode | 3.1 | Støperi, laboratorium | Karbon rapportert, prøve bundet til varme |
| Levert tilstand | Omfang | Støperi | Ingen ikke-godkjent termisk behandling |
| Hardhet og konvertering | 3.6.1 | Støperi, laboratorium | Målt verdi, konverteringsgrunnlag |
| Radiografisk kvalitet | 3.7.4.1 | Støperi, tredjepart | Områder, grunnlag, rapportreferanse |
| Prosedyregodkjenning (valgfritt) | 4.4.2 | Kjøper, støperi | Signert før produksjon |
| Uautoriserte unntak | 3.8 | Støperi | Om noe unntak ble tatt |
| Tidligere revisjoner | 8.3 | Kjøper | Samme dokument på begge sider |
| Opprinnelsesland | 4.5 | Leverandør | Uttalelsen samsvarer med produksjonsstedet |
| Bestillingsinformasjon | 8.5 | Kjøper | Revisjon, form, tilstand, omfang |
Kolonnen "ansvarlig" er ikke kosmetisk: sammensetnings- og prosessklausuler avgjøres med støperiet, dokumentklausuler med den som signerer sertifikatet. Og en figur sitert uten en klausulreferanse er en påstand, ikke et funn - forskjellen mellom 5387 materialdeler at bestått revisjon og de som ikke består er ofte at den ene siden kunne navngi klausulen mens den andre bare kunne gi karakteren.
Der spesifikasjonen er stille, er stillhet ikke tillatelse. Hvorvidt karbiddistribusjon er en akseptartikkel eller god praksis varierer fra leverandør til leverandør, så det bør avgjøres i bestillingen i stedet for å oppdages ved innkommende inspeksjon. En kjøper som bestiller en AMS 5387 Stellite-del som spør «hvilke klausuler dekker sertifikatet ditt», lærer mer enn en som spør «oppfyller du det».
Hva det betyr på butikkgulvet – støperi og maskinering
Klausuler er skrevet som akseptkriterier, men lander som begrensninger på to separate operasjoner - som er grunnen til at to anførselstegn for samme AMS 5387 Stellite-del kan variere med stor margin. Å vite hvilken begrensning som tilhører hvem, forklarer det meste av gapet.
Karbiddistribusjon og varmebehandling
Fordi levering er som støpt, er strukturen fiksert ved størkning og kan ikke gjenopprettes etterpå. Karbidstørrelse og kontinuitet følger seksjonstykkelse, porting og kjøling, så friheten et støperi har er friheten det utøver før støpingen. Enhver termisk behandling utover den angitte betingelsen er et avvik som skal avtales skriftlig, ikke en rutinemessig tjeneste en butikk legger til for enkelhets skyld.

Det omformulerer leverandørspørsmålet. «Møter du AMS 5387» inviterer til et ja. "Hvordan styrer du kjølingen i den tunge delen, og hva som endret seg etter den første artikkelen" inviterer til noe med innhold: et portskifte, en chill, en justering av helletemperaturen.
Arbeidsherding og verktøyvalg
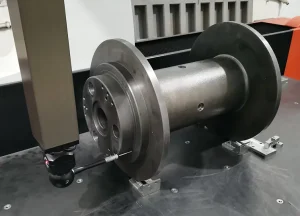
Kobolt-krom-wolfram-legeringer herder under skjæring, leder varme dårlig og bærer harde karbider som sliter på kanten. Konsekvensene gjentar seg: samme overflatekuttet blir stadig hardere, så en butikk som tar lette etterbehandlingspass kan se en dimensjon som går utenfor toleransen uten å fjerne feilen. Varme som forblir i skjæresonen akselererer slitasje og forvrenger tynne seksjoner.
| Begrensning på butikkgulvet | Hva kjøperen opplever |
| Gjentatt lys passerer på en overflate | Dimensjoner som ikke vil sette seg; omarbeid, ikke reparasjon |
| Utilstrekkelig varmekontroll ved skjæringen | Verktøyslitasjespredning, inkonsekvent finish mellom partiene |
| Svak arbeidsholdning | Skravling på tetningsflater, avvist ved montering |
| Avslutt med å snu i stedet for slitasje | Herdet hud etterlatt på plass, senere sliping sakte og risikabelt |
Kjøpskonsekvensen er ikke at en prosess er riktig og en annen feil. Det er at verktøystrategi og stivhet i oppsett hører hjemme i kapasitetssamtalen - en leverandør uten dem vil fortsatt sitere, og vil finne problemet på dine deler.
Overflateintegritet
Ingenting i en materialspesifikasjon av denne typen setter et krav til overflateintegritet for en maskinert overflate; som hører til tegningen. Forseglingsflater mislykkes av årsaker som aldri vises i en dimensjonsrapport: slipeforbrenning, mikrosprekker, innebygd slipemiddel, avskallede kanter. Tre elementer hører hjemme i et akseptkriterium og ingen trenger nytt utstyr: kanttilstand på kritiske flater, tegn på brenning eller misfarging etter slipende operasjoner, og ruhet målt på samme måte i begge ender av partiet.
Å holde eierskapet klart er viktig. Å skrive "AMS 5387 krever" foran disse elementene ville være unøyaktig og ville svekke resten av dokumentet; de er tegnings- og rekkefølgekrav som a leverandør av støping pluss maskinering møtes som en del av én leveranse.
Dokumentpakken: Hva gjør et sertifikat gyldig
En pakke er ikke gyldig fordi den er komplett. Den er gyldig fordi hver vare er knyttet til dette partiet, denne revisjonen og denne bestillingen.
| Dokument | Må vise | Ugyldig hvis |
| Samsvarsbevis | Revisjon, rekkefølge og parti, signatur, dato | "Samsvarer med AMS 5387", ingen versjon |
| Materialprøverapport | Kjemi inkl. karbon, hardhet, varme-ID, metode | Resultater uten varme- eller partiidentifikator |
| Første artikkelinspeksjon | Alle designegenskaper, målte verdier | Ballongtegning, ingen mål |
| Prosedyregodkjenningsprotokoll | Kjøpers signatur, datert før produksjon | Godkjenning datert etter første støping |
| Radiografisk rapport | Utøver, klausul, grunnlag, bildereferanse | Bilder uten sporbar referanse |
| Opprinnelseserklæring | Overensstemmende med produksjonssted | Konflikt med ordrevilkår |
Mønsteret er enkelt: Et dokument blir bevis når det kan krysssjekkes mot et annet. Kjemi knytter seg til en varme, varmen til mye, partiet til et sertifikat, sertifikatet til en ordrelinje som navngir revisjonen. Bryt ett ledd og kjeden slutter å være kontrollerbar, men mange sider gjenstår.
Det er her en AMS 5387 legeringsdel ofte svikter - ikke på støperiet, men i overdragelsen mellom et handelsselskap og dets kunde, der et sertifikat kommer på et leverandørbrevpapir uten vei tilbake til smelten.
Fem spørsmål som skiller forståelse fra kjennskap
Når du kvalifiserer en leverandør for en AMS 5387 legeringsdel, er kjennskap å kjenne nummeret; forståelse er å vite hvilken klausul som gjelder og hva det koster å tilfredsstille.
- "Hvilken revisjon vil sertifikatet ditt sitere, og hvordan håndterer du en tegning som siterer en eldre?" Nyttig: navn på revisjon F og den skriftlige bekreftelsen for tidligere revisjoner. Svak: "den siste versjonen".
- "Kan varmetallet på denne rapporten spores til casting-partiet vårt?" Nyttig: beskriver sporet, ofte mye register. Svak: tilbyr en rapport fra en lignende jobb.
- "Hvordan kontrollerer du størkning i den tyngste delen av denne delen?" Nyttig: gating, kjøling, prøveresultater. Svak: gjengir samsvar med kjemi.
- "Hvem utfører radiografi, under hvilken klausul og hvordan refereres bilder?" Nyttig: skiller internt fra tredjepart, gir en nummereringsregel. Svak: «kun hvis kunden spør».
- "Hva er avviksruten din når den første artikkelen er utenfor toleranse?" Nyttig: en skriftlig konsesjonsprosess med kjøpers godkjenning. Svak: "vi klarer det".
Ingen av disse krever å resitere standarden. De krever å vite hvor standarden berører leverandørens egen prosess - den eneste formen for forståelse som overlever en revisjon og dukker opp i et stabilt andre parti.
FAQ
Dekker AMS 5387 sandstøpegods?
Omfanget er presisjonsinvesteringsstøpegods. En sandstøpt versjon av en lignende legering er en annen produktform og kan ikke sertifiseres i henhold til denne spesifikasjonen; tegningen må endres eller kravet lempes skriftlig.
Kan en forhandler eller forhandler sertifisere AMS 5387 uten å være støperiet?
En forhandler kan levere delen, men samsvarsbevis må stamme fra produsenten: varme, testrapport, prosessregistreringer. Et sertifikat utstedt flere trinn nedstrøms, uten vei tilbake til smelten, er ikke bevis.
Er AMS 5387 det samme som UNS R30006?
Nei. En er en spesifikasjon som inneholder akseptregler; den andre er en sammensetningsidentifikator. En rapport kan sitere UNS R30006 og fortsatt ikke si hvilken revisjon som ble brukt.
Krever AMS 5387 varmebehandling?
Levert tilstand er støpt. Termisk behandling utover det er et avvik som skal avtales skriftlig før produksjon, ikke et antatt trinn.
Hvordan kan jeg sjekke et samsvarssertifikat raskt?
Tre felt avgjør det meste: revisjon sitert, parti eller ordrereferanse, autorisert signatur med dato. Manglende en sender dokumentet tilbake.
Spesifisere en AMS 5387-del
Send tegningen med revisjonen bestillingen din vil sitere, så kartlegger vi den opp mot klausulene ovenfor: hvilke krav som er støpeside, hvilke som trenger tredjeparts inspeksjon og hvilke dokumenter partiet må ha. Vi produserer investeringsstøpte koboltbaserte deler og bearbeider dem til tegning, og den nyttige samtalen handler om hullene i stedet for karakternavnet.











