En tegning lander på en kjøpers skrivebord med én linje med materialtekst: "SEAT, Cobalt 6, per AMS 5387." Tre sitater kommer tilbake. En er priset som en rustfri varedel, en er nesten dobbelt, og den tredje tilbyr "Stellite 6, same thing" på fire uker i stedet for ti. Forskjellen er sjelden maskineringen. Det er hvor mye av AMS 5387 hver butikk faktisk har til hensikt å tilfredsstille – hvilken revisjon den jobber med, om godkjenning av støpeprosedyre og radiografi ligger inne i prisen, og om materialtestrapporten kan spores til en spesifikk varme i et spesifikt støpeparti.
For en kobolt 6-del avgjør disse tre spørsmålene om det leverte setet passer og varer, eller om det kommer med papirer som ikke tilfredsstiller noen. Denne artikkelen skiller de tre språkene som blir blandet sammen på en innkjøpsordre – legeringsnavn, materialspesifikasjon og ordrevilkår – og gjør hvert til noe innkjøp og kvalitet kan sjekke før PO signeres.
Hva Cobalt 6 og AMS 5387 faktisk er - Legeringsnavn vs materialspesifikasjon
Cobalt 6 er et legeringsnavn. AMS 5387 er en materialspesifikasjon som dekker presisjonsinvesteringsstøpegods av en koboltbasert legering med en nominell sammensetning på 60Co-29Cr-4.5W, levert som støpt, sammensetning tilsvarende UNS R30006. Den første svarer "hvilket materiale er denne delen laget av." Den andre svarer "hvilke regler er denne castingen akseptert."
Den forskjellen er viktig fordi AMS 5387 ikke er en premiumklasse du oppgraderer til. Det er et sett med akseptregler: sammensetningsgrenser og hvordan de testes, levert tilstand, hardhet og dets konverteringsgrunnlag, ikke-destruktiv inspeksjon og bestillingsinformasjonen kjøperen forventes å oppgi. Samsvar er derfor ikke en vesentlig egenskap en leverandør «har» – det er en påstand om et spesifikt parti, testet på en bestemt måte, til en spesifikk revisjon.
| Hva dokumentet sier | Hva den faktisk fastslår | Hva anskaffelse bør spørre |
| Kobolt 6 / Stellite 6 | En legeringsfamilie og nominell sammensetning | Hvilken spesifikasjon styrer aksept av støpingen? |
| UNS R30006 | En komposisjonskryssreferanse | Oppgir rapporten både UNS-nummeret og spesifikasjonen? |
| AMS 5387 | Akseptregler for as-cast investeringsstøpte | Hvilken revisjon, og inkluderer sitatet testene? |
| "Per AMS 5387", ingen revisjon | Ikke noe presist | Sett revisjonen på tegningen og PO |
Revisjonspunktet er det som oftest går tapt. AMS 5387 er for tiden på revisjon F, datert februar 2022, og erstatter revisjon E av desember 2015; dokumentet har eksistert siden 1955. Revisjon F strammet inn rammen på flere praktiske måter: uautoriserte unntak er forbudt, sammensetningstesting ble oppdatert, kravet til støpestav ble fjernet som ikke aktuelt, krav til hardhetskonvertering ble revidert, radiografiske kvalitetskrav ble lagt til, godkjenning av støpeprosedyre ble et alternativ kjøperen kan kreve, et krav om tidligere bruk ble lagt til 4), (claus land-oforie). er tillatt under oppgitte forhold.
Konsekvensen er enkel, og verdt å si rett ut: to leverandører kan både skrive «AMS 5387» på et tilbud og jobbe etter ulike regelsett, med ulikt inspeksjonsomfang og ulik dokumentasjon. Hvis tegningen du arvet siterer en eldre versjon, eller siterer ingen, må du avgjøre det skriftlig før prissetting - ikke ved første artikkel.
En legering, tre navn på en tegning
Det samme materialet vises under flere etiketter, og kjøpere leser dem noen ganger som forskjellige materialer. Kobolt 6 er den vanlige betegnelsen i industrielle innkjøp; Stellite 6 er handelsnavnet de fleste ingeniører kjenner igjen; UNS R30006 er nummereringsreferansen som lar et laboratorium verifisere sammensetningen raskt. En leverandørkataloglinje som viser "6 koboltlegeringsdeler" og en tegning som viser "AMS 5387" kan beskrive nøyaktig det samme elementet - etiketten du leser er ikke et annet materialalternativ.
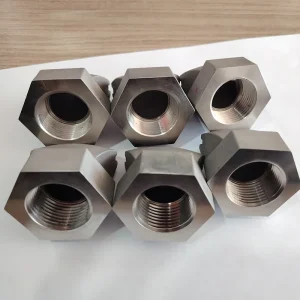
Det er en fjerde etikett å håndtere forsiktig: Cobalt 6B. Det er en separat betegnelse i samme familie, vanligvis forbundet med en annen produktform og et annet karbonnivå, og den kan ikke byttes ut med as-cast Cobalt 6 under AMS 5387. Hvis delenummeret ditt er en kobolt 6b-del, endres gjeldende spesifikasjon og leveringsform, og tegning, PO og testrapport må alle bli enige om hvilken du kjøper.
En grense til: AMS 5387 dekker støpegods. En kjøper som henter stanglager eller en smidd komponent er i et annet dokument, selv når legeringsnavnet på rekvisisjonen ser det samme ut. AMS 5387 materialdeler er per definisjon, støpte deler.
Hva AMS 5387 krever av en tapt-voks-investeringsstøpingsordre
Spesifikasjonen er et støperidokument, men kravene lander på kjøperen som kostnad, ledetid og papirarbeid. Tre områder står for det meste av gapet mellom et lavt sitat og et forsvarlig.
Sammensetningsområde og karbidkontroll
Sammensetning er et laboratoriespørsmål, ikke en setning på et fabrikksertifikat. Spesifikasjonen setter områder for hovedelementene og grenser for rester, og den definerer hvordan prøven tas og testes. En rapport som bare viser "Co-balanse, Cr, W" - uten karbonverdien, testmetoden og varmeidentifikasjonen - svarer ikke på spørsmålet standarden stiller.
Det som betyr noe for en slitedel går utover rekkeviddene. I denne legeringsfamilien kommer slitestyrken fra krom- og wolframrike karbider dannet under størkning og distribuert gjennom en koboltrik matrise. Karboninnhold innenfor det tillatte båndet, sammen med krom og wolfram, bestemmer hvor mye karbid som dannes; kjølehastigheten gjennom formen - en funksjon av snitttykkelse og port - bestemmer om karbiden er fin og jevnt fordelt eller grov og kontinuerlig.
Det har en direkte anskaffelseskonsekvens. En støping med tunge seksjoner avkjøles sakte og kan utvikle et grovt, nesten kontinuerlig karbidnettverk: komposisjonsmessig korrekt, vanskeligere å bearbeide og lokalt mindre tolerant for støt. En tynn del avkjøles raskt og gir en finere dispersjon. To støpegods fra samme varme, begge "AMS 5387", kan derfor oppføre seg forskjellig ved tetningsflaten. Hvis din del avhenger av slitestyrke på en bestemt overflate, spør støperiet hvordan det kontrollerer størkning i den delen - ikke bare hvordan det styrer kjemien.
To elementer her trenger bekreftelse mot den kjøpte teksten før noen figur vises i dine egne dokumenter: de nøyaktige sammensetningsgrensene, og om mikrostrukturelle eller karbidrelaterte egenskaper er en obligatorisk akseptartikkel i stedet for god praksis. Inntil bekreftet, behandle ethvert spesifikt nummer oppgitt av en leverandør som et leverandørkrav.
Krav til støping og varmebehandling
AMS 5387s leverte tilstand er som støpt, så en kjøper som kommer fra stålinnkjøp bør ikke anta at et varmebehandlingstrinn er en del av ruten. Enhver termisk behandling utover den angitte betingelsen er et avvik som skal avtales skriftlig, ikke et rutinemessig trinn butikken legger til for sin egen bekvemmelighet.
Tre varer driver sitatspredningen mer enn noen annen.
Godkjenning av støpeprosedyre. Under revisjon F er dette et alternativ kjøperen kan kreve. Når det er nødvendig, sender støperiet sin prosess – mønster- og vokspraksis, skallsystem, smelte- og hellepraksis, porting – for godkjenning før produksjonsstøpegods lages. Det legger til tid foran i programmet og reduserer sjansen for at den første artikkelen er skrap. Det er vanligvis verdt å kreve et nytt delenummer, en del med en kritisk tetning eller flytende overflate, eller en del hvis feil er kostbar å oppdage nedstrøms. Det er vanligvis ikke verdt å kreve en gjentatt bestilling med en dokumentert historikk.

Radiografisk inspeksjon. Revisjon F la til radiografiske kvalitetskrav. Hvis et sitat er stille på radiografi, spør direkte om det er inkludert, hvilke områder som undersøkes og hvilket akseptgrunnlag som gjelder. Dette er en reell kostnads- og leveringstidsvare, og et tilbud som i det stille utelater det er ikke sammenlignbart med et som inkluderer det.
Hardhet. Hardhet spesifiseres, måles og konverteres under regler som revisjon F reviderte. Leverandører oppgir vanligvis en figur i HRC 40-båndet for støpt materiale fra denne familien; behandle et slikt tall som en ukontrollerbar påstand inntil en testrapport knytter det til varmen og til spesifikasjonens hardhetsklausul. En hardhetsverdi uten konverteringsgrunnlag og ingen prøveidentifikasjon er ikke bevis.
Det er også en strukturell grunn til at koboltsitater er forskjellige: materialkostnader og skrapfølsomhet. Koboltbasert legering er dyr per kilo, og en avstøpt støping bærer den kostnaden pluss tapt behandlingstid. En butikk som har støpt denne legeringen før priser skrotrisikoen nøyaktig; en butikk som ikke har priser det optimistisk.
Dokumenter å be om med bestillingen
Be om dokumentpakken på RFQ-stadiet, ikke ved levering. En leverandør som ikke ved tilbud kan oppgi hvilke dokumenter som skal følge med partiet, forteller deg noe nyttig om sporbarheten.
| Dokument | Utstedt av | Hva det beviser | Risiko hvis det mangler |
| Materialtestrapport (kjemi, hardhet, varme/parti-ID) | Støperi eller laboratoriet | Partiet samsvarer med spesifikasjonen, og hvilket parti | Ikke grunnlag for senere krav |
| Samsvarssertifikat som siterer revisjonen | Leverandør | Hvilket regelsett ble brukt | "AMS 5387" uten versjon, ingen regress |
| Godkjenningsrekord for støpeprosedyre | Støperi, godkjent av kjøper | Prosessen ble fikset før produksjonen | Første artikkel blir prosessprøven |
| Radiografisk rapport | Støperi eller tredjeparts laboratorium | Innvendig forsvarlighet i undersøkte områder | Omstridte castings uten delt rekord |
| Første artikkelinspeksjon og dimensjonsrapport | Leverandør | Geometri samsvarer med tegningen, inkludert avtalt godtgjørelse | Tilpasningsproblemer funnet ved montering |
| Opprinnelseserklæring, der det er nødvendig | Leverandør | Bestillingskrav tilfredsstilt | Toll- eller kontraktsvikt |
En praktisk RFQ-regel: kreve skriftlig at testrapporten identifiserer varmen og støpepartiet, og at sertifikatet siterer revisjonen. Disse to setningene fjerner det meste av tvetydigheten som dukker opp senere.
Hvor kobolt 6-deler brukes - ventilseter, pumpehylser, dyser og bøssinger
Disse delene deler en arbeidsprofil: varm eller slitende service, en sliteoverflate som er vanskelig å erstatte, og geometri som er vanskelig å produsere på annen måte.
| Del | Dominant slitasjemodus | Hvorfor en støpt kobolt-basert del passer |
| Ventilsete | Gjentatt støt pluss glidende kontakt, ofte varm | Beholder hardhet ved temperatur; tetningsgeometri kan støpes tett og etterbehandles på plass |
| Pumpehylse | Slipende faste stoffer i flyt, pluss korrosjon | Jevn slitestyrke gjennom veggen, ikke bare på overflaten |
| Dyse | Høyhastighets, partikkelbelastet strømning | Intern strømningsbane som kun støping former økonomisk |
| Bøssing | Langsom rotasjon under belastning, fare for gnaging | Koboltbasert matrise motstår metall-til-metall pickup bedre enn mange stål |
De alternative rutene forklarer valget i kontrast. Sveiseoverlegg legger et hardt lag på en billigere base: lavere materialkostnad, men fortynning ved grensesnittet, sprekkrisiko og geometrigrenser - du kan ikke overlegge en intern boring du ikke kan nå. Wolframkarbid er hardere, men sprø, oppfører seg dårligere under støt og termisk sykling, og trenger diamantsliping. Tynne belegg svikter ved kanter og bindelinjer når slitasjen starter. Maskinering fra smibar stang i 6B-familien unngår støpeporøsitet, men begrenser deg til enkel geometri og en annen kostnadskurve.
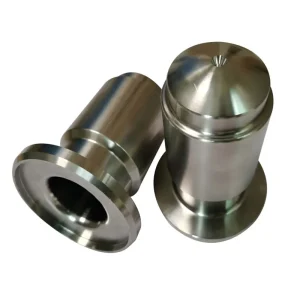
Det er derfor, når en tegning krever en AMS 5387 Stellite-del, inkluderer geometrien vanligvis et sete, en boring eller en strømningspassasje som stanglager ikke kan levere. Støpingen er ikke en billigere erstatning for den smidde formen - det er den eneste veien til formen.
Innkjøpssjekkliste – Fra materialsertifikat til dimensjonsbekreftelse
En kobolt 6-del beveger seg gjennom fire sjekkpunkter. Hver har en eller to handlinger som faktisk forhindrer problemer; resten er papirhygiene.
1. Ved tilbudsforespørsel
- Oppgi legeringsnavnet, spesifikasjonsnummeret, revisjonen og levert tilstand på samme linje.
- Oppgi eksplisitt om godkjenning av støpeprosedyre er nødvendig og om radiografi er nødvendig - eller oppgi at de ikke er det.
- Spør om testrapporten vil identifisere varmen og støpepartiet. Et «ja» er minimumstesten til en seriøs leverandør, og svaret avgjør om dette tilbudet i det hele tatt kan sammenlignes med det neste.
2. Ved første artikkel
- Les testrapporten mot revisjonen som er nevnt, ikke mot legeringsnavnet. Bekreft at karbon er rapportert og prøven er knyttet til partiet.
- Sjekk hardhetsverdien og omregningsgrunnlaget som brukes for den.
- Kontroller målrapport mot tegning, inkludert avtalt bearbeidingsgodtgjørelse på overflater ferdig etter støping.
3. Ved innkommende befaring
- Kjør PMI på en prøve. Positiv materialidentifikasjon er det mest realistiske forsvaret mot blandet materiale, fordi feilen som faktisk skjer i et støperi er en koboltstøping hellet fra feil smelte, eller en koboltdel byttet med en nikkelbasert - ikke en subtil metallurgisk mangel.
- Kjenn PMIs grenser: håndholdte analysatorer skiller pålitelig legeringsfamilier, mindre lette elementer og fine sammensetningsforskjeller. Bruk PMI for å ekskludere feil materiale, ikke for å sertifisere spesifikasjonen.
- Filer PMI-resultatet sammen med partidokumentasjonen. En innspilt lesing er det som gjør en senere tvist til et dokumentert faktum.
- Bekreft at dokumentpakken er komplett mot tabellen ovenfor før partiet kommer på lager.
4. Før montering
- Verifiser tetnings- og lagerflater dimensjonalt og geometrisk - et støpt sete innenfor nominell toleranse, men uten flathet, vil lekke.
- Avtal på forhånd, skriftlig, akseptkriteriene for porøsitet og inneslutninger i den kritiske sonen. Å bedømme en casting visuelt på benken, uten noe avtalt kriterium, produserer pålitelig en tvist.
Hvis en leverandør kan levere bare ett dokument, ta materialtestrapporten som sporer til varmen. Den forankrer annenhver vurdering, inkludert om hardhetstallet, sertifikatet og radiografirapporten beskriver de samme avstøpningene du holder.
Vanlige misoppfatninger - En "koboltbasert" etikett samsvarer ikke med AMS 5387
"Materialblokken sier Cobalt 6, så den oppfyller AMS 5387." Legeringsnavnet beskriver en sammensetningsfamilie; samsvar avhenger av tilstand, inspeksjon og dokumentasjon. Riktig spørsmål: "Hvilken revisjon av AMS 5387 vil sertifikatet sitere, og hvilke tester inkluderer prisen?"
"Cobalt 6B er bare en hardere versjon av 6." Det er en separat betegnelse med en annen produktform og karbonnivå, som ikke kan byttes ut med as-cast Cobalt 6 under AMS 5387. Riktig spørsmål: "Vår tegning sier Cobalt 6, AMS 5387 - vennligst bekreft at du siterer den støpte legeringen, ikke 6B bar."
"De er ISO 9001-sertifisert, så materialet er fint." Et kvalitetssystemsertifikat sier at prosessen er kontrollert; det står ingenting om samsvar for dette partiet med denne spesifikasjonen. Riktig spørsmål: "Kan du sende en redigert eksempeltestrapport for denne legeringen, slik at vi kan se formatet før vi bestiller?"
"De har laget denne delen før, så denne bestillingen kan hoppe over inspeksjonen." Revisjoner endrer inspeksjonsomfanget, og hver varme er et nytt materiell faktum. Riktig spørsmål: "Har noe endret seg siden forrige parti - sitert revisjon, støperi eller inspeksjonsomfang?"
FAQ
Er Cobalt 6 det samme som Stellite 6?
I innkjøpspraksis refererer de til den samme legeringsfamilien. Stellite er et handelsnavn, Cobalt 6 er den vanlige industrielle betegnelsen, og UNS R30006 er sammensetningen som referanselaboratorier bruker. Ingen av de tre forteller deg hvilke akseptregler som gjelder for din casting.
Hvilken AMS 5387 revisjon skal tegningen sitere?
Gjeldende revisjon er F, datert februar 2022. Si det eksplisitt. Hvis tegningen din siterer en eldre revisjon, tillater spesifikasjonen bruk av tidligere revisjoner under oppgitte betingelser – men bekreft skriftlig at du og leverandøren arbeider etter samme dokument.
Kan AMS 5387 deler leveres i smidd form?
Spesifikasjonen dekker investeringsstøpegods i støpt tilstand, så en smi- eller stangkomponent kan ikke sertifiseres til den. En lignende komposisjon i bearbeidet form er styrt av et annet dokument; spesifikasjonsnummeret på tegningen må samsvare med produktskjemaet du kjøper.
Trenger hver ordre radiografisk inspeksjon?
Bare hvis bestillingen din krever det - som er nøyaktig hva som bør avgjøres ved RFQ. Revisjon F la til radiografiske kvalitetskrav, så et tilbud som verken inkluderer eller utelukker radiografi er ufullstendig snarere enn billig.
Hva er den raskeste måten å fange et blandet parti?
PMI en prøve ved mottak og match den mot varmeidentifikasjonen på testrapporten. Det tar minutter og fanger opp feilen som faktisk oppstår: feil legering, korrekt dokumentert som noe annet.
Bestilling av Cobalt 6 Castings
Send tegningen, og oppgi tre ting: legeringen, spesifikasjonen med revisjon, og om du trenger godkjenning av støpeprosedyre og radiografi. Vi produserer investeringsstøpte koboltbaserte slitedeler og maskin dem til tegning. Vi vil komme tilbake til hva som er støpbart som tegnet, hvor bearbeidingsgodtgjørelsen må justeres, og hvilke inspeksjonstrinn som hører hjemme i prisen fremfor i en senere argumentasjon. Hvis tegningen din siterer en eldre revisjon, si det - det er en fem-minutters samtale nå og en dyr en etter første artikkel.











