Monel-legeringsonderdelen zijn industriële componenten gemaakt van een nikkel-koperlegeringssysteem en geproduceerd door middel van gieten, machinaal bewerken of vormen. Ze worden gespecificeerd op plaatsen waar koolstofstaal, roestvrij staal en vele andere legeringen niet stand kunnen houden: zeewatergebruik, behandeling met fluorwaterstofzuur, reducerende zuuromgevingen en alkalische processtromen. Een Monel-legeringsonderdeel is geen enkele productcategorie. Het is een familie van componenten waarvan de materiaalkwaliteit, de productieroute en de inspectie-eisen moeten worden afgestemd op de feitelijke gebruiksomstandigheden. Dit artikel bouwt dat beeld sectie voor sectie op: wat Monel is, welke kwaliteiten van belang zijn voor onderdelen, hoe het materiaal zich gedraagt, hoe gietwerk en bewerking worden gekozen, welke soorten Monel-componenten worden ingekocht, waar ze worden gebruikt en wat een koper moet bevestigen voordat hij een bestelling plaatst.
Wat is een Monel-legeringsonderdeel?
Monel is een familie van nikkel-koperlegeringen waarin nikkel het dominante element is, doorgaans minimaal 63% (Ni + Co), met koper als belangrijkste legeringstoevoeging in het bereik van ongeveer 28% tot 34%. De twee metalen vormen een continue vaste oplossing, die de legering een stabiele eenfasige austenitische structuur geeft over een breed temperatuurbereik en zowel het corrosiegedrag als de taaiheid ervan ondersteunt.
Een Monel-legeringsonderdeel is elk onderdeel dat met dit legeringssysteem is vervaardigd: een gegoten pomphuis, een machinaal bewerkte klepsteel, een gesmede sluiting, een gewalste en gelaste warmtewisselaarbuis. Het materiaal kan worden geleverd als gietstukken, staafmateriaal, plaat, buis, smeedwerk of draad, en het traject voor het maken van onderdelen volgt uit de vorm en de benodigde hoeveelheid.
Monel wordt vaak gegroepeerd met Onderdelen van legering op nikkelbasis, maar het mag niet worden behandeld als uitwisselbaar met elke nikkellegering. Inconel, Incoloy en Hastelloy behoren tot verschillende legeringssystemen met verschillende versterkings- en corrosiemechanismen. Monel is specifiek de nikkel-kopertak, en binnen die tak is Monel 400 de meest genoemde kwaliteit, hoewel het niet de enige is. Het praktische onderscheid is van belang in de aankoopfase: een tekening die ‘Monel’ oproept zonder UNS-nummer laat te veel ruimte voor interpretatie.
Het corrosiemechanisme van Monel verschilt op een belangrijke manier van dat van roestvrij staal. Roestvast staal is afhankelijk van een chroomrijke passieve film. Monel is voor bescherming niet afhankelijk van chroom. De weerstand komt van de vaste nikkel-koperoplossing zelf, die thermodynamisch stabiel is in reducerende en neutrale media waar roestvast staal het moeilijk kan hebben. In zeewater is 316L roestvrij staal bijvoorbeeld kwetsbaar voor door chloride veroorzaakte plaatselijke aantasting en spanningscorrosiescheuren onder bepaalde omstandigheden, terwijl Monel 400 specifiek wordt gebruikt omdat het bestand is tegen chloridespanningscorrosiescheuren en goed presteert in stromend zeewater. Dat maakt Monel niet universeel ‘beter’; het maakt het tot een ander hulpmiddel voor een andere reeks omstandigheden, waaronder het reduceren van zuren, fluorwaterstofzuur en mariene omgevingen.
Gemeenschappelijke Monel-legeringskwaliteiten en hun verschillen
Twee kwaliteiten zijn verantwoordelijk voor het merendeel van de Monel-legeringsonderdelen bij industriële inkoop: Monel 400 en Monel K-500. Ze delen dezelfde nikkel-koperbasis, maar zijn niet uitwisselbaar.
Monel 400 (UNS N04400)
Monel 400 is de kwaliteit voor vaste oplossingen. Het wordt versterkt door de vaste nikkel-koperoplossing zelf in plaats van door een precipitatiereactie, en wordt geleverd in gegloeide of koud bewerkte toestand, afhankelijk van de productvorm en het vereiste sterkteniveau. Voor gegloeide staaf en staaf is de minimaal gespecificeerde treksterkte doorgaans 482 MPa (70 ksi), met een minimale vloeigrens van 172 MPa (25 ksi) en een minimale rek van 35%. Typische gegloeide waarden liggen hoger: gerapporteerde treksterkte van ongeveer 517–620 MPa, vloeigrens van 172–345 MPa en rek van 35–60%, afhankelijk van vorm en grootte. Deze waarden variëren afhankelijk van de productvorm, grootte en teststandaard, dus een aankoopspecificatie moet verwijzen naar de toepasselijke ASTM- of AMS-standaard in plaats van te vertrouwen op één enkel gegevensblad.
Monel 400 is verkrijgbaar als plaat, plaat, strip, staaf, staaf, buis, pijp, smeedmateriaal en gietstukken. Gemeenschappelijke productnormen zijn onder meer ASTM B127 voor plaat en plaat, ASTM B164 voor staaf en staaf, ASTM B165 voor naadloze buizen en ASTM B564 voor smeedstukken. In aanbestedingstaal betekenen “Monel 400-onderdeel” en “Monel-legering 400-onderdeel” meestal hetzelfde: een onderdeel gemaakt van UNS N04400. Het UNS-nummer is de eenduidige identificatie die op de tekening moet worden vermeld.
Monel K-500 (UNS N05500)
Monel K-500 is de leeftijdshardbare versie. Het behoudt de nikkel-koperbasis, maar voegt aluminium en titanium toe, die tijdens een gecontroleerde verouderingsbehandeling fijne γ′-precipitaten van geordend Ni₃ (Al, Ti) vormen. Die precipitatiereactie verhoogt de sterkte aanzienlijk. Voor koudgetrokken en verouderde staaf en staaf volgens ASTM B865 / AMS 4676 is de minimale treksterkte doorgaans 896 MPa (130 ksi) en de minimale vloeigrens 586 MPa (85 ksi). Typische verouderingswaarden zijn hoger: ongeveer 1.100 MPa treksterkte en 790 MPa opbrengst, met een rek van ongeveer 20%.
De verouderingsbehandeling is afhankelijk van de productvorm en de geldende specificatie. Voor uitgegloeid materiaal is een representatief schema 580–590°C gedurende 8–10 uur, gevolgd door luchtkoeling; voor lentemateriaal: 530–540 °C gedurende 4–6 uur, gevolgd door luchtkoeling. Andere productvormen kunnen verschillende tijd-temperatuurcombinaties gebruiken binnen een breder bereik. Een K-500-bestellingsorder moet verwijzen naar de toepasselijke norm en de vereiste toestand vermelden, in plaats van uit te gaan van een enkele universele verouderingscyclus.
Het praktische verschil voor de onderdeelselectie is eenvoudig. Monel 400 wordt gekozen wanneer corrosiebestendigheid en vervormbaarheid de prioriteiten zijn en een matige sterkte voldoende is. Monel K-500 wordt gekozen wanneer dezelfde corrosieweerstand nodig is, maar het onderdeel ook een hogere mechanische belasting moet dragen of slijtage moet weerstaan: pompassen, waaiers, klepstelen en zeer sterke bevestigingsmiddelen zijn typische K-500-toepassingen. K-500 blijft ook niet-magnetisch tot ongeveer −101 ° C (−150 ° F), wat van belang is in bepaalde olieveld- en elektronische componenten.
| Functie | Monel 400 (N04400) | Monel K-500 (N05500) |
| Basissysteem | Nikkel-koper vaste oplossing | Nikkel-koper met Al- en Ti-toevoegingen |
| Versterkend | Versterking van vaste oplossingen | Vaste oplossing plus γ′-precipitatie (verouderingsharding) |
| Typische onderdeelfocus | Corrosiebestendige behuizingen, fittingen, buizen, onderdelen van warmtewisselaars | Hogere sterkte assen, waaiers, stuurpennen, bevestigingsmiddelen |
| Warmtebehandeling | Gegloeid of koud bewerkt | Oplosgegloeid en vervolgens door veroudering gehard |
| Magnetisch gedrag | Licht magnetisch bij kamertemperatuur | Niet-magnetisch tot ongeveer −101°C (−150°F) |
Een koper mag er niet van uitgaan dat een K-500-onderdeel eenvoudigweg kan worden vervangen door een Monel 400-onderdeel, of omgekeerd. De verouderingsbehandeling verandert de afmetingen enigszins, het bewerkingsgedrag verschilt en de sterkte-taaiheidsbalans is niet hetzelfde. De cijferaanduiding op de tekening en de inkooporder moeten overeenkomen met de beoogde serviceplicht.
Er bestaan nog andere Monel-kwaliteiten, zoals Monel 401 en Monel 404, maar deze bezetten kleinere niches en zijn niet de belangrijkste kwaliteiten die men tegenkomt bij de algemene aanschaf van Monel-legeringscomponenten. Bij de meeste industriële aankoopbeslissingen is het onderscheid tussen 400 en K-500 het belangrijkst.
Belangrijkste eigenschappen van Monel-legeringsonderdelen
De eigenschappen die Monel gedeeltelijk nuttig maken, zijn niet een enkel kopnummer. Ze zijn een combinatie: corrosiebestendigheid in specifieke media, een matig tot hoog sterkteniveau, goede taaiheid en voorspelbaar fysiek gedrag. Wat van belang is voor het ontwerp en de aanschaf van onderdelen, is hoe deze eigenschappen aansluiten bij de serviceomgeving.
Corrosiebestendigheid gebonden aan specifieke media
Monel 400 presteert goed in zeewater, vooral stromend zeewater, en in neutrale en alkalische zoutoplossingen. Het is bijzonder bestand tegen zoutzuur en fluorwaterstofzuur wanneer deze worden ontlucht, en vertoont een goede weerstand tegen zwavelzuur onder reducerende omstandigheden. Bij gebruik van fluorwaterstofzuur wordt vaak gekozen voor Monel omdat de weerstand ervan moeilijk te evenaren is met roestvrij staal of titanium. De beperking is even belangrijk: beluchting verhoogt de corrosiesnelheid in deze zuren, en oxiderende zure zouten zoals ijzerchloride veroorzaken een slechte weerstand. Monel is geen “zuurbestendige” legering voor algemeen gebruik; het voordeel is geconcentreerd in reducerende en niet-oxiderende omgevingen.
Dit mediumspecifieke gedrag is de reden waarom een onderdeel van een Monel-legering nooit alleen op basis van “corrosieweerstand” mag worden gespecificeerd. Voor de aankoopbeslissing zijn een medium, een concentratie, een bedrijfstemperatuur en een beluchtingsconditie nodig. Zonder deze is de materiaalkeuze onvolledig.
Mechanisch en fysiek gedrag relevant voor onderdelen
Monel 400 combineert matige tot hoge sterkte met goede ductiliteit en taaiheid. Het behoudt bruikbare mechanische eigenschappen van temperaturen onder het vriespunt tot ongeveer 480°C in de lucht, waarna schaalvergroting een beperking wordt. De dichtheid van Monel 400 is ongeveer 8,8 g/cm³, de thermische geleidbaarheid is ongeveer 21,8 W/m·K en de legering is licht magnetisch bij kamertemperatuur met een Curietemperatuur in het bereik van 20°C tot 50°C. Deze fysieke waarden zijn van belang bij het ontwerpen van onderdelen: de dichtheid beïnvloedt het gewicht en de traagheid van roterende componenten; de thermische geleidbaarheid beïnvloedt de warmteoverdracht in wisselaaronderdelen en de warmteontwikkeling tijdens de bewerking; het lichte magnetisme is van belang in instrumenten en componenten waar de magnetische permeabiliteit wordt gecontroleerd.
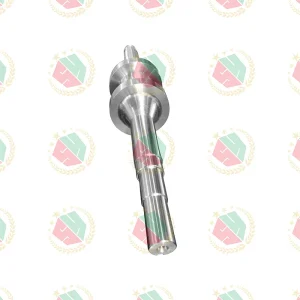
Monel K-500 bouwt voort op dezelfde corrosiebasis, maar levert na veroudering een aanzienlijk hogere sterkte op. Het blijft niet-magnetisch tot ongeveer −101 °C (−150 °F), wat een voordeel is bij bepaalde boorgat- en sensorcomponenten. Het nadeel is dat de verouderingsbehandeling processtappen toevoegt en ovencontrole vereist; een K-500-onderdeel is niet zomaar een Monel 400-onderdeel met een ander label.
Werkverharding en de gevolgen ervan
Monel-legeringen harden snel uit tijdens snijden en koudvormen. Bij het machinaal bewerken verhardt de oppervlaktelaag vlak voor en achter de snijkant, waardoor de snijkrachten toenemen, de slijtage van het gereedschap wordt versneld en kan leiden tot snijkantsopbouw en een slechte oppervlakteafwerking als de bewerking niet wordt gecontroleerd. Dit is geen defect van het materiaal; het is een kenmerk dat het productieplan vormgeeft. Het is ook de reden dat het bewerken van Monel-legeringen vaak wordt benaderd met scherpe gereedschappen, positieve spaangeometrie en snijparameters die voorkomen dat ze in de snede blijven hangen.
Voor kopers van onderdelen heeft de neiging tot werkverharding directe gevolgen voor de inkoop. Een werkplaats die Monel behandelt als roestvrij staal 316 zal waarschijnlijk worstelen met de standtijd, maatvastheid en oppervlakte-integriteit. De bewerkingsaanpak van de leverancier maakt daarom deel uit van wat moet worden geëvalueerd, en is geen bijzaak.
Productieprocessen voor Monel-legeringsonderdelen
Monel-legeringscomponenten worden geproduceerd via vier hoofdroutes: gieten, machinaal bewerken, smeden en vormen/lassen. Gieten en machinaal bewerken domineren het landschap van het maken van onderdelen en worden hier in die volgorde behandeld.
Gieten
Gieten wordt gebruikt wanneer de geometrie van het onderdeel complex is, wanneer interne doorgangen of uitgeboorde kenmerken vereist zijn, of wanneer het produceren van een bijna-netvorm materiaalverspilling en daaropvolgende bewerking vermindert. Zandgieten, precisiegieten en centrifugaalgieten worden allemaal toegepast op nikkel-koperlegeringen.
Casting Monel brengt procesuitdagingen met zich mee die een gieterij moet beheersen. De legering heeft een relatief hoog smeltbereik, ongeveer 1.300 °C tot 1.350 °C, en is gevoelig voor gasabsorptie en krimpporositeit als de openingen en stijgopeningen niet correct zijn ontworpen. Controle van de giettemperatuur, doorlaatbaarheid van schimmels en voedingspraktijken hebben allemaal invloed op de gezondheid. Dit zijn gieterijprocesproblemen, maar ze worden een probleem voor de koper wanneer een gietstuk wordt gespecificeerd zonder dat er een deugdelijkheidsvereiste is. Bij de aankoop van een gietstuk moeten de acceptatiecriteria voor porositeit en de inspectiemethode worden vermeld, niet alleen de legeringskwaliteit.
Gietonderdelen van nikkellegeringen voor Monel-service omvatten gewoonlijk pomplichamen, kleplichamen, waaiers en fittingen. De ervaring van de gieterij met nikkel-koperlegeringen is een betekenisvoller kwalificatiecriterium dan algemene ervaring met ferrogieten, omdat het stollings- en gasgedrag verschillen.
Bewerking
Het bewerken omvat gedraaide, gefreesde, geboorde en van schroefdraad voorziene onderdelen, en het is de standaardroute voor onderdelen die zijn vervaardigd uit staaf-, plaat- of smeedstukken: assen, bouten, flenzen, klepstelen en connectoren. Monel 400-bewerking wordt op grote schaal toegepast, maar vereist respect voor het hardingsgedrag van de legering en de neiging ervan om warmte te genereren in de snijzone.
De praktische bewerkingsregels voor Monel zijn consistent in alle technische bronnen: gebruik scherp gereedschap met positieve hark; zorg voor voldoende voeding en snedediepte om onder de door het werk geharde laag te komen; vermijd wrijven of stilstaan; en plan het voorbewerken en afwerken zo dat het afgewerkte oppervlak geen beschadigde laag achterlaat. Hardmetalen gereedschappen zijn gebruikelijk, en keramiek- of PCBN-gereedschappen worden gebruikt bij sommige bewerkingen waarbij de machine en de opstelling stijf genoeg zijn. Wanneer een Monel-onderdeel nauwe toleranties en een goede oppervlakteafwerking vereist, kan de bewerkingsvolgorde een spanningsontlastende stap omvatten tussen voorbewerken en nabewerken om vervorming onder controle te houden.
Bewerkingsonderdelen van nikkellegeringen in Monel verschillen daarom van roestvrijstalen onderdelen wat betreft cyclustijd en gereedschapskosten, zelfs als de geometrie vergelijkbaar is. Een leverancier die dit begrijpt, zal dienovereenkomstig offertes maken en plannen; een leverancier die dit niet doet, mag onderdelen leveren met inconsistente afmetingen of oppervlakte-integriteit.
Smeden en vormen
Smeden wordt gebruikt voor onderdelen die een gerichte graanstroom en verbeterde mechanische eigenschappen nodig hebben, zoals assen, kleplichamenen bevestigingsmiddelen met hoge integriteit. Monel 400-smeedmateriaal valt onder normen zoals ASTM B564, en smeedstukken kunnen vervolgens tot de uiteindelijke afmetingen worden bewerkt. Vormen en lassen zijn relevant voor plaatgebaseerde componenten, buisconstructies en gelaste constructies. Monel 400 heeft een goede lasbaarheid bij conventionele processen, waarbij de selectie van het toevoegmateriaal en de zuiverheid de belangrijkste controles zijn; Warmtebehandeling na het lassen is niet altijd vereist voor corrosieweerstand, hoewel spanningsverlichting kan worden gespecificeerd voor maatvastheid.
Voor de meeste op maat gemaakte Monel-onderdelen is het productietraject niet één enkel proces, maar een keten. Een gegoten pomphuis kan machinaal worden bewerkt op de flensvlakken en boring; een gesmede as kan worden gedraaid, van schroefdraad voorzien en geslepen. De productie van Monel-componenten omvat daarom beslissingen bij elke stap, en de aankoopspecificatie moet duidelijk maken welke stappen de verantwoordelijkheid van de leverancier zijn.
Monel-legeringsgieten versus machinaal bewerken: wanneer moet u ze gebruiken?
De keuze tussen gieten en machinaal bewerken van een onderdeel van Monel-legering wordt bepaald door geometrie, hoeveelheid, tolerantie en inspectie-eisen, niet door een voorkeur voor het ene proces boven het andere. Beide routes zijn legitiem en beide kunnen onderdelen produceren die aan dezelfde materiaalspecificaties voldoen.
Gieten is de juiste route wanneer het onderdeel een complexe externe vorm of interne doorgangen heeft die een uitgebreide bewerking van massief materiaal vereisen, wanneer de hoeveelheid de gereedschaps- en patroonkosten rechtvaardigt, of wanneer de bijna-netvorm de totale materiaal- en bewerkingskosten verlaagt. Een pompslakkenhuis, een kleplichaam met een kronkelig stromingspad of een waaier met gebogen schoepen zijn natuurlijke gietstukken. De gietroute verplaatst de geometrische complexiteit naar de mal, waar deze economisch wordt herhaald tijdens een productierun.
Bewerking vanuit staaf, plaat of smeden is de juiste route wanneer het onderdeel geometrisch eenvoudig maar dimensionaal veeleisend is, wanneer de hoeveelheid klein is of het ontwerp nog steeds wordt herhaald, of wanneer de eigenschappen van het materiaal in de bewerkte vorm vereist zijn. Een Monel-fitting geproduceerd als een machinaal bewerkt onderdeel uit een zeskantige staaf, een monelbout die is gedraaid en van schroefdraad is voorzien uit een ronde staaf, of een klepsteel die is vervaardigd uit staafmateriaal zijn gebruikelijke voorbeelden. Bewerking geeft directe controle over toleranties, oppervlakteafwerking en draadkwaliteit, en vermijdt de doorlooptijd van het gereedschap die gieten vereist.
Vaak worden de twee routes gecombineerd. Een gietstuk van een Monel-legering kan worden gespecificeerd met bewerkingstoeslagen en vervolgens worden geboord, gevlakt, geboord en getapt tot de uiteindelijke afmetingen. Deze hybride aanpak is gebruikelijk voor pomp- en klepcomponenten: de gieterij levert een degelijk bijna-netgietwerk en de machinewerkplaats zorgt voor de kritische pas- en afdichtingsoppervlakken. Voor de koper is het van belang om te definiëren welke oppervlakken gegoten zijn en welke machinaal bewerkt zijn, en om de inspectie-eisen voor beide te specificeren.
Een praktisch beoordelingskader kijkt naar vier variabelen. De complexiteit van de geometrie is voorstander van gieten. Hoeveelheid geeft de voorkeur aan gieten zodra het gereedschap is afgeschreven, terwijl een lage hoeveelheid de voorkeur geeft aan machinale bewerking. Tolerantie- en oppervlakteafwerkingseisen bevorderen de bewerking van de kritische kenmerken. En de acceptabele inspectieroute is van belang: gietstukken kunnen radiografie of penetrante inspectie vereisen voor interne stevigheid, terwijl machinaal bewerkte onderdelen worden gecontroleerd op maat en oppervlakteafwerking. Geen van deze variabelen alleen bepaalt de route; ze worden samen gewogen.
Op maat gemaakte Monel-onderdelen worden vaak gespecificeerd zonder dat de koper een voorkeursproces aangeeft. In die situatie moet het procesadvies van de leverancier worden behandeld als een technisch voorstel en niet als een standaardvoorstel. De koper moet zich afvragen waarom voor gieten of machinaal bewerken is gekozen, wat de verwachte deugdelijkheid of tolerantie is en hoe het inspectieplan aansluit bij de functie van het onderdeel.
Typische soorten Monel-legeringsonderdelen
Monel-legeringsonderdelen komen voor in verschillende herkenbare functionele families. In de onderstaande tabel worden veelvoorkomende typen in kaart gebracht met hun gebruikelijke productieroute, kwaliteitstendens en servicerol. De cijferkolom geeft de heersende keuze aan, geen exclusieve regel; het werkelijke cijfer moet de gebruiksomstandigheden volgen.
| Onderdeeltype | Gemeenschappelijke productieroute | Typisch Monel-kwaliteit | Primaire dienstverlenende rol |
| Bevestigingsmiddelen: bouten, moeren, ringen | Bewerking vanaf staaf | Monel 400 of K-500 | Corrosiebestendige boutverbindingen in de maritieme en chemische sector |
| Fittingen: ellebogen, T-stukken, connectoren, flenzen | Verspanen of gieten, afhankelijk van maat en hoeveelheid | Monel 400 | Leidingaansluitingen in zeewater- en chemische systemen |
| Onderdelen voor vloeistofbehandeling: pomplichamen, waaiers, kleplichamen, stelen, zittingen | Gieten, verspanen of gieten plus verspanen | Monel 400 voor corrosieplicht; K-500 voor sterkere assen en stuurpennen | Het verplaatsen en bevatten van corrosieve vloeistoffen |
| Structurele en ascomponenten: assen, bussen, bussen, beugels | Bewerking van staaf of smeden | Monel 400 of K-500 | Dragende onderdelen in natte of corrosieve omgevingen |
| Warmteoverdrachtscomponenten: buisplaten, buizen, wisselaaronderdelen | Walsen, vormen, bewerken, lassen | Monel 400 | Warmte-uitwisseling in zeewater en chemische processen |
Bevestigingsmiddelen verdienen specifieke aandacht omdat ze tot de categorie Monel-onderdelen met een hoog volume behoren. Monel bouten en moeren worden geproduceerd volgens bevestigingsstandaarden zoals ASTM F467 en F468 voor non-ferro bouten, en Monel 400-fittingen worden gewoonlijk gekocht volgens ASTM B366 of gelijkwaardige fittingspecificaties. Deze standaardaanduidingen zijn van belang: een “Monel-bout” zonder een standaard- en kwaliteitsaanduiding is geen volledige aankoopbeschrijving.
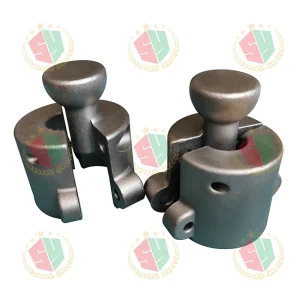
Op maat gemaakte Monel-onderdelen en Monel-legeringscomponenten die volgens tekening zijn besteld, bezetten een andere inkooproute. Hiervoor definieert de tekening de geometrie, toleranties en materiaalaanduiding, en het is de verantwoordelijkheid van de leverancier om de productieroute en het inspectieplan uit te voeren. Het onderscheid tussen de aankoop van standaardonderdelen en de aankoop van aangepaste onderdelen verandert wat de koper moet specificeren: een standaardonderdeel wordt gedefinieerd door het standaardnummer en de kwaliteit, terwijl een aangepast onderdeel wordt gedefinieerd door de tekening, materiaalcertificering en inspectie-eisen.
Industriële toepassingen van Monel-legeringsonderdelen
Monel-legeringsonderdelen worden geselecteerd waarbij de combinatie van corrosieweerstand, sterkte en taaiheid past bij een specifieke industriële blootstelling. De onderstaande toepassingen zijn geordend op basis van de serviceconditie die de materiaalkeuze bepaalt, en niet als een lijst van industrieën op zich.
Chemische verwerking
Chemische apparatuur die fluorwaterstofzuur, zwavelzuur onder reducerende omstandigheden en alkalische stromen verwerkt, is een kerngebied van Monel. Monel 400-onderdelen verschijnen in het inwendige van de reactor, de buizen van de warmtewisselaar, de leidingcomponenten, de pomp- en klepbekleding en de beitslijnapparatuur. De rode draad is een reducerende of niet-oxiderende chemische omgeving waarin de nikkel-koper vaste oplossing een stabiliteit biedt die roestvrij staal niet kan evenaren. De bijbehorende voorzichtigheid is even relevant: sterk oxiderende media, zoals salpeterzuur of oplossingen die ijzerionen bevatten, vallen buiten het beoogde bereik van Monel. Bij een onderzoek naar chemische toepassingen moet daarom het medium, de concentratie, de temperatuur en de beluchtingsstatus worden vermeld, omdat deze variabelen bepalen of Monel überhaupt de juiste legering is.
Zee- en zeewaterservice
Zeewaterpompen, kleppen, warmtewisselaars, leidingfittingen en bevestigingsmiddelen behoren tot de meest gevestigde toepassingen van Monel 400. De legering is bestand tegen stromend zeewater en spanningscorrosie door chloride, en wordt gebruikt voor pompassen, waaiers, klepstelen en onderdelen van zeewaterleidingen. Monel K-500 breidt dezelfde corrosiebasis uit naar assen en bevestigingsmiddelen met hogere sterkte waar de sterkte van Monel 400 onvoldoende is. De maritieme omgeving illustreert ook waarom kwaliteit en proces op elkaar afgestemd moeten zijn: een gegoten Monel 400 kleplichaam en een machinaal bewerkte K-500 pompas in hetzelfde zeewatersysteem doen verschillende mechanische taken met dezelfde legeringsfamilie.
Productie van pompen en kleppen
Fabrikanten van pompen en kleppen zijn grote consumenten van Monel-legeringsonderdelen omdat hun producten corrosieve media combineren met mechanische beweging. Pomphuizen, waaiersassen, slijtringen, kleplichamen, zittingen, stuurpennen en trim zijn allemaal kandidaten voor Monel 400 of K-500, afhankelijk van de sterkte- en slijtagevereisten. De productieroute weerspiegelt de geometrie: behuizingen en lichamen neigen naar gieten of gieten plus machinale bewerking, terwijl assen, stelen en trim de neiging hebben om machinaal te worden bewerkt vanaf staaf of smeden. Voor een OEM van pompen of kleppen is de relevante vraag niet eenvoudigweg “Monel of roestvrij”, maar welke Monel-kwaliteit en welke productieroute de vereiste drukgrens, dimensionele controle en corrosielevensduur zal opleveren.
Andere industriële toepassingen
Monel-onderdelen komen ook voor in olie- en gasproductieapparatuur, warmtewisselaars van energiecentrales en voedsel- en farmaceutische verwerking waarbij een corrosiebestendig, reinigbaar metalen oppervlak nodig is. In de olie- en gassector wordt Monel K-500 gebruikt voor niet-magnetische componenten zoals boorkragen en oliebrongereedschap, en Monel 400 wordt gebruikt voor kleppen en fittingen in corrosieve dienst. Deze toepassingen delen dezelfde selectielogica: het medium en de mechanische belasting komen op de eerste plaats, en de kwaliteit en het proces volgen. Onderdelen van nikkel-koperlegeringen zijn de materiaaltaalbeschrijving voor dezelfde familie, en dit is handig wanneer de aanschafspecificatie is ingedeeld op legeringssysteem in plaats van op handelsnaam.
Wat u moet bevestigen bij het aanschaffen van Monel-legeringsonderdelen
De aankoop van een Monel-legeringsonderdeel mislukt op voorspelbare manieren: de kwaliteit is dubbelzinnig, de norm ontbreekt, het procestraject wordt zonder kwalificatie aan de leverancier overgelaten of de inspectie-eisen worden niet vermeld. De onderstaande bevestigingslijst is opgebouwd rond de beslissingen die feitelijk van invloed zijn op de prestatie van het geleverde onderdeel.
Materiaalkwaliteit en standaard. Op de inkooporder dient het UNS-nummer te worden vermeld, en niet alleen de handelsnaam. Voor Monel 400 is dat UNS N04400; voor Monel K-500, UNS N05500. Ook moet de toepasselijke productnorm worden vermeld: bijvoorbeeld ASTM B127 voor plaat, B164 voor staaf, B165 voor buis, B564 voor smeedstukken of B865 voor K-500 staaf, staaf en smeedwerk, afhankelijk van de productvorm en kwaliteit. Voor gietstukken moet de toepasselijke ASTM-gietspecificatie afzonderlijk worden bevestigd voordat de inkooporder wordt uitgegeven; De hierboven genoemde normen hebben betrekking op smeedvormen en K-500 bar/smeedstukken, niet op de algemene aanschaf van Monel-gietstukken. Een tekening met de tekst “Monel” zonder UNS-nummer en een productvormstandaard laat de leverancier over om de eis te interpreteren.
Tekening, afmetingen en toleranties. Voor aangepaste Monel-onderdelen moet de revisie van de tekening actueel zijn en moeten de kritische afmetingen, toleranties, oppervlakteafwerking en draadspecificaties leesbaar zijn. Voor gietstukken moet de tekening onderscheid maken tussen gegoten oppervlakken en machinaal bewerkte oppervlakken en moeten de bewerkingstoeslagen en diepgangsvereisten worden vermeld. Voor bewerkte onderdelen moeten het referentieschema en de inspectiemethode ondubbelzinnig zijn.
Bevestiging van het productieproces. De koper moet weten of de leverancier van plan is om te gieten, te bewerken uit staaf of te smeden, of beide te combineren. Als gieten wordt voorgesteld, moeten de nikkel-koperervaring van de gieterij en de deugdelijkheidsinspectiemethode worden bevestigd. Als machinale bewerking wordt voorgesteld, moet de benadering van de leverancier ten aanzien van de controle en het gereedschap op het gebied van werkverharding deel uitmaken van de technische discussie. Het gieten van Monel-legeringen en het machinaal bewerken van Monel-legeringen zijn geen uitwisselbare standaarden; ze hebben verschillende capaciteitsprofielen.
Warmtebehandeling en conditie. Voor Monel K-500 is de verouderingsbehandeling een gespecificeerde processtap en moet worden bevestigd aan de hand van de toepasselijke standaard en productvorm. Voor Monel 400 moet de toestand (gegloeid, spanningsvrij of koud bewerkt) worden vermeld, omdat deze de sterkte, afmetingen en bewerkingsgedrag beïnvloedt. Een certificaat dat “Monel K-500” rapporteert zonder de verouderingstoestand is onvolledig.
Inspectie en documentatie. Een materiaaltestcertificaat met chemische samenstelling en mechanische eigenschappen is de basis. Voor gietstukken kan de koper radiografische, penetrante of ultrasone inspectie specificeren, afhankelijk van de druk van het onderdeel of de structurele belasting. Voor bewerkte onderdelen zijn dimensionale inspectierapporten en gegevens over de oppervlakteafwerking het overeenkomstige bewijsmateriaal. De traceerbaarheid van de warmtepartij moet worden gehandhaafd vanaf het fabriekscertificaat tot aan het voltooide onderdeel.
Een compacte onderzoekschecklist is handig: materiaalkwaliteit en UNS-nummer; toepasselijke ASTM- of AMS-standaard voor de productvorm; tekeningrevisie en kritische afmetingen; productieroute (gegoten, machinaal bewerkt of beide); warmtebehandelingstoestand; inspectie-eisen en documentatie; en traceerbaarheid van warmtepartijen. Voor standaard Monel-fittingen of monel-bouten vervangen het standaardnummer en de kwaliteit de tekening, maar de vereisten voor materiaalcertificering en traceerbaarheid blijven bestaan.
Veelgestelde vragen
Kunnen Monel 400- en Monel K-500-onderdelen door elkaar worden gebruikt?
Niet als standaard. K-500 is door de jaren heen gehard en aanzienlijk sterker, terwijl Monel 400 de solide oplossing is. Ze delen een corrosiebestendige basis, maar de sterkte, warmtebehandeling en bewerkingsgedrag verschillen. Een vervanging moet worden beoordeeld aan de hand van de daadwerkelijke belasting en gebruiksconditie, en mag niet worden aangenomen.
Zijn Monel-legeringsonderdelen lasbaar?
Monel 400 heeft een goede lasbaarheid bij TIG- en MIG-processen met behulp van bijpassend nikkel-koper-vulmetaal, waarbij zuiverheid en controle van de warmte-inbreng de belangrijkste praktische vereisten zijn. Warmtebehandeling na het lassen is niet altijd vereist voor corrosieweerstand, hoewel spanningsverlichting kan worden gespecificeerd als maatstabiliteit van belang is. De kwalificatie van de lasprocedures blijft de verantwoordelijkheid van de leverancier.
Hoe kiest een koper tussen Monel en roestvrij staal voor zeewaterservice?
De keuze hangt af van de specifieke zeewaterconditie en de mechanische belasting van het onderdeel. Monel 400 wordt geselecteerd wanneer weerstand tegen chloride-spanningscorrosie en prestaties in stromend zeewater vereist zijn, terwijl roestvrij staal verschillende beperkingen en kostenprofielen heeft. De beslissing moet gebaseerd zijn op het medium, de vloeiomstandigheden, de temperatuur en de vereiste sterkte, en niet op een algemene voorkeur voor één legeringsfamilie.
Is “monel-legeringsonderdeel” hetzelfde als “Monel 400-onderdeel”?
Nee. Monel-legeringsonderdeel is de bredere term voor elk onderdeel gemaakt uit de familie van nikkel-koperlegeringen. Een Monel 400-onderdeel is een onderdeel dat speciaal is gemaakt van UNS N04400. K-500-onderdelen zijn ook Monel-legeringsonderdelen, maar het zijn geen Monel 400-onderdelen.
Welke tekeninformatie is nodig voor een Monel-casting?
De tekening moet de gegoten geometrie, bewerkingstoleranties, diepgangshoeken, kritische bewerkte oppervlakken, tolerantievereisten en de locaties en acceptatiecriteria voor elke gespecificeerde niet-destructieve inspectie tonen. De materiaalaanduiding moet de gietkwaliteit en het UNS-nummer bevatten, en de toepasselijke ASTM-gietstandaard moet bij de gieterij worden bevestigd voordat de bestelling wordt geplaatst.
Wat beïnvloedt de doorlooptijd voor Monel-legeringsonderdelen?
De doorlooptijd is afhankelijk van de soort, de beschikbaarheid van productvormen, of er gietgereedschap nodig is, de bewerkingsinhoud en de inspectieomvang. Een machinaal bewerkt onderdeel uit een voorraadstaaf kan sneller bewegen dan een nieuw gietpatroon plus goedkeuring van het eerste artikel. De koper dient de leverancier te vragen de bepalende factoren voor de doorlooptijd te noemen, in plaats van één enkel getal zonder basis te noemen.
Monel-legeringsonderdelen worden gespecificeerd wanneer de gebruiksomstandigheden meer vereisen dan conventioneel roestvrij staal kan leveren bij het reduceren van zuren, zeewater of alkalische processtromen. De materiaalfamilie is smal – nikkel-koper, waarbij Monel 400 en K-500 de meeste onderdeelvereisten dekken – maar de beslissingen eromheen zijn dat niet. Kwaliteitskeuze, productieroute, warmtebehandeling en inspectie vormen een keten, en een zwakke schakel op welk punt dan ook kan het voltooide onderdeel in gevaar brengen. Een koper die een tekening, een UNS-nummer, een productvormstandaard, een gestelde procesverwachting en een inspectie-eis meeneemt naar het leveranciersgesprek, bevindt zich in een veel sterkere positie dan iemand die om “Monel-onderdelen” vraagt en op een offerte wacht. Als er al een specifieke vereiste voor Monel-legeringsonderdelen is gedefinieerd, is de volgende stap het organiseren van deze vijf elementen en het aanvragen van een technisch en commercieel antwoord hierop.











