મોનેલ એલોય ભાગો એ ઔદ્યોગિક ઘટકો છે જે નિકલ-કોપર એલોય સિસ્ટમમાંથી બનાવવામાં આવે છે અને કાસ્ટિંગ, મશીનિંગ અથવા ફોર્મિંગ દ્વારા બનાવવામાં આવે છે. તેઓ જ્યાં કાર્બન સ્ટીલ્સ, સ્ટેનલેસ સ્ટીલ્સ અને અન્ય ઘણા એલોયને પકડી શકતા નથી ત્યાં ઉલ્લેખિત છે: દરિયાઈ પાણીની સેવા, હાઇડ્રોફ્લોરિક એસિડ હેન્ડલિંગ, એસિડ વાતાવરણમાં ઘટાડો અને આલ્કલાઇન પ્રક્રિયા પ્રવાહ. મોનલ એલોય ભાગ એ એક ઉત્પાદન શ્રેણી નથી. તે ઘટકોનું કુટુંબ છે જેની સામગ્રી ગ્રેડ, ઉત્પાદન માર્ગ અને નિરીક્ષણ આવશ્યકતાઓ વાસ્તવિક સેવાની સ્થિતિ સાથે મેળ ખાતી હોવી જોઈએ. આ લેખ વિભાગ દ્વારા તે ચિત્ર વિભાગ બનાવે છે: મોનેલ શું છે, ભાગો માટે કયા ગ્રેડ મહત્વપૂર્ણ છે, સામગ્રી કેવી રીતે વર્તે છે, કેવી રીતે કાસ્ટિંગ અને મશીનિંગ પસંદ કરવામાં આવે છે, કયા પ્રકારનાં મોનેલ ઘટકો પ્રાપ્ત થાય છે, તેનો ઉપયોગ ક્યાં થાય છે અને ખરીદદારે ઓર્ડર આપતા પહેલા શું પુષ્ટિ કરવી જોઈએ.
મોનલ એલોય ભાગ શું છે?
મોનેલ એ નિકલ-કોપર એલોય પરિવાર છે જેમાં નિકલ એ મુખ્ય તત્વ છે, સામાન્ય રીતે 63% ન્યૂનતમ (Ni + Co), જેમાં તાંબુ એ લગભગ 28% થી 34% ની રેન્જમાં મુખ્ય એલોયિંગ ઉમેરણ તરીકે છે. બે ધાતુઓ સતત નક્કર દ્રાવણ બનાવે છે, જે એલોયને વિશાળ તાપમાન શ્રેણીમાં સ્થિર સિંગલ-ફેઝ ઓસ્ટેનિટીક માળખું આપે છે અને તેના કાટની વર્તણૂક અને તેની કઠિનતા બંનેને અન્ડરપિન કરે છે.
મોનેલ એલોય ભાગ એ આ એલોય સિસ્ટમમાંથી ઉત્પાદિત કોઈપણ ઘટક છે: એક કાસ્ટ પંપ હાઉસિંગ, મશીન વાલ્વ સ્ટેમ, બનાવટી ફાસ્ટનર, રોલ્ડ અને વેલ્ડેડ હીટ-એક્સ્ચેન્જર ટ્યુબ. સામગ્રીને કાસ્ટિંગ, બાર સ્ટોક, પ્લેટ, ટ્યુબ, ફોર્જિંગ અથવા વાયર તરીકે સપ્લાય કરી શકાય છે, અને ભાગ બનાવવાનો માર્ગ આકાર અને જરૂરી જથ્થાને અનુસરે છે.
મોનેલ ઘણીવાર સાથે જૂથમાં હોય છે નિકલ આધારિત એલોય ભાગો, પરંતુ તેને દરેક નિકલ એલોય સાથે વિનિમયક્ષમ તરીકે ગણવામાં આવવું જોઈએ નહીં. Inconel, Incoloy અને Hastelloy વિવિધ મજબૂતીકરણ અને કાટ મિકેનિઝમ્સ સાથે વિવિધ એલોય સિસ્ટમોથી સંબંધિત છે. મોનેલ એ ખાસ કરીને નિકલ-કોપર શાખા છે, અને તે શાખાની અંદર, મોનેલ 400 એ સૌથી વધુ વ્યાપક રીતે સંદર્ભિત ગ્રેડ છે, જોકે તે એકમાત્ર નથી. ખરીદીના તબક્કે વ્યવહારુ ભેદ મહત્વ ધરાવે છે: યુએનએસ નંબર વગરનું ડ્રોઇંગ જે "મોનેલ" માટે બોલાવે છે તે અર્થઘટન માટે ઘણી જગ્યા છોડી દે છે.
મોનેલની કાટ પદ્ધતિ સ્ટેનલેસ સ્ટીલથી મહત્વપૂર્ણ રીતે અલગ છે. સ્ટેનલેસ સ્ટીલ્સ ક્રોમિયમ-સમૃદ્ધ નિષ્ક્રિય ફિલ્મ પર આધાર રાખે છે. મોનેલ રક્ષણ માટે ક્રોમિયમ પર નિર્ભર નથી. તેનો પ્રતિકાર નિકલ-કોપર સોલિડ સોલ્યુશનમાંથી જ આવે છે, જે થર્મોડાયનેમિકલી રિડ્યુસિંગ અને ન્યુટ્રલ મીડિયામાં સ્થિર છે જ્યાં સ્ટેનલેસ સ્ટીલ્સ સંઘર્ષ કરી શકે છે. દરિયાઇ પાણીમાં, ઉદાહરણ તરીકે, 316L સ્ટેનલેસ સ્ટીલ ક્લોરાઇડ-પ્રેરિત સ્થાનિક હુમલા અને તાણ કાટ ક્રેકીંગ માટે અમુક પરિસ્થિતિઓમાં સંવેદનશીલ છે, જ્યારે મોનેલ 400 નો ઉપયોગ ખાસ કરીને થાય છે કારણ કે તે ક્લોરાઇડ તણાવ કાટ ક્રેકીંગનો પ્રતિકાર કરે છે અને વહેતા દરિયાઈ પાણીમાં સારું પ્રદર્શન કરે છે. તે મોનેલને સાર્વત્રિક રીતે "વધુ સારું" બનાવતું નથી; તે એસિડ, હાઇડ્રોફ્લોરિક એસિડ અને દરિયાઇ વાતાવરણને ઘટાડવા સહિતની પરિસ્થિતિઓના અલગ સેટ માટે એક અલગ સાધન બનાવે છે.
સામાન્ય મોનેલ એલોય ગ્રેડ અને તેમના તફાવતો
ઔદ્યોગિક પ્રાપ્તિમાં મોટાભાગના મોનેલ એલોય ભાગો માટે બે ગ્રેડ જવાબદાર છે: મોનેલ 400 અને મોનેલ કે-500. તેઓ સમાન નિકલ-કોપર બેઝ શેર કરે છે પરંતુ વિનિમયક્ષમ નથી.
મોનેલ 400 (UNS N04400)
મોનેલ 400 એ સોલિડ-સોલ્યુશન ગ્રેડ છે. તે વરસાદની પ્રતિક્રિયાને બદલે નિકલ-તાંબાના ઘન દ્રાવણ દ્વારા જ મજબૂત બને છે, અને ઉત્પાદનના સ્વરૂપ અને જરૂરી તાકાત સ્તરના આધારે તેને એન્નીલ્ડ અથવા કોલ્ડ-વર્ક્ડ સ્થિતિમાં પૂરો પાડવામાં આવે છે. એન્નીલ્ડ સળિયા અને બાર માટે, લઘુત્તમ ઉલ્લેખિત તાણ શક્તિ સામાન્ય રીતે 482 MPa (70 ksi) છે, જેમાં લઘુત્તમ ઉપજ શક્તિ 172 MPa (25 ksi) અને લઘુત્તમ વિસ્તરણ 35% છે. લાક્ષણિક annealed મૂલ્યોની શ્રેણી વધુ હોય છે - આશરે 517–620 MPa ની તાણ શક્તિ, 172–345 MPa ની ઉપજ શક્તિ અને ફોર્મ અને કદના આધારે 35-60% ની વિસ્તરણની જાણ કરવામાં આવે છે. આ મૂલ્યો ઉત્પાદન ફોર્મ, કદ અને પરીક્ષણ ધોરણ સાથે બદલાય છે, તેથી ખરીદી સ્પષ્ટીકરણમાં એક ડેટા શીટ પર આધાર રાખવાને બદલે લાગુ પડતા ASTM અથવા AMS માનકનો સંદર્ભ હોવો જોઈએ.
મોનેલ 400 પ્લેટ, શીટ, સ્ટ્રીપ, બાર, સળિયા, ટ્યુબ, પાઇપ, ફોર્જિંગ સ્ટોક અને કાસ્ટિંગ તરીકે ઉપલબ્ધ છે. સામાન્ય ઉત્પાદન ધોરણોમાં પ્લેટ અને શીટ માટે ASTM B127, રોડ અને બાર માટે ASTM B164, સીમલેસ ટ્યુબ માટે ASTM B165 અને ફોર્જિંગ માટે ASTM B564નો સમાવેશ થાય છે. પ્રાપ્તિની ભાષામાં, "મોનેલ 400 ભાગ" અને "મોનેલ એલોય 400 ભાગ" નો સામાન્ય રીતે એક જ અર્થ થાય છે: UNS N04400 માંથી બનાવેલ ભાગ. UNS નંબર એ ડ્રોઇંગ પર મૂકવા માટે અસ્પષ્ટ ઓળખકર્તા છે.
Monel K-500 (UNS N05500)
મોનેલ K-500 એ વય-સખ્તાઈ શકાય તેવું સંસ્કરણ છે. તે નિકલ-કોપર બેઝને જાળવી રાખે છે પરંતુ એલ્યુમિનિયમ અને ટાઇટેનિયમ ઉમેરે છે, જે નિયંત્રિત વૃદ્ધત્વની સારવાર દરમિયાન ઓર્ડર કરેલ Ni₃(Al,Ti) ના દંડ γ′ અવક્ષેપો બનાવે છે. તે વરસાદની પ્રતિક્રિયા નોંધપાત્ર રીતે તાકાત વધારે છે. ASTM B865/AMS 4676 માટે કોલ્ડ-ડ્રોન અને વૃદ્ધ સળિયા અને બાર માટે, લઘુત્તમ તાણ શક્તિ સામાન્ય રીતે 896 MPa (130 ksi) અને લઘુત્તમ ઉપજ શક્તિ 586 MPa (85 ksi) છે. લાક્ષણિક વયના મૂલ્યો વધારે હોય છે — આશરે 1,100 MPa ટેન્સાઈલ અને 790 MPa ઉપજ, લગભગ 20% વિસ્તરણ સાથે.
વૃદ્ધત્વની સારવાર ઉત્પાદનના સ્વરૂપ અને સંચાલિત સ્પષ્ટીકરણ પર આધારિત છે. એન્નીલ્ડ સામગ્રી માટે, એક પ્રતિનિધિ શેડ્યૂલ 8-10 કલાક માટે 580–590 °C છે અને ત્યારબાદ એર કૂલિંગ છે; સ્પ્રિંગ-ટેમ્પર મટિરિયલ માટે, 4-6 કલાક માટે 530–540°C અને ત્યારબાદ એર કૂલીંગ. અન્ય ઉત્પાદન સ્વરૂપો વ્યાપક શ્રેણીમાં વિવિધ સમય-તાપમાન સંયોજનોનો ઉપયોગ કરી શકે છે. K-500 ખરીદીના ઓર્ડરમાં લાગુ પડતા ધોરણનો સંદર્ભ હોવો જોઈએ અને એક જ સાર્વત્રિક વૃદ્ધત્વ ચક્ર ધારણ કરવાને બદલે જરૂરી સ્થિતિ જણાવવી જોઈએ.
ભાગની પસંદગી માટેનો વ્યવહારુ તફાવત સીધો છે. મોનેલ 400 પસંદ કરવામાં આવે છે જ્યાં કાટ પ્રતિકાર અને ફોર્મેબિલિટી પ્રાથમિકતાઓ છે અને મધ્યમ તાકાત પૂરતી છે. મોનેલ K-500 પસંદ કરવામાં આવે છે જ્યાં સમાન કાટ પ્રતિકારની જરૂર હોય છે પરંતુ ભાગને પણ વધુ યાંત્રિક ભાર વહન કરવો પડે છે અથવા વસ્ત્રોનો પ્રતિકાર કરવો પડે છે: પંપ શાફ્ટ, ઇમ્પેલર્સ, વાલ્વ સ્ટેમ્સ અને ઉચ્ચ-શક્તિવાળા ફાસ્ટનર્સ લાક્ષણિક K-500 એપ્લિકેશન છે. K-500 લગભગ −101°C (−150°F) સુધી પણ બિન-ચુંબકીય રહે છે, જે અમુક ઓઇલફિલ્ડ અને ઇલેક્ટ્રોનિક ઘટકોમાં મહત્વ ધરાવે છે.
| લક્ષણ | મોનેલ 400 (N04400) | Monel K-500 (N05500) |
| બેઝ સિસ્ટમ | નિકલ-કોપર સોલિડ સોલ્યુશન | Al અને Ti ઉમેરાઓ સાથે નિકલ-કોપર |
| મજબુત | સોલિડ-સોલ્યુશનને મજબૂત બનાવવું | સોલિડ-સોલ્યુશન વત્તા γ′ વરસાદ (વય સખ્તાઇ) |
| લાક્ષણિક ભાગ ફોકસ | કાટ-પ્રતિરોધક હાઉસિંગ, ફિટિંગ, ટ્યુબિંગ, હીટ-એક્સ્ચેન્જર ઘટકો | ઉચ્ચ-શક્તિની શાફ્ટ, ઇમ્પેલર્સ, દાંડી, ફાસ્ટનર્સ |
| હીટ ટ્રીટમેન્ટ | એન્નીલ્ડ અથવા કોલ્ડ-વર્ક્ડ | સોલ્યુશન એન્નીલ્ડ, પછી ઉંમર સખત |
| ચુંબકીય વર્તન | ઓરડાના તાપમાને સહેજ ચુંબકીય | લગભગ −101°C (−150°F) માટે બિન-ચુંબકીય |
ખરીદદારે એવું ન માનવું જોઈએ કે K-500 ભાગને મોનેલ 400 ભાગ અથવા તેનાથી વિપરીત બદલી શકાય છે. વૃદ્ધત્વની સારવારના પરિમાણોમાં થોડો ફેરફાર થાય છે, મશીનિંગની વર્તણૂક અલગ પડે છે, અને તાકાત-કઠિનતા સંતુલન સમાન નથી. ડ્રોઇંગ પરનો ગ્રેડ કોલઆઉટ અને ખરીદીનો ઓર્ડર ઇચ્છિત સેવા ફરજ સાથે મેળ ખાતો હોવો જોઈએ.
અન્ય મોનેલ ગ્રેડ અસ્તિત્વમાં છે, જેમ કે મોનેલ 401 અને મોનેલ 404, પરંતુ તેઓ સાંકડા માળખા પર કબજો કરે છે અને સામાન્ય મોનેલ એલોય ઘટકોની પ્રાપ્તિમાં જોવા મળતા મુખ્ય ગ્રેડ નથી. મોટા ભાગના ઔદ્યોગિક ખરીદીના નિર્ણયો માટે, 400-વિરુદ્ધ-K-500 ભેદ એ પ્રથમ મહત્વનો છે.
મોનેલ એલોય ભાગોના મુખ્ય ગુણધર્મો
જે ગુણધર્મો મોનેલને ભાગોમાં ઉપયોગી બનાવે છે તે એક હેડલાઇન નંબર નથી. તેઓ એક સંયોજન છે: ચોક્કસ માધ્યમોમાં કાટ પ્રતિકાર, મધ્યમથી ઉચ્ચ તાકાત સ્તર, સારી કઠિનતા અને અનુમાનિત શારીરિક વર્તન. પાર્ટ ડિઝાઇન અને પ્રોક્યોરમેન્ટ માટે મહત્વની બાબત એ છે કે તે પ્રોપર્ટીઝ સર્વિસ એન્વાયર્નમેન્ટ સાથે કેવી રીતે સુસંગત છે.
ચોક્કસ માધ્યમો સાથે જોડાયેલ કાટ પ્રતિકાર
મોનેલ 400 દરિયાઈ પાણીમાં, ખાસ કરીને વહેતા દરિયાઈ પાણીમાં અને તટસ્થ અને આલ્કલાઇન મીઠાના ઉકેલોમાં સારું પ્રદર્શન કરે છે. જ્યારે તે ડી-એરેટેડ હોય ત્યારે તે હાઇડ્રોક્લોરિક અને હાઇડ્રોફ્લોરિક એસિડ્સ માટે ખાસ કરીને પ્રતિરોધક હોય છે, અને તે ઘટાડવાની સ્થિતિમાં સલ્ફ્યુરિક એસિડનો સારો પ્રતિકાર દર્શાવે છે. હાઇડ્રોફ્લોરિક એસિડ સેવામાં, મોનેલને ઘણીવાર પસંદ કરવામાં આવે છે કારણ કે તેની પ્રતિકાર સ્ટેનલેસ સ્ટીલ્સ અથવા ટાઇટેનિયમ સાથે મેળ ખાવી મુશ્કેલ છે. મર્યાદા પણ એટલી જ મહત્વપૂર્ણ છે: વાયુમિશ્રણ આ એસિડમાં કાટના દરમાં વધારો કરે છે, અને ફેરિક ક્લોરાઇડ જેવા ઓક્સિડાઇઝિંગ એસિડ ક્ષાર નબળા પ્રતિકારનું કારણ બને છે. મોનેલ એ સામાન્ય હેતુનું "એસિડ-પ્રૂફ" એલોય નથી; તેનો ફાયદો ઘટાડવા અને બિન-ઓક્સિડાઇઝિંગ વાતાવરણમાં કેન્દ્રિત છે.
આ મધ્યમ-વિશિષ્ટ વર્તણૂક એટલા માટે છે કે મોનેલ એલોયનો ભાગ ક્યારેય ફક્ત "કાટ પ્રતિકાર" ના આધારે ઉલ્લેખિત થવો જોઈએ નહીં. ખરીદીના નિર્ણય માટે એક માધ્યમ, એકાગ્રતા, ઓપરેટિંગ તાપમાન અને વાયુમિશ્રણ સ્થિતિની જરૂર છે. તેના વિના, સામગ્રીની પસંદગી અધૂરી છે.
ભાગો સાથે સંબંધિત યાંત્રિક અને શારીરિક વર્તન
મોનેલ 400 મધ્યમ-થી-ઉચ્ચ તાકાતને સારી નમ્રતા અને કઠિનતા સાથે જોડે છે. તે હવામાં ઉપ-શૂન્ય તાપમાનથી આશરે 480°C સુધી ઉપયોગી યાંત્રિક ગુણધર્મો જાળવી રાખે છે, જેનાથી આગળ સ્કેલિંગ એક મર્યાદા બની જાય છે. મોનેલ 400 ની ઘનતા આશરે 8.8 g/cm³ છે, થર્મલ વાહકતા લગભગ 21.8 W/m·K છે, અને એલોય 20°C થી 50°C ની રેન્જમાં ક્યુરી તાપમાન સાથે ઓરડાના તાપમાને સહેજ ચુંબકીય છે. આ ભૌતિક મૂલ્યો આંશિક ડિઝાઇનમાં મહત્વ ધરાવે છે: ઘનતા ફરતા ઘટકોમાં વજન અને જડતાને અસર કરે છે; થર્મલ વાહકતા એક્સ્ચેન્જરના ભાગોમાં હીટ ટ્રાન્સફર અને મશીનિંગ દરમિયાન હીટ જનરેશનને અસર કરે છે; સાધનો અને ઘટકોમાં જ્યાં ચુંબકીય અભેદ્યતા નિયંત્રિત હોય છે તેમાં સહેજ ચુંબકત્વ મહત્વ ધરાવે છે.
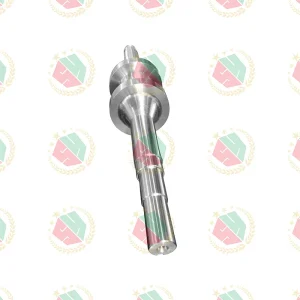
મોનેલ K-500 સમાન કાટ આધાર પર બિલ્ડ કરે છે પરંતુ વૃદ્ધત્વ પછી નોંધપાત્ર રીતે ઉચ્ચ શક્તિ પ્રદાન કરે છે. તે લગભગ −101°C (−150°F) સુધી બિન-ચુંબકીય રહે છે, જે અમુક ડાઉનહોલ અને સેન્સર ઘટકોમાં ફાયદો છે. વેપાર બંધ એ છે કે વૃદ્ધત્વની સારવાર પ્રક્રિયાના પગલાં ઉમેરે છે અને ભઠ્ઠી નિયંત્રણની જરૂર છે; K-500 ભાગ માત્ર એક અલગ લેબલ સાથે મોનેલ 400 ભાગ નથી.
સખત મહેનત અને તેના પરિણામો
મોનેલ એલોય કટીંગ અને કોલ્ડ ફોર્મિંગ દરમિયાન ઝડપથી સખત કામ કરે છે. મશીનિંગમાં, સપાટીનું સ્તર કટીંગ એજની આગળ અને પાછળ તુરંત જ સખત બને છે, જે કટીંગ ફોર્સ વધારે છે, ટૂલ વેયરને વેગ આપે છે અને જો ઓપરેશનને નિયંત્રિત ન કરવામાં આવે તો બિલ્ટ-અપ એજ અને નબળી સપાટીની પૂર્ણાહુતિ તરફ દોરી શકે છે. આ સામગ્રીની ખામી નથી; તે એક લાક્ષણિકતા છે જે ઉત્પાદન યોજનાને આકાર આપે છે. આ જ કારણ છે કે મોનેલ એલોય મશીનિંગનો વારંવાર શાર્પ ટૂલિંગ, પોઝિટિવ રેક ભૂમિતિ અને કટીંગ પેરામીટર્સ સાથે સંપર્ક કરવામાં આવે છે જે કટમાં રહેવાનું ટાળે છે.
ભાગ ખરીદનારાઓ માટે, કાર્ય-સખ્તાઇની વૃત્તિનો સીધો પ્રાપ્તિ સૂચિત છે. એક દુકાન જે મોનેલને 316 સ્ટેનલેસ સ્ટીલની જેમ વર્તે છે તે સંભવતઃ સાધન જીવન, પરિમાણીય સુસંગતતા અને સપાટીની અખંડિતતા સાથે સંઘર્ષ કરશે. તેથી સપ્લાયરનો મશીનિંગ અભિગમ એ એક ભાગ છે જેનું મૂલ્યાંકન કરવું જોઈએ, પછીનો વિચાર નહીં.
મોનેલ એલોય ભાગો માટે ઉત્પાદન પ્રક્રિયાઓ
મોનેલ એલોય ઘટકો ચાર મુખ્ય માર્ગો દ્વારા બનાવવામાં આવે છે: કાસ્ટિંગ, મશીનિંગ, ફોર્જિંગ અને ફોર્મિંગ/વેલ્ડિંગ. કાસ્ટિંગ અને મશીનિંગ પાર્ટ-મેકિંગ લેન્ડસ્કેપ પર પ્રભુત્વ ધરાવે છે, અને તેઓને તે ક્રમમાં અહીં ગણવામાં આવે છે.
કાસ્ટિંગ
જ્યારે ભાગની ભૂમિતિ જટિલ હોય, જ્યારે આંતરિક માર્ગો અથવા કોર્ડ ફીચર્સ જરૂરી હોય, અથવા જ્યારે નજીકનો ચોખ્ખો આકાર ઉત્પન્ન કરવાથી સામગ્રીનો કચરો અને અનુગામી મશીનિંગ ઘટે ત્યારે કાસ્ટિંગનો ઉપયોગ થાય છે. સેન્ડ કાસ્ટિંગ, ઇન્વેસ્ટમેન્ટ કાસ્ટિંગ અને સેન્ટ્રીફ્યુગલ કાસ્ટિંગ બધું નિકલ-કોપર એલોય પર લાગુ થાય છે.
કાસ્ટિંગ મોનેલ પ્રક્રિયા પડકારો રજૂ કરે છે જેને ફાઉન્ડ્રીએ નિયંત્રિત કરવી જોઈએ. એલોય પ્રમાણમાં ઊંચી ગલન શ્રેણી ધરાવે છે, લગભગ 1,300°C થી 1,350°C, અને જો ગેટીંગ અને રાઇઝિંગ યોગ્ય રીતે ડિઝાઇન કરવામાં ન આવ્યા હોય તો તે ગેસ શોષણ અને સંકોચન છિદ્રાળુતા માટે જોખમી છે. રેડતા તાપમાન નિયંત્રણ, ઘાટની અભેદ્યતા, અને ખોરાક આપવાની પ્રેક્ટિસ આ બધું જ સ્વસ્થતાને અસર કરે છે. આ ફાઉન્ડ્રી-પ્રોસેસ મુદ્દાઓ છે, પરંતુ જ્યારે કોઈ કાસ્ટિંગનો નિર્દિષ્ટતાની જરૂરિયાત વિના ઉલ્લેખ કરવામાં આવે ત્યારે તે ખરીદદારનો મુદ્દો બની જાય છે. કાસ્ટિંગ ખરીદીમાં છિદ્રાળુતા અને નિરીક્ષણ પદ્ધતિ માટે સ્વીકૃતિ માપદંડ જણાવવું જોઈએ, માત્ર એલોય ગ્રેડ જ નહીં.
મોનેલ સેવા માટે નિકલ એલોય કાસ્ટિંગ ભાગોમાં સામાન્ય રીતે પંપ બોડી, વાલ્વ બોડી, ઇમ્પેલર્સ અને ફિટિંગનો સમાવેશ થાય છે. નિકલ-કોપર એલોય સાથે ફાઉન્ડ્રીનો અનુભવ સામાન્ય ફેરસ કાસ્ટિંગ અનુભવ કરતાં વધુ અર્થપૂર્ણ લાયકાતનો માપદંડ છે, કારણ કે નક્કરતા અને ગેસ વર્તન અલગ છે.
મશીનિંગ
મશીનિંગ કવર ટર્ન, મિલ્ડ, ડ્રિલ્ડ અને થ્રેડેડ ફીચર્સ ધરાવે છે અને તે બાર, પ્લેટ અથવા ફોર્જિંગમાંથી ઉત્પાદિત ભાગો માટે ડિફોલ્ટ રૂટ છે: શાફ્ટ, બોલ્ટ, ફ્લેંજ્સ, વાલ્વ સ્ટેમ્સ અને કનેક્ટર્સ. મોનેલ 400 મશીનિંગ વ્યાપકપણે પ્રેક્ટિસ કરવામાં આવે છે પરંતુ એલોયના વર્ક-કઠણ વર્તન અને કટીંગ ઝોનમાં ગરમી ઉત્પન્ન કરવાની તેની વૃત્તિ માટે આદરની માંગ કરે છે.
મોનેલ માટેના વ્યવહારુ મશીનિંગ નિયમો સમગ્ર ટેકનિકલ સ્ત્રોતોમાં સુસંગત છે: શાર્પ, પોઝિટિવ-રેક ટૂલિંગનો ઉપયોગ કરો; પર્યાપ્ત ફીડ અને કટની ઊંડાઈ જાળવવા માટે કામ-કઠણ સ્તર હેઠળ આવવા માટે; ઘસવું અથવા રહેવાનું ટાળો; અને રફિંગ અને ફિનિશિંગની યોજના બનાવો જેથી તૈયાર સપાટી પર ક્ષતિગ્રસ્ત સ્તર ન રહે. કાર્બાઇડ ટૂલિંગ સામાન્ય છે, અને સિરામિક અથવા PCBN ટૂલિંગનો ઉપયોગ અમુક કામગીરીમાં થાય છે જ્યાં મશીન અને સેટઅપ પૂરતા પ્રમાણમાં સખત હોય છે. જ્યારે મોનેલ ભાગને ચુસ્ત સહિષ્ણુતા અને સારી સપાટીની પૂર્ણાહુતિની જરૂર હોય, ત્યારે મશીનિંગ ક્રમમાં વિકૃતિને નિયંત્રિત કરવા માટે રફિંગ અને ફિનિશિંગ વચ્ચે તણાવ-રાહતનું પગલું શામેલ હોઈ શકે છે.
મોનેલમાં નિકલ એલોય મશીનિંગ પાર્ટ્સ સ્ટેનલેસ સ્ટીલના ભાગોથી ચક્ર સમય અને ટૂલિંગ ખર્ચમાં અલગ પડે છે, ભલે ભૂમિતિ સમાન હોય. એક સપ્લાયર જે આને સમજે છે તે ક્વોટ કરશે અને તે મુજબ પ્લાન કરશે; એક સપ્લાયર જે અસંગત પરિમાણો અથવા સપાટીની અખંડિતતા સાથે ભાગોનું વિતરણ ન કરી શકે.
ફોર્જિંગ અને રચના
ફોર્જિંગનો ઉપયોગ એવા ભાગો માટે થાય છે કે જેને લક્ષી અનાજ પ્રવાહ અને સુધારેલ યાંત્રિક ગુણધર્મો, જેમ કે શાફ્ટ, વાલ્વ સંસ્થાઓ, અને ઉચ્ચ અખંડિતતાના ફાસ્ટનર્સ. મોનેલ 400 ફોર્જિંગ સ્ટોક એએસટીએમ B564 જેવા ધોરણો દ્વારા આવરી લેવામાં આવે છે, અને ફોર્જિંગને પછીથી અંતિમ પરિમાણોમાં મશિન કરી શકાય છે. પ્લેટ-આધારિત ઘટકો, ટ્યુબ એસેમ્બલી અને વેલ્ડેડ ફેબ્રિકેશન માટે રચના અને વેલ્ડીંગ સુસંગત છે. મોનેલ 400 પરંપરાગત પ્રક્રિયાઓ દ્વારા સારી વેલ્ડેબિલિટી ધરાવે છે, જેમાં ફિલર મેટલની પસંદગી અને સ્વચ્છતા મુખ્ય નિયંત્રણો છે; કાટ પ્રતિકાર માટે વેલ્ડ પછીની હીટ ટ્રીટમેન્ટ હંમેશા જરૂરી હોતી નથી, જોકે પરિમાણીય સ્થિરતા માટે તણાવ રાહતનો ઉલ્લેખ કરી શકાય છે.
મોટાભાગના વૈવિધ્યપૂર્ણ મોનેલ ભાગો માટે, ઉત્પાદનનો માર્ગ એક પ્રક્રિયા નથી પણ સાંકળ છે. કાસ્ટ પંપ હાઉસિંગ તેના ફ્લેંજ ફેસ અને બોર પર મશિન કરી શકાય છે; બનાવટી શાફ્ટ ચાલુ, થ્રેડેડ અને ગ્રાઉન્ડ થઈ શકે છે. તેથી મોનેલ ઘટક ઉત્પાદનમાં દરેક પગલા પર નિર્ણયોનો સમાવેશ થાય છે, અને ખરીદી સ્પષ્ટીકરણે સ્પષ્ટ કરવું જોઈએ કે કયા પગલાં સપ્લાયરની જવાબદારી છે.
મોનલ એલોય કાસ્ટિંગ વિ. મશીનિંગ: દરેકનો ઉપયોગ ક્યારે કરવો
મોનલ એલોય ભાગ માટે કાસ્ટિંગ અને મશીનિંગ વચ્ચેની પસંદગી ભૂમિતિ, જથ્થા, સહિષ્ણુતા અને નિરીક્ષણ આવશ્યકતાઓ દ્વારા સંચાલિત થાય છે, એક પ્રક્રિયા પર બીજી પ્રક્રિયાની પસંદગી દ્વારા નહીં. બંને માર્ગો કાયદેસર છે, અને બંને સમાન સામગ્રી સ્પષ્ટીકરણને પૂર્ણ કરતા ભાગોનું ઉત્પાદન કરી શકે છે.
કાસ્ટિંગ એ યોગ્ય માર્ગ છે જ્યારે ભાગ જટિલ બાહ્ય આકાર અથવા આંતરિક માર્ગો ધરાવે છે જેમાં ઘનમાંથી વ્યાપક મશીનિંગની જરૂર પડે છે, જ્યારે જથ્થો ટૂલિંગ અને પેટર્નના ખર્ચને ન્યાયી ઠેરવે છે અથવા જ્યારે નજીકનો ચોખ્ખો આકાર સામગ્રી અને મશીનિંગની કુલ કિંમત ઘટાડે છે. એક પંપ વોલ્યુટ, વાલ્વ બોડી જેમાં કર્કશ ફ્લો પાથ હોય છે અથવા વક્ર વેન સાથે ઇમ્પેલર કુદરતી કાસ્ટિંગ છે. કાસ્ટિંગ રૂટ ભૌમિતિક જટિલતાને ઘાટમાં ખસેડે છે, જ્યાં તે ઉત્પાદન દરમિયાન આર્થિક રીતે પુનરાવર્તિત થાય છે.
જ્યારે ભાગ ભૌમિતિક રીતે સરળ હોય પરંતુ પરિમાણીય રીતે માગણી કરતો હોય, જ્યારે જથ્થો ઓછો હોય અથવા ડિઝાઇન હજુ પણ પુનરાવર્તિત થતી હોય, અથવા જ્યારે ઘડાયેલા સ્વરૂપમાં સામગ્રીના ગુણધર્મો જરૂરી હોય ત્યારે બાર, પ્લેટ અથવા ફોર્જિંગમાંથી મશીનિંગ એ યોગ્ય માર્ગ છે. હેક્સ બારમાંથી મશિન કરેલા ભાગ તરીકે ઉત્પાદિત મોનેલ ફિટિંગ, રાઉન્ડ બારમાંથી મોનેલ બોલ્ટ ટર્ન અને થ્રેડેડ અથવા બાર સ્ટોકમાંથી મશિન કરાયેલ વાલ્વ સ્ટેમ સામાન્ય ઉદાહરણો છે. મશીનિંગ સહનશીલતા, સપાટીની પૂર્ણાહુતિ અને થ્રેડની ગુણવત્તા પર સીધું નિયંત્રણ આપે છે અને તે કાસ્ટિંગ માટે જરૂરી ટૂલિંગ લીડ ટાઇમને ટાળે છે.
બે માર્ગો ઘણીવાર જોડાય છે. મોનેલ એલોય કાસ્ટિંગને મશીનિંગ ભથ્થાં સાથે સ્પષ્ટ કરી શકાય છે, પછી કંટાળો આવે છે, ફેસ કરવામાં આવે છે, ડ્રિલ કરવામાં આવે છે અને અંતિમ પરિમાણો પર ટેપ કરવામાં આવે છે. આ હાઇબ્રિડ અભિગમ પંપ અને વાલ્વ ઘટકો માટે સામાન્ય છે: ફાઉન્ડ્રી અવાજની નજીક-નેટ કાસ્ટિંગ પહોંચાડે છે, અને મશીન શોપ નિર્ણાયક ફિટ અને સીલિંગ સપાટીઓ સ્થાપિત કરે છે. ખરીદનાર માટે, મુખ્ય એ નિર્ધારિત કરવાની છે કે કઈ સપાટીઓ કાસ્ટ તરીકે છે અને કઈ મશીનવાળી છે, અને બંને માટે નિરીક્ષણ આવશ્યકતાઓનો ઉલ્લેખ કરવો.
વ્યવહારુ નિર્ણય ફ્રેમવર્ક ચાર ચલોને જુએ છે. ભૂમિતિ જટિલતા કાસ્ટિંગ તરફેણ કરે છે. એકવાર ટૂલિંગની ઋણમુક્તિ થઈ જાય પછી જથ્થા કાસ્ટિંગની તરફેણ કરે છે, જ્યારે ઓછી માત્રા મશીનિંગની તરફેણ કરે છે. સહિષ્ણુતા અને સપાટીની પૂર્ણાહુતિ આવશ્યકતાઓ નિર્ણાયક લક્ષણો માટે મશીનિંગની તરફેણ કરે છે. અને સ્વીકાર્ય નિરીક્ષણ માર્ગ મહત્વ ધરાવે છે: કાસ્ટિંગને આંતરિક સાઉન્ડનેસ માટે રેડિયોગ્રાફી અથવા પેનિટ્રન્ટ ઇન્સ્પેક્શનની જરૂર પડી શકે છે, જ્યારે મશીનવાળા ભાગોને પરિમાણીય રીતે અને સપાટીના પૂર્ણાહુતિ દ્વારા ચકાસવામાં આવે છે. આમાંના કોઈપણ ચલો એકલા રૂટ નક્કી કરતા નથી; તેઓ એકસાથે તોલવામાં આવે છે.
કસ્ટમ મોનેલ પાર્ટ્સ વારંવાર ખરીદનાર દ્વારા પસંદગીની પ્રક્રિયા દર્શાવ્યા વિના સ્પષ્ટ કરવામાં આવે છે. તે સ્થિતિમાં, સપ્લાયરની પ્રક્રિયાની ભલામણને ટેકનિકલ દરખાસ્ત તરીકે ગણવી જોઈએ, ડિફોલ્ટ નહીં. ખરીદનારને પૂછવું જોઈએ કે શા માટે કાસ્ટિંગ અથવા મશીનિંગ પસંદ કરવામાં આવ્યું હતું, અપેક્ષિત સાઉન્ડનેસ અથવા સહિષ્ણુતા ક્ષમતા શું છે અને નિરીક્ષણ યોજના ભાગના કાર્ય સાથે કેવી રીતે મેળ ખાય છે.
મોનેલ એલોય ભાગોના લાક્ષણિક પ્રકારો
મોનેલ એલોય ભાગો ઘણા ઓળખી શકાય તેવા કાર્યાત્મક પરિવારોમાં દેખાય છે. નીચેનું કોષ્ટક સામાન્ય પ્રકારોને તેમના સામાન્ય ઉત્પાદન માર્ગ, ગ્રેડ વલણ અને સેવાની ભૂમિકા માટે નકશા કરે છે. ગ્રેડ કૉલમ પ્રવર્તમાન પસંદગી સૂચવે છે, વિશિષ્ટ નિયમ નહીં; વાસ્તવિક ગ્રેડ સેવાની સ્થિતિનું પાલન કરે છે.
| ભાગ પ્રકાર | સામાન્ય ઉત્પાદન માર્ગ | લાક્ષણિક મોનેલ ગ્રેડ | પ્રાથમિક સેવાની ભૂમિકા |
| ફાસ્ટનર્સ: બોલ્ટ્સ, નટ્સ, વોશર્સ | બારમાંથી મશીનિંગ | મોનેલ 400 અથવા K-500 | દરિયાઈ અને રાસાયણિક સેવામાં કાટ-પ્રતિરોધક બોલ્ટેડ જોડાણો |
| ફિટિંગ: કોણી, ટીઝ, કનેક્ટર્સ, ફ્લેંજ્સ | કદ અને જથ્થાના આધારે મશીનિંગ અથવા કાસ્ટિંગ | મોનેલ 400 | દરિયાઈ પાણી અને રાસાયણિક પ્રણાલીઓમાં પાઇપિંગ જોડાણો |
| પ્રવાહી-હેન્ડલિંગ ઘટકો: પંપ સંસ્થાઓ, ઇમ્પેલર્સ, વાલ્વ સંસ્થાઓ, દાંડી, બેઠકો | કાસ્ટિંગ, મશીનિંગ અથવા કાસ્ટિંગ વત્તા મશીનિંગ | કાટ ફરજ માટે મોનેલ 400; ઉચ્ચ-શક્તિની શાફ્ટ અને દાંડી માટે K-500 | હલનચલન અને સડો કરતા પ્રવાહી ધરાવતું |
| માળખાકીય અને શાફ્ટ ઘટકો: શાફ્ટ, સ્લીવ્ઝ, બુશિંગ્સ, કૌંસ | બાર અથવા ફોર્જિંગમાંથી મશીનિંગ | મોનેલ 400 અથવા K-500 | ભીના અથવા કાટ લાગતા વાતાવરણમાં લોડ-બેરિંગ ભાગો |
| હીટ-ટ્રાન્સફર ઘટકો: ટ્યુબ શીટ્સ, ટ્યુબિંગ, એક્સ્ચેન્જર ભાગો | રોલિંગ, ફોર્મિંગ, મશીનિંગ, વેલ્ડીંગ | મોનેલ 400 | દરિયાઈ પાણી અને રાસાયણિક પ્રક્રિયાઓમાં ગરમીનું વિનિમય |
ફાસ્ટનર્સ ચોક્કસ ધ્યાનને પાત્ર છે કારણ કે તે ઉચ્ચ-વોલ્યુમ મોનેલ ભાગ શ્રેણી છે. મોનેલ બોલ્ટ અને નટ્સ નોનફેરસ બોલ્ટિંગ માટે ASTM F467 અને F468 જેવા ફાસ્ટનર ધોરણો પર ઉત્પાદન કરવામાં આવે છે, અને Monel 400 ફિટિંગ સામાન્ય રીતે ASTM B366 અથવા સમકક્ષ ફિટિંગ વિશિષ્ટતાઓ માટે ખરીદવામાં આવે છે. આ પ્રમાણભૂત હોદ્દો મહત્વપૂર્ણ છે: પ્રમાણભૂત અને ગ્રેડ કૉલઆઉટ વિનાનું "મોનેલ બોલ્ટ" એ સંપૂર્ણ ખરીદી વર્ણન નથી.
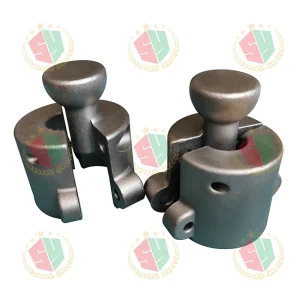
કસ્ટમ મોનેલ પાર્ટ્સ અને મોનેલ એલોય કમ્પોનન્ટ્સ જે ડ્રોઈંગ માટે ઓર્ડર કરે છે તે એક અલગ ખરીદી લેન ધરાવે છે. આ માટે, રેખાંકન ભૂમિતિ, સહિષ્ણુતા અને સામગ્રી કૉલઆઉટને વ્યાખ્યાયિત કરે છે, અને સપ્લાયરની જવાબદારી ઉત્પાદન માર્ગ અને નિરીક્ષણ યોજનાને અમલમાં મૂકવાની છે. સ્ટાન્ડર્ડ-પાર્ટની ખરીદી અને કસ્ટમ-પાર્ટની ખરીદી વચ્ચેનો તફાવત ખરીદનારને શું સ્પષ્ટ કરવાની જરૂર છે તે બદલાય છે: પ્રમાણભૂત ભાગ તેના પ્રમાણભૂત નંબર અને ગ્રેડ દ્વારા વ્યાખ્યાયિત કરવામાં આવે છે, જ્યારે કસ્ટમ ભાગ તેના ચિત્ર, સામગ્રી પ્રમાણપત્ર અને નિરીક્ષણ જરૂરિયાતો દ્વારા વ્યાખ્યાયિત કરવામાં આવે છે.
મોનેલ એલોય ભાગોની ઔદ્યોગિક એપ્લિકેશન
મોનેલ એલોય ભાગો પસંદ કરવામાં આવે છે જ્યાં કાટ પ્રતિકાર, શક્તિ અને કઠિનતાનું સંયોજન ચોક્કસ ઔદ્યોગિક સંપર્કમાં બંધબેસે છે. નીચેની એપ્લિકેશનો સેવાની સ્થિતિ દ્વારા ગોઠવવામાં આવી છે જે સામગ્રીની પસંદગીને ચલાવે છે, તેમના પોતાના ખાતર ઉદ્યોગોની સૂચિ તરીકે નહીં.
રાસાયણિક પ્રક્રિયા
હાઇડ્રોફ્લોરિક એસિડ, સલ્ફ્યુરિક એસિડને ઘટાડવાની સ્થિતિમાં અને આલ્કલાઇન સ્ટ્રીમ્સનું સંચાલન કરતા રાસાયણિક સાધનો એ મુખ્ય મોનેલ પ્રદેશ છે. મોનેલ 400 ભાગો રિએક્ટરના આંતરિક ભાગો, હીટ-એક્સ્ચેન્જર ટ્યુબિંગ, પાઈપિંગ ઘટકો, પંપ અને વાલ્વ ટ્રીમ અને પિકલિંગ-લાઈન સાધનોમાં દેખાય છે. સામાન્ય થ્રેડ એ ઘટાડતું અથવા નોન-ઓક્સિડાઇઝિંગ રાસાયણિક વાતાવરણ છે જ્યાં નિકલ-કોપર સોલિડ સોલ્યુશન એવી સ્થિરતા પ્રદાન કરે છે જે સ્ટેનલેસ સ્ટીલ્સ સાથે મેળ ખાતી નથી. અનુરૂપ સાવધાની પણ એટલી જ સુસંગત છે: મજબૂત રીતે ઓક્સિડાઇઝિંગ માધ્યમો, જેમ કે નાઈટ્રિક એસિડ અથવા ફેરિક આયનો ધરાવતા ઉકેલો, મોનેલની ધારેલી શ્રેણીની બહાર છે. રાસાયણિક એપ્લિકેશનની પૂછપરછમાં માધ્યમ, સાંદ્રતા, તાપમાન અને વાયુમિશ્રણની સ્થિતિ જણાવવી જોઈએ, કારણ કે તે ચલો નક્કી કરે છે કે મોનેલ એ યોગ્ય એલોય છે કે કેમ.
દરિયાઈ અને દરિયાઈ પાણીની સેવા
દરિયાઈ પાણીના પંપ, વાલ્વ, હીટ એક્સ્ચેન્જર્સ, પાઈપિંગ ફીટીંગ્સ અને ફાસ્ટનર્સ મોનેલ 400ના સૌથી વધુ સ્થાપિત ઉપયોગોમાંના એક છે. એલોય વહેતા દરિયાઈ પાણી અને ક્લોરાઈડના તાણના કાટને અટકાવે છે, અને તેનો ઉપયોગ પંપ શાફ્ટ, ઈમ્પેલર્સ, વાલ્વ સ્ટેમ્સ અને દરિયાઈ પાણીના પાઈપિંગ ઘટકો માટે થાય છે. મોનેલ K-500 એ જ કાટ આધારને ઉચ્ચ-શક્તિની શાફ્ટ અને ફાસ્ટનર્સ સુધી વિસ્તરે છે જ્યાં મોનેલ 400ની તાકાત અપૂરતી છે. દરિયાઈ વાતાવરણ એ પણ સમજાવે છે કે ગ્રેડ અને પ્રક્રિયા શા માટે મેળ ખાતી હોવી જોઈએ: એક કાસ્ટ મોનેલ 400 વાલ્વ બોડી અને એક જ દરિયાઈ પાણી પ્રણાલીમાં એક મશીન કરેલ K-500 પંપ શાફ્ટ સમાન એલોય પરિવાર સાથે વિવિધ યાંત્રિક નોકરીઓ કરી રહ્યા છે.
પંપ અને વાલ્વનું ઉત્પાદન
પંપ અને વાલ્વ ઉત્પાદકો મોનેલ એલોય ભાગોના મુખ્ય ઉપભોક્તા છે કારણ કે તેમના ઉત્પાદનો યાંત્રિક ગતિ સાથે સડો કરતા માધ્યમોને જોડે છે. પંપ કેસીંગ્સ, પ્રેરક, શાફ્ટ, વેર રિંગ્સ, વાલ્વ બોડી, સીટ, સ્ટેમ અને ટ્રીમ એ બધા મોનેલ 400 અથવા K-500 માટેના ઉમેદવારો છે જે તાકાત અને વસ્ત્રોની જરૂરિયાતોને આધારે છે. મેન્યુફેક્ચરિંગ રૂટ ભૂમિતિને પ્રતિબિંબિત કરે છે: કેસીંગ્સ અને બોડી કાસ્ટિંગ અથવા કાસ્ટિંગ વત્તા મશીનિંગ તરફ વલણ ધરાવે છે, જ્યારે શાફ્ટ, સ્ટેમ અને ટ્રીમ બાર અથવા ફોર્જિંગથી મશીનિંગ તરફ વલણ ધરાવે છે. પંપ અથવા વાલ્વ OEM માટે, સંબંધિત પ્રશ્ન ફક્ત "મોનેલ અથવા સ્ટેનલેસ" નથી પરંતુ કયો મોનેલ ગ્રેડ અને કયો ઉત્પાદન માર્ગ જરૂરી દબાણ સીમા, પરિમાણીય નિયંત્રણ અને કાટ જીવન પ્રદાન કરશે તે છે.
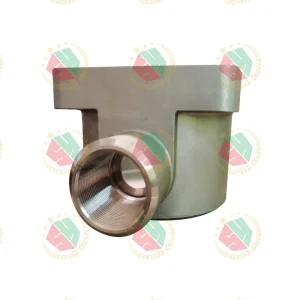
અન્ય ઔદ્યોગિક ઉપયોગો
તેલ અને ગેસ ઉત્પાદન સાધનો, પાવર-પ્લાન્ટ હીટ એક્સ્ચેન્જર્સ અને ખાદ્ય અને ફાર્માસ્યુટિકલ પ્રોસેસિંગમાં પણ મોનેલ ભાગો દેખાય છે જ્યાં કાટ-પ્રતિરોધક, સાફ કરી શકાય તેવી ધાતુની સપાટીની જરૂર હોય છે. તેલ અને ગેસમાં, મોનેલ K-500 નો ઉપયોગ ડ્રિલ કોલર અને ઓઇલ-વેલ ટૂલ્સ જેવા બિન-ચુંબકીય ઘટકો માટે થાય છે, અને મોનેલ 400 નો ઉપયોગ કાટ લાગતી સેવામાં વાલ્વ અને ફિટિંગ માટે થાય છે. આ એપ્લિકેશનો સમાન પસંદગીના તર્કને શેર કરે છે: માધ્યમ અને યાંત્રિક ફરજ પ્રથમ આવે છે, અને ગ્રેડ અને પ્રક્રિયા અનુસરે છે. નિકલ-કોપર એલોય ભાગો એ એક જ કુટુંબ માટે સામગ્રી-ભાષા વર્ણન છે, અને જ્યારે પ્રાપ્તિ સ્પષ્ટીકરણ વેપારના નામને બદલે એલોય સિસ્ટમ દ્વારા ગોઠવવામાં આવે ત્યારે તે ઉપયોગી છે.
મોનેલ એલોય પાર્ટ્સ સોર્સ કરતી વખતે શું પુષ્ટિ કરવી
મોનેલ એલોય ભાગની ખરીદી અનુમાનિત રીતે નિષ્ફળ જાય છે: ગ્રેડ અસ્પષ્ટ છે, ધોરણ ખૂટે છે, પ્રક્રિયાનો માર્ગ લાયકાત વિના સપ્લાયરને છોડી દેવામાં આવે છે, અથવા નિરીક્ષણ આવશ્યકતાઓ જણાવવામાં આવતી નથી. નીચે આપેલ પુષ્ટિકરણ સૂચિ એવા નિર્ણયોની આસપાસ ગોઠવવામાં આવી છે જે ખરેખર વિતરિત ભાગ કાર્ય કરે છે કે કેમ તે અસર કરે છે.
સામગ્રી ગ્રેડ અને ધોરણ. ખરીદ ઓર્ડરમાં UNS નંબર જણાવવો જોઈએ, માત્ર વેપારનું નામ જ નહીં. મોનેલ 400 માટે, તે UNS N04400 છે; Monel K-500, UNS N05500 માટે. લાગુ પડતું ઉત્પાદન ધોરણ પણ ટાંકવું જોઈએ: ઉદાહરણ તરીકે, પ્લેટ માટે ASTM B127, બાર માટે B164, ટ્યુબ માટે B165, ફોર્જિંગ માટે B564, અથવા K-500 બાર, સળિયા અને ફોર્જિંગ માટે B865, ઉત્પાદનના સ્વરૂપ અને ગ્રેડના આધારે. કાસ્ટિંગ માટે, ખરીદી ઓર્ડર જારી કરવામાં આવે તે પહેલાં લાગુ પડતા ASTM કાસ્ટિંગ સ્પષ્ટીકરણની અલગથી પુષ્ટિ થવી જોઈએ; ઉપર સૂચિબદ્ધ ધોરણો ઘડાયેલા સ્વરૂપો અને K-500 બાર/ફોર્જિંગને આવરી લે છે, સામાન્ય મોનેલ કાસ્ટિંગ પ્રાપ્તિને નહીં. યુએનએસ નંબર અને પ્રોડક્ટ-ફોર્મ સ્ટાન્ડર્ડ વિના "મોનેલ" કહેતું ડ્રોઇંગ સપ્લાયરને જરૂરિયાતનું અર્થઘટન કરવા માટે છોડી દે છે.
રેખાંકન, પરિમાણો અને સહનશીલતા. કસ્ટમ મોનેલ ભાગો માટે, ડ્રોઇંગ રિવિઝન વર્તમાન હોવું આવશ્યક છે, અને નિર્ણાયક પરિમાણો, સહનશીલતા, સપાટી પૂર્ણાહુતિ અને થ્રેડ વિશિષ્ટતાઓ સુવાચ્ય હોવા જોઈએ. કાસ્ટિંગ માટે, ડ્રોઇંગમાં કાસ્ટ કરેલી સપાટીઓ અને મશીનિંગ ભથ્થાં અને ડ્રાફ્ટ આવશ્યકતાઓ જણાવવી જોઈએ. મશીનવાળા ભાગો માટે, ડેટમ સ્કીમ અને નિરીક્ષણ પદ્ધતિ અસ્પષ્ટ હોવી જોઈએ.
ઉત્પાદન પ્રક્રિયાની પુષ્ટિ. ખરીદનારને ખબર હોવી જોઈએ કે શું સપ્લાયર કાસ્ટ કરવા માગે છે, બારમાંથી મશીન અથવા ફોર્જિંગ, અથવા બંનેને જોડવા. જો કાસ્ટિંગ પ્રસ્તાવિત હોય, તો ફાઉન્ડ્રીના નિકલ-કોપરનો અનુભવ અને સાઉન્ડનેસ ઇન્સ્પેક્શન પદ્ધતિની પુષ્ટિ થવી જોઈએ. જો મશીનિંગ પ્રસ્તાવિત છે, તો સપ્લાયરનો વર્ક-કઠણ નિયંત્રણ અને ટૂલિંગ માટેનો અભિગમ તકનીકી ચર્ચાનો ભાગ હોવો જોઈએ. મોનેલ એલોય કાસ્ટિંગ અને મોનેલ એલોય મશીનિંગ વિનિમયક્ષમ ડિફોલ્ટ નથી; તેઓ વિવિધ ક્ષમતા પ્રોફાઇલ ધરાવે છે.
ગરમીની સારવાર અને સ્થિતિ. મોનેલ K-500 માટે, વૃદ્ધત્વની સારવાર એ ચોક્કસ પ્રક્રિયાનું પગલું છે અને લાગુ પ્રમાણભૂત અને ઉત્પાદન ફોર્મ સામે તેની પુષ્ટિ થવી જોઈએ. મોનેલ 400 માટે, સ્થિતિ — એનિલ્ડ, સ્ટ્રેસ-રિલીવ્ડ, અથવા કોલ્ડ વર્ક — જણાવવી જોઈએ કારણ કે તે તાકાત, પરિમાણો અને મશીનિંગ વર્તનને અસર કરે છે. એક પ્રમાણપત્ર કે જે વૃદ્ધાવસ્થાની સ્થિતિ વિના "મોનેલ K-500" નો અહેવાલ આપે છે તે અધૂરું છે.
નિરીક્ષણ અને દસ્તાવેજીકરણ. રાસાયણિક રચના અને યાંત્રિક ગુણધર્મો સાથે સામગ્રી પરીક્ષણ પ્રમાણપત્ર એ આધારરેખા છે. કાસ્ટિંગ માટે, ખરીદનાર ભાગના દબાણ અથવા માળખાકીય ફરજના આધારે રેડિયોગ્રાફિક, પેનિટ્રન્ટ અથવા અલ્ટ્રાસોનિક નિરીક્ષણનો ઉલ્લેખ કરી શકે છે. મશીનવાળા ભાગો માટે, પરિમાણીય નિરીક્ષણ અહેવાલો અને સપાટી પૂર્ણાહુતિના રેકોર્ડ્સ અનુરૂપ પુરાવા છે. મિલ પ્રમાણપત્રથી તૈયાર ભાગ સુધી હીટ લોટ ટ્રેસીબિલિટી જાળવવી જોઈએ.
કોમ્પેક્ટ પૂછપરછ ચેકલિસ્ટ ઉપયોગી છે: સામગ્રી ગ્રેડ અને UNS નંબર; પ્રોડક્ટ ફોર્મ માટે લાગુ ASTM અથવા AMS માનક; ડ્રોઇંગ પુનરાવર્તન અને જટિલ પરિમાણો; ઉત્પાદન માર્ગ (કાસ્ટ, મશીન અથવા બંને); ગરમીની સારવારની સ્થિતિ; નિરીક્ષણ જરૂરિયાતો અને દસ્તાવેજીકરણ; અને હીટ લોટ ટ્રેસેબિલિટી. માનક મોનેલ ફીટીંગ્સ અથવા મોનેલ બોલ્ટ્સ માટે, પ્રમાણભૂત નંબર અને ગ્રેડ ડ્રોઇંગને બદલે છે, પરંતુ સામગ્રી પ્રમાણપત્ર અને ટ્રેસીબિલિટી આવશ્યકતાઓ રહે છે.
FAQ
શું મોનેલ 400 અને મોનેલ કે-500 ભાગો એકબીજાના બદલે વાપરી શકાય છે?
ડિફૉલ્ટ તરીકે નહીં. K-500 એ વય કઠણ અને નોંધપાત્ર રીતે મજબૂત છે, જ્યારે મોનેલ 400 એ સોલિડ-સોલ્યુશન ગ્રેડ છે. તેઓ કાટ-પ્રતિરોધક આધાર વહેંચે છે, પરંતુ તાકાત, ગરમીની સારવાર અને મશીનિંગ વર્તન અલગ છે. અવેજીનું મૂલ્યાંકન વાસ્તવિક લોડ અને સેવાની સ્થિતિ સામે થવું જોઈએ, ધાર્યું નહીં.
શું મોનેલ એલોય ભાગો વેલ્ડેબલ છે?
મોનેલ 400 નિકલ-કોપર ફિલર મેટલનો ઉપયોગ કરીને TIG અને MIG પ્રક્રિયાઓ દ્વારા સારી વેલ્ડેબિલિટી ધરાવે છે, જેમાં સ્વચ્છતા અને હીટ ઇનપુટ નિયંત્રણ મુખ્ય વ્યવહારિક જરૂરિયાતો છે. કાટ પ્રતિકાર માટે વેલ્ડ પછીની હીટ ટ્રીટમેન્ટ હંમેશા જરૂરી હોતી નથી, જો કે જ્યાં પરિમાણીય સ્થિરતા મહત્વપૂર્ણ હોય ત્યાં તણાવ રાહતનો ઉલ્લેખ કરી શકાય છે. વેલ્ડીંગ પ્રક્રિયાની લાયકાત સપ્લાયરની જવાબદારી રહે છે.
દરિયાઈ પાણીની સેવા માટે ખરીદનાર મોનેલ અને સ્ટેનલેસ સ્ટીલ વચ્ચે કેવી રીતે પસંદગી કરે છે?
પસંદગી દરિયાઈ પાણીની ચોક્કસ સ્થિતિ અને ભાગની યાંત્રિક ફરજ પર આધારિત છે. મોનેલ 400 પસંદ કરવામાં આવે છે જ્યાં ક્લોરાઇડ સ્ટ્રેસ કાટ ક્રેકીંગ રેઝિસ્ટન્સ અને વહેતા દરિયાઈ પાણીમાં પ્રદર્શન જરૂરી હોય છે, જ્યારે સ્ટેનલેસ સ્ટીલ્સમાં વિવિધ મર્યાદાઓ અને કિંમત પ્રોફાઇલ હોય છે. નિર્ણય મધ્યમ, પ્રવાહની સ્થિતિ, તાપમાન અને જરૂરી તાકાત પર આધારિત હોવો જોઈએ, એક એલોય પરિવારની સામાન્ય પસંદગી પર નહીં.
શું "મોનેલ એલોય ભાગ" "મોનેલ 400 ભાગ" જેવો જ છે?
નં. મોનેલ એલોય ભાગ એ નિકલ-કોપર એલોય પરિવારમાંથી બનેલા કોઈપણ ભાગ માટે વ્યાપક શબ્દ છે. મોનેલ 400 ભાગ એ ખાસ કરીને UNS N04400 માંથી બનાવેલ ભાગ છે. K-500 ભાગો મોનેલ એલોય ભાગો પણ છે, પરંતુ તે મોનેલ 400 ભાગો નથી.
મોનેલ કાસ્ટિંગ માટે કઈ ડ્રોઈંગ માહિતીની જરૂર છે?
ડ્રોઇંગમાં કાસ્ટ તરીકેની ભૂમિતિ, મશીનિંગ ભથ્થાં, ડ્રાફ્ટ એંગલ, ક્રિટિકલ મશીન્ડ સપાટીઓ, સહિષ્ણુતાની આવશ્યકતાઓ અને કોઈપણ નિર્દિષ્ટ બિન-વિનાશક નિરીક્ષણ માટેના સ્થાનો અને સ્વીકૃતિ માપદંડો દર્શાવવા જોઈએ. મટિરિયલ કૉલઆઉટમાં કાસ્ટિંગ ગ્રેડ અને UNS નંબરનો સમાવેશ થવો જોઈએ અને ઑર્ડર આપવામાં આવે તે પહેલાં ફાઉન્ડ્રી સાથે લાગુ પડતા ASTM કાસ્ટિંગ સ્ટાન્ડર્ડની પુષ્ટિ કરવી જોઈએ.
મોનેલ એલોય ભાગો માટે લીડ ટાઇમને શું અસર કરે છે?
લીડ ટાઇમ ગ્રેડ, ઉત્પાદન ફોર્મની ઉપલબ્ધતા, કાસ્ટિંગ ટૂલિંગ જરૂરી છે કે કેમ, મશીનિંગ સામગ્રી અને નિરીક્ષણ અવકાશ પર આધાર રાખે છે. સ્ટૉક કરેલ બારમાંથી મશીન કરેલ ભાગ નવી કાસ્ટિંગ પેટર્ન વત્તા પ્રથમ-લેખની મંજૂરી કરતાં વધુ ઝડપથી આગળ વધી શકે છે. ખરીદદારે સપ્લાયરને લીડ ટાઈમ ડ્રાઈવરો જણાવવા માટે પૂછવું જોઈએ અને આધાર વગર એક નંબરનો ઉલ્લેખ કરવાને બદલે.
મોનેલ એલોય ભાગોનો ઉલ્લેખ કરવામાં આવે છે જ્યારે સેવાની સ્થિતિ પરંપરાગત સ્ટેનલેસ સ્ટીલ કરતાં વધુ માંગ કરે છે જે એસિડ, દરિયાઈ પાણી અથવા આલ્કલાઇન પ્રક્રિયા પ્રવાહોને ઘટાડવામાં પ્રદાન કરી શકે છે. મટીરીયલ ફેમિલી સાંકડી છે — નિકલ-કોપર, જેમાં મોનેલ 400 અને K-500 મોટા ભાગની જરૂરિયાતોને આવરી લે છે — પરંતુ તેની આસપાસના નિર્ણયો નથી. ગ્રેડની પસંદગી, મેન્યુફેક્ચરિંગ રૂટ, હીટ ટ્રીટમેન્ટ અને ઇન્સ્પેક્શન એક સાંકળ બનાવે છે અને કોઈપણ સમયે નબળી કડી તૈયાર ઘટક સાથે ચેડા કરી શકે છે. ખરીદનાર જે ડ્રોઇંગ, યુએનએસ નંબર, ઉત્પાદન-ફોર્મ સ્ટાન્ડર્ડ, જણાવેલ પ્રક્રિયાની અપેક્ષા અને સપ્લાયરની વાતચીતમાં નિરીક્ષણની આવશ્યકતા લાવે છે તે "મોનેલ ભાગો" માટે પૂછે છે અને અવતરણની રાહ જુએ છે તેના કરતાં વધુ મજબૂત સ્થિતિમાં છે. જો ચોક્કસ મોનેલ એલોય ભાગની આવશ્યકતા પહેલાથી જ વ્યાખ્યાયિત કરવામાં આવી હોય, તો આગળનું પગલું તે પાંચ ઘટકોને ગોઠવવાનું અને તેમની સામે તકનીકી અને વ્યાપારી પ્રતિસાદની વિનંતી કરવાનું છે.











