Le parti in lega Monel sono componenti industriali realizzati con un sistema di leghe di nichel-rame e prodotti mediante fusione, lavorazione meccanica o formatura. Sono specificati laddove gli acciai al carbonio, gli acciai inossidabili e molte altre leghe non possono reggere: servizi con acqua di mare, movimentazione di acido fluoridrico, ambienti acidi riducenti e flussi di processi alcalini. Una parte in lega Monel non costituisce un'unica categoria di prodotto. Si tratta di una famiglia di componenti il cui tipo di materiale, percorso di produzione e requisiti di ispezione devono corrispondere alle effettive condizioni di servizio. Questo articolo costruisce quell'immagine sezione per sezione: cos'è Monel, quali qualità sono importanti per le parti, come si comporta il materiale, come vengono scelte la fusione e la lavorazione, quali tipi di componenti Monel vengono acquistati, dove vengono utilizzati e cosa un acquirente dovrebbe confermare prima di effettuare un ordine.
Cos'è una parte in lega Monel?
Il Monel è una famiglia di leghe di nichel-rame in cui il nichel è l'elemento dominante, tipicamente con una percentuale minima del 63% (Ni + Co), con il rame come principale legante compreso tra circa il 28% e il 34%. I due metalli formano una soluzione solida continua, che conferisce alla lega una struttura austenitica monofase stabile in un ampio intervallo di temperature e ne sostiene sia il comportamento alla corrosione che la tenacità.
Una parte in lega Monel è qualsiasi componente prodotto con questo sistema di lega: un alloggiamento della pompa fuso, uno stelo della valvola lavorato, un elemento di fissaggio forgiato, un tubo dello scambiatore di calore laminato e saldato. Il materiale può essere fornito sotto forma di pezzi fusi, barre, piastre, tubi, pezzi forgiati o fili e il percorso di produzione delle parti dipende dalla forma e dalla quantità richiesta.
Monel è spesso raggruppato con parti in lega a base di nichel, ma non dovrebbe essere trattato come intercambiabile con ogni lega di nichel. Inconel, Incoloy e Hastelloy appartengono a diversi sistemi di leghe con diversi meccanismi di rinforzo e corrosione. Monel è specificamente il ramo nichel-rame e, all'interno di quel ramo, Monel 400 è il grado più ampiamente citato, sebbene non sia l'unico. La distinzione pratica conta in fase di acquisto: un disegno che richiede “Monel” senza numero UNS lascia troppo spazio all'interpretazione.
Il meccanismo di corrosione del Monel differisce da quello dell'acciaio inossidabile in modo importante. Gli acciai inossidabili fanno affidamento su una pellicola passiva ricca di cromo. Monel non dipende dal cromo per la protezione. La sua resistenza deriva dalla stessa soluzione solida di nichel-rame, che è termodinamicamente stabile in mezzi riducenti e neutri dove gli acciai inossidabili possono avere difficoltà. Nell'acqua di mare, ad esempio, l'acciaio inossidabile 316L è vulnerabile all'attacco localizzato indotto da cloruro e alla tensocorrosione in determinate condizioni, mentre Monel 400 è utilizzato specificamente perché resiste alla tensocorrosione da cloruro e funziona bene nell'acqua di mare corrente. Ciò non rende Monel universalmente “migliore”; lo rende uno strumento diverso per una serie diversa di condizioni, tra cui acidi riducenti, acido fluoridrico e ambienti marini.
Gradi comuni di leghe Monel e loro differenze
Due qualità rappresentano la maggior parte delle parti in lega Monel negli appalti industriali: Monel 400 e Monel K-500. Condividono la stessa base in nichel-rame ma non sono intercambiabili.
Monel 400 (UNS N04400)
Monel 400 è il grado per soluzione solida. Viene rafforzato dalla stessa soluzione solida di nichel-rame anziché da una reazione di precipitazione e viene fornito allo stato ricotto o lavorato a freddo a seconda della forma del prodotto e del livello di resistenza richiesto. Per barre e barre ricotte, la resistenza alla trazione minima specificata è tipicamente 482 MPa (70 ksi), con un carico di snervamento minimo di 172 MPa (25 ksi) e un allungamento minimo del 35%. I valori ricotti tipici sono più alti: resistenza alla trazione riportata di circa 517–620 MPa, resistenza allo snervamento di 172–345 MPa e allungamento del 35–60% a seconda della forma e delle dimensioni. Questi valori variano in base alla forma, alle dimensioni e allo standard di prova del prodotto, pertanto una specifica di acquisto dovrebbe fare riferimento allo standard ASTM o AMS applicabile anziché fare affidamento su una singola scheda tecnica.
Monel 400 è disponibile come lamiera, lamiera, nastro, barra, barra, tubo, tubo, materiale forgiato e pezzi fusi. Gli standard di prodotto comuni includono ASTM B127 per piastre e fogli, ASTM B164 per barre e barre, ASTM B165 per tubi senza saldatura e ASTM B564 per forgiati. Nel linguaggio degli appalti, “parte Monel 400” e “parte Monel lega 400” di solito significano la stessa cosa: una parte realizzata con UNS N04400. Il numero UNS è l'identificatore univoco da apporre sul disegno.
Monel K-500 (UNS N05500)
Monel K-500 è la versione induribile con l'invecchiamento. Mantiene la base nichel-rame ma aggiunge alluminio e titanio, che formano fini precipitati γ′ di Ni₃(Al,Ti) ordinato durante un trattamento di invecchiamento controllato. Quella reazione di precipitazione aumenta sostanzialmente la forza. Per barre e barre trafilate a freddo e invecchiate secondo ASTM B865 / AMS 4676, la resistenza alla trazione minima è generalmente 896 MPa (130 ksi) e la resistenza allo snervamento minima 586 MPa (85 ksi). I valori tipici di invecchiamento sono più alti: circa 1.100 MPa di trazione e 790 MPa di snervamento, con un allungamento intorno al 20%.
Il trattamento di invecchiamento dipende dalla forma del prodotto e dalle specifiche applicabili. Per il materiale ricotto, un programma rappresentativo è 580–590°C per 8–10 ore seguito da raffreddamento ad aria; per il materiale temperato primaverile, 530–540°C per 4–6 ore seguito da raffreddamento ad aria. Altre forme di prodotto possono utilizzare diverse combinazioni tempo-temperatura all'interno di un intervallo più ampio. Un ordine di acquisto K-500 dovrebbe fare riferimento allo standard applicabile e indicare la condizione richiesta anziché presupporre un unico ciclo di invecchiamento universale.
La differenza pratica per la selezione delle parti è semplice. Monel 400 viene scelto quando la resistenza alla corrosione e la formabilità sono le priorità ed è sufficiente una resistenza moderata. Monel K-500 viene scelto quando è necessaria la stessa resistenza alla corrosione ma la parte deve anche sopportare un carico meccanico più elevato o resistere all'usura: alberi di pompe, giranti, steli di valvole e dispositivi di fissaggio ad alta resistenza sono applicazioni tipiche del K-500. Il K-500 rimane inoltre non magnetico fino a circa −101 °C (−150 °F), il che è importante in alcuni giacimenti petroliferi e componenti elettronici.
| Caratteristica | Monel 400 (N04400) | Monel K-500 (N05500) |
| Sistema di base | Soluzione solida di nichel-rame | Nichel-rame con aggiunte di Al e Ti |
| Rafforzamento | Rafforzamento della soluzione solida | Soluzione solida più precipitazione γ′ (indurimento per invecchiamento) |
| Messa a fuoco tipica della parte | Alloggiamenti, raccordi, tubi e componenti di scambiatori di calore resistenti alla corrosione | Alberi, giranti, steli, elementi di fissaggio ad alta resistenza |
| Trattamento termico | Ricotto o lavorato a freddo | Soluzione ricotta, quindi indurita per invecchiamento |
| Comportamento magnetico | Leggermente magnetico a temperatura ambiente | Non magnetico fino a circa −101 °C (−150 °F) |
Un acquirente non dovrebbe dare per scontato che una parte K-500 possa semplicemente essere sostituita con una parte Monel 400 o viceversa. Il trattamento di invecchiamento modifica leggermente le dimensioni, il comportamento alla lavorazione è diverso e l'equilibrio resistenza-tenacità non è lo stesso. La dicitura del grado sul disegno e sull'ordine di acquisto deve corrispondere al servizio previsto.
Esistono altri gradi Monel, come Monel 401 e Monel 404, ma occupano nicchie più ristrette e non sono i principali gradi incontrati nell'approvvigionamento generale di componenti in lega Monel. Per la maggior parte delle decisioni di acquisto industriale, la distinzione 400 rispetto a K-500 è quella che conta per prima.
Proprietà chiave delle parti in lega Monel
Le proprietà che rendono Monel utile in alcune parti non sono un singolo numero di titolo. Sono una combinazione: resistenza alla corrosione in mezzi specifici, livello di resistenza da moderato ad alto, buona tenacità e comportamento fisico prevedibile. Ciò che conta per la progettazione e l'approvvigionamento delle parti è il modo in cui tali proprietà si allineano con l'ambiente di servizio.
Resistenza alla corrosione legata a mezzi specifici
Monel 400 funziona bene in acqua di mare, in particolare acqua di mare corrente, e in soluzioni saline neutre e alcaline. È particolarmente resistente agli acidi cloridrico e fluoridrico quando sono disaerati e mostra una buona resistenza all'acido solforico in condizioni riducenti. Nel servizio con acido fluoridrico, il Monel viene spesso selezionato perché la sua resistenza è difficile da eguagliare con l'acciaio inossidabile o il titanio. La limitazione è altrettanto importante: l’aerazione aumenta i tassi di corrosione in questi acidi e i sali acidi ossidanti come il cloruro ferrico causano una scarsa resistenza. Il Monel non è una lega “resistente agli acidi” per uso generale; il suo vantaggio è concentrato negli ambienti riducenti e non ossidanti.
Questo comportamento specifico del mezzo è il motivo per cui una parte in lega Monel non dovrebbe mai essere specificata solo sulla base della “resistenza alla corrosione”. La decisione di acquisto richiede un mezzo, una concentrazione, una temperatura operativa e una condizione di aerazione. Senza questi, la selezione del materiale è incompleta.
Comportamento meccanico e fisico relativo alle parti
Monel 400 combina una resistenza da moderata ad elevata con buona duttilità e tenacità. Mantiene proprietà meccaniche utili da temperature sotto lo zero fino a circa 480°C nell'aria, oltre la quale la formazione di calcare diventa una limitazione. La densità di Monel 400 è di circa 8,8 g/cm³, la conduttività termica è di circa 21,8 W/m·K e la lega è leggermente magnetica a temperatura ambiente con una temperatura di Curie compresa tra 20°C e 50°C. Questi valori fisici sono importanti nella progettazione delle parti: la densità influisce sul peso e sull'inerzia dei componenti rotanti; la conduttività termica influisce sul trasferimento di calore nelle parti dello scambiatore e sulla generazione di calore durante la lavorazione; il leggero magnetismo è importante negli strumenti e nei componenti in cui la permeabilità magnetica è controllata.
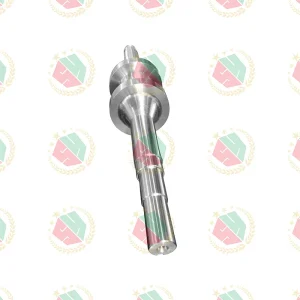
Monel K-500 si basa sulla stessa base anticorrosione ma offre una resistenza significativamente più elevata dopo l'invecchiamento. Rimane non magnetico fino a circa -101°C (-150°F), il che è un vantaggio in alcuni componenti di fondo pozzo e sensori. Il compromesso è che il trattamento di invecchiamento aggiunge fasi del processo e richiede il controllo del forno; una parte K-500 non è semplicemente una parte Monel 400 con un'etichetta diversa.
L'incrudimento del lavoro e le sue conseguenze
Le leghe Monel si induriscono rapidamente durante il taglio e la formatura a freddo. Durante la lavorazione, lo strato superficiale si indurisce immediatamente davanti e dietro il tagliente, il che aumenta le forze di taglio, accelera l'usura dell'utensile e può portare al tagliente di riporto e ad una scarsa finitura superficiale se l'operazione non viene controllata. Questo non è un difetto del materiale; è una caratteristica che modella il piano di produzione. È anche il motivo per cui la lavorazione delle leghe Monel viene spesso affrontata con utensili affilati, geometria di spoglia positiva e parametri di taglio che evitano di indugiare nel taglio.
Per gli acquirenti parziali, la tendenza all’incrudimento del lavoro ha un’implicazione diretta nell’approvvigionamento. Un'officina che tratta Monel come acciaio inossidabile 316 probabilmente avrà difficoltà con la durata dell'utensile, la consistenza dimensionale e l'integrità della superficie. L’approccio alla lavorazione del fornitore è quindi parte di ciò che dovrebbe essere valutato, non un ripensamento.
Processi di produzione per parti in lega Monel
I componenti in lega Monel vengono prodotti attraverso quattro percorsi principali: fusione, lavorazione meccanica, forgiatura e formatura/saldatura. La fusione e la lavorazione meccanica dominano il panorama della produzione di componenti e vengono trattate qui in quest'ordine.
Colata
La fusione viene utilizzata quando la geometria della parte è complessa, quando sono necessari passaggi interni o caratteristiche del nucleo o quando la produzione di una forma quasi netta riduce lo spreco di materiale e la successiva lavorazione. La fusione in sabbia, la fusione a cera persa e la fusione centrifuga sono tutte applicate alle leghe di nichel-rame.
La fusione del Monel presenta sfide di processo che una fonderia deve controllare. La lega ha un intervallo di fusione relativamente alto, da circa 1.300°C a 1.350°C, ed è soggetta ad assorbimento di gas e porosità da ritiro se il gating e il riser non sono progettati correttamente. Il controllo della temperatura di versamento, la permeabilità dello stampo e la pratica di alimentazione influiscono tutti sulla solidità. Questi sono problemi legati al processo di fonderia, ma diventano un problema dell’acquirente quando viene specificata una fusione senza requisiti di solidità. L'acquisto di una fusione dovrebbe indicare i criteri di accettazione della porosità e il metodo di ispezione, non solo il grado della lega.
Le parti di fusione in lega di nichel per il servizio Monel includono comunemente corpi di pompe, corpi di valvole, giranti e raccordi. L’esperienza della fonderia con le leghe di nichel-rame è un criterio di qualificazione più significativo rispetto all’esperienza generale nella fusione di metalli ferrosi, poiché la solidificazione e il comportamento del gas differiscono.
Lavorazione
La lavorazione copre elementi torniti, fresati, forati e filettati ed è il percorso predefinito per le parti prodotte da barra, piastra o forgiatura: alberi, bulloni, flange, steli di valvole e connettori. Lavorazione Monel 400 è ampiamente praticato ma richiede il rispetto del comportamento incrudibile della lega e della sua tendenza a generare calore nella zona di taglio.
Le regole pratiche di lavorazione per Monel sono coerenti tra tutte le fonti tecniche: utilizzare utensili affilati e con spoglia positiva; mantenere un avanzamento e una profondità di taglio adeguati per arrivare sotto lo strato incrudito; evitare sfregamenti o presenze; e pianificare la sgrossatura e la finitura in modo che la superficie finita non rimanga con uno strato danneggiato. Gli utensili in metallo duro sono comuni e gli utensili in ceramica o PCBN vengono utilizzati in alcune operazioni in cui la macchina e la configurazione sono sufficientemente rigide. Quando una parte in Monel richiede tolleranze strette e una buona finitura superficiale, la sequenza di lavorazione può includere una fase di distensione tra la sgrossatura e la finitura per controllare la distorsione.
Le parti meccaniche in lega di nichel in Monel differiscono quindi dalle parti in acciaio inossidabile in termini di tempo di ciclo e costo degli utensili, anche quando la geometria è simile. Un fornitore che comprende ciò effettuerà preventivi e pianificherà di conseguenza; un fornitore che non lo fa può consegnare parti con dimensioni o integrità superficiale incoerenti.
Forgiatura e formatura
La forgiatura viene utilizzata per parti che necessitano di flusso di grano orientato e proprietà meccaniche migliorate, come alberi, corpi valvolae dispositivi di fissaggio ad alta integrità. Il materiale forgiato Monel 400 è coperto da standard come ASTM B564 e i pezzi forgiati possono successivamente essere lavorati fino alle dimensioni finali. La formatura e la saldatura sono importanti per componenti basati su piastre, assemblaggi di tubi e fabbricazioni saldate. Monel 400 ha una buona saldabilità mediante processi convenzionali, con la selezione del metallo d'apporto e la pulizia come controlli principali; il trattamento termico post-saldatura non è sempre richiesto per la resistenza alla corrosione, sebbene la distensione possa essere specificata per la stabilità dimensionale.
Per la maggior parte delle parti Monel personalizzate, il percorso di produzione non è un singolo processo ma una catena. Un alloggiamento della pompa in fusione può essere lavorato a macchina sulle facce della flangia e sul foro; un albero forgiato può essere tornito, filettato e rettificato. La produzione di componenti Monel implica quindi decisioni in ogni fase e le specifiche di acquisto dovrebbero chiarire quali fasi sono di responsabilità del fornitore.
Fusione di leghe Monel vs. lavorazione meccanica: quando utilizzarle ciascuna
La scelta tra fusione e lavorazione per una parte in lega Monel è guidata da requisiti di geometria, quantità, tolleranza e ispezione, non dalla preferenza per un processo rispetto all'altro. Entrambi i percorsi sono legittimi ed entrambi possono produrre parti che soddisfano le stesse specifiche del materiale.
La fusione è il percorso appropriato quando la parte ha una forma esterna complessa o passaggi interni che richiederebbero una lavorazione estesa dal pieno, quando la quantità giustifica i costi di attrezzatura e modello o quando la forma quasi netta riduce il costo totale del materiale e della lavorazione. Una voluta di una pompa, un corpo valvola con un percorso del flusso tortuoso o una girante con pale curve sono fusioni naturali. Il percorso di fusione sposta la complessità geometrica nello stampo, dove viene ripetuta in modo economico durante il ciclo di produzione.
La lavorazione da barra, piastra o forgiatura è il percorso appropriato quando la parte è geometricamente semplice ma dimensionalmente impegnativa, quando la quantità è bassa o il progetto è ancora in fase di iterazione o quando sono richieste le proprietà del materiale nella forma lavorata. Esempi comuni sono un raccordo in Monel prodotto come parte lavorata da una barra esagonale, un bullone in Monel tornito e filettato da una barra tonda o uno stelo di valvola lavorato da barra. La lavorazione meccanica offre un controllo diretto su tolleranze, finitura superficiale e qualità della filettatura ed evita i tempi di lavorazione degli utensili richiesti dalla fusione.
I due percorsi vengono spesso combinati. Una fusione in lega Monel può essere specificata con sovrametalli di lavorazione, quindi alesata, spianata, forata e maschiata fino alle dimensioni finali. Questo approccio ibrido è comune per i componenti di pompe e valvole: la fonderia fornisce una fusione quasi perfetta e l'officina meccanica stabilisce gli accoppiamenti critici e le superfici di tenuta. Per l'acquirente, la chiave è definire quali superfici sono grezze e quali lavorate, e specificare i requisiti di ispezione per entrambe.
Un quadro di giudizio pratico esamina quattro variabili. La complessità della geometria favorisce il lancio. La quantità favorisce la fusione una volta ammortizzata l'attrezzatura, mentre una quantità bassa favorisce la lavorazione. I requisiti di tolleranza e finitura superficiale favoriscono la lavorazione per le caratteristiche critiche. E il percorso di ispezione accettabile è importante: le fusioni possono richiedere radiografia o ispezione penetrante per verificarne l'integrità interna, mentre le parti lavorate vengono verificate dimensionalmente e in base alla finitura superficiale. Nessuna di queste variabili da sola decide il percorso; vengono pesati insieme.
Le parti personalizzate in Monel vengono spesso specificate senza che l'acquirente indichi un processo preferito. In tale situazione, la raccomandazione sul processo del fornitore dovrebbe essere trattata come una proposta tecnica, non come un’impostazione predefinita. L'acquirente dovrebbe chiedere perché è stata scelta la fusione o la lavorazione meccanica, qual è la solidità o la capacità di tolleranza prevista e in che modo il piano di ispezione corrisponde alla funzione della parte.
Tipi tipici di parti in lega Monel
Le parti in lega Monel compaiono in diverse famiglie funzionali riconoscibili. La tabella seguente mappa i tipi comuni in base al loro percorso di produzione abituale, alla tendenza della qualità e al ruolo del servizio. La colonna del voto indica la scelta prevalente, non una regola esclusiva; il grado effettivo deve seguire le condizioni di servizio.
| Tipo di parte | Percorso di produzione comune | Tipico grado Monel | Ruolo di servizio primario |
| Elementi di fissaggio: bulloni, dadi, rondelle | Lavorazione da barra | Monel 400 o K-500 | Connessioni bullonate resistenti alla corrosione per servizi marini e chimici |
| Raccordi: gomiti, T, connettori, flange | Lavorazione meccanica o fusione, a seconda delle dimensioni e della quantità | Monel 400 | Collegamenti di tubazioni in impianti chimici e ad acqua di mare |
| Componenti per il trattamento dei fluidi: corpi di pompe, giranti, corpi di valvole, steli, sedi | Fusione, lavorazione meccanica o fusione più lavorazione | Monel 400 per servizio anticorrosivo; K-500 per alberi e steli ad alta resistenza | Movimento e contenimento di fluidi corrosivi |
| Componenti strutturali e alberi: alberi, manicotti, boccole, staffe | Lavorazione da barra o forgiatura | Monel 400 o K-500 | Parti portanti in ambienti umidi o corrosivi |
| Componenti per lo scambio termico: piastre tubiere, tubazioni, parti di scambiatori | Laminazione, formatura, lavorazione, saldatura | Monel 400 | Scambio termico nell'acqua di mare e processi chimici |
Gli elementi di fissaggio meritano un'attenzione specifica perché sono una categoria di parti Monel ad alto volume. Bulloni e dadi in monel sono prodotti secondo gli standard di fissaggio come ASTM F467 e F468 per i bulloni non ferrosi e i raccordi Monel 400 sono comunemente acquistati secondo ASTM B366 o specifiche di raccordo equivalenti. Queste designazioni standard sono importanti: un "bullone Monel" senza un richiamo allo standard e al grado non è una descrizione di acquisto completa.
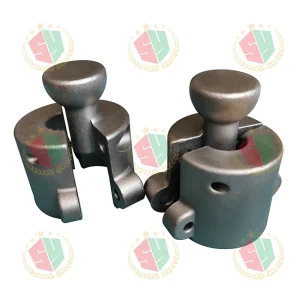
Le parti personalizzate in Monel e i componenti in lega Monel ordinati su disegno occupano una corsia di acquisto diversa. Per questi, il disegno definisce la geometria, le tolleranze e la dicitura del materiale e la responsabilità del fornitore è quella di eseguire il percorso di produzione e il piano di ispezione. La distinzione tra acquisto di parti standard e acquisto di parti personalizzate cambia ciò che l'acquirente deve specificare: una parte standard è definita dal numero e dal grado standard, mentre una parte personalizzata è definita dal disegno, dalla certificazione dei materiali e dai requisiti di ispezione.
Applicazioni industriali di parti in lega Monel
Le parti in lega Monel vengono selezionate laddove la combinazione di resistenza alla corrosione, resistenza e tenacità si adatta a una specifica esposizione industriale. Le applicazioni seguenti sono organizzate in base alla condizione di servizio che guida la scelta del materiale, non come un elenco di settori fine a se stesso.
Lavorazione chimica
Le apparecchiature chimiche che gestiscono acido fluoridrico, acido solforico in condizioni riducenti e flussi alcalini rappresentano un territorio centrale di Monel. Le parti di Monel 400 compaiono negli interni dei reattori, nei tubi degli scambiatori di calore, nei componenti delle tubazioni, nei rivestimenti delle pompe e delle valvole e nelle apparecchiature della linea di decapaggio. Il filo conduttore è un ambiente chimico riducente o non ossidante in cui la soluzione solida di nichel-rame fornisce una stabilità che gli acciai inossidabili non possono eguagliare. La corrispondente avvertenza è altrettanto rilevante: i mezzi fortemente ossidanti, come l’acido nitrico o le soluzioni contenenti ioni ferrici, sono al di fuori dell’intervallo previsto da Monel. Un'indagine sull'applicazione chimica dovrebbe quindi indicare il mezzo, la concentrazione, la temperatura e lo stato di aerazione, poiché tali variabili determinano se Monel è la lega giusta.
Servizio marittimo e acqua di mare
Pompe per acqua di mare, valvole, scambiatori di calore, raccordi per tubazioni e dispositivi di fissaggio sono tra gli usi più consolidati di Monel 400. La lega resiste al flusso dell'acqua di mare e alla tensocorrosione da cloruri e viene utilizzata per alberi di pompe, giranti, steli di valvole e componenti di tubazioni dell'acqua di mare. Monel K-500 estende la stessa base di corrosione ad alberi e dispositivi di fissaggio con resistenza più elevata dove la resistenza di Monel 400 è insufficiente. L'ambiente marino illustra anche il motivo per cui qualità e processo devono essere abbinati: un corpo valvola in Monel 400 fuso e un albero di pompa K-500 lavorato nello stesso sistema di acqua di mare svolgono lavori meccanici diversi con la stessa famiglia di leghe.
Produzione pompe e valvole
I produttori di pompe e valvole sono i principali consumatori di componenti in lega Monel perché i loro prodotti combinano fluidi corrosivi con movimento meccanico. Involucri della pompa, giranti, alberi, anelli antiusura, corpi valvola, sedi, steli e trim sono tutti candidati per Monel 400 o K-500 a seconda dei requisiti di resistenza e usura. Il percorso di produzione rispecchia la geometria: involucri e corpi tendono alla fusione o alla fusione più lavorazione, mentre alberi, steli e finiture tendono alla lavorazione da barra o forgiatura. Per un OEM di pompe o valvole, la domanda rilevante non è semplicemente “Monel o acciaio inossidabile”, ma quale qualità di Monel e quale percorso di produzione garantiranno il limite di pressione, il controllo dimensionale e la resistenza alla corrosione richiesti.
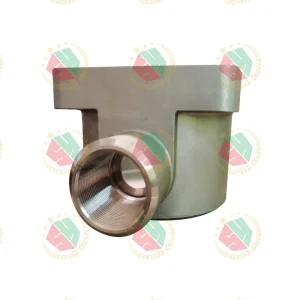
Altri usi industriali
Le parti in Monel sono presenti anche nelle apparecchiature per la produzione di petrolio e gas, negli scambiatori di calore delle centrali elettriche e nelle lavorazioni alimentari e farmaceutiche dove è necessaria una superficie metallica lavabile e resistente alla corrosione. Nel petrolio e nel gas, Monel K-500 viene utilizzato per componenti non magnetici come collari di perforazione e strumenti per pozzi petroliferi, mentre Monel 400 viene utilizzato per valvole e raccordi in servizio corrosivo. Queste applicazioni condividono la stessa logica di selezione: il mezzo e il servizio meccanico vengono prima, seguiti dalla qualità e dal processo. Le parti in lega di nichel-rame rappresentano la descrizione nel linguaggio dei materiali per la stessa famiglia ed è utile quando le specifiche di approvvigionamento sono organizzate per sistema di leghe anziché per nome commerciale.
Cosa verificare quando si acquistano parti in lega Monel
L'acquisto di un componente in lega Monel fallisce in modi prevedibili: il grado è ambiguo, manca lo standard, il percorso del processo è lasciato al fornitore senza qualificazione o i requisiti di ispezione non sono indicati. L'elenco di conferme riportato di seguito è organizzato in base alle decisioni che incidono effettivamente sulle prestazioni della parte consegnata.
Grado e standard del materiale. L'ordine di acquisto dovrebbe indicare il numero UNS, non solo il nome commerciale. Per Monel 400, ovvero UNS N04400; per Monel K-500, UNS N05500. Dovrebbe essere citata anche la norma di prodotto applicabile: ad esempio, ASTM B127 per lamiera, B164 per barra, B165 per tubo, B564 per forgiati o B865 per barra, asta e forgiati K-500, a seconda della forma e del grado del prodotto. Per i getti, la specifica ASTM applicabile deve essere confermata separatamente prima dell'emissione dell'ordine di acquisto; gli standard sopra elencati riguardano le forme lavorate e le barre/forgiati K-500, non gli appalti generali per la fusione di Monel. Un disegno che riporta la dicitura "Monel" senza un numero UNS e uno standard di forma del prodotto lascia al fornitore il compito di interpretare il requisito.
Disegno, dimensioni e tolleranze. Per le parti Monel personalizzate, la revisione del disegno deve essere aggiornata e le dimensioni critiche, le tolleranze, la finitura superficiale e le specifiche della filettatura devono essere leggibili. Per i getti, il disegno dovrebbe distinguere le superfici grezze dalle superfici lavorate e dovrebbe indicare le tolleranze di lavorazione e i requisiti di sformo. Per le parti lavorate, lo schema di riferimento e il metodo di ispezione dovrebbero essere inequivocabili.
Conferma del processo di produzione. L'acquirente deve sapere se il fornitore intende fondere, lavorare da barra o forgiare o combinare entrambi. Se viene proposta la fusione, è necessario confermare l'esperienza della fonderia nel nichel-rame e il metodo di ispezione della solidità. Se viene proposta la lavorazione meccanica, l'approccio del fornitore al controllo e all'attrezzatura per l'incrudimento del lavoro dovrebbe far parte della discussione tecnica. La fusione della lega Monel e la lavorazione della lega Monel non sono impostazioni predefinite intercambiabili; portano diversi profili di capacità.
Trattamento termico e condizione. Per Monel K-500, il trattamento di invecchiamento è una fase del processo specifica e deve essere confermato rispetto allo standard applicabile e alla forma del prodotto. Per Monel 400, la condizione (ricotto, disteso o lavorato a freddo) dovrebbe essere dichiarata perché influisce sulla resistenza, sulle dimensioni e sul comportamento di lavorazione. Un certificato che riporta "Monel K-500" senza la condizione di invecchiamento è incompleto.
Ispezione e documentazione. La base di riferimento è un certificato di prova del materiale con composizione chimica e proprietà meccaniche. Per le fusioni, l'acquirente può specificare l'ispezione radiografica, con penetranti o con gli ultrasuoni a seconda della pressione della parte o del carico strutturale. Per i pezzi lavorati, i rapporti di controllo dimensionale e le registrazioni delle finiture superficiali costituiscono la prova corrispondente. La tracciabilità del lotto termico dovrebbe essere mantenuta dal certificato dello stabilimento fino al pezzo finito.
È utile una lista di controllo compatta per la richiesta: qualità del materiale e numero UNS; standard ASTM o AMS applicabile per la forma del prodotto; revisione del disegno e quote critiche; percorso di produzione (fuso, lavorato o entrambi); condizione di trattamento termico; requisiti e documentazione di ispezione; e tracciabilità dei lotti di calore. Per i raccordi Monel standard o i bulloni Monel, il numero e il grado standard sostituiscono il disegno, ma rimangono i requisiti di certificazione e tracciabilità del materiale.
Domande frequenti
Le parti Monel 400 e Monel K-500 possono essere utilizzate in modo intercambiabile?
Non come impostazione predefinita. Il K-500 è indurito per invecchiamento ed è sostanzialmente più resistente, mentre Monel 400 è il grado per soluzione solida. Condividono una base resistente alla corrosione, ma la resistenza, il trattamento termico e il comportamento alla lavorazione differiscono. Una sostituzione dovrebbe essere valutata rispetto al carico effettivo e alle condizioni di servizio, non scontata.
Le parti in lega Monel sono saldabili?
Monel 400 ha una buona saldabilità mediante processi TIG e MIG utilizzando un metallo d'apporto corrispondente in nichel-rame, essendo i principali requisiti pratici la pulizia e il controllo dell'apporto di calore. Il trattamento termico post-saldatura non è sempre richiesto per la resistenza alla corrosione, sebbene la distensione possa essere specificata laddove è importante la stabilità dimensionale. La qualificazione della procedura di saldatura rimane responsabilità del fornitore.
Come fa un acquirente a scegliere tra Monel e acciaio inossidabile per il servizio con acqua di mare?
La scelta dipende dalle condizioni specifiche dell’acqua di mare e dal servizio meccanico della parte. Monel 400 viene selezionato laddove sono richieste resistenza alla tensocorrosione da cloruri e prestazioni in acqua di mare corrente, mentre gli acciai inossidabili presentano limitazioni e profili di costo diversi. La decisione dovrebbe basarsi sul mezzo, sulle condizioni del flusso, sulla temperatura e sulla resistenza richiesta, non su una preferenza generale per una famiglia di leghe.
La “parte in lega monel” è uguale alla “parte Monel 400”?
No. Parte in lega Monel è il termine più ampio per qualsiasi parte realizzata nella famiglia delle leghe di nichel-rame. Una parte Monel 400 è una parte realizzata appositamente da UNS N04400. Anche le parti K-500 sono parti in lega Monel, ma non sono parti Monel 400.
Quali informazioni di disegno sono necessarie per una fusione in Monel?
Il disegno dovrebbe mostrare la geometria del pezzo fuso, le tolleranze di lavorazione, gli angoli di sformo, le superfici lavorate critiche, i requisiti di tolleranza e le posizioni e i criteri di accettazione per qualsiasi ispezione non distruttiva specificata. La didascalia del materiale deve includere il grado di colata e il numero UNS e lo standard di colata ASTM applicabile deve essere confermato con la fonderia prima di effettuare l'ordine.
Cosa influenza il tempo di consegna delle parti in lega Monel?
Il tempo di consegna dipende dal grado, dalla disponibilità della forma del prodotto, dalla necessità di attrezzature di fusione, dal contenuto della lavorazione e dall'ambito di ispezione. Una parte lavorata da una barra immagazzinata può muoversi più velocemente di un nuovo modello di fusione più l'approvazione del primo articolo. L'acquirente dovrebbe chiedere al fornitore di indicare i fattori che determinano i tempi di consegna anziché citare un singolo numero senza fondamento.
Le parti in lega Monel vengono specificate quando le condizioni di servizio richiedono più di quanto un acciaio inossidabile convenzionale può fornire in acidi riducenti, acqua di mare o flussi di processo alcalini. La famiglia dei materiali è ristretta – nichel-rame, con Monel 400 e K-500 che coprono la maggior parte dei requisiti – ma le decisioni al riguardo non lo sono. La selezione della qualità, il percorso di produzione, il trattamento termico e l'ispezione formano una catena e un anello debole in qualsiasi punto può compromettere il componente finito. Un acquirente che porta un disegno, un numero UNS, uno standard di forma del prodotto, un'aspettativa di processo dichiarata e un requisito di ispezione nella conversazione con il fornitore si trova in una posizione molto più forte di chi chiede "parti Monel" e attende un preventivo. Se è già definito un requisito specifico per una parte in lega Monel, il passo successivo è organizzare questi cinque elementi e richiedere una risposta tecnica e commerciale in merito.











