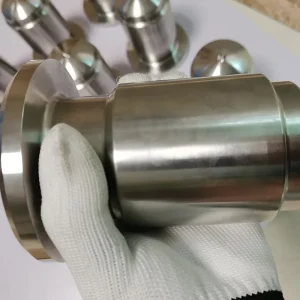
Sammendrag: En praktisk sammenligning av Stellite 6 og Stellite 21, som forklarer hvordan karboninnhold og wolfram-versus-molybden driver avveiningen mellom hardhet og seighet.
Stellite 6 og Stellite 21 er de to koboltbaserte slitelegeringene som oftest sammenlignes med hverandre. En vanlig standard er å spesifisere Stellite 6 når det er usikkerhet. Den vanen har et rimelig grunnlag: Stellite 6 har en lang applikasjonshistorikk, veldokumentert oppførsel og moden behandlingserfaring. Men i to situasjoner kan standarden introdusere unødvendig risiko: når delen ser rask termisk syklus eller termisk sjokk, og når delen har tynne vegger eller brå seksjonsendringer.
Stellite 21 eksisterer i stor grad for å håndtere seighetsbegrensningen til Stellite 6 under disse forholdene. Å forstå avveiningen mellom de to er mer nyttig enn å huske hvilken som er "bedre."
Komposisjonsforskjeller driver ytelsesdelingen
Ytelsesgapet mellom disse legeringene kommer ned til to komposisjonsvalg.
Karboninnhold. Stellite 6 har et betydelig høyere karbonnivå. Under SAE AMS 5387 har Stellite 6 støpegods en nominell sammensetning på 60Co-29Cr-4,5W, med karbon typisk i området 0,9–1,4 % for støpte produkter. Mer karbon betyr mer hard karbidutfelling, som direkte øker hardheten og slitestyrken. Stellite 21 har mye lavere karbon, med en nominell sammensetning på omtrent C ~0,25 %, Cr 25–30 %, Mo 4,5–6,5 %, Ni 1,5–3,5 %, balanse Co. Lavere karbon betyr en lavere karbidvolumfraksjon og en mikrostruktur dominert av koboltfastløsningsmatrisen.
Wolfram versus molybden. Stellite 6 bruker wolfram (W) som sin viktigste faste løsningsforsterker; Stellite 21 erstatter det meste av wolfram med molybden (Mo). Molybden har omtrent halvparten av atomvekten av wolfram, så med samme vektprosent bidrar det med omtrent dobbelt så mange atomer. Molybden har også en sterkere affinitet for karbon og har en tendens til å fremme karbiddannelse. I Stellite 21 begrenser imidlertid det lave karbonnivået den effekten, og nettoresultatet er et vesentlig lavere totalt karbidinnhold enn Stellite 6.
Sammen gir disse to forskjellene to distinkte ytelsesprofiler.
Stellite 6: karbidtetthet i bytte mot slitestyrke
Mikrostrukturen til Stellite 6 består av en koboltbasert fast løsningsmatrise med en relativt tett fordeling av harde karbidpartikler. Denne strukturen fungerer godt under abrasiv slitasje.
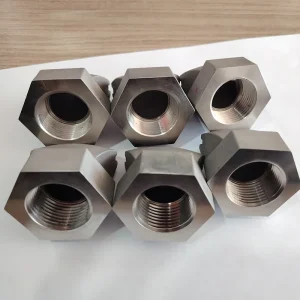
Hvor det passer. Ventiltetningsflater, pumpehylser, slamhåndteringskomponenter og generelle slitasjedeler under moderat påvirkning er typiske Stellite 6-applikasjoner. Hardheten faller vanligvis i Rockwell C 37–45-området, avhengig av støpetilstand og påfølgende varmebehandling, som er tilstrekkelig for de fleste slitasjeproblemer. I oksiderende høytemperaturmiljøer danner Stellite 6 også et beskyttende oksidlag basert hovedsakelig på Cr₂O₃ og CoCr₂O4, med en lavere oksidasjonshastighet enn Stellite 21.
Der grensene viser seg. Karbidtettheten har en bivirkning: under rask termisk syklus eller lokalisert termisk sjokk, kan den termiske ekspansjonsforskjellen mellom karbider og matriks bli et sprekkinitieringssted. For tynnseksjonsdeler kan det høyere karbon- og karbidinnholdet også øke risikoen for sprekkdannelse under støping og maskinering. Dette betyr ikke at Stellite 6 ikke kan brukes i disse situasjonene, men når termisk tretthet er den dominerende feilmodusen, bør et alternativ vurderes seriøst.
Stellite 21: lavere karbidinnhold i bytte mot seighet og termisk tretthetsbestandighet
Stellite 21 følger en annen designlogikk. Det lave karboninnholdet og molybdentilsetningen reduserer karbidvolumfraksjonen kraftig, og etterlater matrisen med fast koboltløsning som fasen som bærer mekanisk ytelse.
Den direkte konsekvensen: hardhet ved romtemperatur og ren slitestyrke er lavere enn Stellite 6, men seighet, termisk støtmotstand og termisk tretthetsbestandighet er bedre. Støpt hardhet rapporteres vanligvis i lav til middels HRC 30s, under den for Stellite 6 (nøyaktige verdier avhenger av produktform og testtilstand – verifiser mot leverandørdata før spesifisering). Fordelen er at slipemidler ikke sliter ut, men opprettholder strukturell integritet under termisk sykling.
Hvor det passer. Stellite 21 har blitt brukt i gassturbinblader, varmarbeidende ventiler, høytemperaturfester og sveiseoverlegg som trenger å buffere termisk ekspansjonsfeil. Der Stellite 6 fungerer som et topplag og et mellomlag er nødvendig, har Stellite 21 historisk vært brukt som buffer for å myke opp den termiske ekspansjonsforskjellen mellom stålsubstratet og Stellite 6-topplaget. En studie på F91 stålsubstrater med Stellite 21 bufferlag, eldet ved 550–650°C i opptil 8760 timer, fant betydelig slagfasthetstap ved F91/S21-grensesnittet, og det er grunnen til at nikkelbaserte bufferlag i økende grad foretrekkes i den spesifikke applikasjonen. Dette illustrerer legeringens posisjon godt: verdien ligger i seighet under spesifikke forhold, ikke i å erstatte Stellite 6 overalt.
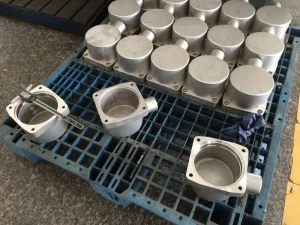
En lett oversett begrensning. Stellite 21 har relativt begrenset motstand mot hardpartikkelerosjon. Fordi karbidtettheten er lav, gir matrisen mindre beskyttelse når skarpe partikler treffer i fart. Under lavvinklet erosjon og hard slitasje er Stellite 21 vanligvis ikke det beste valget.
En praktisk valgvei
Følgende vei er basert på ytelsesegenskapene til de to legeringene. Den kan tjene som en innledende screeningsveiledning, men bør ikke erstatte en teknisk vurdering av den spesifikke søknaden.
Len deg mot Stellite 6 når:
- Den dominerende feilmodusen er abrasiv eller klebende slitasje, og termisk sykling er ikke en stor belastning.
- Delen har et tykt snitt, og sprekkfølsomhet under støping og maskinering er håndterbar.
- Servicetemperaturen er høy i en oksiderende atmosfære, og et beskyttende oksidlag er en del av designet.
- Applikasjonen har en etablert Stellite 6-historikk med feildata å referere til.
Len deg mot Stellite 21 når:
- Delen gjennomgår gjentatt rask oppvarming og avkjøling, og termisk utmattingssprekker er en kjent risiko.
- Delen har tynne vegger eller brå snittforandringer, og seighet betyr mer enn rå hardhet.
- Et overgangslag er nødvendig mellom et stålsubstrat og en hard overflate for å buffere termisk ekspansjonsfeil (men langsiktig høytemperaturstabilitet må evalueres).
- Slitasjemekanismen er hovedsakelig metall-til-metall glideslitasje eller kavitasjon i stedet for erosjon av harde partikler.
Når ingen av delene er en ren passform: Hvis applikasjonen krever både høy slitestyrke og utmerket termisk utmattingsbestandighet, kan Stellite 12 (høyere karbon, høyere slitestyrke) eller Tribaloy-familien av intermetallisk forsterkede legeringer være verdt å vurdere, eller delens termiske styring må kanskje adresseres på designnivå. Disse retningene går utover denne sammenligningen, men hører hjemme i en materialvalggjennomgang på et tidlig stadium.
Hva skal inkluderes i en tilbudsforespørsel
Uansett hvilken legering som velges, trenger en støpe- og maskineringsleverandør vanligvis følgende før den kan gi et meningsfullt tilbud:
- Deltegninger med nøkkeldimensjoner og toleransekrav.
- Servicebetingelser: temperaturområde, medium og belastningstype (slitasje, støt, termisk sykling).
- Forventet levetid eller kjent feilmodus, med en historisk del hvis tilgjengelig.
- Materialstandard, for eksempel om AMS 5387 eller en annen gjeldende spesifikasjon må oppfylles.
- Mengde, siden enkeltstykker, små batcher og produksjonsvolumer fører til ulike prosessvalg.
For koboltbaserte legeringsstøpegods er det også verdt å bekrefte om leverandøren har egen kapasitet fra støping til ferdigbearbeiding, fordi disse legeringene herder merkbart og overleveringen mellom prosessene påvirker både kostnad og ledetid.