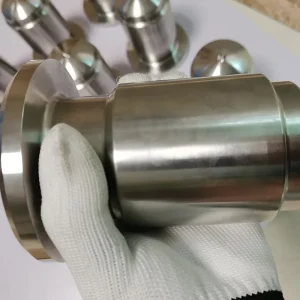
Tóm tắt: Một so sánh thực tế giữa Stellite 6 và Stellite 21, giải thích hàm lượng cacbon và vonfram so với molypden dẫn đến sự cân bằng giữa độ cứng và độ dẻo dai như thế nào.
Stellite 6 và Stellite 21 là hai hợp kim mài mòn gốc coban thường được so sánh với nhau nhất. Một mặc định phổ biến là chỉ định Stellite 6 bất cứ khi nào có sự không chắc chắn. Thói quen đó có cơ sở hợp lý: Stellite 6 có lịch sử ứng dụng lâu dài, hành vi được ghi chép đầy đủ và kinh nghiệm xử lý chín chắn. Nhưng trong hai tình huống, việc mặc định có thể gây ra rủi ro không cần thiết: khi bộ phận có chu kỳ nhiệt nhanh hoặc sốc nhiệt và khi bộ phận có thành mỏng hoặc mặt cắt thay đổi đột ngột.
Stellite 21 tồn tại phần lớn để giải quyết hạn chế về độ bền của Stellite 6 trong những điều kiện đó. Hiểu được sự cân bằng giữa hai điều này sẽ hữu ích hơn việc ghi nhớ cái nào “tốt hơn”.
Sự khác biệt về thành phần dẫn đến sự phân chia hiệu suất
Khoảng cách hiệu suất giữa các hợp kim này có hai lựa chọn về thành phần.
Hàm lượng cacbon. Stellite 6 mang hàm lượng carbon cao hơn đáng kể. Theo SAE AMS 5387, vật đúc St Vệ 6 có thành phần danh nghĩa là 60Co-29Cr-4,5W, với cacbon thường nằm trong khoảng 0,9–1,4% đối với các sản phẩm đúc. Nhiều carbon hơn có nghĩa là kết tủa cacbua cứng hơn, trực tiếp làm tăng độ cứng và khả năng chống mài mòn. Stellite 21 có lượng carbon thấp hơn nhiều, với thành phần danh nghĩa khoảng C ~0,25%, Cr 25–30%, Mo 4,5–6,5%, Ni 1,5–3,5%, Co cân bằng. Carbon thấp hơn có nghĩa là tỷ lệ thể tích cacbua thấp hơn và cấu trúc vi mô bị chi phối bởi ma trận dung dịch rắn coban.
Vonfram so với molypden. Stellite 6 sử dụng vonfram (W) làm chất tăng cường dung dịch rắn chính; Stellite 21 thay thế phần lớn vonfram đó bằng molypden (Mo). Molypden có trọng lượng nguyên tử gần bằng một nửa vonfram, do đó, với cùng một tỷ lệ trọng lượng, nó đóng góp số nguyên tử nhiều gấp đôi. Molypden cũng có ái lực mạnh hơn với carbon và có xu hướng thúc đẩy sự hình thành cacbua. Tuy nhiên, ở Stellite 21, mức carbon thấp hạn chế ảnh hưởng đó và kết quả cuối cùng là tổng hàm lượng cacbua thấp hơn đáng kể so với Stellite 6.
Cùng với nhau, hai sự khác biệt này tạo ra hai cấu hình hiệu suất riêng biệt.
Stellite 6: mật độ cacbua để đổi lấy khả năng chống mài mòn
Cấu trúc vi mô của Stellite 6 bao gồm ma trận dung dịch rắn dựa trên coban với sự phân bố tương đối dày đặc của các hạt cacbua cứng. Cấu trúc này hoạt động tốt dưới sự mài mòn.
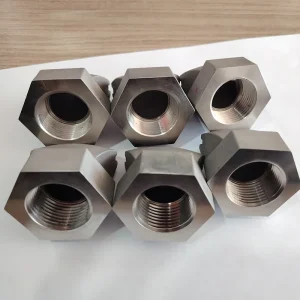
Nó phù hợp ở đâu. Các mặt bịt kín của van, ống bọc máy bơm, các bộ phận xử lý bùn và các bộ phận bị mài mòn chung dưới tác động vừa phải là những ứng dụng điển hình của Stellite 6. Độ cứng của nó thường rơi vào khoảng Rockwell C 37–45, tùy thuộc vào điều kiện đúc và xử lý nhiệt tiếp theo, đủ cho hầu hết các vấn đề mài mòn. Trong môi trường oxy hóa nhiệt độ cao, Stellite 6 còn tạo thành lớp oxit bảo vệ chủ yếu dựa trên Cr₂O₃ và CoCr₂O₄, với tốc độ oxy hóa thấp hơn Stellite 21.
Nơi giới hạn xuất hiện. Mật độ cacbua có tác dụng phụ: trong chu kỳ nhiệt nhanh hoặc sốc nhiệt cục bộ, chênh lệch giãn nở nhiệt giữa cacbua và ma trận có thể trở thành vị trí bắt đầu vết nứt. Đối với các bộ phận có tiết diện mỏng, hàm lượng carbon và cacbua cao hơn cũng có thể làm tăng nguy cơ nứt trong quá trình đúc và gia công. Điều này không có nghĩa là Stellite 6 không thể được sử dụng trong những tình huống này, nhưng khi hiện tượng mỏi nhiệt là nguyên nhân chính gây ra lỗi thì cần phải đánh giá nghiêm túc một giải pháp thay thế.
Stellite 21: hàm lượng cacbua thấp hơn để đổi lấy độ bền và khả năng chống mỏi nhiệt
Stellite 21 tuân theo một logic thiết kế khác. Hàm lượng carbon thấp và việc bổ sung molypden của nó làm giảm mạnh phần thể tích cacbua, khiến ma trận dung dịch rắn coban trở thành pha mang lại hiệu suất cơ học.
Hậu quả trực tiếp: độ cứng ở nhiệt độ phòng và khả năng chống mài mòn tinh khiết thấp hơn Stellite 6, nhưng độ bền, khả năng chống sốc nhiệt và chống mỏi nhiệt tốt hơn. Độ cứng khi đúc thường được báo cáo ở mức HRC 30 từ thấp đến trung bình, thấp hơn mức của Stellite 6 (giá trị chính xác phụ thuộc vào dạng sản phẩm và điều kiện thử nghiệm - xác minh dựa trên dữ liệu của nhà cung cấp trước khi chỉ định). Ưu điểm của nó không phải là khả năng mài mòn lâu dài mà là duy trì tính toàn vẹn cấu trúc trong chu trình nhiệt.
Nó phù hợp ở đâu. Stellite 21 đã được sử dụng trong các cánh tuabin khí, van gia công nóng, ốc vít nhiệt độ cao và lớp phủ mối hàn cần đệm cho sự không khớp giãn nở nhiệt. Trong đó Stellite 6 đóng vai trò là lớp trên cùng và cần có lớp trung gian, Stellite 21 trước đây đã được sử dụng làm chất đệm để làm giảm sự chênh lệch giãn nở nhiệt giữa lớp nền thép và lớp trên cùng của Stellite 6. Một nghiên cứu trên nền thép F91 với các lớp đệm Stellite 21, ở nhiệt độ 550–650°C trong thời gian lên tới 8.760 giờ, cho thấy sự mất đi đáng kể độ bền va đập ở bề mặt tiếp xúc F91/S21, đó là lý do tại sao các lớp đệm gốc niken ngày càng được ưa chuộng trong ứng dụng cụ thể đó. Điều này minh họa rõ ràng vị trí của hợp kim: giá trị của nó nằm ở độ bền trong các điều kiện cụ thể chứ không phải ở việc thay thế Stellite 6 ở mọi nơi.
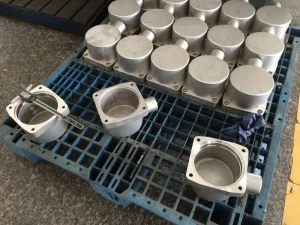
Một hạn chế dễ bị bỏ qua. Stellite 21 có khả năng chống xói mòn hạt cứng tương đối hạn chế. Vì mật độ cacbua thấp nên ma trận cung cấp ít khả năng bảo vệ hơn khi các hạt sắc nhọn tấn công ở tốc độ cao. Dưới sự xói mòn góc thấp và mài mòn cứng, Stellite 21 thường không phải là lựa chọn tốt nhất.
Một lộ trình lựa chọn thực tế
Đường dẫn sau đây dựa trên đặc tính hiệu suất của hai hợp kim. Nó có thể phục vụ như một hướng dẫn sàng lọc ban đầu nhưng không nên thay thế đánh giá kỹ thuật của ứng dụng cụ thể.
Nghiêng về Stellite 6 khi:
- Kiểu hư hỏng chủ yếu là mài mòn hoặc mài mòn do dính và chu trình nhiệt không phải là tải trọng lớn.
- Bộ phận này có tiết diện dày và độ nhạy nứt trong quá trình đúc và gia công có thể quản lý được.
- Nhiệt độ sử dụng cao trong môi trường oxy hóa và lớp oxit bảo vệ là một phần của thiết kế.
- Ứng dụng này có lịch sử Stellite 6 đã được thiết lập cùng với dữ liệu lỗi để tham khảo.
Nghiêng về phía Stellite 21 khi:
- Bộ phận này trải qua quá trình gia nhiệt và làm mát nhanh chóng lặp đi lặp lại và nguy cơ nứt do mỏi nhiệt là một rủi ro đã biết.
- Bộ phận này có thành mỏng hoặc phần thay đổi đột ngột và độ dẻo dai quan trọng hơn độ cứng thô.
- Cần có một lớp chuyển tiếp giữa nền thép và bề mặt cứng để đệm không khớp giãn nở nhiệt (nhưng phải đánh giá độ ổn định ở nhiệt độ cao lâu dài).
- Cơ chế mài mòn chủ yếu là mài mòn hoặc tạo bọt từ kim loại sang kim loại hơn là xói mòn hạt cứng.
Khi cả hai đều không phù hợp: Nếu ứng dụng yêu cầu cả khả năng chống mài mòn cao và khả năng chống mỏi nhiệt tuyệt vời thì Stellite 12 (cacbon cao hơn, khả năng chống mài mòn cao hơn) hoặc dòng hợp kim tăng cường liên kim loại Tribaloy có thể đáng được xem xét hoặc việc quản lý nhiệt của bộ phận có thể cần được giải quyết ở cấp độ thiết kế. Những hướng này vượt xa sự so sánh này nhưng thuộc về quá trình xem xét lựa chọn tài liệu ở giai đoạn đầu.
Những gì cần bao gồm trong RFQ
Cho dù hợp kim nào được chọn, nhà cung cấp đúc và gia công thường cần những điều sau đây trước khi có thể đưa ra báo giá có ý nghĩa:
- Bản vẽ phần với các yêu cầu về kích thước và dung sai chính.
- Điều kiện dịch vụ: phạm vi nhiệt độ, mức trung bình và loại tải (hao mòn, va đập, chu trình nhiệt).
- Tuổi thọ dự kiến hoặc chế độ hư hỏng đã biết, với phần lịch sử nếu có.
- Tiêu chuẩn vật liệu, ví dụ: liệu AMS 5387 hoặc thông số kỹ thuật hiện hành khác có phải được đáp ứng hay không.
- số lượng, vì các sản phẩm đơn lẻ, lô nhỏ và khối lượng sản xuất dẫn đến các lựa chọn quy trình khác nhau.
Đối với vật đúc hợp kim dựa trên coban, cũng cần xác nhận xem nhà cung cấp có năng lực nội bộ từ quá trình đúc đến gia công hoàn thiện hay không, bởi vì các hợp kim này cứng lại đáng kể và sự chuyển giao giữa các quy trình ảnh hưởng đến cả chi phí và thời gian thực hiện.