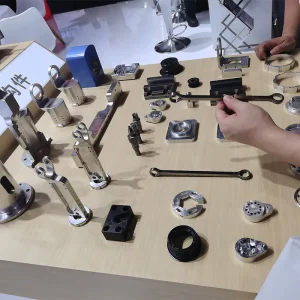
Wenn ein Ingenieur eine angibt Incoloy-Teil Bei einer korrosiven Linie kommt es bei der Wahl zwischen Alloy 825 und Alloy 800 selten darauf an, welche Legierung „besser“ ist. Es kommt darauf an, welche Legierung den tatsächlichen Einsatzbedingungen entspricht. Incoloy 825 (UNS N08825) wurde für die Reduzierung von Säuren, chloridhaltigen Medien und sauren Gasumgebungen entwickelt. Incoloy 800 (UNS N08800) wurde für Hochtemperaturfestigkeit und Oxidationsbeständigkeit entwickelt, mit Korrosionsleistung in wässrigen Medien als sekundärem Vorteil. Eine Verwechslung der beiden kann entweder zu unnötigen Kosten führen oder zu einer Legierung, die nicht den Serviceanforderungen entspricht.
Dieser Vergleich richtet sich an Chemie-, Offshore- und Wärmetauscheringenieure sowie an Einkäufer, die einen praktischen Auswahlrahmen und kein umfassendes Materialhandbuch benötigen. Es konzentriert sich auf die metallurgische Logik hinter jeder Legierung, auf die Teileformen, bei denen die Auswahl am wichtigsten ist, und auf die Herstellungs- und Kaufpunkte, die bestimmen, ob die angegebene Legierung tatsächlich im Einsatz funktioniert.
Incoloy 825 vs. 800: Der Positionierungsunterschied
Der einfachste Weg, den Unterschied zu formulieren, ist dieser: Bei Alloy 825 kommt es zuerst zur Korrosion; Bei Alloy 800 kommt es zuerst auf die Hitze an.
Alloy 825 gehört zur Ni-Fe-Cr-Mo-Cu-Familie. Sein Nickelgehalt liegt im Bereich von 38–46 %, mit bewussten Zusätzen von Molybdän (2,5–3,5 %) und Kupfer (1,5–3,0 %) sowie Titanstabilisierung. Diese Kombination wurde so formuliert, dass sie sowohl mit oxidierenden als auch reduzierenden Säuren zurechtkommt, Chlorid-Spannungskorrosionsrissen standhält und saure Betriebsbedingungen mit H₂S verträgt.
Alloy 800 ist eine Ni-Fe-Cr-Legierung mit etwa 30–35 % Nickel und 19–23 % Chrom, aber ohne absichtlichen Molybdän- und Kupferzusatz. Seine Konstruktionsabsicht ist der Einsatz bei hohen Temperaturen: Oxidationsbeständigkeit, Aufkohlungsbeständigkeit und Kriechfestigkeit bei Temperaturen bis zu etwa 593 °C für die Basissorte 800, wobei 800H und 800HT diesen Bereich noch erweitern. In wässrigen, korrosiven Medien ohne starke Chlorid- oder reduzierende Säurebelastung bietet 800 eine angemessene Leistung, seine Korrosionsbeständigkeit ist jedoch konstruktionsbedingt geringer.
Für ein Incoloy-Teil In einer chemischen Prozesslinie, in der Schwefelsäure mit Chloriden verarbeitet wird, ist 825 die geeignete Spezifikation. Für einen Ofenträger oder Hochtemperatur-Verbindungsring ist 800 oft die geeignetere und wirtschaftlichere Wahl. Die Entscheidung sollte sich am vorherrschenden Abbaumechanismus orientieren und nicht am allgemeinen Ruf der Legierung.
Zusammensetzung und Korrosionsbeständigkeitsmechanismen
Was Nickel, Chrom, Molybdän und Kupfer bewirken
Die Korrosionsbeständigkeit von Alloy 825 ist kein Einzelelementeffekt. Jeder Legierungszusatz befasst sich mit einer bestimmten Fehlerart.
Nickel bildet die Grundlage für die Beständigkeit gegen Chlorid-Spannungsrisskorrosion (SCC). Der Nickelgehalt von 38–46 % in 825 reicht aus, um Chloridionen-SCC in vielen Umgebungen zu widerstehen. Der niedrigere Nickelgehalt von Alloy 800 (30–35 %) bietet auch eine nützliche SCC-Beständigkeit in vielen wässrigen Medien, aber der höhere Nickelgehalt in 825 bietet einen größeren Spielraum bei starkem Chlorideinsatz.
Chrom bildet den passiven Oxidfilm, der vor oxidierenden Medien wie Salpetersäure und oxidierenden Salzen schützt. Sowohl 800 als auch 825 basieren für diese Funktion auf Chrom und beide enthalten etwa 19–23,5 % Cr.
Bei Molybdän unterscheiden sich die beiden Legierungen am deutlichsten. Die 2,5–3,5 % Mo in 825 erhöhen die Beständigkeit gegen Lochfraß und Spaltkorrosion, insbesondere in chloridhaltigen Umgebungen. Alloy 800 enthält keinen absichtlichen Molybdänzusatz. Dieses Fehlen stellt keinen Fehler im Design des 800 dar; es spiegelt lediglich wider, dass 800 nicht für die Beständigkeit gegen Chlorid-Lochfraß formuliert wurde.
Kupfer, das in 825 mit 1,5–3,0 % vorhanden ist, wirkt zusammen mit Molybdän resistent gegen reduzierende Säuren, insbesondere Schwefel- und Phosphorsäure. Alloy 800 enthält keinen Kupferzusatz. Im Einsatz mit verdünnter Schwefelsäure ist der Kupfergehalt von 825 ein Hauptgrund dafür, dass es spezifiziert wird, wo 800 nicht wäre.
Titan in 825 dient als Stabilisator und bindet Kohlenstoff, um die Ausfällung von Chromkarbid beim Schweißen zu verhindern und das Sensibilisierungsrisiko zu verringern. Aus diesem Grund wird 825 als beständig gegen interkristalline Korrosion im geschweißten Zustand beschrieben.
Was der Mangel an Mo und Cu im Jahr 800 in der Praxis bedeutet
Alloy 800 sollte nicht in jedem Zusammenhang als „weniger korrosionsbeständig“ abgetan werden. In oxidierenden Hochtemperaturatmosphären sorgen der Chromgehalt und der Nickelanteil von 800 für eine hervorragende Oxidations- und Aufkohlungsbeständigkeit, weshalb es nach wie vor ein Standardmaterial für Reformer- und Ofenkomponenten ist. Die Legierung bietet allgemeine Korrosionsbeständigkeit gegenüber vielen wässrigen Medien und widersteht Spannungsrisskorrosion in vielen Umgebungen.
Die Einschränkung tritt auf, wenn die Betriebsumgebung Chloride und reduzierende Säuren enthält oder wenn Lochfraß und Spaltkorrosion eine ernstzunehmende Bedrohung darstellen. Unter diesen Bedingungen ist der 800 aufgrund seines Molybdänmangels anfällig für lokale Angriffe, denen der 825 standhalten soll. Experimentelle Arbeiten an Vorwärmabschnitten mit hoher Chloridkonzentration (5.500 ppm Cl⁻) bei erhöhter Temperatur ergaben, dass Incoloy 800 Lochfraßkorrosion aufwies, während Incoloy 825 unter den gleichen Bedingungen keine nennenswerte Oberflächenkorrosion aufwies. Diese Art von Vergleichsnachweisen ist zwar spezifisch für die Testumgebung, verdeutlicht jedoch die praktischen Konsequenzen des Zusammensetzungsunterschieds.
Für ein Incoloy-Teil Bei einem meerwassergekühlten Wärmetauscher ist dieser Unterschied wichtig. Meerwasser verbindet Chlorid, gelegentlich reduzierende Bedingungen durch biologische Aktivität und Spalten an Flanschen und Rohr-zu-Rohrboden-Verbindungen. Der Mo- und Cu-Gehalt von Alloy 825 geht direkt auf diese Mechanismen ein. Alloy 800 nicht.
Typische Incoloy-Teileformen und Anwendungsszenarien
Unterlegscheiben sitzen in einer Schraubverbindung an einer besonders unnachgiebigen Stelle: Sie werden zwischen zwei Oberflächen zusammengedrückt, wodurch ein Spalt entsteht, in dem Sauerstoffmangel und Chloridkonzentration den Angriff beschleunigen können. Im chloridhaltigen Betrieb muss das Material einer Unterlegscheibe sowohl allgemeiner Korrosion als auch Spaltkorrosion widerstehen und gleichzeitig die Vorspannung aufrechterhalten.
Unterlegscheiben aus Alloy 825 sind die geeignete Spezifikation für Flanschverbindungen in Systemen zur Handhabung von Sauergas, Meerwasser und Säure. Der Molybdängehalt sorgt für eine Beständigkeit gegen Lochfraß und Spaltkorrosion, die 800 nicht erreichen kann. Für Hochtemperatur-Rauchgas- oder Ofenanwendungen, bei denen keine Chloride vorhanden sind und die thermische Stabilität im Vordergrund steht, können 800 Wäscher in Betracht gezogen werden.
Ein praktischer Hinweis aus der Bearbeitungserfahrung: Incoloy-Legierungen verfestigen sich beim Drehen und Gewindeschneiden, und die Verfestigungsrate für 825 ist relativ hoch, obwohl sie etwas niedriger ist als bei gewöhnlichen austenitischen Edelstählen. Dünne Unterlegscheiben unter ca. 1,5 mm können sich während der Wärmebehandlung verziehen, sofern sie nicht durch geeignete Befestigung unterstützt werden. Für Gewindescheibenkonstruktionen im Chlorideinsatz wird häufig das Gewinderollen dem Gewindeschneiden vorgezogen, da das Gewindeschneiden zu Scherschäden unter der Oberfläche führen kann, die zum Ausgangspunkt für Spannungsrisskorrosion werden. Verifizierungshinweis: Diese Fertigungsanleitung spiegelt die allgemeine Bearbeitungspraxis für Incoloy-Legierungen wider; Spezifische Parameter sollten mit dem tatsächlichen Hersteller bestätigt werden.
Incoloy-Rohr- und Wärmetauscherteile
ASTM B423 / ASME SB423 umfasst nahtlose und kaltverformte Rohre in UNS N08825 für allgemeine Korrosionsanwendungen. Bei Wärmetauscherrohren richtet sich die Auswahl zwischen 825 und 800 typischerweise nach der Chemie der Mantel- oder Rohrseite.
Wenn die Rohrseite Kühlwasser mit Chloriden führt oder die Prozessflüssigkeit reduzierende Säuren enthält, liefert das 825-Rohr den Mo- und Cu-Beitrag, der erforderlich ist, um Lochfraß und Säureangriff zu widerstehen. Wenn es sich bei der Anwendung um einen Hochtemperaturreformer oder Pyrolyseofen handelt, in dem die Metalltemperaturen 600 °C übersteigen und die Umgebung im Wesentlichen trocken oder oxidierend ist, ist ein 800H- oder 800HT-Rohr die herkömmliche Wahl.
Ein mittleres Szenario verdient Aufmerksamkeit: Wärmetauscher mit Prozesstemperaturen um 400–500 °C und moderaten Chloridwerten. Keine der beiden Legierungen ist hier eine universelle Antwort. Die Entscheidung sollte davon abhängen, ob die Chloridkonzentration und die Spaltgeometrie ein glaubwürdiges SCC- oder Lochfraßrisiko darstellen. Wenn ja, bietet der höhere Nickel- und Molybdängehalt von 825 eine größere Sicherheitsmarge.
Ventilgarnitur und bearbeitete Komponenten
Im Ventilinneren kommt es zu Erosionskorrosion, Spaltangriffen an den Dichtflächen und bei saurem Betrieb zu Sulfidspannungsrissen. Besatzteile aus Legierung 825 werden im Säure- und Sauergas-Entspannungsbetrieb eingesetzt, wo die Kombination von Mo für die Lochfraßbeständigkeit und Ni für die SCC-Beständigkeit relevant ist. Alloy 800 ist bei feuchten, korrosiven Ventilanwendungen weniger verbreitet, kommt jedoch in Hochtemperatur-Rauchgas- und Ofenventilanwendungen vor.
Verifizierungshinweis: Das auf der Website verfügbare Produktsortiment sollte bestätigt werden, bevor die Verfügbarkeit von Ventilgarnituren oder anderem impliziert wird Bearbeitete Incoloy-Teile über Unterlegscheiben hinaus. Wenn sich das aktuelle Angebot der Website auf Unterlegscheiben konzentriert, sollte dieser Abschnitt als Anwendungskontext und nicht als Produktaussage gelesen werden.
Auswahlentscheidungstabelle: Nach Medium und Temperatur
Die folgende Tabelle fasst die Auswahllogik in Bedingungen zusammen, die häufig auftreten Incoloy-Teil Käufer. Sofern nicht anders angegeben, wird davon ausgegangen, dass es sich bei dem Teil um eine massive oder bearbeitete Komponente (Unterlegscheibe, Rohr, Anschlussstück, Innengarnitur) handelt und dass das Hauptproblem wässrige Korrosion ist.
| Servicezustand | Empfohlene Legierung | Begründung |
| Schwefelsäure (reduzierend), mit Chloriden, >60°C | 825 | Cu + Mo widerstehen reduzierender Säure; Ni widersteht Chlorid-SCC |
| Phosphorsäure, verunreinigt mit Chloriden | 825 | Cu-Zugabe zielt auf Phosphorsäure ab; Mo widersetzt sich dem Lochfraß |
| Meerwasser oder Sole, stehend oder spaltig | 825 | Mo sorgt für Beständigkeit gegen Lochfraß/Spaltbildung; 800 fehlt Mo |
| Sauergas (H₂S) mit Chloriden, Crackrisiko gemäß NACE MR0175-Bereich | 825 | Gelistet in NACE MR0175 für die Rissbeständigkeit bei saurem Einsatz; Ni + Mo-Kombination |
| Oxidationssäure (Salpetersäure), keine Chloride, mäßige Temperatur | 800 oder 825 | Beide basieren auf einem passiven Cr-Film; 800 ist kostengünstiger |
| Hochtemperaturoxidation/Aufkohlung, >600°C, trocken | 800 / 800H / 800HT | Hochtemperaturfestigkeit und -stabilität; 825 ist für diesen Bereich nicht vorgesehen |
| Verdünntes Chlorid, niedrige Temperatur, keine Spalte | 800 könnten ausreichen | Der Ni-Gehalt von 800 sorgt für SCC-Beständigkeit unter milden Bedingungen; Ohne Spalten ist das Lochfraßrisiko gering |
Wichtige Grenze auf NACE MR0175: Diese Norm befasst sich mit der Beständigkeit gegen Sulfidspannungsrisse und definiert Materialien, die für H₂S-haltige Anwendungen geeignet sind. Es werden keine Grenzwerte für Lochfraß oder Spaltkorrosion festgelegt. Ein in MR0175 aufgeführtes Material ist nicht automatisch für alle sauren Bedingungen „vollständig korrosionsbeständig“. Dies bedeutet, dass das Material die Anforderungen an die Rissbeständigkeit innerhalb des in der Norm definierten Bereichs erfüllt. Bei 825 in saurer Salzlösung mit hohem Chloridgehalt hängt die Lochfraßbeständigkeit immer noch vom Mo-Gehalt sowie der tatsächlichen Temperatur und Chloridkonzentration ab. Im sauren Betrieb mit hohem Chloridgehalt ist die Einhaltung von MR0175 ein Ausgangspunkt und keine vollständige Korrosionsbewertung.
Überlegungen zur Herstellung und zum Kauf
Kaltverfestigung und Bearbeitung
Die Legierungen 825 und 800 erhärten beide schneller als austenitische Edelstähle. Insbesondere bei 825 ist die Kaltverfestigungsrate etwas niedriger als bei herkömmlichen austenitischen Edelstahlsorten, aber immer noch relativ hoch, und die Umformausrüstung muss ausreichend angetrieben sein, um den Anstieg der Streckgrenze während der Verformung auszugleichen. Bei Bearbeitungsvorgängen härtet das Verweilen oder Reiben des Werkzeugs an der Oberfläche die Schnittschicht aus und beschleunigt den Werkzeugverschleiß. Für ein Incoloy-Teil Bei engen Toleranzen, wie z. B. bei einer Unterlegscheibe mit Ebenheitsanforderungen oder einem Gewindeanschluss, sollten die Bearbeitungssequenz und der Werkzeugweg unnötige Durchgänge vermeiden, die die Oberfläche bearbeiten.
Dies ist kein theoretisches Problem bei dünnen Teilen. Unterlegscheiben mit einer Dicke von weniger als 1,5 mm können sich beim Lösungsglühen oder der abschließenden Wärmebehandlung verziehen, wenn sie nicht ordnungsgemäß abgestützt werden. Unterlegscheiben mit großem Durchmesser erfordern möglicherweise kontrollierte Abkühlraten, um Kantenverzug zu vermeiden. Hierbei handelt es sich um Fertigungsdetails, die in der Angebotsphase besprochen werden sollten und nicht bei der Erstmusterprüfung entdeckt werden.

Oberflächenbeschaffenheit und ihre Auswirkung auf die Korrosionsbeständigkeit
Lochfraß und Spaltkorrosion entstehen an Oberflächenfehlern: Kratzer, eingebettetes Eisen, Anlauffarben durch Schweißen und rau bearbeitete Oberflächen. Bei 825 Teilen im Chloridbetrieb wirkt sich der Oberflächenzustand der Dichtflächen und spaltbildenden Flächen direkt auf die Lebensdauer aus.
Eine maschinell bearbeitete Oberfläche von Ra ≤ 0,8 µm ist typisch für allgemein korrosionsbeständige Oberflächen. Elektropolieren auf Ra ≤ 0,2 µm kann für kritische Dichtflächen im pharmazeutischen oder hochreinen Chemiebereich spezifiziert werden, wo sowohl Korrosionsbeständigkeit als auch Reinigbarkeit erforderlich sind. Bei Unterlegscheiben im Meerwasser- oder Sauerwasserbetrieb ist die Entfernung von Anlauffarben und die Gewährleistung einer sauberen, passiven Oberfläche nach der Bearbeitung wichtiger als das Erreichen eines extrem niedrigen Ra-Werts.
Standard- und Zertifizierungsprüfungen
Beim Kauf eines Incoloy-Teil, sollte das Materialzertifikat anhand der angegebenen UNS-Nummer und der geltenden Norm überprüft werden:
- Legierung 825: UNS N08825. Rohre und Rohre können gemäß ASTM B423 / ASME SB423 spezifiziert sein. Stangen- und Schmiedeformen unterliegen je nach Produktform unterschiedlichen Spezifikationen. Wenn ein saurer Service erforderlich ist, sollte die Konformität mit NACE MR0175 im Zertifikat ausdrücklich angegeben werden.
- Legierung 800: UNS N08800 (oder N08810/N08811 für 800H/800HT). Produktstandards variieren je nach Form; Stangenmaterial, Blech und Schmiedeteile verfügen jeweils über eine separate ASTM-Abdeckung.
Die bestehende Produktseite für Incoloy-Unterlegscheiben auf der Website weist auf die Fähigkeit hin, Incoloy-Unterlegscheiben mit bestimmten Toleranzen und Oberflächengüten zu bearbeiten. Für andere Teileformen, wie z. B. Rohre oder kundenspezifisch bearbeitete Komponenten, sollte der verfügbare Fertigungsumfang direkt bestätigt werden und nicht von der Unterlegscheibenseite angenommen werden.
FAQ
Ist Incoloy 825 im Vergleich zu 800 immer die bessere Wahl für Korrosionsanwendungen?
Nein. Alloy 825 ist die bessere Wahl, wenn es um Chloride, reduzierende Säuren oder saures Gas geht, da seine Mo- und Cu-Zusätze auf diese Mechanismen abzielen. Alloy 800 eignet sich besser und ist wirtschaftlicher für oxidierende oder aufkohlende Hochtemperaturumgebungen, in denen die Korrosion eher durch Hitze als durch wässrige Chemie vorangetrieben wird. Der Einsatz von 825 in einer Hochtemperaturofenanwendung würde die Kosten erhöhen, ohne die Leistung zu steigern.
Können Unterlegscheiben aus Incoloy 800 in Meerwasserflanschen verwendet werden?
Nicht empfohlen. Meerwasser erzeugt Spaltbedingungen an den Scheibenflächen und Chloridwerte, die Lochfraß begünstigen. Alloy 800 enthält keinen absichtlichen Zusatz von Molybdän, dem Hauptlegierungselement für die Lochfraßbeständigkeit in Chloridmedien. Unterlegscheiben aus Alloy 825 bieten den für diesen Einsatz erforderlichen Mo-Gehalt.
Was bedeutet eigentlich die NACE MR0175-Zulassung für ein Incoloy 825-Teil?
Dies bedeutet, dass das Material die Anforderungen der Norm an die Beständigkeit gegen Sulfidspannungsrisse in H₂S-haltigen Umgebungen innerhalb des definierten Geltungsbereichs der Norm erfüllt. Die Beständigkeit gegen Lochfraß, Spaltkorrosion oder allgemeine Gewichtsverlustkorrosion wird nicht bescheinigt. Ein Teil kann MR0175-konform sein und dennoch Lochfraß in saurer Salzlösung mit hohem Chloridgehalt aufweisen, wenn der Mo-Gehalt und die Oberflächenbeschaffenheit nicht für die spezifischen Bedingungen geeignet sind.
Deckt ASTM B423 Unterlegscheiben aus Incoloy 825 ab?
Nr. ASTM B423 deckt nahtlose Rohre und Rohre in UNS N08825 ab. Unterlegscheiben und andere bearbeitete Formen werden in der Regel gegen ein Materialzertifikat gekauft, aus dem die UNS-Nummer und die Chemie hervorgehen, und nicht gegen einen Produktformstandard für Unterlegscheiben. Das Zertifikat sollte die N08825-Chemie und alle erforderlichen NACE-Konformitäten bestätigen.
Warum ist die Oberflächenbeschaffenheit eines Incoloy-Teils im Chlorideinsatz wichtig?
Gruben entstehen an Oberflächendefekten, an denen sich Chloride konzentrieren und die Sauerstoffverfügbarkeit von der Massenumgebung abweicht. Eine rau bearbeitete Oberfläche, Hitzeeinfärbung oder eingebettete Fremdpartikel erzeugen Zündstellen. Für 825 in Meerwasser oder saurer Salzlösung ist die Angabe einer sauberen, ordnungsgemäß passivierten Oberfläche auf Dichtungs- und Spaltflächen eine praktische Möglichkeit, die inhärente Korrosionsbeständigkeit der Legierung zu unterstützen.
Abstimmung der Legierung auf den Service
Die Wahl zwischen Incoloy 825 und 800 für eine Incoloy-Teil sollte dem vorherrschenden Verschlechterungsmechanismus in der tatsächlichen Serviceumgebung folgen. Wenn Chloride, reduzierende Säuren oder H₂S vorhanden sind und das Teil in einer wässrigen oder feuchten Umgebung betrieben wird, werden diese spezifischen Bedrohungen durch den Molybdän-, Kupfer- und Nickelgehalt von 825 berücksichtigt. Wenn es sich bei der Anwendung um Hochtemperaturoxidation, Aufkohlung oder Trockenofenbetrieb handelt, sind 800 oder seine höherfesten Varianten die geeignete Familie.
Bei Unterlegscheiben und bearbeiteten Komponenten im Korrosionsbetrieb sollten bei der Auswahlentscheidung auch die Spaltgeometrie, die Oberflächenbeschaffenheit und die Herstellungsdetails berücksichtigt werden, die bestimmen, ob die angegebene Legierung die beabsichtigte Leistung erbringt. Eine zertifizierte 825-Unterlegscheibe mit schlechter Oberflächenbeschaffenheit kann im Chloridbetrieb versagen, ebenso wie eine ordnungsgemäß behandelte 800-Unterlegscheibe 825 nicht ersetzen kann, wenn Molybdän benötigt wird.
Um die verfügbaren Spezifikationen für Incoloy-Unterlegscheiben, einschließlich Materialqualitäten, Toleranzen und Optionen für die Oberflächenveredelung, zu überprüfen, besuchen Sie die Produktseite für Incoloy-Unterlegscheiben. Bestätigen Sie für Teileformen, die über Unterlegscheiben hinausgehen, direkt vor der Spezifikation den aktuellen Fertigungsumfang.