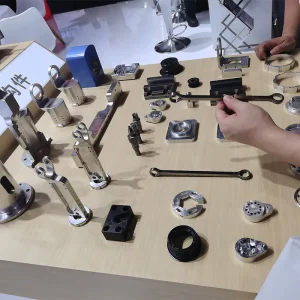
ໃນເວລາທີ່ວິສະວະກອນກໍານົດເປັນ ສ່ວນ incoloy ສໍາລັບເສັ້ນ corrosive, ທາງເລືອກລະຫວ່າງ Alloy 825 ແລະ Alloy 800 ແມ່ນບໍ່ຄ່ອຍກ່ຽວກັບໂລຫະປະສົມໃດ "ດີກວ່າ." ມັນແມ່ນກ່ຽວກັບໂລຫະປະສົມທີ່ກົງກັບເງື່ອນໄຂການບໍລິການຕົວຈິງ. Incoloy 825 (UNS N08825) ຖືກອອກແບບມາສໍາລັບການຫຼຸດຜ່ອນອາຊິດ, ສື່ທີ່ມີ chloride, ແລະສະພາບແວດລ້ອມອາຍແກັສສົ້ມ. Incoloy 800 (UNS N08800) ຖືກອອກແບບມາເພື່ອຄວາມທົນທານຕໍ່ອຸນຫະພູມສູງແລະການຕໍ່ຕ້ານການຜຸພັງ, ປະສິດທິພາບການກັດກ່ອນໃນສື່ນ້ໍາເປັນຜົນປະໂຫຍດຮອງ. ຄວາມສັບສົນທັງສອງສາມາດນໍາໄປສູ່ຄ່າໃຊ້ຈ່າຍທີ່ບໍ່ຈໍາເປັນຫຼືໂລຫະປະສົມທີ່ບໍ່ກົງກັບຄວາມຕ້ອງການຂອງການບໍລິການ.
ການປຽບທຽບນີ້ແມ່ນຂຽນສໍາລັບວິສະວະກອນເຄມີ, ນອກຝັ່ງທະເລ, ແລະຜູ້ແລກປ່ຽນຄວາມຮ້ອນແລະຜູ້ຊື້ທີ່ຕ້ອງການກອບການຄັດເລືອກປະຕິບັດ, ບໍ່ແມ່ນປື້ມຄູ່ມືວັດສະດຸທີ່ສົມບູນແບບ. ມັນສຸມໃສ່ເຫດຜົນດ້ານໂລຫະທີ່ຢູ່ເບື້ອງຫຼັງໂລຫະປະສົມແຕ່ລະອັນ, ພາກສ່ວນທີ່ເລືອກແມ່ນສໍາຄັນທີ່ສຸດ, ແລະການຜະລິດແລະຈຸດຊື້ທີ່ກໍານົດວ່າໂລຫະປະສົມທີ່ລະບຸໄວ້ປະຕິບັດຕົວຈິງໃນການບໍລິການ.
Incoloy 825 ທຽບກັບ 800: ຄວາມແຕກຕ່າງຂອງການຈັດຕຳແໜ່ງ
ວິທີທີ່ງ່າຍທີ່ສຸດທີ່ຈະກໍານົດຄວາມແຕກຕ່າງແມ່ນນີ້: ໂລຫະປະສົມ 825 ແມ່ນການກັດກ່ອນ; ໂລຫະປະສົມ 800 ແມ່ນຄວາມຮ້ອນທໍາອິດ.
ໂລຫະປະສົມ 825 ເປັນຂອງຄອບຄົວ Ni-Fe-Cr-Mo-Cu. ເນື້ອໃນຂອງ nickel ຂອງມັນຢູ່ໃນຂອບເຂດ 38–46%, ດ້ວຍການເພີ່ມໂມລີບເດັນໂດຍເຈດຕະນາ (2.5–3.5%) ແລະທອງແດງ (1.5–3.0%), ບວກກັບສະຖຽນລະພາບຂອງ titanium. ການປະສົມປະສານນີ້ໄດ້ຖືກສ້າງຂື້ນເພື່ອຈັດການກັບທັງການຜຸພັງແລະການຫຼຸດຜ່ອນອາຊິດ, ຕ້ານການກັດກ່ອນຂອງຄວາມກົດດັນຂອງ chloride, ແລະທົນທານຕໍ່ເງື່ອນໄຂການບໍລິການສົ້ມທີ່ມີ H₂S.
ໂລຫະປະສົມ 800 ເປັນໂລຫະປະສົມ Ni-Fe-Cr ທີ່ມີປະມານ 30–35% ນິເກິລແລະ 19–23% chromium, ແຕ່ບໍ່ມີ molybdenum ເຈດຕະນາແລະບໍ່ມີການເພີ່ມທອງແດງ. ຄວາມຕັ້ງໃຈໃນການອອກແບບຂອງມັນແມ່ນການບໍລິການອຸນຫະພູມສູງ: ຄວາມຕ້ານທານການຜຸພັງ, ການຕໍ່ຕ້ານ carburization, ແລະຄວາມເຂັ້ມແຂງ creep ໃນອຸນຫະພູມສູງເຖິງປະມານ 593 ° C ສໍາລັບພື້ນຖານ 800 ເກຣດ, ມີ 800H ແລະ 800HT ຂະຫຍາຍຂອບເຂດນັ້ນຕື່ມອີກ. ໃນສື່ມວນຊົນ corrosive aqueous ໂດຍບໍ່ມີການ chloride ຮ້າຍແຮງຫຼືຫຼຸດຜ່ອນການສໍາຜັດອາຊິດ, 800 ປະຕິບັດຢ່າງພຽງພໍ, ແຕ່ການຕໍ່ຕ້ານ corrosion ຂອງມັນແມ່ນແຄບລົງໂດຍການອອກແບບ.
ສໍາລັບການ ສ່ວນ incoloy ໃນຂະບວນການທາງເຄມີການຈັດການອາຊິດຊູນຟູຣິກກັບ chlorides, 825 ແມ່ນເງື່ອນໄຂທີ່ເຫມາະສົມ. ສໍາລັບການສະຫນັບສະຫນູນ furnace ຫຼືວົງເຊື່ອມຕໍ່ທີ່ມີອຸນຫະພູມສູງ, 800 ມັກຈະເປັນທາງເລືອກທີ່ເຫມາະສົມແລະປະຫຍັດຫຼາຍ. ການຕັດສິນໃຈຄວນປະຕິບັດຕາມກົນໄກການເຊື່ອມໂຊມທີ່ເດັ່ນຊັດ, ບໍ່ແມ່ນຊື່ສຽງທົ່ວໄປຂອງໂລຫະປະສົມ.
ອົງປະກອບແລະກົນໄກການຕໍ່ຕ້ານການກັດກ່ອນ
ສິ່ງທີ່ Nickel, Chromium, Molybdenum, ແລະທອງແດງເຮັດ
ການຕໍ່ຕ້ານການກັດກ່ອນຂອງ Alloy 825 ບໍ່ແມ່ນຜົນກະທົບຂອງອົງປະກອບດຽວ. ແຕ່ລະການເພີ່ມໂລຫະປະສົມແກ້ໄຂຮູບແບບຄວາມລົ້ມເຫຼວສະເພາະ.
Nickel ສະຫນອງພື້ນຖານສໍາລັບການຕໍ່ຕ້ານກັບ chloride stress corrosion cracking (SCC). ລະດັບ nickel 38-46% ໃນ 825 ແມ່ນພຽງພໍເພື່ອຕ້ານກັບ chloride-ion SCC ໃນຫຼາຍສະພາບແວດລ້ອມ. ເນື້ອໃນ nickel ຕ່ໍາຂອງ Alloy 800 (30-35%) ຍັງສະຫນອງການຕໍ່ຕ້ານ SCC ທີ່ເປັນປະໂຫຍດໃນສື່ນ້ໍາຫຼາຍ, ແຕ່ nickel ສູງກວ່າໃນ 825 ສະຫນອງຂອບກວ້າງກວ່າໃນການບໍລິການ chloride ຮ້າຍແຮງ.
Chromium ປະກອບເປັນຮູບເງົາອອກໄຊຕົວຕັ້ງຕົວຕີທີ່ປົກປ້ອງສື່ oxidizing ເຊັ່ນອາຊິດ nitric ແລະເກືອ oxidizing. ທັງ 800 ແລະ 825 ແມ່ນອີງໃສ່ chromium ສໍາລັບຫນ້າທີ່ນີ້, ແລະທັງສອງປະກອບດ້ວຍປະມານ 19-23.5% Cr.
Molybdenum ແມ່ນບ່ອນທີ່ໂລຫະປະສົມສອງ diverge ຢ່າງຊັດເຈນທີ່ສຸດ. 2.5–3.5% Mo ໃນ 825 ເພີ່ມຄວາມຕ້ານທານຕໍ່ການກັດກ່ອນ pitting ແລະ crevice, ໂດຍສະເພາະໃນສະພາບແວດລ້ອມທີ່ມີ chloride. ໂລຫະປະສົມ 800 ບໍ່ມີການເພີ່ມ molybdenum ໂດຍເຈດຕະນາ. ການຂາດນີ້ບໍ່ແມ່ນຂໍ້ບົກພ່ອງໃນການອອກແບບຂອງ 800; ມັນພຽງແຕ່ສະທ້ອນໃຫ້ເຫັນວ່າ 800 ບໍ່ໄດ້ຖືກສ້າງຂື້ນສໍາລັບການຕໍ່ຕ້ານ chloride pitting.
ທອງແດງ, ປະຈຸບັນຢູ່ທີ່ 1.5-3.0% ໃນ 825, ເຮັດວຽກກັບໂມລີບເດັນລໍາເພື່ອຕ້ານການຫຼຸດຜ່ອນອາຊິດ, ໂດຍສະເພາະແມ່ນອາຊິດຊູນຟູຣິກແລະ phosphoric. ໂລຫະປະສົມ 800 ບໍ່ມີການເພີ່ມທອງແດງ. ໃນການບໍລິການອາຊິດຊູນຟູຣິກເຈືອຈາງ, ປະລິມານທອງແດງຂອງ 825 ແມ່ນເຫດຜົນຕົ້ນຕໍທີ່ມັນຖືກລະບຸໄວ້ບ່ອນທີ່ 800 ຈະບໍ່ເປັນ.
Titanium ໃນ 825 ເຮັດຫນ້າທີ່ເປັນຕົວຍຶດຫມັ້ນ, ຜູກມັດຄາບອນເພື່ອປ້ອງກັນບໍ່ໃຫ້ chromium carbide precipitation ໃນລະຫວ່າງການເຊື່ອມໂລຫະແລະຫຼຸດຜ່ອນຄວາມສ່ຽງຕໍ່ການກະຕຸ້ນ. ນີ້ແມ່ນເຫດຜົນທີ່ວ່າ 825 ຖືກອະທິບາຍວ່າມີຄວາມຕ້ານທານຕໍ່ການກັດກ່ອນຂອງ intergranular ໃນສະພາບທີ່ເຊື່ອມ.
ສິ່ງທີ່ຂາດ 800 ຂອງ Mo ແລະ Cu ຫມາຍຄວາມວ່າໃນການປະຕິບັດ
ໂລຫະປະສົມ 800 ບໍ່ຄວນຖືກຍົກເລີກເປັນ "ທົນທານຕໍ່ການກັດກ່ອນ" ໃນທຸກສະພາບການ. ໃນບັນຍາກາດການຜຸພັງຂອງອຸນຫະພູມສູງ, ເນື້ອໃນຂອງ 800 ຂອງ chromium ແລະຄວາມສົມດູນຂອງ nickel ສະຫນອງການຕ້ານການຜຸພັງແລະ carburization ທີ່ດີເລີດ, ຊຶ່ງເປັນເຫດຜົນທີ່ວ່າມັນຍັງຄົງເປັນວັດສະດຸມາດຕະຖານສໍາລັບການປະຕິຮູບແລະອົງປະກອບ furnace. ໂລຫະປະສົມສະຫນອງການຕໍ່ຕ້ານ corrosion ທົ່ວໄປກັບສື່ມວນຊົນ aqueous ຈໍານວນຫຼາຍແລະຕ້ານຄວາມກົດດັນ corrosion cracking ໃນສະພາບແວດລ້ອມຫຼາຍ.
ຂໍ້ຈໍາກັດປະກົດຂຶ້ນເມື່ອສະພາບແວດລ້ອມການບໍລິການປະກອບມີ chlorides ບວກກັບອາຊິດການຫຼຸດຜ່ອນ, ຫຼືໃນເວລາທີ່ pitting ແລະ crevice corrosion ແມ່ນໄພຂົ່ມຂູ່ທີ່ຫນ້າເຊື່ອຖື. ໃນເງື່ອນໄຂດັ່ງກ່າວ, ການຂາດ molybdenum ຂອງ 800 ເຮັດໃຫ້ມັນມີຄວາມສ່ຽງຕໍ່ການໂຈມຕີໃນທ້ອງຖິ່ນທີ່ 825 ຖືກອອກແບບມາເພື່ອຕ້ານທານ. ການທົດລອງເຮັດວຽກກ່ຽວກັບພາກສ່ວນ preheating ທີ່ມີຄວາມເຂັ້ມຂົ້ນຂອງ chloride ສູງ (5,500 ppm Cl⁻) ໃນອຸນຫະພູມສູງໄດ້ພົບເຫັນວ່າ Incoloy 800 ສະແດງໃຫ້ເຫັນ corrosion pitting ໃນຂະນະທີ່ Incoloy 825 ສະແດງໃຫ້ເຫັນບໍ່ມີການ corrosion ດ້ານທີ່ສໍາຄັນພາຍໃຕ້ເງື່ອນໄຂດຽວກັນ. ປະເພດຂອງຫຼັກຖານປຽບທຽບນີ້, ໃນຂະນະທີ່ສະເພາະກັບສະພາບແວດລ້ອມການທົດສອບ, ສະແດງໃຫ້ເຫັນເຖິງຜົນການປະຕິບັດຂອງຄວາມແຕກຕ່າງອົງປະກອບ.
ສໍາລັບການ ສ່ວນ incoloy ໃນເຄື່ອງແລກປ່ຽນຄວາມຮ້ອນຂອງນ້ໍາທະເລ, ຄວາມແຕກຕ່າງນີ້ແມ່ນສໍາຄັນ. ນ້ໍາທະເລປະສົມປະສານ chloride, ບາງຄັ້ງການຫຼຸດຜ່ອນເງື່ອນໄຂຈາກກິດຈະກໍາທາງຊີວະພາບ, ແລະ crevices ຢູ່ flanges ແລະທໍ່ທໍ່ກັບທໍ່ແຜ່ນ. ເນື້ອໃນ Mo ແລະ Cu ຂອງ Alloy 825 ແກ້ໄຂກົນໄກເຫຼົ່ານີ້ໂດຍກົງ. ໂລຫະປະສົມ 800 ບໍ່.
ຮູບແບບສ່ວນ Incoloy ແບບປົກກະຕິ ແລະສະຖານະການການສະໝັກ
ເຄື່ອງຊັກຜ້ານັ່ງຢູ່ສະຖານທີ່ທີ່ບໍ່ມີການໃຫ້ອະໄພໂດຍສະເພາະໃນຂໍ້ຕໍ່ທີ່ມີ bolted: ພວກມັນຖືກບີບອັດລະຫວ່າງສອງດ້ານ, ການສ້າງຮອຍແຕກບ່ອນທີ່ການຂາດອົກຊີເຈນແລະຄວາມເຂັ້ມຂົ້ນຂອງ chloride ສາມາດເລັ່ງການໂຈມຕີ. ໃນການບໍລິການທີ່ມີ chloride, ວັດສະດຸຂອງເຄື່ອງຊັກຜ້າຕ້ອງຕ້ານການ corrosion ທົ່ວໄປແລະການກັດກ່ອນຂອງ crevice ໃນຂະນະທີ່ຮັກສາ preload.
ເຄື່ອງຊັກຜ້າໂລຫະປະສົມ 825 ແມ່ນຂໍ້ກໍາຫນົດທີ່ເຫມາະສົມສໍາລັບການເຊື່ອມຕໍ່ flanged ໃນອາຍແກັສສົ້ມ, ນ້ໍາທະເລ, ແລະລະບົບການຈັດການອາຊິດ. ເນື້ອໃນ molybdenum ສະຫນອງ pitting ແລະການຕໍ່ຕ້ານ corrosion crevice ທີ່ 800 ບໍ່ສາມາດກົງກັນໄດ້. ສໍາລັບການນໍາໃຊ້ອາຍແກັສ flue ອຸນຫະພູມສູງຫຼື furnace ທີ່ບໍ່ມີ chlorides ແລະຄວາມຫມັ້ນຄົງຄວາມຮ້ອນເປັນບູລິມະສິດ, 800 washers ສາມາດພິຈາລະນາ.
ບັນທຶກພາກປະຕິບັດຫນຶ່ງຈາກປະສົບການເຄື່ອງຈັກ: ໂລຫະປະສົມ Incoloy ເຮັດວຽກແຂງໃນລະຫວ່າງການປ່ຽນເປັນສີແລະເສັ້ນດ້າຍ, ແລະອັດຕາການແຂງຕົວສໍາລັບ 825 ແມ່ນຂ້ອນຂ້າງສູງ, ເຖິງແມ່ນວ່າມັນຈະຕ່ໍາກວ່າເຫຼັກສະແຕນເລດ austenitic ທົ່ວໄປ. ເຄື່ອງຊັກຜ້າບາງໆຕ່ໍາກວ່າປະມານ 1.5 ມມສາມາດບິດເບືອນໃນລະຫວ່າງການປິ່ນປົວຄວາມຮ້ອນເວັ້ນເສຍແຕ່ວ່າໄດ້ຮັບການສະຫນັບສະຫນູນໂດຍການສ້ອມແຊມທີ່ເຫມາະສົມ. ການມ້ວນກະທູ້ຫຼາຍກວ່າການປາດຢາງແມ່ນມັກຈະເປັນທີ່ນິຍົມສໍາລັບການອອກແບບເຄື່ອງຊັກຜ້າທີ່ມີ threaded ໃນການບໍລິການ chloride, ເນື່ອງຈາກວ່າການປາດຢາງສາມາດແນະນໍາຄວາມເສຍຫາຍຂອງ shear ໃຕ້ດິນທີ່ກາຍເປັນສະຖານທີ່ເລີ່ມຕົ້ນສໍາລັບການແຕກ corrosion ຄວາມກົດດັນ. ບັນທຶກການກວດສອບ: ການແນະນໍາການຜະລິດນີ້ສະທ້ອນໃຫ້ເຫັນເຖິງການປະຕິບັດເຄື່ອງຈັກທົ່ວໄປສໍາລັບໂລຫະປະສົມ Incoloy; ຕົວກໍານົດການສະເພາະຄວນໄດ້ຮັບການຢືນຢັນກັບຜູ້ຜະລິດຕົວຈິງ.
ທໍ່ Incoloy ແລະສ່ວນແລກປ່ຽນຄວາມຮ້ອນ
ASTM B423 / ASME SB423 ກວມເອົາທໍ່ seamless ແລະ cool-worked ໃນ UNS N08825 ສໍາລັບການບໍລິການ corrosive ທົ່ວໄປ. ໃນທໍ່ແລກປ່ຽນຄວາມຮ້ອນ, ການເລືອກລະຫວ່າງ 825 ແລະ 800 ປົກກະຕິແລ້ວປະຕິບັດຕາມທາງເຄມີດ້ານເປືອກຫຼືທໍ່ດ້ານຂ້າງ.
ຖ້າທໍ່ດ້ານຂ້າງບັນຈຸນ້ໍາເຢັນທີ່ມີ chlorides, ຫຼືນ້ໍາຂະບວນການປະກອບດ້ວຍອາຊິດຫຼຸດຜ່ອນ, 825 tube ສະຫນອງການປະກອບສ່ວນ Mo ແລະ Cu ທີ່ຈໍາເປັນເພື່ອຕ້ານ pitting ແລະການໂຈມຕີອາຊິດ. ຖ້າຄໍາຮ້ອງສະຫມັກແມ່ນເຕົາປະຕິຮູບທີ່ມີອຸນຫະພູມສູງຫຼື pyrolysis furnace ທີ່ອຸນຫະພູມໂລຫະເກີນ 600 ° C ແລະສະພາບແວດລ້ອມແມ່ນແຫ້ງແລ້ງຫຼື oxidizing ທີ່ຈໍາເປັນ, ທໍ່ 800H ຫຼື 800HT ແມ່ນທາງເລືອກທໍາມະດາ.
ສະຖານະການລະດັບກາງສົມຄວນໄດ້ຮັບຄວາມສົນໃຈ: ເຄື່ອງແລກປ່ຽນຄວາມຮ້ອນທີ່ມີອຸນຫະພູມຂະບວນການປະມານ 400-500 ອົງສາ C ແລະລະດັບ chloride ປານກາງ. ທັງໂລຫະປະສົມບໍ່ແມ່ນຄໍາຕອບທົ່ວໄປຢູ່ທີ່ນີ້. ການຕັດສິນໃຈຄວນຈະເປີດເບິ່ງວ່າຄວາມເຂັ້ມຂຸ້ນຂອງ chloride ແລະເລຂາຄະນິດ crevice ສ້າງ SCC ທີ່ຫນ້າເຊື່ອຖືຫຼືຄວາມສ່ຽງຕໍ່ການ pitting. ຖ້າແມ່ນ, ເນື້ອໃນຂອງ nickel ແລະ molybdenum ທີ່ສູງກວ່າຂອງ 825 ໃຫ້ຂອບຄວາມປອດໄພທີ່ກວ້າງກວ່າ.
Valve Trim ແລະອົງປະກອບເຄື່ອງຈັກ
ພາຍໃນວາວມີປະສົບການການເຊາະເຈື່ອນ - corrosion, ການໂຈມຕີ crevice ຢູ່ຫນ້າຜະນຶກ, ແລະໃນການບໍລິການສົ້ມ, sulfide ຄວາມກົດດັນ cracking. ໂລຫະປະສົມ 825 trim ຖືກນໍາໃຊ້ໃນການບໍລິການປ່ອຍອາຍແກັສສົ້ມແລະສົ້ມທີ່ປະສົມປະສານຂອງ Mo ສໍາລັບການຕໍ່ຕ້ານ pitting ແລະ Ni ສໍາລັບການຕໍ່ຕ້ານ SCC ແມ່ນກ່ຽວຂ້ອງ. ໂລຫະປະສົມ 800 ແມ່ນມີຫນ້ອຍໃນການບໍລິການປ່ຽງ corrosive ປຽກແຕ່ປະກົດຢູ່ໃນການນໍາໃຊ້ອາຍແກັສ flue ອຸນຫະພູມສູງແລະການນໍາໃຊ້ປ່ຽງ furnace.
ບັນທຶກການກວດສອບ: ຊ່ວງຜະລິດຕະພັນທີ່ມີຢູ່ໃນເວັບໄຊທ໌ຄວນໄດ້ຮັບການຢືນຢັນກ່ອນທີ່ຈະຊີ້ໃຫ້ເຫັນເຖິງຄວາມພ້ອມຂອງການຕັດປ່ຽງຫຼືອື່ນໆ ເຄື່ອງຈັກ Incoloy ເກີນກວ່າເຄື່ອງຊັກຜ້າ. ຖ້າການສະເຫນີໃນປະຈຸບັນຂອງເວັບໄຊທ໌ແມ່ນເນັ້ນໃສ່ເຄື່ອງຊັກຜ້າ, ພາກນີ້ຄວນຈະຖືກອ່ານເປັນບໍລິບົດຂອງຄໍາຮ້ອງສະຫມັກແທນທີ່ຈະເປັນການຮຽກຮ້ອງຜະລິດຕະພັນ.
ຕາຕະລາງການຕັດສິນໃຈເລືອກ: ໂດຍຂະຫນາດກາງແລະອຸນຫະພູມ
ຕາຕະລາງຕໍ່ໄປນີ້ condenses ເຫດຜົນການຄັດເລືອກເຂົ້າໄປໃນເງື່ອນໄຂທີ່ພົບທົ່ວໄປໂດຍ ສ່ວນ incoloy ຜູ້ຊື້. ມັນສົມມຸດວ່າສ່ວນດັ່ງກ່າວເປັນສ່ວນປະກອບແຂງຫຼືເຄື່ອງຈັກ (ເຄື່ອງຊັກຜ້າ, ທໍ່, ທໍ່, ທໍ່, ການຕັດ) ແລະຄວາມກັງວົນຕົ້ນຕໍແມ່ນການກັດກ່ອນຂອງນ້ໍາ, ເວັ້ນເສຍແຕ່ໄດ້ສັງເກດເຫັນຢ່າງອື່ນ.
| ສະພາບການບໍລິການ | ໂລຫະປະສົມທີ່ແນະນໍາ | ເຫດຜົນ |
| ອາຊິດຊູນຟູຣິກ (ການຫຼຸດຜ່ອນ), ມີ chlorides, > 60 ° C | 825 | Cu + Mo ຕ້ານການຫຼຸດຜ່ອນອາຊິດ; Ni ຕ້ານທານກັບ chloride SCC |
| ອາຊິດ phosphoric, ປົນເປື້ອນດ້ວຍ chlorides | 825 | ນອກຈາກນັ້ນ Cu ເປົ້າຫມາຍອາຊິດ phosphoric; Mo resists pitting |
| ນ້ຳທະເລ ຫຼື ນ້ຳເກືອ, ຢຸດສະງັກ ຫຼື ມີຮອຍແຕກ | 825 | Mo ສະຫນອງການຕໍ່ຕ້ານ pitting / crevice; 800 ຂາດ Mo |
| ອາຍແກັສສົ້ມ (H₂S) ທີ່ມີ chlorides, ຄວາມສ່ຽງຕໍ່ຮອຍແຕກຕໍ່ຂອບເຂດ NACE MR0175 | 825 | ລາຍຊື່ຢູ່ໃນ NACE MR0175 ສໍາລັບການຕ້ານການ cracking ການບໍລິການສົ້ມ; Ni + Mo ປະສົມ |
| ອາຊິດ Oxidizing (ໄນທຣິກ), ບໍ່ມີ chlorides, ອຸນຫະພູມປານກາງ | 800 ຫຼື 825 | ທັງສອງອີງໃສ່ Cr passive film; 800 ແມ່ນຄ່າໃຊ້ຈ່າຍຕ່ໍາ |
| oxidation/carburization ອຸນຫະພູມສູງ,>600°C, ແຫ້ງ | 800 / 800H / 800HT | ຄວາມແຂງແຮງຂອງອຸນຫະພູມສູງແລະຄວາມຫມັ້ນຄົງ; 825 ບໍ່ມີຈຸດປະສົງສໍາລັບຊ່ວງນີ້ |
| ເຈືອຈາງ chloride, ອຸນຫະພູມຕ່ໍາ, ບໍ່ມີ crevice | 800 ອາດຈະພຽງພໍ | ເນື້ອໃນ 800's Ni ສະຫນອງການຕໍ່ຕ້ານ SCC ໃນສະພາບທີ່ບໍ່ຮຸນແຮງ; ຄວາມສ່ຽງຕໍ່ການ pitting ແມ່ນຕໍ່າໂດຍບໍ່ມີການ crevices |
ເຂດແດນທີ່ສໍາຄັນ NACE MR0175: ມາດຕະຖານນີ້ແກ້ໄຂຄວາມທົນທານຕໍ່ການແຕກຂອງຄວາມກົດດັນ sulfide ແລະກໍານົດອຸປະກອນທີ່ຍອມຮັບໄດ້ສໍາລັບການບໍລິການທີ່ປະກອບດ້ວຍ H₂S. ມັນບໍ່ໄດ້ກໍານົດຂອບເຂດຈໍາກັດການກັດກ່ອນ pitting ຫຼື crevice. ວັດສະດຸທີ່ລະບຸໄວ້ໃນ MR0175 ບໍ່ແມ່ນອັດຕະໂນມັດ "ທົນທານຕໍ່ການກັດກ່ອນຢ່າງເຕັມທີ່" ສໍາລັບທຸກເງື່ອນໄຂທີ່ສົ້ມ; ມັນ ໝາຍ ຄວາມວ່າວັດສະດຸຕອບສະ ໜອງ ຄວາມຮຽກຮ້ອງຕ້ອງການຄວາມຕ້ານທານຕໍ່ຮອຍແຕກພາຍໃນຂອບເຂດທີ່ ກຳ ນົດມາດຕະຖານ. ສໍາລັບ 825 ໃນ brine ສົ້ມທີ່ມີ chloride ສູງ, ການຕໍ່ຕ້ານ pitting ຍັງຂຶ້ນກັບເນື້ອໃນ Mo ແລະອຸນຫະພູມຕົວຈິງແລະຄວາມເຂັ້ມຂົ້ນຂອງ chloride. ໃນການບໍລິການສົ້ມ chloride ສູງ, ການປະຕິບັດຕາມ MR0175 ແມ່ນຈຸດເລີ່ມຕົ້ນ, ບໍ່ແມ່ນການປະເມີນການກັດກ່ອນຢ່າງສົມບູນ.
ການຜະລິດແລະການພິຈາລະນາການຊື້
ການເຮັດວຽກແຂງແລະເຄື່ອງຈັກ
ໂລຫະປະສົມ 825 ແລະ 800 ທັງສອງເຮັດວຽກແຂງໄດ້ໄວກວ່າສະແຕນເລດ austenitic. ສໍາລັບ 825 ໂດຍສະເພາະ, ອັດຕາການແຂງຕົວຂອງການເຮັດວຽກແມ່ນຂ້ອນຂ້າງຕ່ໍາກວ່າຊັ້ນຮຽນທີສະແຕນເລດ austenitic ທົ່ວໄປແຕ່ຍັງຂ້ອນຂ້າງສູງ, ແລະອຸປະກອນກອບເປັນຈໍານວນຕ້ອງໄດ້ຮັບການພະລັງງານຢ່າງພຽງພໍເພື່ອຊົດເຊີຍການເພີ່ມຄວາມເຂັ້ມແຂງຂອງຜົນຜະລິດໃນລະຫວ່າງການຜິດປົກກະຕິ. ໃນການດໍາເນີນງານເຄື່ອງຈັກ, ທີ່ຢູ່ອາໃສຫຼື rubbing ເຄື່ອງມືຕໍ່ກັບຫນ້າດິນ hardens ຊັ້ນຕັດແລະເລັ່ງການສວມໃສ່ເຄື່ອງມື. ສໍາລັບການ ສ່ວນ incoloy ດ້ວຍຄວາມທົນທານທີ່ແຫນ້ນຫນາ, ເຊັ່ນເຄື່ອງຊັກຜ້າທີ່ມີຄວາມຕ້ອງການຄວາມຮາບພຽງຫຼືຄວາມຫນາແຫນ້ນຂອງ threaded, ລໍາດັບເຄື່ອງຈັກແລະເສັ້ນທາງເຄື່ອງມືຄວນຫຼີກເວັ້ນການຜ່ານທີ່ບໍ່ຈໍາເປັນທີ່ເຮັດວຽກກັບພື້ນຜິວ.
ນີ້ບໍ່ແມ່ນຄວາມກັງວົນທາງທິດສະດີສໍາລັບພາກສ່ວນບາງໆ. ເຄື່ອງຊັກຜ້າທີ່ມີຄວາມຫນາຕ່ໍາກວ່າ 1.5 ມມສາມາດບິດເບືອນໃນລະຫວ່າງການເຊື່ອມສານການແກ້ໄຂຫຼືການປິ່ນປົວຄວາມຮ້ອນສຸດທ້າຍຖ້າບໍ່ໄດ້ຮັບການສະຫນັບສະຫນູນຢ່າງຖືກຕ້ອງ. ເຄື່ອງຊັກຜ້າທີ່ມີເສັ້ນຜ່າກາງຂະຫນາດໃຫຍ່ອາດຈະຕ້ອງການອັດຕາຄວາມເຢັນທີ່ຄວບຄຸມເພື່ອຫຼີກເວັ້ນການ warping ຂອງຂອບ. ເຫຼົ່ານີ້ແມ່ນລາຍລະອຽດ fabrication ທີ່ຄວນຈະໄດ້ຮັບການປຶກສາຫາລືໃນຂັ້ນຕອນຂອງວົງຢືມ, ບໍ່ໄດ້ຄົ້ນພົບໃນລະຫວ່າງການກວດກາບົດຄວາມທໍາອິດ.

ການສໍາເລັດຮູບຂອງຫນ້າດິນແລະຜົນກະທົບຂອງມັນຕໍ່ການຕໍ່ຕ້ານການກັດກ່ອນ
Pitting ແລະ crevice corrosion ເລີ່ມຕົ້ນໃນເວລາທີ່ discontinuities ດ້ານ: scratches, ທາດເຫຼັກຝັງ, tint ຄວາມຮ້ອນຈາກການເຊື່ອມ, ແລະຫນ້າ machined rough. ສໍາລັບ 825 ຊິ້ນສ່ວນໃນການບໍລິການ chloride, ສະພາບຫນ້າດິນຂອງຫນ້າຜະນຶກແລະຫນ້າດິນທີ່ມີຮອຍແຕກມີຜົນກະທົບໂດຍກົງຕໍ່ຊີວິດການບໍລິການ.
ເຄື່ອງສໍາເລັດຮູບຂອງ Ra ≤ 0.8 µm ແມ່ນປົກກະຕິສໍາລັບຫນ້າດິນທີ່ທົນທານຕໍ່ການກັດກ່ອນທົ່ວໄປ. Electropolishing ກັບ Ra ≤ 0.2 µm ອາດຈະຖືກລະບຸໄວ້ສໍາລັບຫນ້າຜະນຶກທີ່ສໍາຄັນໃນການບໍລິການຢາຫຼືສານເຄມີທີ່ມີຄວາມບໍລິສຸດສູງ, ເຊິ່ງຕ້ອງການທັງຄວາມຕ້ານທານຕໍ່ການກັດກ່ອນແລະການເຮັດຄວາມສະອາດ. ສໍາລັບເຄື່ອງຊັກຜ້າໃນນ້ໍາທະເລຫຼືບໍລິການສົ້ມ, ການກໍາຈັດຄວາມຮ້ອນແລະຮັບປະກັນພື້ນຜິວທີ່ສະອາດ, ຕົວຕັ້ງຕົວຕີຫຼັງຈາກການເຄື່ອງຈັກແມ່ນມີຄວາມສໍາຄັນຫຼາຍກ່ວາການບັນລຸຕົວເລກ Ra ຕ່ໍາສຸດ.
ການກວດສອບມາດຕະຖານແລະການຢັ້ງຢືນ
ໃນເວລາທີ່ການຊື້ ສ່ວນ incoloy, ໃບຢັ້ງຢືນວັດສະດຸຄວນໄດ້ຮັບການຢັ້ງຢືນຕໍ່ກັບຈໍານວນ UNS ທີ່ກໍານົດໄວ້ແລະມາດຕະຖານທີ່ກ່ຽວຂ້ອງ:
- ໂລຫະປະສົມ 825: UNS N08825. ທໍ່ແລະທໍ່ອາດຈະຖືກກໍານົດໃຫ້ ASTM B423 / ASME SB423. ຮູບແບບແຖບແລະ forged ຕົກຢູ່ພາຍໃຕ້ການສະເພາະທີ່ແຕກຕ່າງກັນຂຶ້ນຢູ່ກັບຮູບແບບຜະລິດຕະພັນ. ການປະຕິບັດຕາມ NACE MR0175 ຄວນຖືກລະບຸໄວ້ຢ່າງຈະແຈ້ງໃນໃບຢັ້ງຢືນຖ້າຕ້ອງການການບໍລິການສົ້ມ.
- ໂລຫະປະສົມ 800: UNS N08800 (ຫຼື N08810/N08811 ສໍາລັບ 800H/800HT). ມາດຕະຖານຜະລິດຕະພັນແຕກຕ່າງກັນໄປຕາມຮູບແບບ; bar stock, ແຜ່ນ, ແລະ forgings ແຕ່ລະມີການຄຸ້ມຄອງ ASTM ແຍກຕ່າງຫາກ.
ຫນ້າຜະລິດຕະພັນເຄື່ອງຊັກຜ້າ Incoloy ທີ່ມີຢູ່ແລ້ວຂອງເວັບໄຊທ໌ຊີ້ໃຫ້ເຫັນຄວາມສາມາດໃນເຄື່ອງຈັກເຄື່ອງຊັກ Incoloy ເພື່ອຄວາມທົນທານທີ່ກໍານົດແລະການສໍາເລັດຮູບຂອງຫນ້າດິນ. ສໍາລັບຮູບແບບພາກສ່ວນອື່ນໆ, ເຊັ່ນ: ທໍ່ຫຼືອົງປະກອບເຄື່ອງຈັກທີ່ກໍາຫນົດເອງ, ຂອບເຂດການຜະລິດທີ່ມີຢູ່ຄວນໄດ້ຮັບການຢືນຢັນໂດຍກົງແທນທີ່ຈະສົມມຸດຈາກຫນ້າ washer.
FAQ
Incoloy 825 ສະເຫມີເປັນທາງເລືອກທີ່ດີກວ່າສໍາລັບການບໍລິການ corrosive ເມື່ອທຽບກັບ 800?
No. Alloy 825 ແມ່ນທາງເລືອກທີ່ດີກວ່າໃນເວລາທີ່ການບໍລິການປະກອບດ້ວຍ chlorides, ຫຼຸດຜ່ອນອາຊິດ, ຫຼືອາຍແກັສສົ້ມ, ເນື່ອງຈາກວ່າການເພີ່ມເຕີມຂອງ Mo ແລະ Cu ເປົ້າຫມາຍກົນໄກເຫຼົ່ານັ້ນ. ໂລຫະປະສົມ 800 ແມ່ນເຫມາະສົມທີ່ດີກວ່າແລະປະຫຍັດຫຼາຍສໍາລັບການ oxidizing ຫຼື carburizing ອຸນຫະພູມສູງສະພາບແວດລ້ອມທີ່ corrosion ແມ່ນຂັບເຄື່ອນໂດຍຄວາມຮ້ອນແທນທີ່ຈະເປັນເຄມີນ້ໍາ. ການນໍາໃຊ້ 825 ໃນຄໍາຮ້ອງສະຫມັກ furnace ອຸນຫະພູມສູງຈະເພີ່ມຄ່າໃຊ້ຈ່າຍໂດຍບໍ່ມີການເພີ່ມປະສິດທິພາບ.
ສາມາດໃຊ້ເຄື່ອງຊັກຜ້າ Incoloy 800 ຢູ່ໃນທໍ່ນໍ້າທະເລໄດ້ບໍ?
ບໍ່ແນະນໍາ. ນ້ໍາທະເລສ້າງເງື່ອນໄຂ crevice ຢູ່ຫນ້າ washer ແລະລະດັບ chloride ທີ່ສົ່ງເສີມ pitting. ໂລຫະປະສົມ 800 ບໍ່ມີເຈດຕະນາເພີ່ມເຕີມ molybdenum, ເຊິ່ງເປັນອົງປະກອບຂອງໂລຫະປະສົມຕົ້ນຕໍສໍາລັບການຕໍ່ຕ້ານ pitting ໃນສື່ມວນຊົນ chloride. ເຄື່ອງຊັກຜ້າໂລຫະປະສົມ 825 ສະຫນອງເນື້ອໃນ Mo ທີ່ຈໍາເປັນສໍາລັບການບໍລິການນີ້.
ການອະນຸມັດ NACE MR0175 ຫມາຍຄວາມວ່າແນວໃດສໍາລັບສ່ວນ Incoloy 825?
ມັນຫມາຍຄວາມວ່າວັດສະດຸຕອບສະຫນອງຄວາມຕ້ອງການມາດຕະຖານສໍາລັບການຕໍ່ຕ້ານກັບຄວາມກົດດັນ sulfide cracking ໃນສະພາບແວດລ້ອມທີ່ມີ H₂S ພາຍໃນຂອບເຂດກໍານົດຂອງມາດຕະຖານ. ມັນບໍ່ໄດ້ຮັບຮອງຄວາມທົນທານຕໍ່ pitting, crevice corrosion, ຫຼື corrosion ການສູນເສຍນ້ໍາທົ່ວໄປ. ພາກສ່ວນຫນຶ່ງສາມາດປະຕິບັດຕາມ MR0175 ແລະຍັງທົນທຸກ pitting ໃນ brine ສົ້ມທີ່ມີ chloride ສູງຖ້າຫາກວ່າເນື້ອໃນ Mo ແລະສະພາບຫນ້າດິນບໍ່ເຫມາະສົມກັບເງື່ອນໄຂສະເພາະ.
ASTM B423 ກວມເອົາເຄື່ອງຊັກຜ້າ Incoloy 825 ບໍ?
ສະບັບເລກທີ ASTM B423 ກວມເອົາທໍ່ seamless ແລະທໍ່ໃນ UNS N08825. ເຄື່ອງຊັກຜ້າແລະຮູບແບບເຄື່ອງຈັກອື່ນໆແມ່ນຊື້ໂດຍປົກກະຕິຕໍ່ກັບໃບຢັ້ງຢືນວັດສະດຸທີ່ສະແດງຕົວເລກ UNS ແລະເຄມີແທນທີ່ຈະເປັນມາດຕະຖານຮູບແບບຜະລິດຕະພັນສໍາລັບເຄື່ອງຊັກຜ້າ. ໃບຢັ້ງຢືນຄວນຢືນຢັນ N08825 ເຄມີແລະການປະຕິບັດຕາມ NACE ທີ່ຕ້ອງການ.
ເປັນຫຍັງພື້ນຜິວສໍາເລັດຮູບຈຶ່ງສໍາຄັນສໍາລັບສ່ວນ Incoloy ໃນການບໍລິການ chloride?
ຂຸມເລີ່ມຕົ້ນຢູ່ໃນຄວາມຜິດປົກກະຕິຂອງພື້ນຜິວທີ່ chlorides ເຂັ້ມຂຸ້ນແລະຄວາມມີອົກຊີເຈນທີ່ແຕກຕ່າງຈາກສະພາບແວດລ້ອມຈໍານວນຫລາຍ. ພື້ນຜິວທີ່ເຮັດດ້ວຍເຄື່ອງຈັກຫຍາບ, ລະບາຍຄວາມຮ້ອນ, ຫຼືອະນຸພາກຕ່າງປະເທດທີ່ຝັງຢູ່ສ້າງສະຖານທີ່ເລີ່ມຕົ້ນ. ສໍາລັບ 825 ໃນນ້ໍາທະເລຫຼື brine ສົ້ມ, ການລະບຸພື້ນຜິວທີ່ສະອາດ, passivated ຢ່າງຖືກຕ້ອງກ່ຽວກັບການຜະນຶກເຂົ້າກັນແລະຫນ້າ crevice ເປັນວິທີການປະຕິບັດເພື່ອສະຫນັບສະຫນູນການຕໍ່ຕ້ານ corrosion ປະກົດຕົວຂອງໂລຫະປະສົມ.
ການຈັບຄູ່ໂລຫະປະສົມກັບການບໍລິການ
ທາງເລືອກລະຫວ່າງ Incoloy 825 ແລະ 800 ສໍາລັບ an ສ່ວນ incoloy ຄວນປະຕິບັດຕາມກົນໄກການເຊື່ອມໂຊມທີ່ເດັ່ນຊັດໃນສະພາບແວດລ້ອມການບໍລິການຕົວຈິງ. ຖ້າມີ chlorides, ອາຊິດຫຼຸດຜ່ອນ, ຫຼື H₂S ແລະສ່ວນດັ່ງກ່າວຈະດໍາເນີນການໃນສະພາບແວດລ້ອມທີ່ມີນ້ໍາຫຼືຊຸ່ມ, ເນື້ອໃນຂອງ molybdenum, ທອງແດງ, ແລະ nickel ຂອງ 825 ແກ້ໄຂໄພຂົ່ມຂູ່ສະເພາະເຫຼົ່ານັ້ນ. ຖ້າຄໍາຮ້ອງສະຫມັກແມ່ນການຜຸພັງທີ່ມີອຸນຫະພູມສູງ, carburization, ຫຼືການບໍລິການ furnace ແຫ້ງ, 800 ຫຼືຕົວແປທີ່ມີຄວາມເຂັ້ມແຂງສູງກວ່າຂອງມັນແມ່ນຄອບຄົວທີ່ເຫມາະສົມ.
ສໍາລັບເຄື່ອງຊັກຜ້າແລະອົງປະກອບເຄື່ອງຈັກໃນການບໍລິການ corrosive, ການຕັດສິນໃຈເລືອກຍັງຄວນຈະກວມເອົາເລຂາຄະນິດ crevice, ການສໍາເລັດຮູບຫນ້າດິນ, ແລະລາຍລະອຽດ fabrication ທີ່ກໍານົດວ່າໂລຫະປະສົມທີ່ລະບຸໄວ້ປະຕິບັດໄດ້ຕາມຈຸດປະສົງ. ເຄື່ອງຊັກຜ້າ 825 ທີ່ໄດ້ຮັບການຮັບຮອງທີ່ມີການສໍາເລັດຮູບທີ່ບໍ່ດີສາມາດລົ້ມເຫລວໃນການບໍລິການ chloride ຄືກັນກັບເຄື່ອງຊັກຜ້າ 800 ທີ່ສໍາເລັດຮູບທີ່ເຫມາະສົມບໍ່ສາມາດທົດແທນ 825 ໃນບ່ອນທີ່ຕ້ອງການ molybdenum.
ເພື່ອກວດເບິ່ງຂໍ້ມູນຈໍາເພາະເຄື່ອງຊັກຜ້າ Incoloy ທີ່ມີຢູ່, ລວມທັງຊັ້ນວັດສະດຸ, ຄວາມທົນທານ, ແລະທາງເລືອກໃນການສໍາເລັດຮູບຂອງຫນ້າດິນ, ໄປຢ້ຽມຢາມຫນ້າຜະລິດຕະພັນເຄື່ອງຊັກຜ້າ Incoloy. ສໍາລັບຮູບແບບສ່ວນນອກເຫນືອເຄື່ອງຊັກຜ້າ, ຢືນຢັນຂອບເຂດການຜະລິດໃນປະຈຸບັນໂດຍກົງກ່ອນທີ່ຈະກໍານົດ.